
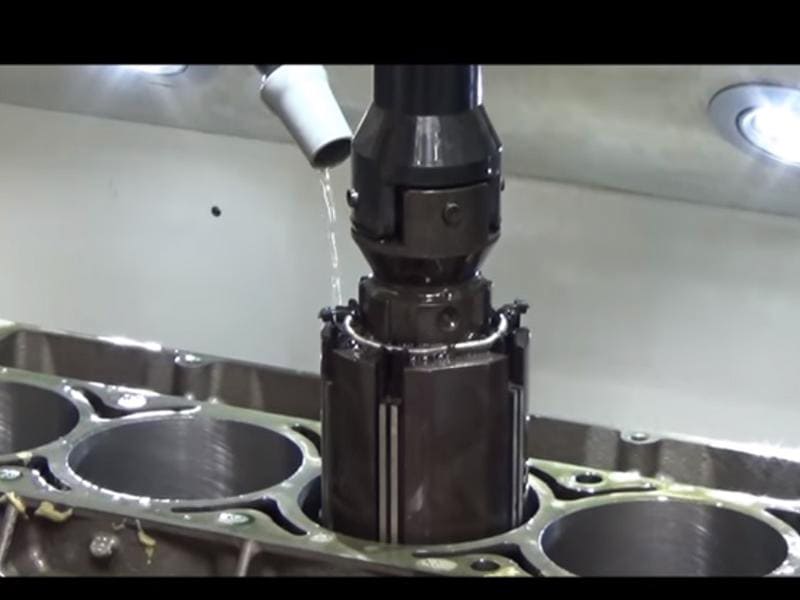
Resposta rápida: O brunimento é um processo de acabamento abrasivo de precisão que remove 0,002–0,02 mm de material de furos cilíndricos internos usando múltiplas pedras abrasivas montadas em um mandril rotativo e alternativo. O movimento simultâneo de rotação e axial corrige erros geométricos (circularidade, cilindricidade, conicidade) e produz um padrão de superfície cruzado a 30°–60° que retém filme lubrificante. Tolerâncias alcançáveis: ±0,001–0,010 mm de diâmetro; rugosidade superficial Ra 0,1–0,8 µm. O brunimento é a etapa final de precisão após o mandrilamento e alargamento — ele não dá forma aos furos, ele finaliza seu desempenho funcional para vedação, lubrificação e resistência ao desgaste.
O Que É o Processo de Brunimento?
O brunimento é uma operação de micro-acabamento abrasivo de precisão aplicada a superfícies de furos cilíndricos internos. Uma ferramenta de brunimento — um mandril que carrega múltiplas pedras abrasivas — expande radialmente contra a parede do furo sob pressão controlada enquanto simultaneamente gira e se move alternadamente ao longo do eixo do furo. Este movimento cinemático combinado remove uma pequena quantidade controlada de material e gera o padrão característico de ranhuras cruzadas em ângulos controlados de 30°–60°.
O que distingue o brunimento do mandrilamento, alargamento ou retificação é seu propósito. O mandrilamento e o alargamento removem material para estabelecer posição geométrica e tamanho. O brunimento refina o tamanho a partir de uma dimensão pré-usinada próxima à final, corrige erros geométricos residuais — fora de circularidade, conicidade, formato de barril — e cria uma textura superficial funcional que governa como o furo se comporta em serviço. Os vales cruzados retêm filme lubrificante; os platôs de suporte de carga suportam componentes acoplados; a rugosidade controlada governa o desempenho de vedação e o comportamento de desgaste durante o amaciamento.
Para componentes onde o desempenho do furo determina diretamente a confiabilidade do sistema — cilindros de motor, atuadores hidráulicos, cilindros pneumáticos, caixas de engrenagens de precisão e componentes de dispositivos médicos — o brunimento não é uma etapa de acabamento opcional. É o processo que transforma um furo usinado em uma superfície funcional.
Como Funciona o Processo de Brunimento
Expansão das Pedras Abrasivas: Controle de Pressão Radial
A ferramenta de brunimento carrega de três a doze pedras abrasivas dispostas simetricamente ao redor do corpo do mandril. As pedras se expandem para fora contra a parede do furo através de uma cunha mecânica, mola ou atuador hidráulico, aplicando pressão de contato radial controlada. Esta pressão governa a taxa de remoção de material e o acabamento superficial:
- Pressão mais alta: remoção de material mais rápida, maior capacidade de correção geométrica, mas maior risco de rasgo superficial
- Pressão mais baixa: remoção mais lenta, acabamento superficial mais fino, melhor controle geométrico final
Na prática, o brunimento usa uma estratégia de pressão decrescente — pressão moderada a alta para a fase inicial de dimensionamento (corrigindo geometria e aproximando-se do diâmetro alvo), seguida por uma fase de acabamento de baixa pressão e uma pausa de centelhamento (ferramenta permanecendo na posição sem avançar) para atingir o Ra alvo e o diâmetro final.
Rotação e Movimento Alternativo: O Mecanismo de Padrão Cruzado
A característica cinemática definidora do brunimento é a combinação de:
- Rotação do fuso (ferramenta girando em torno de seu eixo): velocidade de corte circunferencial
- Curso alternativo (ferramenta movendo-se axialmente ao longo do furo): cobertura de todo o comprimento do furo e formação de ranhuras helicoidais
A interseção desses dois movimentos gera o padrão cruzado. O ângulo em relação ao eixo do furo é determinado pela razão entre a velocidade do curso e a velocidade de rotação:
- Razão curso-rotação mais alta: ângulo de padrão cruzado mais íngreme (aproximando-se de 60°)
- Razão mais baixa: ângulo mais raso (aproximando-se de 30°)
Para aplicações de cilindros de motor, ângulos de padrão cruzado de 40°–50° são típicos — proporcionando capacidade suficiente de retenção de óleo com área de platô adequada para suporte de carga.
Por Que o Padrão Cruzado é Importante
A superfície cruzada é uma característica funcional projetada, não um defeito superficial:
Retenção de óleo: Os micro-vales intersectantes atuam como reservatórios de lubrificante distribuídos, reabastecendo o filme de óleo na interface de contato deslizante durante a operação. Uma superfície de furo lisa expulsaria o filme lubrificante sob carga, causando lubrificação limítrofe e desgaste acelerado.
Amaciamento controlado: As regiões de platô de suporte de carga suportam a carga de contato inicial durante o amaciamento, enquanto os vales mantêm a lubrificação. À medida que os platôs se desgastam minimamente durante o amaciamento, a superfície se estabiliza em sua geometria operacional projetada.
Desempenho de vedação: Rugosidade superficial controlada Ra 0,1–0,4 µm com estrutura definida de platôs e vales proporciona melhor desempenho de vedação do que superfícies muito rugosas (caminhos de vazamento elevados) ou muito lisas (falta de lubrificante).
Parâmetros do Processo e Seus Efeitos
| Parâmetro | Efeito Principal | Abordagem de Otimização |
|---|---|---|
| Tamanho do grão da pedra | Ra e taxa de remoção de material | Grosso (80–150) para dimensionamento; fino (320–600+) para acabamento |
| Pressão da pedra | Taxa de remoção vs qualidade do acabamento | Decrescente: alta para dimensionamento, baixa para acabamento + centelhamento |
| Razão RPM vs curso | Ângulo do padrão cruzado | Definir por aplicação (tipicamente 40°–50° para motores) |
| Comprimento da braçada | Cobertura total do furo, prevenção de conicidade | Cobrir 1/3 do comprimento da pedra além de cada extremidade do furo |
| Líquido de arrefecimento | Integridade superficial, evacuação de cavacos | Óleo de brunimento limpo e filtrado; fluxo consistente |
| Sobremetal | Capacidade de correção geométrica | Sobremetal de pré-brunimento de 0,01–0,03 mm no diâmetro |
Precisão e Acabamento Superficial do Brunimento
Precisão Dimensional
O brunimento atinge tolerâncias de diâmetro de ±0,001–0,010 mm com correção de circularidade e cilindricidade de 1–5 µm:
O que torna a precisão do brunimento única é o efeito de média de múltiplas pedras. Se um lado do furo estiver ligeiramente maior, as pedras desse lado removem mais material até que o equilíbrio seja atingido — as pedras corrigem inerentemente a geometria assimétrica. Este mecanismo autocorretivo é a razão pela qual o brunimento pode alcançar uma correção de circularidade que o mandrilamento de ponto único não consegue igualar.
O dimensionamento final é alcançado através de remoção controlada de material com medição em processo (medição por ar durante o ciclo de brunimento) e passes de centelhamento a pressão reduzida.
Rugosidade da superfície
Rugosidade superficial alcançável por estágio de brunimento:
| Estágio de Brunimento | Faixa de Granulometria do Abrasivo | Ra Alcançável |
|---|---|---|
| Remoção de material (grosso) | Granulometria 80–150 | 1,0–2,5 µm |
| Semi-acabamento | Granulometria 180–280 | 0,4–1,0 µm |
| Brunimento de acabamento | Granulometria 320–600 | 0,1–0,4 µm |
| Brunimento de platô | Granulometria 600+, baixa pressão | 0,05–0,2 µm |
Para cilindros de motor, a especificação não é apenas Ra, mas os parâmetros da curva de razão de suporte Abbott-Firestone — Rpk (altura de pico reduzida), Rk (rugosidade do núcleo), Rvk (profundidade de vale) — que caracterizam a altura do platô e a profundidade do vale separadamente. Esses parâmetros refletem que o desempenho funcional depende da razão platô-vale, não apenas da rugosidade média.
Consequências Funcionais da Qualidade Superficial
Desempenho de vedação: Geometria de furo melhorada (circularidade/cilindricidade) combinada com Ra controlado garante contato uniforme com vedações ou anéis de pistão, reduzindo vazamentos em cilindros hidráulicos, sistemas pneumáticos e furos de motor.
Comportamento de lubrificação: Os vales de hachura cruzada armazenam óleo e o distribuem continuamente durante o movimento de deslizamento, mantendo um filme lubrificante estável mesmo sob carga.
Resistência ao desgaste: A superfície de platô reduz os picos altos iniciais (reduzindo o desgaste de amaciamento), enquanto a textura equilibrada minimiza o contato metal-metal durante a operação em regime permanente.
Brunimento vs Retificação vs Alargamento vs Lapidação
Comparação de Processos
| Parâmetro | Afiação | Retificação Interna | Alargamento | Lapidação |
|---|---|---|---|---|
| Aplicação principal | Acabamento de furo interno | Superfícies internas/externas | Dimensionamento de furo | Superfícies ultraplanas ou de precisão |
| Remoção de material | 0,002–0,02 mm | 0,05–0,5 mm | 0,05–0,5 mm | < 0,002 mm |
| Ra Alcançável | 0,1–0,8 µm | 0,2–1,6 µm | 0,4–3,2 µm | < 0,05 µm |
| Correção geométrica | Excelente (circularidade, cilindricidade) | Bom | Limitado | Excelente (planicidade) |
| Textura de hachura cruzada | Sim (funcional) | Não | Não | Não |
| Tolerância típica de furo | ±0,001–0,010 mm | ±0,005–0,020 mm | ±0,010–0,050 mm | < ±0,001 mm |
Quando Escolher Cada Processo
Escolha brunimento quando: o furo interno requer textura de hachura cruzada para lubrificação ou vedação; correção geométrica (circularidade, cilindricidade, conicidade) é necessária além da usinagem anterior; tolerância ±0,001–0,010 mm; Ra 0,1–0,8 µm.
Escolha a retificação interna quando: o material é demasiado duro para pedras de brunir (>60 HRC sem ferramenta CBN), é necessária maior remoção de material (0,05–0,5 mm), ou está envolvida geometria externa/complexa.
Escolha a mandrilagem quando: o dimensionamento para uma tolerância apertada é o requisito principal, Ra 0,4–1,6 µm é aceitável, e a textura cruzada não é funcionalmente necessária. A mandrilagem é uma operação de dimensionamento de passe único, não um processo de correção de geometria.
Escolha a lapidação quando: é especificado Ra abaixo de 0,05 µm (componentes óticos, sedes de válvulas de precisão), ou os requisitos de planura são extremos — tipicamente não aplicável a furos cilíndricos.
Tipos de Brunimento
Brunimento Convencional por Curso
O brunimento por curso utiliza um processo de múltiplas passagens em que a ferramenta de brunir realiza múltiplos ciclos alternados através do furo, removendo material progressivamente e corrigindo a geometria. A pressão da pedra, RPM, velocidade de curso e tempo de ciclo são ajustados para atingir o diâmetro alvo, circularidade e Ra. Esta flexibilidade torna o brunimento por curso adequado para furos com erros geométricos significativos, qualidade de pré-maquinagem variável ou especificações finais rigorosas.
Melhor para: cilindros de motores, cilindros hidráulicos, componentes aeroespaciais, operações de reparação onde a geometria do furo é irregular.
Brunimento de Passe Único
O brunimento de passe único utiliza uma ferramenta de diâmetro fixo com abrasivo de diamante ou CBN que passa através do furo uma vez ou um pequeno número fixo de vezes. O diâmetro da ferramenta é predefinido para o furo alvo; o processo não é adaptativo a erros geométricos. O brunimento de passe único atinge taxas de produção muito elevadas e excelente consistência de diâmetro para grandes lotes, mas requer que as dimensões do furo de entrada estejam já próximas do tamanho final e relativamente livres de erros geométricos.
Melhor para: produção automóvel de alto volume (furos de bielas, furos de válvulas hidráulicas), peças padronizadas com pré-maquinagem consistente.
Brunimento Plateau
O brunimento plateau é uma sequência refinada de brunimento por curso especificamente concebida para a estrutura superficial de platôs-vales exigida em cilindros de motores. O processo utiliza uma passagem inicial de grão grosso para criar vales cruzados, seguida de uma passagem de grão fino que remove as asperezas de pico elevado (criando o platô de suporte de carga) sem preencher os vales. A superfície resultante é caracterizada pelos parâmetros Rpk, Rk e Rvk que definem o desempenho funcional da interface tribológica.
Materiais para Brunimento
Ferro fundido
O ferro fundido é o material ideal para brunimento. As lamelas de grafite (ferro fundido cinzento) ou nódulos (ferro fundido dúctil) proporcionam lubrificação inerente na interface abrasivo-peça, reduzindo o carregamento da pedra e melhorando o acabamento superficial. As pedras de óxido de alumínio (Al₂O₃) têm bom desempenho em ferro fundido cinzento abaixo de 45 HRC; o CBN vitrificado proporciona desempenho superior em ferro fundido endurecido.
Aço Endurecido
Para furos em componentes endurecidos (50–65 HRC) — carretos hidráulicos, corpos de válvulas, calibres de precisão — o brunimento com CBN é o processo padrão. O CBN mantém a integridade do gume de corte a níveis elevados de dureza onde os abrasivos convencionais se desgastariam rapidamente. O brunimento com diamante é utilizado para cerâmicas, carboneto e revestimentos muito duros.
Materiais Não Ferrosos
O brunimento de alumínio e latão requer abrasivos de carboneto de silício (que cortam mais livremente que o Al₂O₃ em materiais dúcteis), velocidades de corte reduzidas e maior caudal de refrigerante para remover aparas macias que de outra forma obstruiriam os poros da pedra. Na nossa experiência de produção na maquinagem de componentes hidráulicos de alumínio, a qualidade superficial do furo após brunimento é altamente sensível à limpeza do refrigerante — refrigerante contaminado produz riscos superficiais indistinguíveis de um desempenho abrasivo inadequado.
Referência de Seleção de Abrasivos
| Material | Dureza | Abrasivo Recomendado | Consideração Principal |
|---|---|---|---|
| Ferro fundido cinzento | < 45 HRC | Al₂O₃ ou SiC | A grafite auxilia a lubrificação |
| Aço ligado (4140) | < 45 HRC | Al₂O₃ | Seleção padrão |
| Aço endurecido | > 50 HRC | CBN | Essencial para a vida da ferramenta |
| Alumínio | Macio | SiC | Risco de esmagamento; refrigerante limpo é crítico |
| Cerâmicas, carboneto | Muito difícil | Diamantado | Única opção para dureza >65 HRC |
Aplicações por setor
Cilindros de Motores Automóveis
A aplicação canónica de brunimento. As especificações de furos de cilindros para motores de produção exigem tipicamente:
- Padrão cruzado a 40°–50° para vedação dos anéis e retenção de óleo
- Ra 0,1–0,5 µm; Rpk 0,05–0,15 µm; Rvk 0,1–0,4 µm (parâmetros de brunimento plateau)
- Cilindricidade dentro de 0,005–0,010 mm ao longo de todo o comprimento de curso
- Circularidade dentro de 0,003–0,005 mm
Estas especificações governam a eficiência de vedação dos anéis (compressão e fuga de gases), o consumo de óleo e o desgaste de assentamento do motor. Os motores diesel para veículos comerciais pesados especificam tipicamente maior profundidade de vales (Rvk 0,3–0,5 µm) em comparação com motores a gasolina, refletindo requisitos de lubrificação mais elevados a pressões médias efetivas superiores.
Cilindros Hidráulicos e Pneumáticos
A qualidade do furo de cilindros hidráulicos determina a vida das vedações, a taxa de fuga interna e a retenção de pressão. As especificações típicas exigem Ra 0,1–0,4 µm com controlo de circularidade e cilindricidade — suficientemente liso para um contacto eficaz da vedação sem falta de lubrificante.
Na nossa experiência de produção com furos de colectores hidráulicos para equipamento de automação industrial, o brunimento para Ra 0,2–0,3 µm com cilindricidade dentro de 0,003 mm atinge consistentemente uma vida das vedações hidráulicas superior a 5.000 horas de funcionamento, em comparação com superfícies apenas furadas (Ra 0,8–1,6 µm) que apresentam falhas por desgaste das vedações às 500–1.000 horas.
Aeroespacial e Defesa
As especificações de brunimento aeroespacial são regidas pela AS9100 e normas específicas do cliente. Os furos de actuadores, servoválvulas hidráulicas e furos de cilindros de trem de aterragem exigem tolerância de diâmetro de ±0,002–0,005 mm, Ra 0,1–0,2 µm e documentação completa de correção geométrica. A rastreabilidade de materiais, os registos de medição em processo e a certificação de inspeção final são exigidos para todos os componentes brunidos críticos para o voo.
Dispositivos médicos
Furos de instrumentos cirúrgicos, canais endoscópicos e superfícies de implantes exigem brunimento para precisão dimensional, lisura superficial e ausência de contaminação por abrasivo incrustado. Requisitos de documentação de qualidade ISO 13485 aplicam-se a todas as superfícies de furos brunidas em aplicações médicas. Componentes de implantes de titânio e cobalto-cromo devem ser verificados como livres de incrustação de partículas abrasivas por protocolos especificados de limpeza e inspeção.
Diretrizes de Design para Brunimento (DFM)
Sobremetal Pré-Brunimento
O brunimento requer um sobremetal definido da operação de usinagem anterior — muito pouco impede a correção da geometria; muito aumenta o tempo de ciclo e o custo.
Sobremetais típicos no diâmetro:
- Furos industriais gerais: 0,01–0,03 mm
- Cilindros de motor (correção significativa de geometria): 0,02–0,05 mm
- Furos hidráulicos de alta precisão (correção mínima de geometria): 0,005–0,015 mm
A superfície pré-brunimento deve ter Ra ≤ 1,6 µm proveniente de mandrilamento ou alargamento para permitir que as pedras de brunimento atinjam o acabamento alvo dentro de um tempo de ciclo prático.
Geometria do Furo: Relação L/D e Diâmetro
- Diâmetro mínimo do furo: ≥ 3–5 mm para ferramentas padrão; diâmetros menores requerem equipamento especializado de micro-brunimento
- Relação comprimento-diâmetro (L/D): ≤ 10:1 para resultados confiáveis; acima desta relação, a evacuação de cavacos torna-se difícil, o risco de conicidade aumenta, e o brunimento multi-estágio com sapatas guia é necessário
- Acessibilidade do furo: furos cegos podem ser brunidos com ferramentas apropriadas e reversão de curso controlada; furos passantes são preferíveis onde a função permite
Lista de Verificação DFM para Componentes Brunidos
| Decisão de Projeto | Recomendação |
|---|---|
| Tolerância do furo pré-brunimento | Dentro de 0,05 mm do diâmetro final |
| Ra pré-brunimento | ≤ 1,6 µm proveniente de mandrilamento/alargamento |
| Sobremetal no diâmetro | 0,01–0,03 mm (0,005–0,015 mm para precisão) |
| Diâmetro mínimo do furo | ≥ 5 mm para ferramentas padrão |
| Relação L/D | ≤ 10:1 (ferramentas especiais para relações maiores) |
| Especificação de superfície | Especificar Ra E ângulo de hachura cruzada; ou Rk/Rpk/Rvk para motor/hidráulica |
| Acessibilidade do furo | Especificar chanfro de entrada (1×45° mínimo); preferir furo passante |
| Estado do material no brunimento | Especificar estado de tratamento térmico — endurecido ou recozido |
Problemas Comuns de Brunimento e Soluções
Sobremetal Insuficiente
Sintoma: Erros de geometria permanecem após o brunimento — o furo ainda está fora de circularidade ou cônico; tolerância dimensional não atendida mesmo com acabamento superficial adequado.
Causa principal: O furo pré-brunimento está muito próximo do alvo final, deixando material insuficiente para o mecanismo de média corrigir a geometria.
Solução: Aumentar o sobremetal de mandrilamento ou alargamento para 0,01–0,03 mm no diâmetro antes do brunimento.
Abrasivo Errado para o Material
Sintoma: Desgaste rápido da pedra com baixa taxa de remoção de material; ou acabamento superficial ruim com marcas de corte excessivas.
Causa principal: O tipo de abrasivo não corresponde à dureza da peça. Al₂O₃ em aço endurecido acima de 50 HRC desgasta-se rapidamente; SiC em ferro fundido corta desnecessariamente rápido e produz acabamento rugoso.
Solução: Selecionar abrasivo com base na dureza: Al₂O₃ para aços gerais e ferro fundido abaixo de 45 HRC; CBN acima de 50 HRC; diamante para cerâmicas e metal duro.
Contaminação do Fluido de Corte
Sintoma: Riscos aleatórios em toda a superfície brunida; Ra inconsistente entre peças; carregamento acelerado da pedra.
Causa principal: Cavacos de metal ou partículas abrasivas no sistema de óleo de brunimento riscando a superfície do furo durante o brunimento.
Solução: Manter óleo de brunimento dedicado e filtrado com filtração de 5–10 µm. Monitorar o teor de ferro do fluido de corte. Separar o fluido de corte de brunimento dos sistemas de fluido de corte de usinagem.
Conicidade no Furo Brunido
Sintoma: Diâmetro do furo mensuravelmente maior em uma extremidade; especificação de retilineidade não atendida.
Causa principal: Comprimento de curso insuficiente (pedras não cobrindo totalmente o furo); distribuição de pressão irregular; desalinhamento do fuso da máquina.
Solução: Verifique se o comprimento do curso cobre todo o furo mais um terço do comprimento da pedra além de cada extremidade. Verifique o alinhamento do fuso. Revise a consistência da pressão ao longo do comprimento do curso.
Pontos-chave
- A brunidura é um processo de acabamento abrasivo de precisão para furos internos, removendo 0,002–0,02 mm para atingir tolerância de diâmetro de ±0,001–0,010 mm e Ra 0,1–0,8 µm com um padrão funcional de hachura cruzada.
- O padrão de hachura cruzada é uma característica funcional projetada — não um defeito superficial — proporcionando retenção de óleo, desempenho de vedação e desgaste de amaciamento controlado.
- A brunidura corrige geometria que processos de ponta única não conseguem: o mecanismo de média com múltiplas pedras corrige erros de circularidade, cilindricidade e conicidade.
- A sequência do processo é importante: o mandrilamento estabelece o furo, o alargamento melhora o tamanho, a brunidura finaliza a precisão e a qualidade superficial funcional.
- A seleção do abrasivo depende do material: Al₂O₃ para aços em geral e ferro fundido abaixo de 45 HRC; CBN para aço endurecido acima de 50 HRC; diamante para cerâmicas.
- Sobremetal antes da brunidura (0,01–0,03 mm) e a razão L/D do furo (≤ 10:1) são as variáveis críticas de projeto para a viabilidade da brunidura.
- Para as equipas de compras dos fabricantes de equipamento original (OEM), especificar Ra e ângulo de hachura cruzada em conjunto — ou Rpk/Rk/Rvk para aplicações em motores e hidráulica — fornece uma especificação completa de superfície funcional em vez de apenas uma tolerância dimensional.
perguntas frequentes
O que é o processo de brunidura na manufatura?
A brunidura é um processo de acabamento abrasivo de precisão aplicado a furos cilíndricos internos. Uma ferramenta contendo múltiplas pedras abrasivas gira e reciprocamente se desloca ao longo do eixo do furo enquanto as pedras são expandidas radialmente sob pressão controlada. Esse movimento simultâneo remove 0,002–0,02 mm de material, corrige erros geométricos (circularidade, cilindricidade, conicidade) e cria o padrão característico de superfície com hachura cruzada a 30°–60°. As tolerâncias alcançáveis são ±0,001–0,010 mm de diâmetro e Ra 0,1–0,8 µm. A brunidura é a etapa final de precisão após o mandrilamento grosso e o alargamento, finalizando a qualidade superficial funcional do furo para desempenho de lubrificação, vedação e resistência ao desgaste.
Quão precisa é a brunidura e quais tolerâncias ela pode atingir?
A brunidura atinge tolerâncias de diâmetro de ±0,001–0,010 mm com correção de circularidade e cilindricidade para 1–5 µm em ambientes de produção. O mecanismo de precisão é o efeito de média de múltiplas pedras — se um lado do furo for maior, essas pedras removem mais material até que a circularidade seja atingida, cancelando erros de posicionamento da máquina e excentricidade da ferramenta. A rugosidade superficial Ra 0,1–0,8 µm é alcançável dependendo da sequência de granulometria e da estratégia de pressão. O dimensionamento final utiliza passagens de centelhamento (ferramenta permanecendo a pressão reduzida) e medição pneumática em processo para obter resultados repetíveis em lotes de produção.
Qual é a diferença entre brunidura e retificação?
A brunidura utiliza múltiplas pedras abrasivas ligadas com rotação e reciprocidade combinadas, removendo quantidades muito pequenas de material (0,002–0,02 mm) para melhorar a geometria do furo e criar o padrão de superfície com hachura cruzada necessário para aplicações de lubrificação e vedação. A retificação utiliza um rebolo abrasivo rotativo para remover maiores volumes de material a taxas mais altas, adequada para superfícies cilíndricas externas, superfícies planas e acabamento inicial de furos. A retificação interna pode refinar as dimensões do furo, mas não produz a textura de hachura cruzada que a brunidura cria, e corrige a circularidade do furo com menos eficácia do que o mecanismo de média com múltiplas pedras da brunidura ao longo de todo o comprimento do furo.
Quando a brunidura deve ser especificada em vez do alargamento?
Especifique brunidura em vez de alargamento quando: o furo exigir textura superficial com hachura cruzada para lubrificação ou vedação; tolerância mais apertada que ±0,010 mm for necessária; correção geométrica (circularidade, cilindricidade, conicidade) além do que o mandrilamento alcançou for necessária; ou Ra abaixo de 0,8 µm for especificado. O alargamento é uma operação de dimensionamento de passagem única que melhora o diâmetro do furo para ±0,010–0,050 mm e o acabamento superficial para Ra 0,4–1,6 µm, sem corrigir a circularidade ou criar textura de hachura cruzada. Escolha o alargamento quando a precisão dimensional e um acabamento superficial moderado forem suficientes; escolha a brunidura quando a estrutura superficial funcional e a correção geométrica forem necessárias.
O que causa falhas na brunidura e como são prevenidas?
As três falhas mais comuns na brunidura são: sobremetal insuficiente antes da brunidura — deixando muito pouco material para correção geométrica; seleção errada do abrasivo — Al₂O₃ em aço endurecido acima de 50 HRC desgasta-se rapidamente, exigindo CBN em vez disso; e contaminação do fluido de corte — cavacos no óleo de brunidura produzem riscos superficiais aleatórios. A prevenção exige garantir 0,01–0,03 mm de sobremetal antes da brunidura a partir do mandrilamento precedente, selecionar abrasivo compatível com a dureza da peça e manter óleo de brunidura filtrado dedicado com filtração de 5–10 µm e monitoramento regular. A maioria dos problemas de qualidade na brunidura resulta de decisões de configuração do processo, não de limitações de capacidade do equipamento.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em usinagem de precisão CNC e acabamento de furos em camisas de cilindros de motores, atuadores hidráulicos, componentes aeroespaciais e equipamentos industriais de precisão. Referências técnicas: ISO 13715 (Indicação de Textura de Superfície), ASME B46.1 (Textura de Superfície — Rugosidade, Ondulação e Orientação), SAE J1094 (Brunidura de Furos de Cilindros), ISO 13485 (Sistemas de Qualidade para Dispositivos Médicos).
Precisa de Furos Brunidos de Precisão ou Usinagem CNC Integrada com Brunidura?
Na CMS, fornecemos fluxos de trabalho completos de mandrilamento a brunidura para componentes hidráulicos, furos industriais de precisão e peças usinadas personalizadas — mandrilamento até dimensão quase final com sobremetal controlado, depois brunidura até tolerância final e especificação de Ra com medição em processo. Cada trabalho de brunidura é revisado quanto à viabilidade L/D, seleção de abrasivo e adequação do sobremetal antes do início da produção.
[Solicite uma revisão DFM e orçamento de brunidura de precisão →]


