
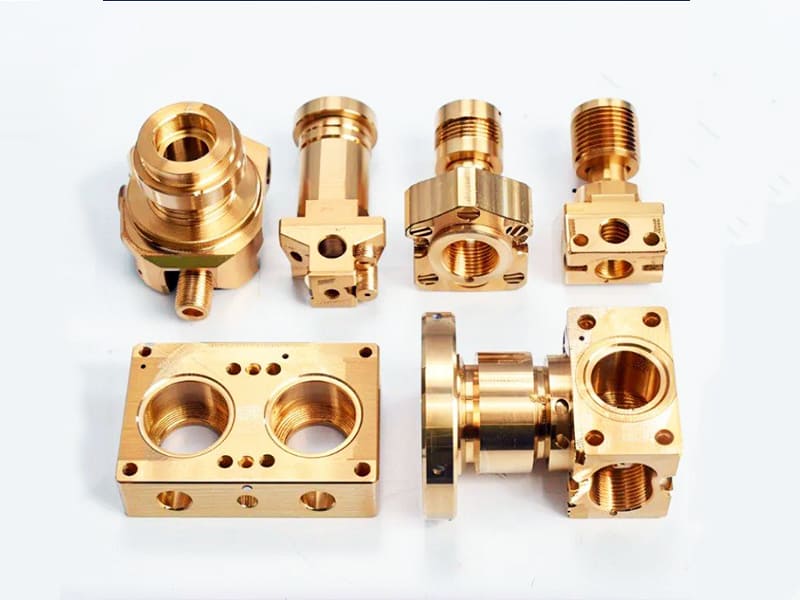
Resposta rápida: O latão não pode ser anodizado da mesma forma que o alumínio. A anodização do alumínio funciona porque o alumínio forma uma camada estável e uniforme de Al₂O₃ (óxido de alumínio) que pode ser crescida até uma espessura controlada (tipicamente 10–25 µm decorativa, até 50+ µm para anodização dura) através de oxidação eletroquímica. O latão é uma liga de cobre-zinco, e quando oxidado eletroquimicamente, o cobre forma CuO/Cu₂O enquanto o zinco forma ZnO simultaneamente — esses óxidos crescem a taxas diferentes, produzem espessuras diferentes e não se ligam uniformemente. A camada resultante é tipicamente inferior a 1–3 µm de espessura, irregular, fracamente aderida e com cor inconsistente. Para a maioria dos componentes de latão usinados CNC que exigem resistência à corrosão, condutividade ou aparência consistente, as alternativas preferidas pela engenharia são niquelação (5–25 µm, excelente resistência à corrosão e condutividade), revestimento PVD (1–5 µm, dureza 1.500–3.000 HV, cor consistente) ou verniz transparente (proteção contra manchas de baixo custo).
Por que o latão não pode ser anodizado como o alumínio
A explicação para a limitação da anodização do latão é eletroquímica, não relacionada ao processo. A anodização funciona quando o metal base forma um único óxido estável que cresce como um filme denso e contínuo.
A química favorável do alumínio: Quando o alumínio é oxidado em um banho de ácido sulfúrico com corrente aplicada, a reação produz Al₂O₃ uniformemente por toda a superfície. O óxido é:
- Quimicamente estável na maioria dos ambientes
- Coerente — forma um filme contínuo sem grandes vazios ou lacunas
- Aderente — liga-se fortemente ao substrato de alumínio através de uma interface óxido-metal
- Poroso em sua estrutura de camada intermediária, permitindo tingimento subsequente antes da selagem
- Espessura controlável de aproximadamente 5 µm (anodização flash) a 50+ µm (anodização dura Tipo III)
O problema do óxido misto do latão: O latão contém cobre (tipicamente 55–70%) e zinco (30–45%). Durante a oxidação eletroquímica:
- O cobre oxida para CuO (preto) e Cu₂O (marrom-avermelhado) dependendo do potencial e da temperatura
- O zinco oxida para ZnO (branco ou pálido)
- Esses dois sistemas de óxido crescem a taxas diferentes e produzem morfologias diferentes lado a lado na mesma superfície
- A interface entre domínios microestruturais ricos em cobre e ricos em zinco dentro do latão cria descontinuidades na camada de óxido
- O resultado é um óxido misto irregular, mecanicamente fraco, visualmente inconsistente e que fornece proteção de barreira mínima
Comparação de espessura: A anodização do alumínio rotineiramente produz 10–25 µm de óxido denso em um banho controlado. Os processos de oxidação eletroquímica mais controlados aplicados ao latão produzem uma camada de óxido misto de aproximadamente 1–3 µm — principalmente porque as reações de óxido concorrentes não permitem que um único filme coerente ganhe espessura uniformemente.
Inconsistência de cor: Na anodização do alumínio, o óxido poroso absorve o corante uniformemente porque a estrutura de poros é consistente. No latão, o óxido irregular impede a absorção uniforme do corante, produzindo a cor manchada e irregular que é o sinal mais visível de uma anodização inadequada do latão.
O que realmente acontece quando o latão é oxidado eletroquimicamente
Embora a anodização “verdadeira” não seja alcançável no latão, processos de oxidação eletroquímica podem ser aplicados para fins decorativos com expectativas realistas.
Sequência do processo
Etapa 1 — Preparação da superfície (crítica): A condição da superfície do latão tem mais influência na aparência do acabamento final do que os parâmetros de oxidação. Óleo de usinagem, resíduo de refrigerante, compostos de polimento e camadas de óxido provenientes do manuseio impedem a oxidação uniforme. A preparação tipicamente envolve:
- Limpeza alcalina (remove óleos, impressões digitais, resíduos de usinagem)
- Decapagem ácida leve em ácido suave (remove óxidos superficiais, ativa a superfície para oxidação)
- Enxágue com água deionizada entre cada etapa
A decapagem excessiva é um risco específico do latão: a exposição prolongada ao ácido remove preferencialmente o zinco da superfície, deixando uma camada enriquecida em cobre (deszincificação) que oxida de forma diferente da liga em massa — piorando a consistência da cor.
Etapa 2 — Seleção do eletrólito: Diferentemente da anodização do alumínio (ácido sulfúrico padrão, ~150–200 g/L a 18–22°C), a oxidação eletroquímica do latão tipicamente usa eletrólitos à base de ácido fosfórico. O ácido fosfórico é menos agressivo ao cobre do que o ácido sulfúrico, reduzindo a tendência de pitting e corrosão irregular. Sistemas de ácidos mistos também são usados em processos especiais.
Etapa 3 — Aplicação de corrente: A peça de latão (ânodo) oxida à medida que a corrente flui através do eletrólito. Densidade de corrente, temperatura do banho e tempo são as principais variáveis do processo. Um controle mais rigoroso desses parâmetros melhora a consistência, mas não pode superar o comportamento fundamental de óxido misto do sistema Cu/Zn.
Etapa 4 — Pós-tratamento: Após a oxidação, a selagem com verniz transparente, cera ou tratamento de passivação estabiliza a superfície e retarda a oxidação adicional que de outra forma causaria manchas. Sem a selagem, a superfície de latão oxidada eletroquimicamente continua a mudar de cor à medida que oxida ainda mais no ar.
O que o processo produz
A superfície de latão oxidada eletroquimicamente produz:
- Uma camada fina de óxido misto (< 1–3 µm) com tons marrons, bronze ou escuros
- Aparência superficial de fosca a acetinada
- Resistência limitada a manchas (superior ao latão nu, significativamente inferior às superfícies galvanizadas)
- Cor que varia com a composição da liga, rugosidade superficial e condições do processo
A dependência da qualidade de usinagem: Diferentemente de tintas espessas ou galvanização que podem obscurecer a textura superficial, a camada fina de óxido no latão segue e amplifica a superfície subjacente. Uma peça usinada para Ra 1,6 µm mostrará linhas de usinagem e marcas de ferramenta através do acabamento. Uma peça polida para Ra 0,4 µm ou menos produz uma aparência mais uniforme e refinada após a oxidação. Para qualquer aplicação de latão com aparência crítica, o polimento para Ra ≤ 0,4–0,8 µm antes do acabamento é efetivamente obrigatório.
Quando a anodização do latão (oxidação eletroquímica) faz sentido
Existem categorias de aplicação específicas onde a oxidação eletroquímica controlada do latão fornece desempenho adequado:
Ferragens decorativas com variação de cor aceita: Puxadores de armários, guarnições arquitetônicas, luminárias e componentes de exposição onde uma estética quente, fosca e de “latão envelhecido” é a intenção do design. A variação natural de cor da oxidação do latão — que é um defeito na fabricação de precisão — torna-se uma característica estética em aplicações que buscam uma aparência antiga ou artesanal.
Superfícies de baixo contato: Painéis frontais, tampas, carcaças de display e elementos arquitetônicos que sofrem contato mecânico mínimo. A camada fina de óxido tem baixa resistência ao desgaste, mas em aplicações onde não será esfregada, arranhada ou submetida a pressão de manuseio, pode durar de forma aceitável.
Componentes decorativos sensíveis ao custo: Quando a aparência visual é importante mas não é controlada com precisão, e o custo de PVD ou galvanoplastia não pode ser justificado, a oxidação eletroquímica proporciona um nível acima do latão nu ou da simples aplicação de verniz a baixo custo.
Aplicações artísticas e de joalheria: Em metalurgia artística e algumas joias, a variação natural da oxidação do latão é intencional. Diferentes zonas de liga, texturas e tratamentos produzem padrões de cores complexos que seriam impossíveis de alcançar com galvanoplastia uniforme.
Quando o Tratamento de Oxidação de Latão NÃO Deve Ser Usado
As limitações da oxidação eletroquímica do latão tornam-na inadequada para várias aplicações de engenharia comuns:
Aplicações críticas de corrosão: A camada de óxido é muito fina (< 3 µm), não contínua e pouco aderente para fornecer proteção significativa contra corrosão. Em ambientes úmidos, ar salino ou qualquer exposição química, o latão oxidado continuará a manchar e corroer sob a camada de óxido. O desempenho do latão oxidado no teste de névoa salina ASTM B117 é tipicamente medido em horas até a primeira corrosão, comparado a centenas de horas para latão niquelado.
Contatos elétricos e conectores: O latão é amplamente utilizado em conectores, terminais e molas de contato devido à sua condutividade elétrica. A camada de óxido aumenta a resistência de contato e introduz variabilidade no desempenho elétrico. Qualquer processo de oxidação eletroquímica aplicado a uma superfície de contato anula o propósito de usar latão nessa aplicação.
Cor consistente na produção: A variação de cor lote a lote da oxidação do latão é incompatível com ambientes de produção onde a consistência visual é especificada. Como a composição da liga de latão varia dentro dos limites permitidos entre lotes de produção, e porque a condição da superfície e os parâmetros do processo de oxidação afetam o resultado, a correspondência de cor entre peças produzidas em momentos diferentes não é confiável.
Superfícies de desgaste e contatos deslizantes: A dureza da camada de óxido de latão está bem abaixo da da liga de latão base, e a camada se desgasta rapidamente sob qualquer contato mecânico. Para superfícies deslizantes, botões, corpos de válvulas, conexões e qualquer peça que sofra manuseio cíclico, a vida útil da superfície de um acabamento oxidado é tipicamente de semanas a meses, em vez dos anos esperados de um revestimento funcional.
Processos de Acabamento Alternativos para Peças de Latão CNC
| Acabamento | Espessura | Dureza | Resistência à corrosão | Condutividade | Consistência de Cor | Custo relativo |
|---|---|---|---|---|---|---|
| Níquel químico | 5–25 µm | 500–700 HV | Excelente | Moderado | Excelente | Médio |
| Níquel eletrodepositado | 5–25 µm | 200–400 HV | Bom | Bom | Excelente | Médio |
| Cromo duro | 2–250 µm | 800–1.000+ HV | Moderado | Baixo | Bom | Média-alta |
| Galvanoplastia de ouro flash | 0,1–0,5 µm sobre níquel | Baixo | Excelente | Excelente | Excelente | Alto |
| PVD (TiN, CrN, DLC) | 1–5 µm | 500–3.000 HV | Bom | Baixo | Excelente | Alto |
| Verniz transparente | 5–20 µm | Baixo | Moderado | Inalterado | Bom | Baixo |
| Oxidação química | <3 µm | Muito baixo | Pobres | Moderado | Pobres | Baixo |
Niquelagem — Solução de Engenharia Mais Comum
O níquel químico é a escolha padrão para peças de latão CNC que exigem tanto resistência à corrosão quanto consistência dimensional. O mecanismo de deposição autocatalítica produz espessura uniforme independentemente da geometria da peça — uma vantagem crítica sobre a eletrodeposição para formas complexas com características internas, furos cegos e portas roscadas.
Para contatos elétricos e conectores em latão, a niquelagem eletrolítica mantém condutividade adequada enquanto fornece proteção contra corrosão. Um pino de latão niquelado atinge resistência de contato tipicamente abaixo de 5 mΩ em forças de contato padrão — comparável ao latão nu antes da oxidação, mas estável ao longo de meses de serviço, em vez de degradar como o latão nu mancha.
Revestimento PVD — Desempenho e Estética Premium
A deposição física de vapor (PVD) produz revestimentos duros e finos (TiN cor dourada, CrN prateado, TiAlN escuro, DLC cinza escuro/preto) com dureza de 1.500–3.000 HV — 5–10× mais duro que o níquel eletrodepositado mais duro. Para produtos de consumo premium, ferragens de luxo e peças decorativas críticas para desgaste, o PVD proporciona:
- Cor consistente e repetível que não varia com o lote ou composição da liga
- Resistência ao desgaste medida em anos em vez de semanas
- Depósito muito fino (1–5 µm) que não afeta significativamente as tolerâncias
- Compatibilidade com geometrias complexas de peças (a limitação de linha de visão se aplica, mas é gerenciável para a maioria das formas de ferragens)
O custo do PVD é substancialmente maior que o da galvanoplastia, e o processo tipicamente requer uma subcamada de níquel ou cromo sobre o latão para garantir adesão.
Verniz Transparente — Proteção Simples Contra Manchas
Para aplicações internas onde a cor natural do latão é desejada e apenas a prevenção de manchas é necessária, o verniz transparente (nitrocelulose, poliuretano ou base acrílica) proporciona proteção eficaz a custo mínimo. O verniz não afeta significativamente a condutividade elétrica para a maioria das aplicações de contato, mantém a aparência metálica do latão e pode ser facilmente removido e reaplicado se danificado.
Limitação: o verniz tem baixa dureza mecânica e irá arranhar e lascar sob manuseio regular. Para peças que são frequentemente manuseadas ou montadas/desmontadas, a vida útil do verniz é curta.
Defeitos Comuns no Acabamento por Oxidação de Latão
| Defeito | Aparência | Causa Raiz | Prevenção |
|---|---|---|---|
| Cor irregular (manchas) | Áreas marrons/escuras irregulares | Oxidação diferencial cobre-zinco; contaminação superficial | Polir para Ra ≤ 0,8 µm; melhorar a limpeza; padronizar a fonte da liga |
| Visibilidade da linha de usinagem | Marcas de ferramenta visíveis através do acabamento | Ra muito alto antes do acabamento | Polir para Ra ≤ 0,4 µm; usar passes de acabamento mais finos |
| Descascamento ou lascamento | Óxido se desprende | Aderência fraca inerente do óxido; sobre-oxidação | Reduzir o tempo de processo; adicionar verniz transparente imediatamente após a oxidação |
| Manchas ou estrias escuras | Áreas negras localizadas | Sobre-oxidação; concentração localizada de corrente; contaminação | Controlar a densidade de corrente; melhorar a pré-limpeza |
| Variação de cor entre lotes | Peças de lotes diferentes parecem diferentes | Variação na composição da liga dentro da especificação; deriva do processo | Padronizar fornecedor e grau do material; usar PVD para peças com cor crítica |
A conclusão mais praticamente importante desta tabela: a maioria dos defeitos no acabamento por oxidação de latão remonta à variabilidade do material (composição da liga) ou à condição da superfície (qualidade de usinagem, limpeza), não a erros nos parâmetros de processo. Melhorar o controle dessas variáveis a montante produz resultados mais consistentes do que ajustar finamente os parâmetros de oxidação.
Diretrizes DFM para Peças de Latão que Requerem Acabamento Superficial
Acabamento superficial antes do tratamento: Para qualquer tratamento superficial em latão, atingir o Ra alvo antes do acabamento. Polir o latão para Ra ≤ 0,4 µm antes da oxidação produz um resultado significativamente mais uniforme do que tratar com Ra 1,6 µm. Para galvanoplastia, Ra ≤ 0,8 µm é tipicamente adequado porque a camada depositada nivela parte da rugosidade superficial.
Qualidade das bordas: O rebarbamento e a quebra de arestas (chanfro de 0,2–0,5 mm) devem ser realizados antes de qualquer tratamento superficial. Rebarbas e arestas vivas criam áreas locais de alta densidade de corrente em processos eletroquímicos, produzindo acúmulo de óxido espesso e rugoso nesses pontos. Para galvanoplastia, o acúmulo nas bordas também é uma preocupação — arestas vivas recebem mais depósito do que superfícies planas.
Orientação de furos cegos: Para qualquer processo químico úmido (galvanoplastia ou oxidação), peças com furos cegos devem ser orientadas de modo que os furos fiquem abertos para baixo durante o processamento, permitindo que a solução drene e evitando o aprisionamento de produtos químicos que causa manchas ou corrosão tardias.
Proteção de roscas: Para componentes de latão roscados que serão galvanizados, considere a espessura do revestimento nas tolerâncias da rosca. Uma camada de níquel de 10 µm adiciona aproximadamente 0,020 mm ao diâmetro primitivo da rosca externa. Roscas que exigem tolerância estreita após a galvanoplastia devem ser usinadas abaixo da medida antes da galvanoplastia, com a compensação calculada a partir da espessura de revestimento especificada e da tolerância.
Evitar montagens com materiais mistos antes do acabamento: Sempre que possível, finalize os componentes de latão antes da montagem. Se uma montagem contiver latão e outro metal, aplicar um processo de acabamento à montagem introduz risco de corrosão galvânica e pode produzir acabamentos incompatíveis em materiais diferentes.
Pontos-chave
- O latão não pode ser anodizado da mesma forma que o alumínio: o sistema de óxido misto de Cu/Zn produz uma camada inconsistente, fina (< 3 µm) e fracamente aderente, em vez da camada uniforme, espessa e estável de Al₂O₃ alcançável no alumínio.
- A oxidação eletroquímica do latão é principalmente decorativa: a superfície resultante é mais fina e mais fraca do que qualquer revestimento de engenharia funcional, fornece proteção anticorrosiva mínima e não consegue atingir cor consistente em produção.
- A aparência de uma superfície de latão oxidada depende mais da qualidade de usinagem do pré-tratamento do que do processo de oxidação: polir para Ra ≤ 0,4–0,8 µm antes da oxidação é efetivamente obrigatório para peças com aparência crítica; marcas de usinagem em Ra 1,6+ µm são amplificadas, não ocultadas, pelo tratamento de oxidação.
- Para resistência à corrosão em latão, a niquelagem (eletroless ou eletrolítica) é o padrão de engenharia: 5–25 µm de níquel fornece resistência à névoa salina ASTM B117 medida em centenas de horas, contra horas para superfícies de latão oxidadas.
- Para resistência ao desgaste e cor consistente em peças de latão premium, o revestimento PVD é a solução preferida: 1–5 µm de PVD (TiN, CrN, DLC) atinge dureza de 1.500–3.000 HV e cor totalmente repetível, independente da variação do lote da liga.
- Para contatos e conectores elétricos em latão, evite qualquer tratamento à base de óxido: a camada de óxido aumenta a resistência de contato; niquelagem ou douramento é o acabamento correto para pinos e terminais de conector de latão.
- Para as equipas de compras dos fabricantes de equipamento original (OEM): quando um desenho de componente de latão especifica “anodização”, esclareça com o projetista se o desempenho de anodização verdadeira (proteção anticorrosiva, superfície dura) é pretendido, ou se a intenção é modificação superficial decorativa. Estes requerem processos fundamentalmente diferentes — e fornecedores diferentes. Uma especificação de “anodização de latão” entregue como processo de galvanoplastia passaria na inspeção dimensional, mas poderia falhar no padrão de aparência, e vice-versa.
perguntas frequentes
O latão pode ser anodizado?
Não da mesma forma que o alumínio. A anodização do alumínio funciona porque o alumínio forma um único óxido estável (Al₂O₃) que cresce como um filme uniforme, espesso e aderente sob condições eletroquímicas controladas. O latão é uma liga de cobre-zinco, e tanto o cobre quanto o zinco formam óxidos diferentes simultaneamente quando oxidados eletroquimicamente. Esses óxidos mistos crescem a taxas diferentes, produzem espessuras diferentes e não se ligam uniformemente — resultando em uma superfície fina (< 3 µm), irregular e fracamente aderente, em vez do óxido controlado de 10–50+ µm alcançável no alumínio. O tratamento superficial aplicado ao latão em processos semelhantes à anodização é mais precisamente descrito como oxidação eletroquímica ou patinação controlada, e é usado apenas para fins decorativos.
Qual é o melhor acabamento superficial para peças de latão usinadas CNC?
O melhor acabamento depende do requisito funcional. Para resistência à corrosão mantendo a condutividade elétrica (conectores, terminais, contatos): niquelagem (eletrolítica ou química, 5–15 µm) é a escolha padrão, proporcionando centenas de horas de resistência à névoa salina e resistência de contato estável. Para resistência ao desgaste e aparência premium (ferragens, produtos de consumo, dispositivos médicos): revestimento PVD (TiN dourado, DLC preto, CrN prateado, 1–5 µm a 1.500–3.000 HV) proporciona a melhor combinação de dureza e consistência de cor. Para prevenção de manchas com boa relação custo-benefício (aplicações decorativas internas): verniz transparente (nitrocelulose ou acrílico, 5–20 µm) mantém a aparência natural do latão a um custo mínimo. Para aparência decorativa vintage ou envelhecida (artística, ferragens de móveis): oxidação eletroquímica controlada ou patinação química produz os tons marrom/bronze característicos do latão envelhecido.
Por que o latão oxidado eletroquimicamente tem cor irregular?
A cor irregular no latão oxidado resulta de dois fatores simultâneos. Primeiro, a microestrutura do latão contém fases ricas em cobre e ricas em zinco (grãos) que oxidam a taxas diferentes e produzem óxidos de cores diferentes (o cobre produz CuO vermelho-acastanhado escuro; o zinco produz ZnO mais claro). Esse diferencial produz variação de cor que acompanha o padrão de grãos microestruturais da liga. Segundo, qualquer variação na condição da superfície — marcas de usinagem, óleo residual, pequenas diferenças de composição entre peças de lotes de produção diferentes — produz variação local na taxa de oxidação, amplificando a variação de cor. O problema fundamental é que o processo de acabamento não consegue superar a tendência inerente do material de produzir óxidos mistos e não uniformes.
Como a anodização de latão se compara à anodização de alumínio?
A comparação entre propriedades principais: a anodização de alumínio produz 10–50+ µm de Al₂O₃ estável, com dureza de até 400–450 HV (anodização dura Tipo III), excelente aderência ao substrato e estrutura porosa tingível para cor consistente. A oxidação eletroquímica de latão produz < 3 µm de CuO/ZnO misto, dureza muito baixa, aderência fraca e nenhuma estrutura porosa tingível (a cor vem do próprio óxido, que é inconsistente). Resistência à corrosão em névoa salina: alumínio anodizado a 25 µm normalmente atinge 300–500 horas ASTM B117 até a primeira corrosão; latão oxidado normalmente falha em 24–72 horas. A anodização é um processo industrial padrão para alumínio; a oxidação eletroquímica de latão é um processo decorativo de nicho com uso industrial limitado.
O que causa descascamento ou lascamento no acabamento por oxidação de latão?
O descascamento ocorre porque a camada de óxido misto no latão não forma uma ligação metalúrgica forte com o substrato — diferentemente da anodização de alumínio, onde a camada de Al₂O₃ faz transição contínua a partir do metal base. A camada de óxido de latão se liga principalmente por aderência mecânica à rugosidade da superfície, e não por uma zona de transição óxido-metal. Isso significa que qualquer tensão aplicada ao revestimento — ciclagem térmica, contato mecânico ou a tensão interna da própria camada de óxido se for muito espessa ou tiver sido depositada sob condições desfavoráveis — pode causar falha adesiva. A solução de longo prazo não é melhorar o processo de oxidação, mas usar uma abordagem de acabamento diferente (galvanoplastia ou PVD) que forme uma ligação genuína ao substrato de latão.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em usinagem CNC produzindo componentes de latão de precisão com acabamento superficial coordenado — incluindo niquelação, douração, revestimento PVD e verniz transparente — para conectores, conexões hidráulicas, ferragens decorativas, instrumentação e programas de fabricação de eletrônicos de consumo OEM. Referências técnicas: ASTM B117 (Ensaio de Névoa Salina), ASTM B733 (Revestimentos Autocatalíticos de Níquel-Fósforo sobre Latão), ASM Handbook Vol. 5 (Engenharia de Superfície: Oxidação e Galvanoplastia de Ligas de Cobre), MIL-DTL-16232 (Revestimentos de Fosfato), Schlesinger M. — Eletrodeposição (capítulo de Eletrodeposição de Ligas de Cobre).
Fornecimento de Componentes de Latão Usinados CNC com Acabamento Superficial?
Na CMS, produzimos componentes de latão usinados de precisão CNC — válvulas, conectores, conexões, carcaças e ferragens — e coordenamos niquelação, douração, revestimento PVD e acabamento com verniz transparente com espessura verificada, verificação XRF e inspeção de primeira peça.
[Solicite uma especificação de acabamento para componente de latão e um orçamento de usinagem CNC →]


