
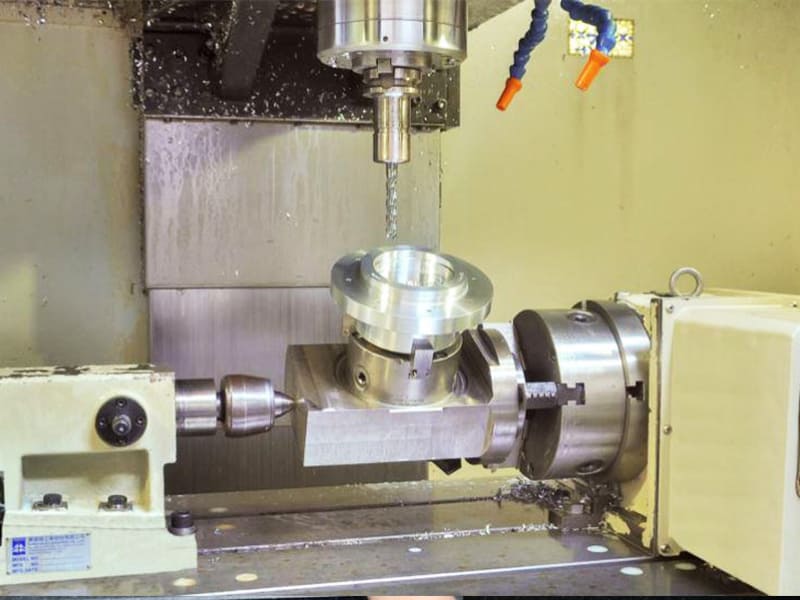
Resposta rápida: Uma máquina 4 eixos CNC adiciona um eixo A rotativo ao movimento padrão de 3 eixos X/Y/Z, permitindo que a peça gire durante o corte. Isso possibilita a usinagem de múltiplos lados em uma única configuração — eliminando o reposicionamento que aumenta o tempo, o custo e o erro de tolerância no trabalho de 3 eixos. O tempo de configuração normalmente cai 50–80% para componentes multiface. Um 4º eixo não é um substituto para a usinagem 5-axis — ele não pode inclinar a ferramenta ou acessar rebaixos — mas lida com aproximadamente 80% da capacidade a 50–70% do custo para as geometrias de peça adequadas.
O Que É uma Máquina 4 Eixos CNC?
Uma máquina 4 eixos CNC é um sistema de fresamento que adiciona um eixo rotativo — designado eixo A — aos eixos lineares padrão X, Y e Z da usinagem convencional de 3 eixos. O eixo A gira a peça em torno do eixo X, expondo diferentes superfícies à ferramenta de corte sem reposicionamento manual.
Os quatro eixos trabalham juntos da seguinte forma:
- Eixo X — movimento da ferramenta para esquerda/direita
- Eixo Y — movimento da ferramenta para frente/trás
- Eixo Z — movimento da ferramenta para cima/baixo
- Eixo A — movimento rotacional em torno do eixo X (a peça gira)
Na prática, a peça é montada em uma mesa rotativa ou mandril fixado à mesa da máquina. O programa CNC coordena o movimento da ferramenta de corte em X, Y e Z com a rotação do eixo A, permitindo que a máquina apresente múltiplas faces de uma peça à ferramenta dentro de uma configuração contínua.
Essa capacidade muda significativamente a economia da usinagem multiface. Um componente hexagonal usinado em um centro de 3 eixos requer seis configurações separadas — seis operações de fixação, seis alinhamentos, seis oportunidades de introduzir erro de posicionamento. O mesmo componente em uma máquina de 4 eixos é concluído em uma única configuração, com o eixo A indexando cada face na posição. O tempo de configuração diminui, a precisão posicional melhora e o risco de acúmulo de tolerância entre configurações é eliminado.
Usinagem 4 Eixos Indexada vs. Contínua: Uma Distinção Crítica
Nem toda usinagem 4 eixos CNC é igual. A distinção entre operação indexada e contínua determina quais peças uma configuração de 4 eixos pode processar — e escolher entre elas é uma das decisões de processo mais importantes no trabalho de 4 eixos.
Usinagem 4 Eixos Indexada (Modo 3+1)
A operação indexada — às vezes chamada de usinagem 3+1 — segue uma sequência de girar-parar-cortar. O eixo A gira a peça para uma posição angular definida, trava no lugar, e então o corte padrão de 3 eixos prossegue. Quando essa face está completa, o eixo A gira para a próxima posição e o processo se repete.
Esta é a abordagem de 4 eixos mais comum na usinagem CNC de produção. É mais simples de programar do que o 4 eixos simultâneo, produz condições de corte estáveis (a peça fica estacionária durante o corte) e lida efetivamente com a maioria dos componentes industriais multiface.
Melhores aplicações: Carcaças prismáticas, corpos de válvulas, blocos de conectores, suportes multiface — qualquer peça onde os recursos estão localizados em faces discretas em posições angulares definidas.
Usinagem 4 Eixos Contínua (Simultânea)
A usinagem 4 eixos simultânea coordena a rotação do eixo A com o movimento linear da ferramenta em tempo real durante o corte. A peça gira continuamente enquanto a ferramenta se move, produzindo trajetórias de ferramenta que envolvem geometria cilíndrica ou seguem trajetórias helicoidais.
Este modo requer programação CAM avançada e um controlador capaz de verdadeira interpolação de 4 eixos. As condições de corte são mais dinâmicas do que no modo indexado, exigindo gerenciamento cuidadoso de parâmetros. No entanto, possibilita recursos — ranhuras helicoidais, perfis de came, fresamento de contorno cilíndrico — que são geometricamente impossíveis no modo indexado.
Melhores aplicações: Lóbulos de came, ranhuras helicoidais, contornos cilíndricos tipo turbina, gravações rotativas, formas de rosca que requerem rotação sincronizada.
Para a maioria das peças de produção OEM, a usinagem 4 eixos indexada entrega a capacidade necessária com menor complexidade de programação e custo. A operação simultânea é reservada para recursos genuinamente cilíndricos ou helicoidais que não podem ser aproximados pelo posicionamento indexado.
Como o 4º Eixo Melhora o Desempenho da Usinagem CNC
O 4º eixo melhora o desempenho de fabricação em quatro dimensões mensuráveis — não capacidade teórica, mas resultados práticos de produção.
Redução do Tempo de Configuração
Na produção de 3 eixos de peças multiface, cada reposicionamento exige que o maquinista desaperte, reposicione, re-indique, re-aperte e re-zerar a peça. Em uma carcaça complexa de 4 faces, esse processo pode consumir 20–30 minutos por face — 80–120 minutos de tempo não produtivo antes que a última face esteja completa.
Com a usinagem 4 eixos indexada, todas as quatro faces são acessíveis dentro de uma única fixação. O reposicionamento do eixo A leva segundos, não minutos. Em nossa experiência de produção com carcaças de alumínio multiface e blocos de conectores de aço inoxidável, converter de configurações de 3 eixos para 4 eixos reduziu o tempo total de configuração não produtivo em 60–75% — traduzindo-se diretamente em menor custo por peça e maior utilização da máquina.
Precisão Posicional Entre Recursos
Cada vez que uma peça é re-fixada na usinagem de 3 eixos, um novo erro de posicionamento é introduzido. Mesmo maquinistas experientes re-indicando para ±0,01 mm por face acumulam acúmulo de tolerância em múltiplas configurações. Em um componente de 4 faces que requer tolerância posicional de ±0,02 mm entre faces, esse acúmulo pode consumir todo o orçamento de tolerância antes mesmo de a variação de usinagem ser considerada.
A configuração de 4 eixos elimina completamente o erro de posicionamento entre configurações. Todas as características são usinadas a partir de uma única referência de datum mantida durante toda a operação. A perpendicularidade e as relações posicionais entre faces são controladas pela precisão do eixo rotativo da máquina — tipicamente ±0,005° ou melhor em mesas rotativas servo industriais — em vez de por re-fixação manual.
Consistência de Superfície Entre Faces
O reposicionamento manual entre faces no trabalho de 3 eixos frequentemente produz desalinhamentos sutis nas transições de face — alturas de superfície ligeiramente diferentes, pequenas mudanças de degrau nos perfis usinados que resultam do deslocamento da referência de datum entre configurações. A usinagem de quatro eixos elimina isso mantendo a referência de datum contínua durante todo o processo. O resultado é melhor consistência visual e funcional da superfície em toda a peça — o que importa em aplicações aeroespaciais e médicas onde a qualidade da superfície é inspecionada segundo padrões rigorosos.
Taxa de Produção e Utilização da Máquina
O tempo de configuração reduzido melhora diretamente a utilização da máquina — a porcentagem de horas disponíveis da máquina gastas cortando em vez de configurando. Para um centro de usinagem operando dois turnos de 8 horas, converter peças de 3 eixos com uso intensivo de configuração para operação de 4 eixos rotineiramente aumenta o tempo efetivo de corte de 55–65% das horas disponíveis para 75–85%. Essa melhoria na utilização reduz o custo por peça sem exigir investimento adicional em equipamento.
4 Eixos CNC vs 3 Eixos CNC: Qual é o Certo para Sua Peça?
A escolha entre 3 eixos e 4 eixos não é sobre qual máquina é mais avançada — é sobre qual processo minimiza o custo total para uma determinada geometria de peça. Máquinas de quatro eixos têm taxas horárias mais altas, programação mais complexa e exigem configuração do eixo A. Para as peças certas, esses custos são mais do que compensados pela economia de configuração. Para peças simples, eles são puro overhead.
Quando 4 Eixos Oferecem Melhor Economia
- Peças com características em 3 ou mais faces — a economia de configuração justifica rapidamente o custo de programação de 4 eixos
- Peças cilíndricas com características circunferenciais — chavetas, furos transversais, ranhuras radiais ao redor de um eixo ou rolo
- Produção de alto volume de componentes multi-face — a vantagem de custo por unidade se acumula com a quantidade
- Peças que exigem tolerância posicional rigorosa entre faces — elimina o erro de posicionamento por re-fixação
Quando 3 Eixos É a Melhor Escolha
- Peças 2.5D simples — placas, tampas, suportes com recursos apenas em uma ou duas faces beneficiam-se da simplicidade do 3 eixos e da taxa horária mais baixa
- Protótipos de baixo volume — execuções de peça única ou 3 peças raramente justificam o investimento em programação de 4 eixos
- Peças sem geometria rotacional ou multiface — adicionar um 4º eixo não traz benefício de capacidade e apenas adiciona custo
- Orçamento apertado com prazo curto — a programação de 3 eixos é mais rápida; para peças simples urgentes, o 3 eixos vence no prazo de entrega
| Critério | 3 Eixos CNC | 4 Eixos CNC |
|---|---|---|
| Geometria da peça | Simples, 1–2 faces | Multiface, cilíndrica, recursos radiais |
| Complexidade de setup | Múltiplas re-fixações | Configuração única |
| Precisão posicional entre faces | Acúmulo de tolerâncias por re-fixação | Referência de datum única |
| Complexidade de programação | Mais baixo | Moderada (indexada) a alta (simultânea) |
| Taxa horária da máquina | Mais baixo | Mais alto |
| Custo total da peça (multiface) | Frequentemente maior | Frequentemente menor |
| Melhor para | Geometria simples, baixo volume | Geometria complexa, volume médio-alto |
A regra prática: se uma peça tem 3 ou mais faces com recursos que devem estar posicionalmente relacionados entre si, o 4 eixos é quase sempre mais econômico que o 3 eixos no custo total da peça — mesmo considerando a taxa horária mais alta da máquina — porque a economia com setup supera o diferencial de taxa.
4 Eixos CNC vs 5 Axis CNC: Capacidade, Custo e a Aplicação Correta
A comparação entre usinagem de 4 eixos e 5-axis é uma das decisões de seleção de processo mais comuns na fabricação de precisão CNC. A resposta depende inteiramente da geometria da peça — e errar em qualquer direção é caro.
O Que o 5 Eixos Adiciona Sobre o 4 Eixos
Uma máquina 5-axis CNC adiciona dois eixos rotacionais adicionais aos três eixos lineares — tipicamente B e C, ou A e C dependendo da configuração. Esses eixos permitem que a ferramenta se incline em qualquer direção em relação à peça, possibilitando a usinagem de superfícies curvas de forma livre, acesso a rebaixos e otimização contínua da orientação da ferramenta durante todo o corte.
O Prêmio de Custo do 5 Eixos
A usinagem de cinco eixos impõe um prêmio de custo significativo: centros de usinagem 5-axis de produção tipicamente custam $400.000–$1.000.000+, em comparação com $80.000–$300.000 para configurações de 4 eixos capazes. O tempo de programação é substancialmente maior — o CAM 5-axis requer simulação completa e verificação de colisão que o 4 eixos indexado não exige. O setup e a fixação também são mais complexos. Para peças que genuinamente requerem operação 5-axis simultânea, este prêmio é totalmente justificado. Para peças que podem ser processadas no modo indexado de 4 eixos, o prêmio adiciona custo sem benefício.
Quando o 4 Eixos Pode Substituir o 5 Axis
Em nossa experiência de produção, uma fração significativa de peças orçadas para usinagem 5-axis pode ser produzida igualmente bem em 4 eixos a um custo menor — quando a geometria é analisada cuidadosamente em vez de recorrer ao processo de maior capacidade por padrão.
O 4 eixos é suficiente quando:
- Os recursos estão em faces discretas em intervalos angulares regulares (o acesso indexado é adequado)
- A geometria da peça é rotacionalmente simétrica em torno de um eixo (eixos, rolos, carcaças cilíndricas)
- Recursos radiais (furos, rasgos, chavetas) estão distribuídos em torno de um eixo central
- Não há superfícies de curvatura contínua ou rebaixos presentes
O 5-axis é genuinamente necessário quando:
- A geometria da superfície muda continuamente em múltiplas direções angulares (pás de impulsor, perfis aerodinâmicos de turbina)
- Rebaixos ou recursos são acessíveis apenas inclinando a ferramenta
- Tolerâncias apertadas em curvatura complexa exigem orientação ótima contínua da ferramenta
- Componentes aeroespaciais ou médicos de alto padrão exigem complexidade geométrica que o posicionamento indexado não consegue alcançar
| Fator | 4 Eixos CNC | 5 Axis CNC |
|---|---|---|
| Eixos de movimento | X, Y, Z + rotação A | X, Y, Z + 2 eixos rotacionais |
| Usinagem de superfície de forma livre | Limitado | Excelente |
| Acesso a rebaixos | Não | Sim |
| Complexidade de programação | Moderado | Alto |
| Custo da máquina | $80.000–$300.000 | $400.000–$1.000.000+ |
| Taxa horária de usinagem | Moderado | Alto |
| Melhor geometria | Cilíndrica, multiface indexada | Formas livres complexas, rebaixos, perfis aerodinâmicos |
| Relação capacidade vs custo | Capacidade de ~80% a um custo de 50–70% | Capacidade total, custo total |
Um princípio de trabalho útil: se um desenho de peça pode ser decomposto em recursos que são todos acessíveis dentro de 360° de rotação do eixo A sem exigir inclinação da ferramenta, a usinagem indexada de 4 eixos é suficiente. Se algum recurso exigir que a ferramenta se aproxime em ângulos variados em relação ao eixo de rotação, 5-axis é necessário.
Melhores Aplicações para Máquinas de 4 Eixos CNC
Eixos, Rolos e Componentes Cilíndricos
Peças cilíndricas são o lar natural da usinagem de 4 eixos. A rotação do eixo A expõe a superfície circunferencial continuamente, permitindo que chavetas, furos transversais, faces planas, ranhuras circunferenciais e recursos radiais sejam usinados sem qualquer reposicionamento. A concentricidade dos recursos usinados em relação à linha central do eixo é mantida pelo eixo rotativo — mecanicamente mais precisa do que re-fixar um eixo já torneado em uma operação separada.
Isso se aplica a eixos de transmissão, rolos, buchas, fusos e qualquer componente onde os recursos são distribuídos em torno de um eixo central. Em nossa experiência de produção com eixos de automação industrial, a usinagem de 4 eixos de furos transversais e chavetas na mesma configuração que os recursos de perfil alcança consistentemente precisão posicional de recurso para recurso de ±0,01 mm ou melhor — resultados difíceis de replicar com abordagens de 3 eixos com múltiplas configurações.
Carcaças Multiface, Corpos de Válvulas e Manifolds
Componentes que exigem recursos usinados em quatro, cinco ou seis faces — padrões de furos de parafusos, portas, furos de localização, rebaixos — são fortes candidatos a 4 eixos. A rotação indexada apresenta cada face à ferramenta de corte sem re-fixar. As relações posicionais entre recursos em diferentes faces são controladas pela máquina, em vez de por realinhamento manual. Corpos de válvulas hidráulicas, manifolds pneumáticos, carcaças de caixas de engrenagens e blocos de conectores eletrônicos se enquadram nessa categoria e normalmente apresentam redução de tempo de ciclo de 30–50% em comparação com abordagens de 3 eixos com múltiplas configurações.
Componentes Estruturais Aeroespaciais (Não-Forma Livre)
Suportes aeroespaciais, blocos de montagem, carcaças de atuadores e componentes de conectores frequentemente exigem usinagem multiface com tolerâncias posicionais apertadas — mas não são as superfícies de forma livre, continuamente curvas, que exigem operação simultânea de 5-axis. Para essa classe de peça aeroespacial, a usinagem indexada de 4 eixos alcança a precisão e qualidade superficial exigidas a um custo significativamente menor do que 5-axis. De acordo com a Aerospace Industries Association (AIA), a usinagem CNC multi-eixos é o método de produção padrão para componentes aeroespaciais usinados, com a contagem de eixos selecionada com base na complexidade geométrica.
Componentes Cilíndricos Médicos
Parafusos ósseos, fixadores ortopédicos, eixos de instrumentos cirúrgicos e pré-formas de implantes dentários são predominantemente cilíndricos com recursos distribuídos ao redor do eixo — uma geometria ideal para 4 eixos. A vantagem da configuração única é particularmente valiosa na fabricação médica, onde minimizar o manuseio da peça reduz o risco de contaminação. Os requisitos do sistema de qualidade ISO 13485 enfatizam a repetibilidade do processo; a usinagem de 4 eixos com configuração única melhora diretamente a repetibilidade ao reduzir as variáveis de re-fixação.
Blank de Engrenagens e Gravação Rotativa
Blank de engrenagens requerem distribuição uniforme de recursos ao redor da circunferência — uma geometria inerentemente de 4 eixos. A gravação rotativa de números de série, logotipos e identificação de peças em superfícies cilíndricas é outra aplicação onde a operação contínua de 4 eixos produz profundidade e espaçamento consistentes que a indexação manual não consegue igualar.
Vantagens da Usinagem de 4 Eixos CNC
Complexidade e Custo de Dispositivos Reduzidos
A usinagem multiface de três eixos requer um dispositivo separado para cada orientação de configuração. Projetar, fabricar e manter múltiplos dispositivos dedicados adiciona custo inicial e introduz variação de dispositivo para dispositivo como risco de qualidade. A usinagem de quatro eixos reduz isso a um único dispositivo para a operação completa, eliminando custos de configuração de dispositivos e simplificando a cadeia de controle de qualidade.
Taxa de Refugo Menor por Erros de Posicionamento
A re-fixação é onde os erros dimensionais são introduzidos. Erros de alinhamento do reposicionamento são invisíveis até que a inspeção revele que as tolerâncias posicionais entre recursos em diferentes faces estão fora da especificação — momento em que a peça frequentemente é irrecuperável. A usinagem de 4 eixos com configuração única elimina esse modo de falha. Com base em nossos dados de produção para componentes multiface, a conversão de 3 eixos com múltiplas configurações para operação de 4 eixos com configuração única reduziu o refugo relacionado a posicionamento em 60–80% em carcaças complexas.
Maior Produtividade para Produção em Lote
A economia de tempo de configuração se acumula ao longo das quantidades do lote. Para um lote de 100 peças de um componente de 4 faces com 15 minutos de reposicionamento por face no trabalho de 3 eixos, a sobrecarga total de configuração é de 100 × 3 etapas de reposicionamento × 15 minutos = 75 horas. O lote equivalente de 4 eixos tem reposicionamento do eixo A de aproximadamente 30 segundos por face — o tempo total de reposicionamento ao longo do lote cai para menos de 2 horas. Essa diferença de 73 horas é redução direta de tempo de ciclo que se traduz em menor custo por peça e entrega mais rápida.
Compatibilidade com Automação
Máquinas de quatro eixos com trocadores de paletes ou carregamento robótico de peças podem executar usinagem multiface sem supervisão — a máquina carrega, indexa através de todas as faces e completa a peça sem intervenção do operador entre as faces. Isso torna os 4 eixos bem adequados para ambientes de produção lights-out, onde a redução do custo de mão de obra é uma estratégia de fabricação.
Limitações das Máquinas de 4 Eixos CNC
Entender onde a usinagem de 4 eixos deixa de ser a ferramenta certa é tão importante quanto saber onde ela se destaca.
Não Consegue Acessar Rebaixos ou Recursos Ocultos
O eixo A gira a peça em torno de um eixo, mas a ferramenta de corte mantém uma orientação fixa em relação ao fuso. Recursos acessíveis apenas inclinando a ferramenta — rebaixos, ângulos reversos, geometrias internas ocultas — não podem ser alcançados na operação padrão de 4 eixos. Essas geometrias exigem usinagem 5-axis ou operações secundárias em uma configuração diferente.
Não Adequado para Superfícies de Forma Livre
Superfícies continuamente curvas com vetores normais variáveis — perfis de pás de turbina, passagens de impulsor, carenagens aerodinâmicas — exigem controle simultâneo de orientação multi-eixo da ferramenta que máquinas de 4 eixos não podem fornecer. Tentar aproximar essas superfícies com posicionamento indexado produz superfícies facetadas que falham nos requisitos de precisão geométrica.
Restrições de Rigidez do Eixo Rotativo
A mesa rotativa ou mandril que fornece movimento do eixo A introduz complacência que não está presente com fixação sólida. Peças longas, pesadas ou assimétricas podem sofrer deflexão ou vibração sob forças de corte, particularmente em cortes interrompidos pesados. Isso requer parâmetros de corte mais conservadores em alguns casos. Para eixos longos, o suporte da contraponta aborda parcialmente isso fornecendo um segundo ponto de apoio. Para peças prismáticas pesadas, a capacidade de carga da mesa rotativa deve ser avaliada em relação ao peso da peça e à magnitude da força de corte.
Programação CAM Mais Complexa do Que 3 Eixos
A programação simultânea de 4 eixos requer software CAM capaz de geração de trajetória de ferramenta de 4 eixos e simulação de colisão. A programação indexada é relativamente direta, mas trajetórias de ferramenta simultâneas de 4 eixos para recursos cilíndricos complexos requerem mais tempo de programação e habilidade do que o trabalho padrão de 3 eixos. Para peças simples de baixo volume, esse investimento pode não ser justificado.
Custo da Máquina de 4 Eixos CNC: Investimento em Equipamento e Economia de Usinagem
Faixas de Preço do Equipamento
| Categoria da Máquina | Custo Aproximado (USD) | Capacidade Típica |
|---|---|---|
| 4 eixos CNC de bancada / hobby | $5.000–$20.000 | Apenas materiais leves, baixa precisão |
| Industrial de entrada (mesa rotativa 3+1) | $30.000–$80.000 | Peças industriais gerais, tolerância moderada |
| VMC de médio porte + 4º eixo | $80.000–$200.000 | Produção de precisão, maioria das ligas industriais |
| 4 eixos de nível de produção | $200.000–$500.000+ | Aeroespacial, tolerância apertada, pronto para automação |
Para ambientes de fabrico OEM, as categorias industrial de entrada de gama e de gama média cobrem a maioria dos requisitos de produção. O nível de qualidade de produção é relevante para programas aeroespaciais e médicos que exigem certificação de processos, carregamento automatizado e capacidade consistente de ±0,005 mm.
Fatores-chave que determinam o custo da máquina
Desempenho do fuso — RPM mais elevadas (12 000–24 000 RPM) melhoram o débito em alumínio e ligas leves; binário mais elevado lida com aço e titânio.
Qualidade da mesa rotativa — a diferença entre um indexador pneumático básico e uma mesa rotativa servo de precisão é a diferença entre ±0,1° e ±0,005° de precisão de posicionamento angular. Para relações apertadas entre características angulares, uma mesa rotativa servo de precisão é essencial.
Controlador CNC — os controladores Fanuc, Siemens e Heidenhain suportam verdadeira interpolação simultânea de 4 eixos. Os controladores de entrada de gama podem suportar apenas operação indexada 3+1, o que limita a gama de aplicações.
Rigidez da máquina — a construção com guias em caixa proporciona maior rigidez para cortes interrompidos pesados; as guias lineares oferecem melhor desempenho dinâmico para acabamento em alta velocidade.
O custo total da peça é a métrica de comparação correta
Para compradores OEM que avaliam orçamentos de fornecedores para trabalho de 4 eixos, a economia relevante é o custo total da peça — não apenas a tarifa horária da máquina. Uma máquina de 4 eixos a operar a $85/hora, concluindo uma peça de 4 faces numa única configuração de 45 minutos, produz um custo de peça inferior ao de uma máquina de 3 eixos a $60/hora que exige quatro configurações totalizando 2 horas, mesmo antes de serem considerados a inspeção e o risco de sucata.
Diretrizes DFM para maquinagem 4 eixos CNC
As decisões de design têm mais impacto no custo de maquinagem de 4 eixos do que a maioria dos engenheiros percebe. As peças otimizadas para operação de 4 eixos são maquinadas mais rapidamente, exigem menos trocas de ferramenta e produzem resultados de melhor qualidade do que peças concebidas sem considerar as restrições do eixo rotativo.
Alinhar características ao eixo rotativo
Os designs de 4 eixos mais eficientes organizam todas as características em torno de um eixo rotativo comum. Características distribuídas em torno de um eixo central, ou em faces a intervalos angulares regulares (90°, 120°, 60°), são maquinadas sequencialmente com indexação simples do eixo A. Características em planos não relacionados que exigem remontagem num eixo fora da rotação do eixo A forçam configurações adicionais — eliminando a vantagem dos 4 eixos.
Evitar bolsas profundas e estreitas e paredes finas
Bolsas profundas e estreitas exigem ferramentas de longo alcance que se desviam sob as forças de corte — amplificado em configurações de 4 eixos onde o eixo rotativo introduz complacência adicional. A relação profundidade-largura recomendada para bolsas é de 3:1 ou menos. Paredes finas abaixo de 1,5–2 mm em titânio ou aço inoxidável, e abaixo de 1 mm em alumínio, exigem parâmetros de corte conservadores que prolongam o tempo de ciclo. Onde a função o permita, aumentar a largura da bolsa, adicionar raios de canto (mínimo igual a 30% da profundidade da bolsa) e aumentar a espessura mínima da parede reduz o tempo de maquinagem e melhora a estabilidade dimensional.
Conceber para suporte de contraponta em veios longos
Para peças de veio ou cilíndricas com comprimento superior a aproximadamente 4–5× o diâmetro, as forças de corte sem suporte de contraponta causam deflexão da peça e vibração. Incluir um furo de centragem padrão (ângulo incluído de 60°) em ambas as extremidades das peças de veio permite o suporte de contraponta durante toda a operação de maquinagem — uma característica de design simples que melhora significativamente a tolerância alcançável e o acabamento superficial em componentes cilíndricos longos.
Aplicar tolerâncias apertadas seletivamente
Na maquinagem de 4 eixos, tolerâncias apertadas no posicionamento rotativo (localização de características angulares, perpendicularidade face-a-face) são alcançáveis a custo relativamente baixo porque são controladas pelo eixo rotativo — um parâmetro controlado pela máquina. Tolerâncias dimensionais apertadas na geometria das características exigem os mesmos parâmetros de maquinagem conservadores que em qualquer processo. Aplicar tolerâncias de ±0,01 mm ou mais apertadas onde a montagem ou a função o exija especificamente; permitir tolerâncias ISO 2768-m em geometria não funcional.
Na nossa experiência a rever desenhos de peças de 4 eixos, 20–30% das tolerâncias apertadas em componentes industriais típicos estão em características não funcionais onde relaxar para tolerâncias padrão reduziria o custo de maquinagem em 10–20% sem afetar o desempenho do produto.
Lista de verificação DFM para peças de 4 eixos
| Questão de Projeto | Ação DFM |
|---|---|
| Todas as características são acessíveis dentro da rotação de 360° do eixo A? | Redesenhar quaisquer características que exijam inclinação da ferramenta |
| As relações profundidade-largura das bolsas são ≤ 3:1? | Aumentar a largura da bolsa ou reduzir a profundidade |
| Os veios com mais de 4× o diâmetro têm furos de centragem? | Adicionar furos de centragem para suporte de contraponta |
| As características angulares estão a intervalos regulares? | Simplificar a programação e reduzir a contagem de indexações |
| As tolerâncias apertadas estão limitadas a características funcionais? | Aplicar ISO 2768-m a geometria não crítica |
| Os cantos internos têm raio ≥ 30% da profundidade da bolsa? | Eliminar operações de mergulho nos cantos |
Indústrias que utilizam máquinas 4 eixos CNC
Aeroespacial
A aeroespacial utiliza extensivamente a maquinagem de 4 eixos para suportes estruturais, blocos de montagem, carcaças de atuadores e componentes de conectores — as peças estruturais prismáticas de múltiplas faces que constituem uma grande fração do hardware de fuselagem e aviónica. Estas peças exigem tolerâncias posicionais apertadas entre faces, que a maquinagem de 4 eixos numa única configuração proporciona sem o custo de 5-axis. A distinção é importante: os 4 eixos lidam eficazmente com componentes aeroespaciais prismáticos de múltiplas faces, mas não são apropriados para superfícies de perfis aerodinâmicos, pás de impulsores ou formas com geometria continuamente variável.
Médico
O fabrico de dispositivos médicos utiliza 4 eixos para parafusos ósseos, fixadores ortopédicos, hastes cirúrgicas e pré-formas de implantes — predominantemente peças cilíndricas com características circunferenciais que são geometrias naturais de 4 eixos. A maquinagem numa única configuração reduz o manuseamento da peça e o risco de contaminação associado, o que é diretamente relevante para os requisitos de controlo de processos ISO 13485.
Automação Industrial
Os sistemas de automação são construídos em torno de eixos, engrenagens, acoplamentos e componentes rotativos — a categoria mais forte de aplicações de 4 eixos. O alinhamento de precisão de características radiais (furos transversais, chavetas, marcas de sincronização) em eixos de automação requer a precisão de posicionamento angular que as mesas rotativas servo fornecem. A produção em alto volume de hardware de automação também se beneficia significativamente da economia de configuração de 4 eixos em quantidades de lote.
Defesa e Eletrônica
Componentes de defesa — carcaças de precisão, estruturas de montagem, invólucros de sensores — frequentemente requerem usinagem multiface com requisitos de rastreabilidade que favorecem o processamento em configuração única. A fabricação de eletrônicos usa 4 eixos para carcaças de conectores, componentes de RF e estruturas de dissipadores de calor que combinam geometria multiface com requisitos dimensionais rigorosos.
Escolhendo a Configuração Correta de 4 Eixos CNC
Adequar a configuração da máquina aos requisitos de produção é uma decisão de eficiência de investimento. Especificar capacidade em excesso adiciona custo sem benefício; especificar abaixo do necessário força soluções alternativas de processo que corroem as vantagens de eficiência da usinagem de 4 eixos.
| Cenário de Produção | Configuração Recomendada |
|---|---|
| Prototipagem, industrial geral | VMC + mesa rotativa de indexação, controlador padrão |
| Produção em lote de peças cilíndricas (eixos) | 4 eixos com suporte de contraponta, mesa rotativa servo |
| Componentes de precisão multiface | VMC de gama média + mesa rotativa servo de precisão |
| Produção automatizada de alto volume | 4 eixos com trocador de paletes ou carregamento robótico |
| Contornos cilíndricos simultâneos | Máquina com controlador de interpolação verdadeira de 4 eixos |
Para compradores de OEM que avaliam fornecedores de maquinagem CNC, as questões relevantes são: A configuração de 4 eixos do fornecedor inclui uma mesa rotativa servo de precisão (não apenas um indexador pneumático)? O controlador suporta operação simultânea de 4 eixos? Qual é a capacidade de carga da mesa rotativa em relação ao peso da peça? Estas questões separam fornecedores com capacidade de processo daqueles com capacidade de 4 eixos que podem não entregar a tolerância e consistência exigidas para componentes de precisão multiface.
Pontos-chave
- Uma máquina CNC de 4 eixos adiciona rotação do eixo A ao movimento X/Y/Z, permitindo maquinagem multiface numa única configuração e eliminando os erros de posicionamento e custos de tempo de re-fixação.
- 4 eixos indexados (rodar-parar-cortar) tratam da maioria das peças industriais multiface; 4 eixos simultâneos são necessários apenas para características cilíndricas helicoidais e de curvatura contínua.
- Poupanças de tempo de configuração de 50–80% são típicas para componentes multiface convertidos de 3 eixos para 4 eixos, com reduções correspondentes em refugo posicional.
- Quatro eixos entregam aproximadamente 80% da capacidade de 5-axis a 50–70% do custo para peças com geometria rotacional ou de faces indexadas — 5-axis é necessário apenas para superfícies de forma livre, rebaixos e características de ângulo contínuo.
- Melhores aplicações de 4 eixos são veios, componentes cilíndricos, carcaças multiface, corpos de válvulas, suportes estruturais aeroespaciais, peças cilíndricas médicas e qualquer geometria onde as características estão distribuídas em torno de um eixo rotacional.
- DFM para 4 eixos significa alinhar características ao eixo rotativo, evitar bolsas profundas e estreitas, incluir disposições de suporte de contraponta em veios longos e aplicar tolerâncias apertadas seletivamente.
- Para compradores OEM, avaliar a capacidade de 4 eixos de um fornecedor significa confirmar a precisão da mesa rotativa servo, a capacidade de interpolação simultânea do controlador e a capacidade de carga — não apenas se um 4º eixo está presente.
perguntas frequentes
O que é uma máquina CNC de 4 eixos e como funciona?
Uma máquina CNC de 4 eixos adiciona um eixo A rotativo à maquinagem padrão de 3 eixos X/Y/Z, permitindo que a peça rode durante o corte. O eixo A é montado na mesa da máquina, com a peça fixada numa bucha ou num dispositivo rotativo. Os programas CNC coordenam o movimento da ferramenta em X, Y e Z com a rotação do eixo A, apresentando múltiplas faces ou toda a circunferência de uma peça à ferramenta de corte numa única configuração. Isto elimina o reposicionamento manual necessário na maquinagem de 3 eixos para peças multiface, reduzindo o tempo de configuração em 50–80% e melhorando a precisão posicional ao manter uma referência de datum contínua ao longo da operação.
Qual é a diferença entre maquinagem CNC de 3 eixos e 4 eixos?
Máquinas CNC de três eixos movem a ferramenta de corte apenas nas direções X, Y e Z. A maquinagem multiface numa máquina de 3 eixos requer reposicionamento manual e re-fixação para cada face — cada reposicionamento introduz tempo, custo e potencial erro de posicionamento. A maquinagem de quatro eixos adiciona o eixo A, que roda a peça para expor diferentes faces e superfícies circunferenciais sem re-fixação. Para peças com características em três ou mais faces, ou com geometria circunferencial, a maquinagem de 4 eixos produz tipicamente um custo total por peça mais baixo apesar da tarifa horária da máquina mais elevada, porque as poupanças de configuração superam o diferencial de tarifa. Para peças simples de face única, 3 eixos continua a ser a escolha mais económica.
Pode uma máquina CNC de 4 eixos substituir uma máquina de 5 eixos?
Por vezes — mas apenas para tipos geométricos específicos. A maquinagem de quatro eixos é suficiente para peças com simetria rotacional, características em faces indexadas discretas e características radiais ou circunferenciais acessíveis dentro de 360° de rotação do eixo A. Para estas geometrias, 4 eixos tratam de aproximadamente 80% da capacidade de 5-axis a 50–70% do custo. A maquinagem de cinco eixos é necessária para peças com superfícies de forma livre de curvatura contínua (pás de turbina, impulsores), características rebaixadas apenas acessíveis inclinando a ferramenta e geometrias complexas multi-ângulo que não podem ser decompostas em posições indexadas. A questão prática: todas as características da peça podem ser alcançadas dentro de 360° de rotação do eixo A sem inclinação da ferramenta? Se sim, 4 eixos são suficientes.
Que peças são mais adequadas para maquinagem CNC de 4 eixos?
As aplicações mais fortes são: veios e rolos que requerem características circunferenciais (chavetas, furos transversais, ranhuras); carcaças prismáticas multiface que necessitam de características em 3–6 faces; corpos de válvulas e colectores hidráulicos com portas em múltiplas faces; blanks de engrenagens e componentes cilíndricos com características uniformemente distribuídas; suportes estruturais aeroespaciais e blocos de montagem com tolerâncias posicionais apertadas entre faces; peças cilíndricas médicas como parafusos ósseos e veios de instrumentos; e qualquer componente onde as características estão organizadas em torno de um eixo rotacional central. Peças com geometria simples de face única são melhor servidas por 3 eixos; peças com geometria complexa de forma livre ou rebaixada requerem 5-axis.
Quão precisa é a maquinagem CNC de 4 eixos?
Em configurações industriais de mesa rotativa servo, a maquinagem de 4 eixos atinge precisão de posicionamento angular de ±0,005° ou melhor e tolerâncias dimensionais lineares de ±0,01 mm em características padrão. A vantagem de configuração única torna frequentemente a maquinagem de 4 eixos mais precisa do que a de 3 eixos para peças multiface, porque elimina o erro de posicionamento cumulativo introduzido pela re-fixação. A variável crítica é a qualidade da mesa rotativa — uma mesa rotativa servo de precisão é fundamentalmente mais precisa do que um indexador pneumático, e a diferença mostra-se claramente nos resultados de tolerância posicional em componentes multiface de tolerância apertada.
Quanto custa a maquinagem CNC de 4 eixos comparada com 3 eixos e 5 eixos?
As tarifas horárias de máquina para usinagem de 4 eixos normalmente ficam 20–40% acima das tarifas de 3 eixos devido ao maior custo de equipamento e complexidade de programação. No entanto, para peças multi-face, a economia de tempo de setup da usinagem de 4 eixos frequentemente resulta em custo total da peça menor do que a de 3 eixos, apesar da tarifa mais alta. Comparado ao 5-axis, a usinagem de 4 eixos opera com custo de máquina 40–60% menor, com tempo de programação e complexidade de setup significativamente menores para peças dentro da capacidade de 4 eixos. A comparação de custo correta é sempre o custo total da peça — material, setup, usinagem, inspeção e retrabalho — não apenas a tarifa horária da máquina.
Quais são as limitações da usinagem de 4 eixos CNC?
As principais limitações são: incapacidade de acessar rebaixos ou recursos que exigem inclinação da ferramenta (estes precisam de 5-axis); capacidade limitada para superfícies de forma livre com geometria continuamente variável; restrições de rigidez do eixo rotativo que podem causar deflexão ou chatter em peças muito longas ou pesadas sem suporte de contraponta; e programação mais complexa do que 3 eixos, particularmente para operação simultânea de 4 eixos. O quatro eixos ocupa uma faixa de capacidade bem definida — mais capaz que 3 eixos para geometria multi-face e cilíndrica, menos capaz que 5-axis para superfícies tridimensionais complexas. Adequar o processo à geometria é a chave para alcançar as vantagens de custo e qualidade da usinagem de 4 eixos.
O que os compradores OEM devem perguntar ao avaliar um fornecedor de 4 eixos CNC?
As perguntas mais importantes são: A mesa rotativa usa acionamento servo de precisão, e qual é a precisão de posicionamento angular? O controlador CNC suporta interpolação verdadeira simultânea de 4 eixos ou apenas operação indexada 3+1? Qual é a capacidade de carga da mesa rotativa e o diâmetro máximo de giro? O fornecedor pode fornecer relatórios de inspeção CMM com medições posicionais referenciadas a datum para recursos multi-face? Para peças aeroespaciais ou médicas, o fornecedor possui certificação de processo (AS9100, ISO 13485) que cobre a operação de 4 eixos? Essas perguntas identificam se a configuração de 4 eixos de um fornecedor pode entregar consistentemente a precisão posicional e o controle de processo que componentes multi-face de precisão exigem.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em usinagem de precisão CNC em 3 eixos, 4 eixos e 5-axis para aplicações aeroespaciais, médicas, de automação industrial e fabricação OEM. Referências técnicas: Aerospace Industries Association (AIA) Manufacturing Technology Report, ISO 230-1 (Machine Tool Accuracy Testing), ISO 13485 (Medical Device Quality Systems).
Buscando Componentes CNC de Precisão Multi-Face ou Cilíndricos?
Na CMS, nossa capacidade de usinagem de 4 eixos CNC inclui mesas rotativas servo de precisão, interpolação simultânea de 4 eixos para recursos cilíndricos e inspeção CMM completa com relatório posicional referenciado a datum. Revisamos cada trabalho de 4 eixos para alinhamento do eixo rotativo, otimização DFM e viabilidade de tolerância antes de cotar — para que você obtenha preços precisos e peças fabricáveis, sem surpresas após o início da produção.
[Solicite uma revisão DFM e orçamento de usinagem de 4 eixos CNC →]


