
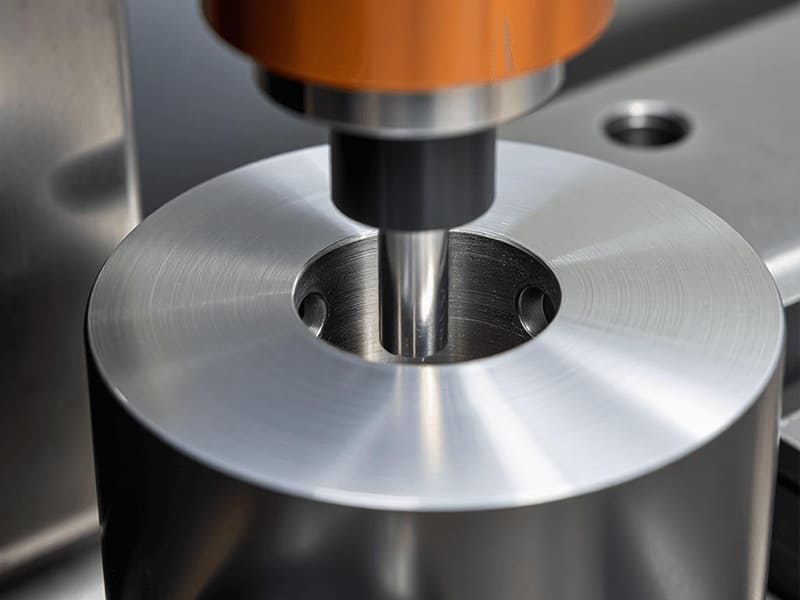
Um alojamento de rolamento requer tolerância H7 (faixa de ±0,01 mm) em um furo de Ø20 mm para um ajuste de interferência adequado. Apenas a furação produz variação de ±0,15 mm — alguns furos ficam muito folgados para retenção confiável do rolamento. Adicionar uma operação de alargamento após a furação reduz a variação do diâmetro para ±0,01 mm com acabamento superficial Ra 1,6 µm. Cada furo atinge um ajuste por pressão consistente. A taxa de rejeição na montagem cai de 12% para menos de 1%. A etapa de alargamento adiciona aproximadamente 15 segundos de tempo de ciclo e $0,80 por peça — versus $18 por peça em custo de retrabalho de rolamentos com ajuste folgado em furos apenas perfurados. Especificamos alargamento em furos críticos de ajuste em CNC programas de usinagem regularmente. O alargamento é uma operação de acabamento de precisão que refina um furo pré-perfurado ou pré-mandrilado removendo uma pequena quantidade de material (tipicamente 0,1–0,3 mm) usando uma ferramenta de corte multiaresta (alargador). Ele não cria furos — ele os corrige e finaliza, alcançando tolerâncias apertadas (H7/H8), superfícies lisas (Ra 0,8–3,2 µm) e ajustes de montagem confiáveis que a furação sozinha não consegue entregar.
Este guia aborda como o alargamento funciona, para que é usado, comparação com furação/mandrilamento/brunimento, tipos de alargadores, critérios de seleção, tolerâncias e acabamento superficial, problemas comuns, fatores de custo, CNC melhores práticas e uma estrutura de decisão.
Como o Alargamento Funciona
Um alargador é uma ferramenta de corte multicanal (tipicamente 4–8 arestas) que entra em um furo pré-usinado e remove uma camada fina e uniforme de material. O processo opera em velocidade mais baixa e com força mais leve que a furação — a ferramenta é guiada pelo furo existente em vez de cortar agressivamente.
Sequência do processo: Pré-perfurar ou mandrilar o furo ligeiramente abaixo da medida (deixar 0,1–0,3 mm de sobremetal) → Selecionar alargador correspondente ao diâmetro final e classe de ajuste → Operar em velocidade mais baixa que a furação com avanço estável e lubrificação adequada → O alargador remove uma camada fina e uniforme, melhorando a precisão do diâmetro, circularidade e acabamento superficial.
Mecanismo principal: O alargamento funciona por guiamento, não por força. A ferramenta multiaresta segue a linha de centro do furo existente, distribuindo a remoção de material uniformemente entre todos os canais. Isso produz diâmetro consistente e superfície lisa — mas também significa que o alargamento não pode corrigir erros geométricos graves. Se o furo perfurado estiver significativamente desalinhado ou fora de circularidade, o alargamento seguirá esses erros. Uma armadilha comum que vemos: esperar que o alargamento corrija um furo mal perfurado — o alargamento refina a precisão, não corrige posição ou alinhamento. O mandrilamento é necessário primeiro se a localização ou retidão do furo precisar de correção.
Nota sobre padrão cruzado: Diferente do brunimento, o alargamento não produz um padrão cruzado funcional. Ele cria um furo liso adequado para ajuste e alinhamento, mas não otimizado para retenção de óleo ou interfaces de vedação deslizante.
Para Que o Alargamento É Usado
| Inscrição | Recurso | Por Que Alargar |
|---|---|---|
| Furos de pinos de posicionamento | Furos de localização | Alinhamento preciso e posicionamento repetível |
| Assentos de rolamento | Furos de rolamento | Ajuste correto (interferência/folga) |
| Buchas / luvas | Furos de buchas | Folga controlada e desgaste |
| Automotivo | Motor, freio, suspensão | Montagem consistente e durabilidade |
| Aeroespacial | Furos de fixadores | Distribuição de carga crítica para segurança |
| Médico | Furos de instrumentos / implantes | Precisão e qualidade superficial |
O alargamento é aplicado seletivamente — apenas em furos funcionais onde a precisão do diâmetro, acabamento superficial e ajuste afetam diretamente a montagem, movimento ou segurança. Furos de folga geral não precisam de alargamento; a furação é suficiente. Com base em nossos dados de produção, aproximadamente 15–25% dos furos em típicos CNC peças de precisão requerem alargamento — o restante é adequadamente atendido apenas por furação ou mandrilamento. Especificar em excesso o alargamento em furos não críticos adiciona custo desnecessário sem benefício funcional.
Alargamento vs Furação vs Mandrilamento vs Brunimento
| Processo | Objetivo | Remoção | Precisão | Melhor para |
|---|---|---|---|---|
| Perfuração | Criar furo | Alto | ±0,1–0,3 mm | Criação inicial do furo |
| Chato | Ampliar + corrigir alinhamento | Médio | ±0,01–0,05 mm | Posição e retidão |
| Alargamento | Diâmetro final + superfície | Baixa (0,1–0,3 mm) | ±0,005–0,02 mm (H7) | Tamanho final e ajuste |
| Afiação | Geometria + superfície funcional | Muito baixo | ±0,001–0,005 mm | Circularidade, padrão cruzado |
Cadeia de processo típica para furos de precisão: Perfurar → Mandrilar (se correção de alinhamento necessária) → Alargar (para diâmetro final e ajuste). Adicionar brunimento apenas quando textura superficial funcional (retenção de óleo, vedação) for necessária.
Distinções principais: A furação cria o furo. O mandrilamento corrige sua posição e geometria. O alargamento finaliza o diâmetro e a superfície para precisão de classe de ajuste. O brunimento aperfeiçoa a geometria e adiciona textura superficial funcional. Cada etapa melhora progressivamente a qualidade — elas se complementam em vez de competir.
Tipos de Alargadores
| Tipo | Melhor para | Notas |
|---|---|---|
| Alargador de mandril | Produção geral CNC | Mais comum, haste reta/cônica |
| Alargador de metal duro | Alto volume, materiais duros | Longa vida útil, custo mais alto |
| Alargador HSS | Usinagem geral, volume menor | Custo mais baixo, adequado para a maioria dos materiais |
| Alargador manual | Ajuste manual, reparo | Leve conicidade de guia, dependente do operador |
| Alargador para pino cônico | Furos para pinos cônicos | Produz conicidade precisa (ex.: 1:50) |
| Alargador de carcaça | Furos de grande diâmetro | Cabeça substituível no mandril, custo-benefício |
| Alargador ajustável | Manutenção, baixo volume | Diâmetro flexível, menos preciso |
Lógica de seleção: Geral CNC → alargador de mandril. Materiais duros ou alto volume → metal duro. Baixo volume ou geral → HSS. Furos grandes → alargador de carcaça. Recursos cônicos → alargador para pino cônico. Na nossa experiência de chão de fábrica, alargadores de metal duro em programas de produção de alumínio duram aproximadamente 5–8× mais que os equivalentes em HSS — o custo inicial mais alto é recuperado dentro dos primeiros 200–300 furos através da eliminação de trocas de ferramenta e melhoria da consistência.
Tolerâncias e Acabamento Superficial
| Parâmetro | Capacidade Típica |
|---|---|
| Tolerância de diâmetro | ±0,005–0,02 mm (H7/H8 comum) |
| Rugosidade superficial | Ra 0,8–3,2 µm |
| Melhoria de circularidade | Moderada (segue a geometria do pré-furo) |
O que afeta a precisão: A qualidade do pré-furo é o fator mais crítico — o alargamento segue o caminho do furo existente. A excentricidade da ferramenta (mesmo 0,01 mm) produz furos com diâmetro acima do especificado. A rigidez da máquina e a fixação afetam diretamente a circularidade e a qualidade superficial. A velocidade de corte e o avanço devem ser equilibrados — muito lento causa atrito (acabamento ruim), muito rápido causa rugosidade e desgaste.
Limitação importante: O alargamento não pode corrigir erros geométricos graves (posição, retilineidade, conicidade severa). Estes requerem mandrilamento antes do alargamento. Um pré-furo bem mandrilado com sobremetal adequado para alargamento produz os melhores resultados.
Problemas Comuns e Soluções
| Problema | Causa | Fixar |
|---|---|---|
| Furo sobredimensionado | Excentricidade da ferramenta, alargador desgastado, avanço excessivo | Verificar alinhamento, substituir ferramenta, reduzir avanço |
| Acabamento superficial deficiente | Velocidade/avanço incorretos, refrigerante inadequado | Otimizar parâmetros, melhorar lubrificação |
| Marcas de vibração | Baixa rigidez, balanço longo | Melhorar fixação, encurtar ferramenta |
| Furo cônico | Desalinhamento, sobremetal irregular | Melhorar pré-furo, garantir alinhamento |
| Quebra da ferramenta | Sobremetal excessivo, acúmulo de cavacos | Reduzir sobremetal, melhorar evacuação de cavacos |
A maioria dos problemas de alargamento é causada pela configuração, não pela ferramenta. Furos com diâmetro acima do especificado — o problema mais comum — geralmente resultam de excentricidade da ferramenta ou arestas desgastadas, não de diâmetro incorreto do alargador. Com base nos nossos dados de produção, aproximadamente 70% dos problemas de qualidade de alargamento que solucionamos são resolvidos através de melhoria na fixação da ferramenta (mudando para porta-ferramentas hidráulicos ou de encolhimento térmico) e verificação da qualidade do pré-furo — não alterando o próprio alargador.
Fatores de Custo
O alargamento adiciona custo incremental em relação à furação: troca adicional de ferramenta, tempo de usinagem (tipicamente 10–30 segundos por furo) e inspeção (calibradores de tampão ou calibradores de furo para verificação de ajuste). Alargadores HSS custam menos inicialmente; metal duro custa mais, mas dura 5–8× mais em produção.
Quando o alargamento vale o custo: Pinos de posicionamento, assentos de rolamento, furos de buchas, furos para fixadores aeroespaciais — qualquer furo onde a precisão de ajuste afeta diretamente a montagem, o movimento ou a segurança. O custo do alargamento ($0,50–2,00 por furo típico) é trivial comparado aos custos de falha de montagem, desalinhamento ou defeitos em campo.
Quando pular o alargamento: Furos de folga geral, furos passantes não críticos, recursos onde a tolerância de furação (±0,1 mm) é adequada. Especificar alargamento em cada furo desperdiça tempo de ciclo e esforço de inspeção.
CNC Melhores Práticas
Controle o tamanho do pré-furo: Deixe uma folga de 0,1–0,3 mm. Muito pouco → atrito. Muito → vibração e desgaste. Velocidade menor que a de perfuração: O alargamento requer corte mais suave — velocidade moderada com avanço estável. Use refrigerante adequado: Reduz o calor, melhora o acabamento, prolonga a vida da ferramenta. Essencial para aço inoxidável e titânio. Minimize a excentricidade: Use suportes de precisão. Mesmo 0,01 mm de excentricidade produz furos mensuravelmente fora de medida. Nunca inverta o sentido dentro do furo: Retire o alargador girando para frente para evitar danos à superfície. Inspecione as primeiras peças: Verifique diâmetro, acabamento superficial e circularidade antes da produção em série. Ajuste os parâmetros com base nos resultados da primeira peça. Em projetos que entregamos, estabelecer um processo verificado de primeira peça para furos alargados reduz a taxa de refugo do lote em aproximadamente 60% em comparação com a produção sem verificação da primeira peça.
Guia de Decisão
| Necessidade | Processo |
|---|---|
| Criar um furo | Perfuração |
| Posição/alinhamento correto | Chato |
| Diâmetro final + acabamento suave | Alargamento |
| Geometria + superfície funcional | Afiação |
| Crítico para ajuste (pinos H7, rolamentos) | Alargamento |
| Furo de folga geral | Somente perfuração |
Conclusão
O alargamento é uma operação de acabamento de precisão de furos — não de criação de furos. Remove 0,1–0,3 mm de material para atingir tolerância H7/H8 (±0,005–0,02 mm) e acabamento superficial Ra 0,8–3,2 µm em furos pré-usinados. Aplique-o seletivamente a características críticas de ajuste (pinos de posicionamento, rolamentos, buchas, fixadores aeroespaciais) onde a precisão do diâmetro e a qualidade superficial afetam diretamente a montagem e o desempenho.
O sucesso depende da qualidade do pré-furo (o alargamento segue a geometria existente), do controle da excentricidade da ferramenta, da folga adequada e de condições de usinagem estáveis. A maioria dos problemas de alargamento é atribuída ao setup — não ao alargador. O custo é incremental ($0,50–2,00/furo), mas evita falhas de montagem que custam 10–20× mais. Precisa de ajuda para especificar o alargamento para seu programa de precisão CNC? [Entre em contato com nossa equipe de engenharia] para planejamento de processo, revisão de DFM e suporte de fabricação.
Perguntas frequentes
O que é alargamento?
Acabamento de precisão que refina um furo pré-perfurado removendo 0,1–0,3 mm com um alargador multiaresta. Atinge tolerância H7/H8 (±0,005–0,02 mm) e acabamento superficial Ra 0,8–3,2 µm. Não é criação de furo — é correção e acabamento de furo.
Qual é a diferença entre alargamento e perfuração?
A perfuração cria furos rapidamente com precisão de ±0,1–0,3 mm. O alargamento finaliza furos existentes para ±0,005–0,02 mm com superfície lisa. Perfuração = criação bruta. Alargamento = acabamento de precisão.
Quando devo usar alargamento vs mandrilamento?
O mandrilamento corrige a posição, o alinhamento e a retilineidade do furo. O alargamento finaliza o diâmetro final e a superfície para precisão de classe de ajuste. Use o mandrilamento primeiro se o furo precisar de correção geométrica, depois alargue para o tamanho final.
Qual alargador devo escolher?
Alargador de mandril para produção geral CNC. Metal duro para alto volume ou materiais duros (vida 5–8× maior). HSS para menor volume. Combine o alargador com o material, a tolerância e a quantidade de produção.
O alargamento adiciona custo significativo?
Incremental — tipicamente $0,50–2,00 por furo em tempo de ciclo adicional e ferramental. Justificado em características críticas de ajuste onde a precisão de montagem importa. Dispense em furos de folga geral onde a tolerância de perfuração é adequada.


