
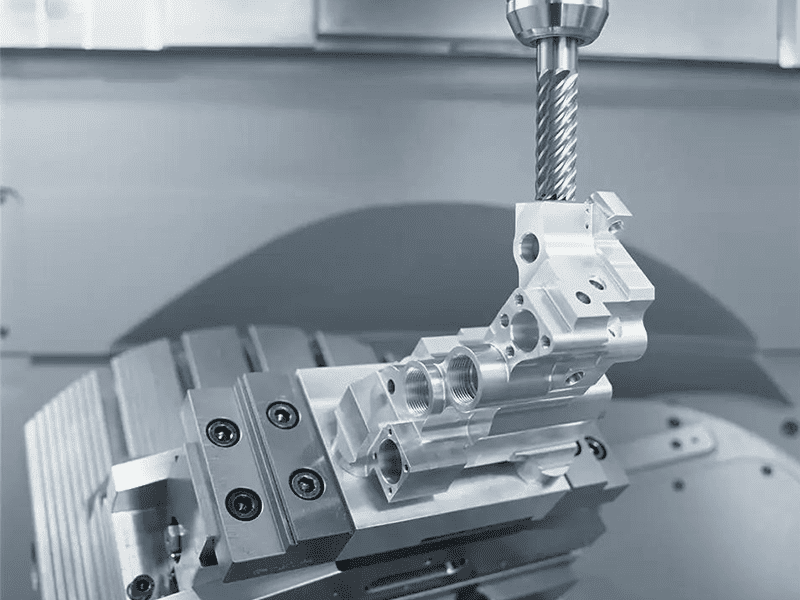
Dois orçamentos para a mesma carcaça de alumínio — um a $35/peça, o outro a $85/peça. Mesmo material, mesmo desenho, mesma quantidade. A diferença de preço se resume a como cada oficina interpreta as tolerâncias (uma assume ±0,01 mm em tudo, a outra lê o desenho corretamente e usina recursos não críticos a ±0,05 mm), se elas executam em duas configurações ou quatro, e como sequenciam as operações. Entender o que realmente determina o custo das peças usinadas CNC ajuda engenheiros a projetar peças mais baratas e ajuda compradores a identificar orçamentos superfaturados — ou perigosamente subprecificados.
Este artigo detalha o custo de usinagem CNC de uma perspectiva de produção: os principais fatores de custo, como a escolha do material afeta o preço, por que o tempo de usinagem domina a equação, como o design da peça aumenta ou reduz o custo, o impacto real das tolerâncias apertadas, custos de acabamento superficial, a economia de produção de protótipos vs. lotes, e estratégias práticas para reduzir custos sem sacrificar a qualidade.
O Que Determina o Custo de Usinagem CNC?
A fórmula de precificação é direta: Material + Tempo de Usinagem + Setup + Acabamento + Inspeção = Custo da Peça. Cada fator contribui de forma diferente dependendo da geometria, tolerância e quantidade.
| Fator de custo | O Que Impulsiona |
|---|---|
| Material | Tipo de liga, tamanho do estoque, taxa de desperdício |
| Tempo de usinagem | Complexidade geométrica, número de operações, parâmetros de corte |
| Configuração | Programação, fixação, preparação de ferramentas — fixo por lote |
| Acabamento da superfície | Anodização, galvanoplastia, revestimento, jateamento de esferas |
| Inspeção | Medição CMM, verificação dimensional, documentação |
O tempo de usinagem normalmente representa 50–70% do custo total em peças de precisão. O custo de setup é fixo por lote — devastador em protótipos, insignificante em grandes produções. Com base nos nossos dados de produção, um programa bem otimizado na mesma peça pode reduzir o tempo de usinagem em 20–35% em comparação com uma abordagem não otimizada — tornando a qualidade da programação uma das maiores variáveis ocultas de custo.
Como a Escolha do Material Afeta o Custo
A seleção do material determina o custo através de três canais: preço da matéria-prima, usinabilidade (velocidade de corte e desgaste da ferramenta) e tempo de ciclo.
| Material | Maquinabilidade | Custo Relativo vs. Alumínio |
|---|---|---|
| Alumínio (6061/7075) | Excelente — altas velocidades, baixo desgaste da ferramenta | 1× (linha de base) |
| Aço inoxidável (304/316) | Moderado — velocidades mais lentas, maior desgaste da ferramenta | 1.5–2× |
| Titânio (Ti-6Al-4V) | Difícil — muito lento, desgaste rápido da ferramenta | 3–5× |
| Plásticos de engenharia (POM, PEEK) | Bom — corte rápido, baixas forças | 0,8–1,5× (PEEK é caro) |
Alumínio usina mais rápido e mais barato. Altas velocidades de fuso, baixas forças de corte e excelente evacuação de cavacos o tornam o padrão para peças sensíveis a custo. Aço inoxidável custa 1,5–2× mais devido a velocidades mais lentas e maior desgaste da ferramenta. Titânio custa 3–5× mais — o calor se concentra na aresta de corte, as ferramentas desgastam rapidamente e as taxas de avanço caem significativamente. Na nossa experiência de chão de fábrica, mudar de aço inoxidável 316L para alumínio 6061 (onde a aplicação permite) normalmente reduz o custo de usinagem em 40–50%.
Tempo de Usinagem: O Maior Fator de Custo
As máquinas CNC cobram por tempo de operação. Quanto mais tempo o fuso funciona, maior o custo. As taxas horárias das máquinas (tipicamente $50–150/h dependendo do equipamento) incluem depreciação, ferramentas, energia e custos indiretos do operador.
O que aumenta o tempo de usinagem: geometria complexa exigindo mais trajetórias de ferramenta, cavidades profundas e paredes finas forçando avanços mais lentos, múltiplas trocas de ferramenta, tolerâncias apertadas exigindo passes de acabamento, e operações de múltiplas configurações devido ao acesso limitado da máquina.
Exemplo real da nossa produção: Um suporte de alumínio simples — fresamento de face, furação, chanframento — leva 12 minutos. Uma carcaça de tamanho similar com cavidades profundas, paredes finas, furos roscados e tolerâncias de ±0,02 mm leva 55 minutos. Mesmo material, mesma máquina, quase 5× o tempo de ciclo.
| Tipo de Peça | Tempo de Ciclo Típico | Faixa de Custo |
|---|---|---|
| Suporte simples (alumínio) | 10–15 min | Baixo |
| Carcaça multi-recurso (aço inoxidável) | 60–90 min | Médio-alto |
| Peça aeroespacial complexa (5-axis) | 2–4 horas | Alto |
Como o Design da Peça Determina o Custo
Decisões de design tomadas em CAD têm mais impacto no custo de usinagem do que a maioria dos engenheiros percebe.
Paredes finas (abaixo de 1,0 mm em alumínio, 2,0 mm em aço) forçam avanços mais lentos para prevenir vibração e deformação. Cavidades profundas (profundidade > 4× largura) exigem ferramentas longas com maior risco de deflexão e corte mais lento. Cantos internos vivos exigem fresas de topo pequenas que cortam lentamente — especificar R1 em vez de R0,3 nos cantos internos pode reduzir o tempo de maquinagem de cavidades em 25–30%. Tolerâncias apertadas adicionar passes de acabamento, avanços mais lentos e CMM tempo de inspeção.
Uma armadilha comum que vemos: projetistas especificam ±0,01 mm em todas as dimensões quando apenas 2–3 características realmente precisam disso. Aplicar tolerâncias apertadas seletivamente por classes de tolerância geral ISO 2768 para características não críticas é a forma mais rápida de reduzir custos sem afetar a função.
Tolerância e Custo
| Tolerância | Impacto no Custo | Quando utilizar |
|---|---|---|
| ±0,1 mm | Baixa — parâmetros padrão | Características não críticas |
| ±0,05 mm | Moderada — maquinagem controlada | Ajustes mecânicos gerais |
| ±0,01 mm | Alta — passes de acabamento, CMM inspeção | Assentos de rolamentos, superfícies de contacto |
| ±0,005 mm | Muito alta — retificação pode ser necessária | Ajustes de precisão, superfícies de vedação |
Cada passo mais apertado aumenta o tempo de maquinagem, o custo das ferramentas e os requisitos de inspeção. Com base nos nossos dados de produção, passar de ±0,05 mm para ±0,01 mm numa caixa de alumínio tipicamente adiciona 30–40% ao custo de maquinagem. Passar para ±0,005 mm pode duplicá-lo — frequentemente exigindo operações de retificação além do trabalho de CNC.
Custos de Acabamento Superficial
O acabamento pós-maquinagem tipicamente adiciona 5–30% ao custo total da peça, dependendo do processo.
| Acabamento | Impacto no Custo | Melhor para |
|---|---|---|
| Jateamento de microesferas | Baixo | Textura mate uniforme, preparação pré-anodização |
| anodização | Baixo-médio | Proteção contra corrosão/desgaste do alumínio |
| Revestimento em pó | Médio | Revestimento espesso e durável para uso industrial |
| Galvanoplastia | Médio-alto | Proteção contra corrosão, condutividade |
Jateamento de esferas + anodização é a combinação mais comum para peças de alumínio CNC — boa estética, proteção contra corrosão e custo razoável. Para aço inoxidável, a passivação ou eletropolimento adiciona menos custo do que a galvanoplastia, mas fornece proteção adequada para a maioria das aplicações.
Protótipo vs. Produção em Lote
Os custos de configuração (programação, fixação, preparação de ferramentas, inspeção da primeira peça) são fixos por lote. Num protótipo, todo o custo de configuração recai sobre uma peça. Numa produção de 1.000 peças, distribui-se por centavos por unidade.
| Quantidade | Custo Típico Por Peça (exemplo) |
|---|---|
| 1 peça (protótipo) | $120 |
| 10 peças | $40 |
| 100 peças | $18 |
| 000 peças | $10 |
Os protótipos são caros por natureza — e devem ser. Eles validam projetos antes de se comprometer com ferramentas e fixações de produção. Uma vez que o projeto se estabiliza, a transição para produção em lote reduz drasticamente o custo unitário. Em projetos que entregámos, estabilizar o projeto antes de escalar de protótipo para 500+ unidades tipicamente reduz o custo por peça em 70–85%.
Como Reduzir o Custo de Maquinagem CNC
Simplificar a geometria. Eliminar cavidades desnecessárias, reduzir profundidades de cavidades e evitar características que forcem configurações extra. Cada configuração eliminada poupa 15–30 minutos de tempo não produtivo.
Relaxar tolerâncias seletivamente. Aplicar ±0,01 mm apenas a ajustes funcionais. Usar ±0,05–0,1 mm para todo o resto. Esta única mudança frequentemente reduz 20–30% do custo de maquinagem.
Escolher materiais maquináveis. Alumínio em vez de aço inoxidável onde a aplicação o permita. POM em vez de PEEK para peças plásticas não estruturais.
Aumentar o tamanho do lote. Mesmo passar de 5 para 50 peças reduz o custo de configuração por unidade em 80–90%.
Obter feedback DFM antecipadamente. Uma revisão de projeto de 10 minutos antes da programação pode poupar horas de tempo de maquinagem. Na nossa experiência, a contribuição DFM antecipada reduz o custo total do projeto em 15–25% em média.
Conclusão
O custo das peças de maquinagem CNC depende do material, tempo de maquinagem, complexidade do design da peça, tolerâncias, acabamento superficial e volume de produção. O tempo de maquinagem domina — impulsionado pela geometria, número de operações e requisitos de tolerância. A escolha do material define a base. O volume de produção determina como os custos fixos se distribuem. A melhor forma de reduzir custos é projetar com a manufaturabilidade em mente desde o início — não renegociar com o fornecedor depois da programação estar concluída.
Compreender estes fatores de custo ajuda os engenheiros a tomar melhores decisões de design e ajuda os compradores a avaliar orçamentos com base na substância e não apenas no preço. Precisa de ajuda para otimizar o design da sua peça CNC para reduzir custos? [Contacte a nossa equipa de engenharia] para revisão DFM e orçamentos competitivos de maquinagem de precisão.
Perguntas frequentes
Quanto custam as peças de maquinagem CNC?
Altamente variável. Peças simples de alumínio em lotes pequenos: $20–80/peça. Peças complexas de aço inoxidável ou titânio com tolerâncias apertadas e maquinagem multi-eixo: várias centenas de dólares cada. O custo diminui significativamente com o volume — os custos de configuração e programação distribuem-se por mais unidades.
Porque é que as peças maquinadas CNC são caras?
O tempo de maquinagem, o custo do material, a configuração e a inspeção de qualidade contribuem todos. Geometria complexa com cavidades profundas, tolerâncias apertadas e múltiplas configurações aumenta o tempo de ciclo — o maior fator de custo. Os protótipos carregam um custo de configuração desproporcional porque esses custos fixos aplicam-se a apenas algumas peças.
Qual é o material mais barato para maquinagem CNC?
Ligas de alumínio (6061, 7075) — maiores velocidades de corte, menor desgaste de ferramentas, tempos de ciclo mais curtos entre os metais. Plásticos de engenharia como POM e nylon também se maquinam eficientemente a baixo custo. O aço inoxidável e o titânio custam significativamente mais devido à maquinagem mais lenta e maior desgaste das ferramentas.
Uma tolerância mais apertada aumenta o custo?
Sim — mensuravelmente. Cada passo mais apertado requer velocidades mais lentas, passes de acabamento, ferramentas melhores e inspeção adicional. Para a maioria das peças mecânicas, ±0,05 mm é suficiente. Especifique ±0,01 mm ou mais apertado apenas para características funcionalmente críticas para evitar custos desnecessários.
Como posso reduzir o custo de usinagem do CNC?
Simplifique a geometria, relaxe tolerâncias não críticas, escolha materiais usináveis, aumente o tamanho do lote e obtenha feedback de DFM antes de finalizar o projeto. Combinar essas estratégias normalmente reduz o custo total em 20–40% em comparação com projetos otimizados apenas para função.


