
Risposta rapida: La lavorazione di componenti aerospaziali con il metodo CNC si differenzia dalla lavorazione industriale standard per tre aspetti combinati: i requisiti di tolleranza sono di un ordine di grandezza più rigorosi (±0,002–0,010 mm sulle interfacce critiche, rispetto a ±0,020–0,050 mm per i componenti industriali generici), i materiali principali — titanio Ti-6Al-4V, Inconel 718 e leghe di alluminio ad alta resistenza 7075 e 2024 — sono sostanzialmente più difficili da lavorare rispetto ai metalli standard per l’ingegneria, e ogni dimensione, certificato di materiale, parametro di lavorazione e risultato di ispezione deve essere documentato e tracciabile ai fini della certificazione. Un componente lavorato con precisione privo di documentazione di tracciabilità viene scartato nelle catene di fornitura aerospaziali indipendentemente dalla sua precisione dimensionale. La combinazione di questi requisiti rende la lavorazione aerospaziale CNC circa 3–10 volte più costosa per pezzo rispetto alla lavorazione industriale equivalente, il che è giustificato dall’ambiente critico per la sicurezza in cui errori dimensionali, difetti del materiale o non conformità di processo possono produrre esiti catastrofici.
Perché la lavorazione aerospaziale CNC è fondamentalmente diversa
La distinzione tra la lavorazione CNC nel settore aerospaziale e quella nel settore industriale non è una questione di grado: si tratta piuttosto di una differenza nel sistema di produzione necessario per realizzare componenti idonei all’uso.
La differenza di tolleranza comporta conseguenze fisiche: Un foro del cuscinetto in una pompa industriale, specificato a ±0,025 mm, consente alla pista esterna del cuscinetto di inserirsi all’interno di tale intervallo di tolleranza. Il cuscinetto funziona in modo accettabile nell’intero intervallo di tolleranza. Lo stesso foro in un carrello di atterraggio principale di un aeromobile, specificato a ±0,005 mm, deve essere controllato con tale precisione poiché il precarico del cuscinetto e la distribuzione delle sollecitazioni nel punto di giunzione critico vengono calcolati in base a tale dimensione. La realizzazione del foro con una tolleranza di ±0,018 mm — che sarebbe accettabile nella lavorazione industriale — produce uno stato di sollecitazione diverso da quello calcolato dal progettista, riducendo potenzialmente la resistenza alla fatica al di sotto dell’intervallo di servizio previsto per l’aeromobile.
I requisiti prestazionali del materiale si estendono a tutto il processo di lavorazione: Il titanio e l’Inconel sono utilizzati nel settore aerospaziale non per la loro lavorabilità, ma per le loro proprietà meccaniche nelle condizioni operative (il titanio per il rapporto resistenza/peso e la resistenza alla fatica; l’Inconel per il mantenimento della resistenza a temperature superiori a 600 °C). Il processo di lavorazione deve preservare queste proprietà dei materiali, evitando un apporto di calore eccessivo che causi danni alla microstruttura, evitando tensioni residue indotte dagli utensili che riducano la resistenza alla fatica e mantenendo l’integrità della superficie durante le operazioni di finitura. Le pratiche standard di lavorazione industriale puntano a ottimizzare i tempi di ciclo; quelle del settore aerospaziale puntano invece a ottimizzare l’integrità della superficie e la conservazione delle proprietà dei materiali.
Il requisito di tracciabilità non ha alcun equivalente nel settore industriale: Ogni componente aerospaziale deve essere tracciabile a partire dalla billetta di materia prima (corredata di un rapporto di prova del laminatoio che ne confermi la composizione chimica e le proprietà meccaniche), attraverso ogni fase di lavorazione, fino al verbale di ispezione finale. Non si tratta di un onere burocratico, bensì del mezzo grazie al quale la catena di fornitura aerospaziale può stabilire se un componente in servizio sia affetto da un difetto specifico del materiale, da un problema specifico legato all’attrezzatura o da una deviazione specifica del processo che venga individuata in un secondo momento. Un componente aeronautico privo di tale tracciabilità non è legalmente utilizzabile, indipendentemente dalle sue dimensioni misurate.
Lavorazione meccanica CNC standard vs aerospaziale: differenze principali
| Fattore | Standard Industrial CNC | Aerospaziale CNC |
|---|---|---|
| Tolleranza dimensionale | ±0,020–0,050 mm (valore tipico) | ±0,002–0,010 mm sulle caratteristiche critiche |
| Requisiti relativi alla finitura superficiale | Ra 1,6–3,2 µm – generale | Ra 0,4–1,6 µm; integrità superficiale secondo le specifiche |
| Materiali di base | Alluminio, acciaio dolce, acciaio inossidabile | Ti-6Al-4V, Inconel 718, 7075-T6, 2024-T3 |
| Ispezione | Controllo dimensionale basato sul campionamento | Ispezione 100% sulle caratteristiche critiche; CMM |
| Ispezione del primo articolo | Spesso omesso | Obbligatorio (AS9100 / specifiche del cliente) |
| Tracciabilità dei materiali | Non richiesto | È richiesta la relazione di collaudo in fabbrica; tracciabilità del lotto |
| Record dei parametri di lavorazione | Non mantenuto | Mantenuto in base al piano di qualità |
| Sistema di qualità | ISO 9001 oppure niente | AS9100 (requisiti minimi); requisiti aggiuntivi specifici del cliente |
| Conseguenze di un guasto | Costo di produzione | Sicurezza aerea; contenzioso; provvedimenti normativi |
Materiali utilizzati nella lavorazione aerospaziale CNC
I materiali utilizzati nel settore aerospaziale vengono selezionati in base alle prestazioni che garantiscono nell’ambiente operativo — alte temperature, elevate sollecitazioni cicliche, esposizione alla corrosione, radiazioni — senza tenere conto della lavorabilità. Ciò costituisce la sfida principale nella lavorazione: migliori sono le prestazioni del materiale durante l’uso, più difficile risulta lavorarlo.
Titanio Ti-6Al-4V
Il Ti-6Al-4V è la lega di titanio standard utilizzata per i componenti strutturali e dei motori nel settore aerospaziale: resistenza alla trazione di circa 1.000 MPa, densità di 4,43 g/cm³ (circa 57% rispetto all’acciaio), eccellente resistenza alla fatica e resistenza alla corrosione che non richiede trattamenti superficiali.
Il problema di lavorazione: La conduttività termica del titanio è di circa 7 W/m·K — circa 4% rispetto ai 170 W/m·K dell’alluminio. Il calore generato sul tagliente non può dissiparsi nel pezzo in lavorazione né nel truciolo. Esso si concentra nell’interfaccia tra utensile e pezzo, aumentando rapidamente la temperatura dell’utensile e causando la rottura del tagliente. Le velocità di taglio per il titanio sono in genere comprese tra 30 e 80 m/min, rispetto ai 300–600 m/min dell’alluminio: ciò comporta un aumento del tempo di ciclo di 5–10 volte per ogni unità di asportazione di materiale.
Inoltre, l’elevata reattività del titanio con i materiali degli utensili da taglio (in particolare i leganti in carburo a temperature elevate) provoca usura da adesione e da diffusione. Gli utensili rivestiti in diamante e in CBN — efficaci per altri materiali duri — non sono adatti al titanio a causa della reattività chimica alle temperature di taglio. Gli utensili in carburo rivestiti in TiAlN con refrigerante ad alta pressione (oltre 70 bar nella zona di taglio) rappresentano l’approccio standard.
Implicazioni relative alle pareti sottili: I componenti in titanio a sezione sottile (pareti inferiori a 2,0 mm) sono soggetti a deformazione termica durante la lavorazione e a deflessione elastica sotto l’azione delle forze di taglio. Il basso rapporto modulo/resistenza del titanio (rispetto alla sua resistenza) fa sì che le pareti sottili si deformino maggiormente sotto l’azione delle forze di taglio rispetto a pareti equivalenti in acciaio, richiedendo un impegno di taglio ridotto e più passate di finitura leggere.
Inconel 718 e superleghe di nichel
L’Inconel 718 viene utilizzato nei componenti dei motori aeronautici esposti a temperature superiori a 600 °C — dischi di turbina, involucri della camera di combustione ed elementi di fissaggio in zone ad alta temperatura — poiché la sua composizione a base di nichel-cromo-molibdeno mantiene un limite di snervamento superiore a 1.000 MPa a temperature alle quali il titanio e l’alluminio hanno perso gran parte delle loro capacità strutturali.
Il problema di lavorazione: L’Inconel subisce un forte indurimento da deformazione durante la lavorazione: ogni passata di taglio lascia una superficie più dura rispetto al materiale circostante, costringendo la passata successiva a tagliare attraverso questa zona più dura. La combinazione di incallimento per deformazione, elevata resistenza del materiale e bassa conduttività termica (13 W/m·K) produce le forze di taglio specifiche più elevate e l’usura più rapida dell’utensile rispetto a qualsiasi altra lega tecnica comune. La durata degli utensili in metallo duro nella tornitura di sgrossatura dell’Inconel 718 è in genere di 5–15 minuti prima che il tagliente si degradi oltre il controllo dimensionale accettabile. Gli utensili in ceramica e CBN consentono velocità di taglio più elevate, ma sono sensibili ai carichi d’urto.
Implicazioni per il processo: La lavorazione dell'Inconel richiede configurazioni rigide per ridurre al minimo le vibrazioni (che accelerano l'usura degli utensili e possono causarne la rottura), un attento controllo della velocità di avanzamento per mantenere il carico di truciolo al di sopra del minimo necessario a evitare lo sfregamento e l'incrudimento, nonché un refrigerante ad alta pressione per prevenire danni termici.
Leghe di alluminio per l'industria aerospaziale: 7075-T6 e 2024-T3
Le leghe di alluminio per l'industria aerospaziale si lavorano a una velocità circa 5–10 volte superiore rispetto al titanio, ma sono indicate per applicazioni strutturali in cui il peso è il fattore determinante nella progettazione (densità di 2,77 g/cm³ per la 7075 contro i 4,43 g/cm³ del Ti-6Al-4V). Il 7075-T6 raggiunge una resistenza alla trazione di 500–570 MPa con una buona resistenza alla fatica. Il 2024-T3 raggiunge i 440–470 MPa con una migliore resistenza alla propagazione delle cricche da fatica, rendendolo lo standard per il rivestimento della fusoliera, la struttura alare e i pannelli critici dal punto di vista della fatica.
Il vantaggio della lavorazione meccanica: Le elevate velocità di taglio (300–600 m/min), le basse forze di taglio e la buona formazione dei trucioli rendono efficiente la lavorazione dell’alluminio nel settore aerospaziale. La principale sfida in termini di precisione è rappresentata dalla deformazione delle pareti sottili nelle strutture ottimizzate in termini di peso con spessore delle pareti inferiore a 2,0 mm e dalle implicazioni sulla stabilità dimensionale delle tensioni residue derivanti dal trattamento termico T6/T3 quando il materiale viene asportato in modo asimmetrico.
La vulnerabilità alla corrosione: A differenza del titanio, i legami 7075 e 2024 sono soggetti a corrosione: l’elevato contenuto di zinco del 7075 lo rende incline alla criccatura da corrosione sotto sforzo; il contenuto di rame del 2024 lo rende soggetto a corrosione galvanica a contatto con metalli dissimili. Il trattamento superficiale (anodizzazione, film chimico, primer) è prescritto praticamente su tutte le superfici in alluminio esposte nel settore aerospaziale, e il processo di lavorazione deve lasciare una finitura superficiale compatibile con il successivo processo di trattamento.
Lavorazione a 5 assi nella produzione aerospaziale
La lavorazione 5-axis e CNC (controllo simultaneo degli assi X, Y, Z e di due assi rotativi) riveste un’importanza sproporzionata nel settore aerospaziale per tre motivi:
Il consolidamento delle configurazioni riduce l'accumulo di tolleranze: Nella lavorazione a 3 assi, le caratteristiche presenti su facce diverse di un componente complesso richiedono configurazioni separate. Ogni nuovo posizionamento introduce un errore di posizione — in genere compreso tra 0,010 e 0,030 mm per asse, a seconda della qualità del dispositivo di fissaggio. Per una staffa aerospaziale con elementi su cinque facce, una sequenza di lavorazione a 3 assi con cinque configurazioni può accumulare un errore di posizione compreso tra 0,050 e 0,150 mm tra gli elementi su facce non adiacenti. La lavorazione 5-axis raggruppa tutte le facce in una o due configurazioni, riducendo questo errore accumulato all’errore di fissaggio di una singola configurazione (tipicamente compreso tra 0,005 e 0,015 mm).
Utensili corti e rigidi per fori profondi e angolati: Nella lavorazione a 3 assi, le caratteristiche disposte ad angolo rispetto alla verticale richiedono l’uso di utensili a lungo raggio (con rigidità ridotta) oppure più configurazioni. La lavorazione 5-axis inclina il mandrino per lavorare elementi angolati con utensili corti e rigidi, mantenendo il rapporto lunghezza/diametro dell’utensile al di sotto di circa 4:1 anche per elementi che richiederebbero un utensile con rapporto 10:1 nella lavorazione a 3 assi. Un minore sbalzo dell’utensile comporta una minore deflessione, minori vibrazioni e una migliore precisione dimensionale.
Qualità funzionale della superficie su geometrie sagomate: Per le superfici aerospaziali soggette a requisiti aerodinamici o strutturali (profili delle pale delle turbine, contorni della cellula, staffe con curvature composte), la lavorazione 5-axis mantiene una condizione di contatto dell’utensile costante rispetto alla normale alla superficie, garantendo una finitura superficiale più uniforme e riducendo la variazione dell’altezza delle scanalature che la finitura a barilotto a 3 assi produce sulle superfici curve.
La distinzione tra "3+2" e "5-axis simultaneo": “La ”funzionalità 5-axis” su una macchina può indicare sia la modalità 3+2 (due assi rotativi che posizionano il pezzo in modo statico, per poi lavorarlo con tre assi lineari — essenzialmente un’operazione a 3 assi multistazione) sia la modalità 5-axis simultanea (tutti e cinque gli assi si muovono contemporaneamente). Per geometrie aerospaziali complesse, il 5-axis simultaneo garantisce una migliore qualità superficiale e un minor numero di cambi utensile; per componenti prismatici a più facce, la modalità 3+2 può risultare adeguata e più economica.
Precisione e tracciabilità: i due requisiti imprescindibili
Verifica di precisione
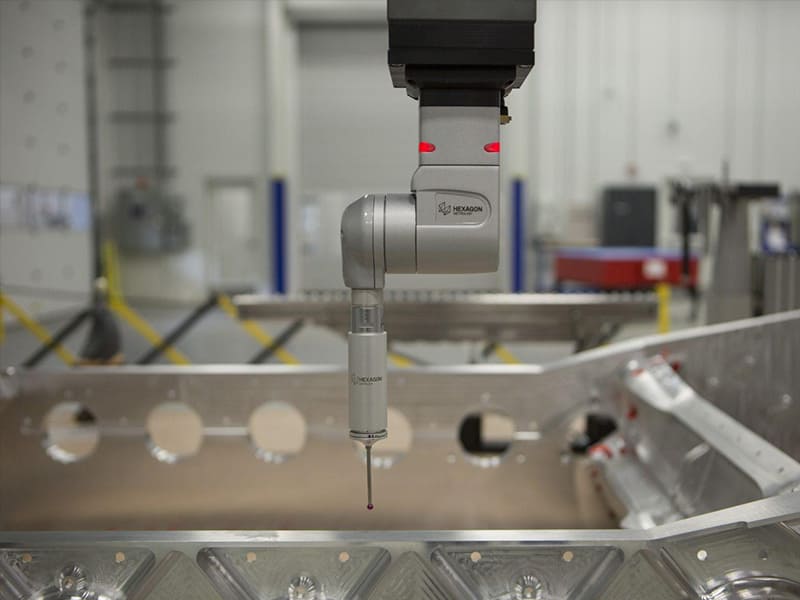
L'ispezione aerospaziale utilizza la CMM (macchina di misura a coordinate) come standard per la verifica della precisione dimensionale delle caratteristiche critiche. Una CMM esegue la scansione della superficie del pezzo in punti definiti e calcola le dimensioni effettive, gli errori di forma (planarità, rotondità, cilindricità) e gli errori di posizione (posizione effettiva dei fori, parallelismo, perpendicolarità) rispetto alle specifiche GD&T del disegno.
Per i componenti aerospaziali CNC, l'ispezione CMM prevede in genere:
- Ispezione del primo articolo (FAI): 100% di tutte le caratteristiche di disegno verificate sulla prima unità di produzione. Il rapporto FAI documenta il valore misurato di ogni dimensione, confermando che il processo di produzione è in grado di realizzare pezzi entro tutti i limiti di tolleranza specificati.
- Controllo in corso di lavorazione: Le quote critiche vengono verificate durante la lavorazione nelle fasi chiave, prima che le operazioni rendano impossibile una nuova misurazione.
- Campionamento statistico in fase di produzione: Una volta completato il processo FAI, i lotti di produzione vengono sottoposti a ispezione secondo un piano di campionamento definito, con studi di capacità (Cp/Cpk) che confermano che il processo rimane sotto controllo statistico.
Una dimensione che si discosta di 0,003 mm dalla tolleranza di ±0,005 mm prevista in un disegno aerospaziale costituisce una non conformità che richiede una decisione documentata: revisione tecnica e accettazione formale (con motivazione documentata), rilavorazione se possibile, oppure rottamazione. L’accettazione informale del tipo “è abbastanza vicino”, comune nella produzione industriale, non fa parte del processo aerospaziale.
Tracciabilità dei materiali e dei processi
Ogni componente aerospaziale deve essere tracciabile dall’origine della materia prima fino alla consegna finale. La catena di tracciabilità comprende:
Certificazione dei materiali: Rapporto di prova in fabbrica (MTR) fornito dal fornitore della materia prima, che confermi la composizione chimica e le proprietà meccaniche per ciascuna colata (lotto di produzione) del materiale. Il rapporto MTR deve includere tutte le proprietà specificate dalla norma applicabile al materiale (AMS 4928 per Ti-6Al-4V, AMS 5662 per Inconel 718, AMS 2770 per il trattamento termico dell’alluminio).
Controllo dei lotti: I componenti devono essere separati in base al lotto di produzione e alla temperatura del materiale, in modo che, qualora venisse individuato un difetto del materiale, sia possibile identificare e richiamare tutti i componenti potenzialmente interessati, indipendentemente dal fatto che siano stati spediti al cliente.
Documentazione relativa ai processi: La documentazione relativa ai parametri di lavorazione (operatore, macchina, cambi utensile, risultati dei controlli in ogni fase) viene conservata e collegata a ciascun codice articolo e numero di serie. Ciò consente di effettuare un’analisi delle cause alla radice nel caso in cui un componente si guasti durante l’utilizzo, individuando se il guasto sia correlato a uno specifico lotto di materiale, a una specifica operazione di lavorazione o a una specifica combinazione operatore/macchina.
Confronto tra i processi di produzione dei componenti aerospaziali
| Processo | Migliore applicazione | Limiti per il settore aerospaziale |
|---|---|---|
| Lavorazione CNC | Componenti di precisione con tolleranze ristrette; prototipi; volumi da bassi a medi | Costo unitario più elevato in caso di grandi volumi |
| Fusione a cera persa | Geometria interna complessa; volumi elevati; forma quasi definitiva | Tolleranza dimensionale tipicamente compresa tra ±0,1 e 0,3 mm; rischio di porosità che richiede prove non distruttive (NDT) |
| Produzione additiva (DMLS, EBM) | Forme ottimizzate dal punto di vista topologico; canali interni complessi | Finitura superficiale; variabilità delle proprietà dei materiali; costi di qualificazione |
| Lavorazione della lamiera | Pannelli sottili, staffe, involucri | Limitato a geometrie sagomate a spessore costante |
| Forgiatura + finitura CNC | Componenti strutturali ad alta resistenza; volumi di produzione | Costo degli stampi; tempi di consegna degli stampi per forgiatura |
La sequenza standard di produzione aerospaziale per i componenti strutturali: Materiale forgiato o billetta → lavorazione grezza CNC → trattamento termico → lavorazione semifinita CNC → trattamento superficiale → lavorazione finale CNC delle interfacce di precisione → ispezione CMM → trattamento superficiale delle interfacce lavorate (se richiesto). Questa sequenza prevede la lavorazione CNC per le caratteristiche di precisione in cui il controllo dimensionale è fondamentale, mentre la forgiatura fornisce la microstruttura di base e le proprietà del materiale che determinano la resistenza alla fatica.
Scelta di un fornitore specializzato nella lavorazione CNC per componenti aerospaziali
| Criterio di valutazione | Cosa verificare | Perché è importante |
|---|---|---|
| Certificazione del sistema di qualità | Requisiti minimi AS9100 Rev. D; requisiti aggiuntivi specifici del cliente | Garantisce un sistema di produzione controllato, non solo la capacità di lavorazione meccanica |
| Esperienza nella movimentazione dei materiali | Titanio, Inconel, alluminio aerospaziale (7075, 2024) — risultati di lavorazione comprovati | Questi materiali richiedono parametri specifici; la mancanza di esperienza causa scarti |
| Capacità di lavorazione 5-axis | Vere macchine 5-axis simultanee, non solo posizionamento 3+2 | Le geometrie aerospaziali complesse richiedono un controllo multiasse simultaneo |
| Capacità di ispezione CMM | CMM con intervallo di misurazione adeguato, sistema di sondaggio e reportistica GD&T | Non è possibile verificare le tolleranze nel settore aerospaziale senza misurazioni di livello metrologico |
| Processo di ispezione del primo articolo | Procedura FAI documentata e conforme alle norme AS9100 / AS9102 | La certificazione FAI è obbligatoria prima dell'approvazione alla produzione nelle catene di fornitura del settore aerospaziale |
| Sistema di tracciabilità | Controllo dei lotti di materiale, registrazioni di processo, tracciabilità dei numeri di serie | I componenti aerospaziali non possono essere utilizzati senza una tracciabilità comprovata |
| Competenze ingegneristiche/DFM | Comprovata capacità di verificare i disegni in termini di producibilità e fattibilità delle tolleranze | Impedisce che si riscontrino casi di tolleranza impossibili dopo che la progettazione degli utensili è stata definita |
Domanda sulla certificazione AS9100: La certificazione AS9100 non costituisce una garanzia della qualità della lavorazione, ma rappresenta un sistema documentato che definisce le modalità di controllo della qualità. Un’officina sprovvista di certificazione AS9100 può essere in grado di produrre componenti accettabili, ma non dispone del sistema che assicura una ripetibilità costante, una tracciabilità documentata e una conformità verificabile. Per gli appaltatori principali del settore aerospaziale e i fornitori di primo livello, la certificazione AS9100 o una prova equivalente della conformità del sistema costituisce un requisito minimo di qualificazione.
Punti di forza
- La lavorazione aerospaziale CNC richiede contemporaneamente tolleranze più strette, materiali più duri e una tracciabilità obbligatoria — È proprio la combinazione di questi tre requisiti a definire la produzione aerospaziale, non un singolo fattore preso isolatamente.
- Il titanio Ti-6Al-4V e l’Inconel 718 richiedono tempi di ciclo di lavorazione da 5 a 10 volte superiori rispetto all’alluminio a causa della bassa conducibilità termica, dell’incrudimento e della rapida usura degli utensili: questo è il motivo principale per cui la lavorazione aerospaziale risulta più costosa per singolo pezzo rispetto a quella industriale.
- La lavorazione 5-axis è fondamentale per le geometrie aerospaziali complesse: il consolidamento dell'allineamento riduce l'errore di posizionamento accumulato da 0,050–0,150 mm (allineamenti multipli su 3 assi) a 0,005–0,015 mm (singolo allineamento 5-axis), mentre una minore sporgenza dell'utensile migliora la precisione dimensionale.
- Un componente correttamente dimensionato ma privo di documentazione di tracciabilità non è accettabile nelle catene di approvvigionamento del settore aerospaziale: il requisito di tracciabilità non è una formalità burocratica, ma è il meccanismo che consente di gestire i rischi per tutta la durata di vita operativa dell'aeromobile.
- La certificazione AS9100 rappresenta la prova minima di conformità al sistema di qualità richiesta ai fornitori del settore aerospaziale: di per sé non garantisce la qualità della lavorazione, ma fornisce il sistema documentato per il controllo dei processi, l’ispezione e la tracciabilità richiesto dai programmi aerospaziali.
- L'errore più comune nell'approvvigionamento nel settore aerospaziale consiste nel selezionare i fornitori in base al prezzo senza verificare il sistema di qualità, la capacità di tracciabilità e l'esperienza in materia di materiali: un fornitore che non è in grado di produrre documentazione conforme alla norma AS9100 non può fornire componenti idonei per il settore aerospaziale, indipendentemente dalla precisione di lavorazione.
- Per i team di approvvigionamento e progettazione OEM: quando si emettono richieste di preventivo (RFQ) per componenti aerospaziali CNC, è necessario includere le specifiche del materiale (designazione completa AMS o ASTM, non solo il nome della lega), la documentazione di qualità richiesta (FAI secondo la norma AS9102, certificati dei materiali, rapporti di ispezione) e le norme applicabili. I fornitori che presentano un'offerta senza avere accesso a queste informazioni non sono in grado di valutare appieno la portata dei propri obblighi, e le offerte iniziali prive di questo contesto non sono significative per i programmi aerospaziali.
Domande frequenti
In che cosa si differenzia la lavorazione aerospaziale CNC dalla lavorazione standard?
La lavorazione aerospaziale CNC si distingue per tre aspetti combinati. I requisiti di tolleranza sono notevolmente più rigorosi — le interfacce critiche sono specificate a ±0,002–0,010 mm, rispetto ai ±0,020–0,050 mm tipici dei componenti industriali — e tali tolleranze hanno conseguenze fisiche dirette sugli assemblaggi critici per la sicurezza. I materiali (titanio, Inconel, alluminio ad alta resistenza) sono scelti per le loro prestazioni in ambienti estremi, non per la lavorabilità, il che comporta tempi di ciclo da 5 a 10 volte più lunghi e una rapida usura degli utensili. Infine, ogni componente deve essere documentato con certificazioni dei materiali, registrazioni di processo e ispezioni dimensionali complete in un formato che consenta la tracciabilità per tutta la vita utile del velivolo. Ciascuno di questi requisiti distinguerebbe la lavorazione aerospaziale da quella industriale; tutti e tre insieme ne fanno una disciplina produttiva a sé stante.
Quali sono i materiali più comunemente lavorati con il processo CNC per applicazioni aerospaziali?
I quattro principali materiali utilizzati nella lavorazione aerospaziale CNC sono: titanio Ti-6Al-4V (resistenza alla trazione di circa 1.000 MPa, densità 4,43 g/cm³, prevalentemente impiegato in componenti strutturali e di motori che richiedono un elevato rapporto resistenza/peso e resistenza alla fatica); Inconel 718 (superlega di nichel che mantiene un limite di snervamento >1.000 MPa a temperature superiori a 600 °C per componenti di motori ad alta temperatura); alluminio 7075-T6 (resistenza alla trazione di 500–570 MPa, 2,77 g/cm³, per la struttura della cellula e gli alloggiamenti in cui la massima riduzione di peso determina la progettazione); e alluminio 2024-T3 (440–470 MPa con resistenza superiore alle cricche da fatica per i pannelli della fusoliera e la struttura alare). Ciascun materiale presenta specifiche difficoltà di lavorazione: la bassa conducibilità termica del titanio concentra il calore sulla punta dell’utensile; l’incrudimento dell’Inconel provoca una rapida usura degli utensili; i design a pareti sottili dell’alluminio creano problemi legati alle tensioni residue e alle deformazioni.
Perché la lavorazione 5-axis è importante per i componenti aerospaziali?
La lavorazione 5-axis è importante nel settore aerospaziale per tre motivi. Innanzitutto, consente di raggruppare più facce di un componente complesso in una o due configurazioni, eliminando l’errore di posizionamento (0,010–0,030 mm per riposizionamento) che si accumula nella lavorazione a 3 assi con più configurazioni. Per un pezzo che richiede cinque set-up nella lavorazione a 3 assi, ciò può ridurre l’errore di posizionamento da 0,050–0,150 mm tra le caratteristiche non adiacenti a 0,005–0,015 mm in un unico set-up 5-axis. In secondo luogo, la lavorazione simultanea 5-axis consente al mandrino di avvicinarsi a caratteristiche angolate e profonde con utensili corti e rigidi anziché con quelli a lungo raggio richiesti nella lavorazione a 3 assi, migliorando la precisione dimensionale e riducendo le vibrazioni. In terzo luogo, per le superfici sagomate aerodinamiche e strutturali, il 5-axis mantiene un contatto costante tra l’utensile e la superficie, producendo una finitura superficiale più uniforme rispetto alla fresatura a barilotto a 3 assi.
Quali certificazioni di qualità dovrebbe possedere un fornitore di lavorazioni meccaniche CNC nel settore aerospaziale?
La certificazione minima del sistema di qualità per la lavorazione aerospaziale CNC è la norma AS9100 Rev D — l’estensione specifica per il settore aerospaziale della norma ISO 9001 che aggiunge requisiti relativi alla gestione dei rischi, alla gestione della configurazione, all’ispezione del primo articolo e alla prevenzione dei materiali contraffatti. Molti appaltatori principali e fornitori di primo livello del settore aerospaziale hanno requisiti aggiuntivi specifici per i clienti (accreditamento NADCAP per processi speciali come il trattamento termico e i controlli non distruttivi; procedure specifiche di ispezione del primo articolo secondo la norma AS9102; registrazione ITAR per i contenuti soggetti a controlli sulle esportazioni). Un fornitore in possesso della sola certificazione ISO 9001 dispone di un sistema di qualità, ma non possiede i controlli specifici per il settore aerospaziale richiesti dalla maggior parte dei programmi. Un fornitore che non possiede nessuna delle due certificazioni non dispone di un sistema di qualità documentato e non dovrebbe essere utilizzato per la fornitura di componenti aerospaziali.
Quale documentazione è richiesta per i componenti lavorati CNC destinati al settore aerospaziale?
Il pacchetto di documentazione standard per i componenti lavorati CNC destinati al settore aerospaziale comprende: certificazione della materia prima (rapporto di prova del produttore secondo le specifiche di materiale AMS o ASTM applicabili, che confermi la composizione chimica e le proprietà meccaniche del lotto specifico di materiale utilizzato); il rapporto di ispezione del primo articolo (verifica dimensionale 100% secondo la norma AS9102, che conferma che tutte le quote del disegno sono state misurate e rientrano nelle tolleranze sul primo pezzo prodotto); i registri di ispezione di produzione (rapporti dimensionali per ogni lotto successivo, secondo un piano di campionamento con Cp/Cpk dimostrato ≥ 1,33 per le quote critiche); registrazioni di processo (registrazioni delle operazioni di lavorazione con dati relativi a macchina, operatore, data e utensili, come definito dal piano di qualità); e certificato di conformità (dichiarazione firmata che attesti che i componenti sono stati prodotti in conformità con i requisiti specificati relativi a disegno, materiale e processo). La mancanza di uno qualsiasi di questi documenti impedisce l’utilizzo dei componenti in un assemblaggio aerospaziale, indipendentemente dalla precisione dimensionale.
Redatto dal team di ingegneri di CMS, con oltre 15 anni di esperienza nella lavorazione di precisione CNC per la produzione di componenti aerospaziali in titanio Ti-6Al-4V, Inconel 718, 7075-T6, 2024-T3 e PEEK per applicazioni strutturali aeronautiche, programmi UAV, alloggiamenti avionici, sistemi idraulici e componenti satellitari. Riferimenti tecnici: AMS 4928 (barre e billette in titanio Ti-6Al-4V), AMS 5662 (barre in Inconel 718), AS9100 Rev. D (Sistemi di gestione della qualità — Settore aerospaziale), AS9102 (Ispezione del primo articolo), ASM Handbook Vol. 16 (Lavorazione del titanio e delle superleghe).
Siete alla ricerca di componenti aerospaziali lavorati con precisione CNC?
Noi di CMS produciamo componenti aerospaziali lavorati CNC in titanio, Inconel e alluminio aerospaziale — con capacità di lavorazione 5-axis, sistemi di qualità conformi alla norma AS9100, ispezione del primo articolo CMM, tracciabilità completa dei materiali e pacchetti di documentazione che includono certificati di fabbrica e rapporti dimensionali.
[Richiedi una revisione delle specifiche di lavorazione aerospaziali CNC e un preventivo →]


