
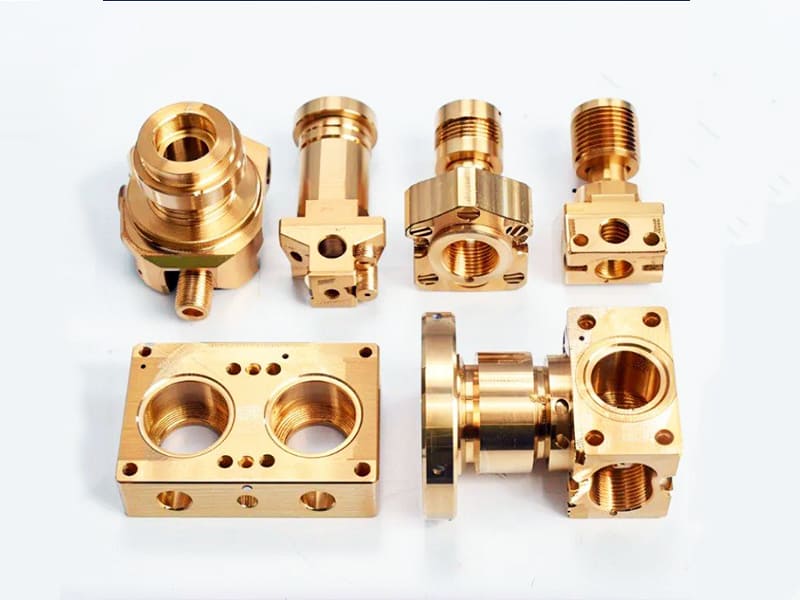
Risposta rapida: L'ottone non può essere anodizzato allo stesso modo dell'alluminio. L'anodizzazione dell'alluminio funziona perché l'alluminio forma uno strato stabile e uniforme di Al₂O₃ (ossido di alluminio) che può essere fatto crescere fino a uno spessore controllato (in genere 10–25 µm per l'anodizzazione decorativa, fino a oltre 50 µm per l'anodizzazione dura) tramite ossidazione elettrochimica. L’ottone è una lega di rame e zinco e, quando viene ossidato elettrochimicamente, il rame forma CuO/Cu₂O mentre lo zinco forma contemporaneamente ZnO: questi ossidi crescono a velocità diverse, producono spessori diversi e non si legano in modo uniforme. Lo strato risultante ha in genere uno spessore inferiore a 1–3 µm, è irregolare, presenta un’adesione debole e un colore non uniforme. Per la maggior parte dei componenti in ottone lavorati CNC che richiedono resistenza alla corrosione, conduttività o un aspetto uniforme, le alternative preferite dagli ingegneri sono la nichelatura (5–25 µm, eccellente resistenza alla corrosione e conduttività), il rivestimento PVD (1–5 µm, durezza 1.500–3.000 HV, colore uniforme) o la vernice trasparente (protezione dall’ossidazione a basso costo).
Perché l'ottone non può essere anodizzato come l'alluminio
La ragione dei limiti dell'anodizzazione dell'ottone è di natura elettrochimica, non legata al processo stesso. L'anodizzazione funziona quando il metallo di base forma un unico ossido stabile che si sviluppa come un film denso e continuo.
Le proprietà chimiche vantaggiose dell’alluminio: Quando l'alluminio viene ossidato in un bagno di acido solforico con l'applicazione di una corrente, la reazione produce Al₂O₃ in modo uniforme su tutta la superficie. L'ossido è:
- Chimicamente stabile nella maggior parte degli ambienti
- Coerente — forma una pellicola continua senza grandi vuoti o fessure
- Aderente — si lega saldamente al substrato di alluminio attraverso un’interfaccia ossido-metallo
- La struttura dello strato intermedio è porosa, il che consente di procedere alla tintura prima della sigillatura
- Spessore regolabile da circa 5 µm (anodizzazione flash) a oltre 50 µm (anodizzazione dura di tipo III)
Il problema degli ossidi misti di Brass: L'ottone contiene rame (in genere 55–70%) e zinco (30–45%). Durante l'ossidazione elettrochimica:
- Il rame si ossida trasformandosi in CuO (nero) e Cu₂O (rosso-marrone) a seconda del potenziale e della temperatura
- Lo zinco si ossida trasformandosi in ZnO (bianco o pallido)
- Questi due sistemi di ossidi crescono a velocità diverse e producono morfologie diverse, una accanto all’altra, sulla stessa superficie
- L'interfaccia tra i domini microstrutturali ricchi di rame e quelli ricchi di zinco all'interno dell'ottone crea discontinuità nello strato di ossido
- Il risultato è un ossido misto e irregolare, meccanicamente fragile, dall’aspetto non uniforme e che offre una protezione barriera minima
Confronto dello spessore: L'anodizzazione dell'alluminio produce abitualmente uno strato di ossido denso dello spessore di 10–25 µm in un bagno controllato. I processi di ossidazione elettrochimica più controllati applicati all'ottone producono uno strato di ossido misto dello spessore di circa 1–3 µm, principalmente perché le reazioni di ossidazione concorrenti non consentono a un unico film coerente di svilupparsi in modo uniforme.
Incoerenza dei colori: Nell'anodizzazione dell'alluminio, l'ossido poroso assorbe il colorante in modo uniforme poiché la struttura porosa è omogenea. Sull'ottone, invece, l'ossido irregolare impedisce un assorbimento uniforme del colorante, producendo quel colore a chiazze e irregolare che costituisce il segno più evidente di un'anodizzazione dell'ottone non adeguata.
Cosa succede quando l'ottone viene ossidato elettrochimicamente?
Sebbene sull’ottone non sia possibile ottenere una “vera” anodizzazione, è possibile applicare processi di ossidazione elettrochimica a fini decorativi con risultati realistici.
Sequenza di processo
Fase 1 — Preparazione della superficie (fondamentale): Le condizioni della superficie dell'ottone influiscono sull'aspetto finale della finitura in misura maggiore rispetto ai parametri di ossidazione. L'olio da lavorazione, i residui di refrigerante, i composti lucidanti e gli strati di ossido derivanti dalla manipolazione impediscono tutti un'ossidazione uniforme. La preparazione prevede in genere:
- Pulizia alcalina (rimuove oli, impronte digitali, residui di lavorazione)
- Decapaggio leggero con acido blando (rimuove gli ossidi superficiali, attiva la superficie per l'ossidazione)
- Risciacquo con acqua deionizzata tra una fase e l'altra
Il decapaggio eccessivo è un rischio specifico dell'ottone: l'esposizione prolungata all'acido rimuove in modo selettivo lo zinco dalla superficie, lasciando uno strato arricchito di rame (dezincificazione) che si ossida in modo diverso rispetto alla lega di base, compromettendo l'uniformità del colore.
Fase 2 — Scelta degli elettroliti: A differenza dell’anodizzazione dell’alluminio (acido solforico standard, ~150–200 g/L a 18–22 °C), l’ossidazione elettrochimica dell’ottone utilizza tipicamente elettroliti a base di acido fosforico. L’acido fosforico è meno aggressivo nei confronti del rame rispetto all’acido solforico, riducendo la tendenza alla formazione di cavità e all’incisione irregolare. Nei processi speciali vengono utilizzati anche sistemi a base di acidi misti.
Fase 3 — Richiesta attuale: La parte in ottone (anodo) si ossida man mano che la corrente attraversa l’elettrolita. La densità di corrente, la temperatura del bagno e il tempo sono le principali variabili di processo. Un controllo più rigoroso di questi parametri migliora l’uniformità del risultato, ma non può superare il comportamento intrinseco del sistema Cu/Zn, caratterizzato dalla formazione di ossidi misti.
Fase 4 — Post-trattamento: Dopo l'ossidazione, la sigillatura con vernice trasparente, cera o un trattamento di passivazione stabilizza la superficie e rallenta l'ulteriore ossidazione che altrimenti causerebbe l'ossidazione superficiale. Senza sigillatura, la superficie in ottone ossidata elettrochimicamente continua a cambiare colore man mano che si ossida ulteriormente a contatto con l'aria.
Cosa produce il processo
La superficie in ottone ossidata elettrochimicamente produce:
- Uno strato sottile di ossidi misti (< 1–3 µm) con tonalità marroni, bronzo o scure
- Aspetto superficiale da opaco a satinato
- Resistenza limitata all'ossidazione (superiore a quella dell'ottone nudo, ma nettamente inferiore a quella delle superfici placcate)
- Colore che varia a seconda della composizione della lega, della rugosità superficiale e delle condizioni di lavorazione
La dipendenza della qualità di lavorazione: A differenza delle vernici spesse o delle placcature, che possono nascondere la trama della superficie, il sottile strato di ossido sull’ottone segue e amplifica la superficie sottostante. Un pezzo lavorato a Ra 1,6 µm mostrerà le linee di lavorazione e i segni dell’utensile attraverso la finitura. Un pezzo lucidato a Ra 0,4 µm o inferiore produce un aspetto più uniforme e raffinato dopo l’ossidazione. Per qualsiasi applicazione in ottone in cui l’aspetto estetico sia fondamentale, la lucidatura a Ra ≤ 0,4–0,8 µm prima della finitura è di fatto obbligatoria.
Quando l'anodizzazione dell'ottone (ossidazione elettrochimica) è la scelta giusta
Esistono specifiche categorie di applicazioni in cui l'ossidazione elettrochimica controllata dell'ottone garantisce prestazioni adeguate:
Accessori decorativi con variazioni di colore ammesse: Maniglie per mobili, finiture architettoniche, apparecchi di illuminazione e componenti per espositori in cui l’estetica calda, opaca e in stile “ottone invecchiato” costituisce l’obiettivo progettuale. La naturale variazione cromatica dovuta all’ossidazione dell’ottone — che nella produzione di precisione è considerata un difetto — diventa una caratteristica estetica nelle applicazioni in cui si ricerca un aspetto antico o artigianale.
Superfici a basso contatto: Pannelli frontali, coperture, alloggiamenti per display ed elementi architettonici soggetti a contatti meccanici minimi. Il sottile strato di ossido presenta una bassa resistenza all’usura, ma nelle applicazioni in cui non è soggetto a sfregamenti, graffi o pressioni dovute alla manipolazione, può garantire una durata accettabile.
Componenti decorativi a costo contenuto: Quando l'aspetto estetico è importante ma non deve essere controllato con precisione, e il costo del trattamento PVD o della placcatura non è giustificabile, l'ossidazione elettrochimica rappresenta una soluzione di livello superiore rispetto all'ottone grezzo o alla semplice laccatura, a un costo contenuto.
Applicazioni artistiche e nel settore della gioielleria: Nella lavorazione artistica dei metalli e in alcuni tipi di gioielleria, la variazione naturale dell’ossidazione dell’ottone è voluta. Le diverse zone di lega, le texture e i trattamenti producono complesse variazioni cromatiche che sarebbe impossibile ottenere con una placcatura uniforme.
Quando NON si deve ricorrere al trattamento di ossidazione del ottone
I limiti dell'ossidazione elettrochimica dell'ottone ne rendono l'uso inadatto a diverse applicazioni ingegneristiche comuni:
Applicazioni in cui la corrosione è un fattore critico: Lo strato di ossido è troppo sottile (< 3 µm), non continuo e scarsamente aderente per garantire una protezione significativa contro la corrosione. In ambienti umidi, in presenza di aria salina o di qualsiasi esposizione chimica, l’ottone ossidato continuerà a ossidarsi e a corrodersi al di sotto dello strato di ossido. Le prestazioni dell’ottone ossidato nella prova di nebbia salina ASTM B117 sono tipicamente misurate in ore fino alla comparsa della prima corrosione, rispetto alle centinaia di ore dell’ottone nichelato.
Contatti elettrici e connettori: L'ottone è ampiamente utilizzato nei connettori, nei terminali e nelle molle di contatto grazie alla sua conduttività elettrica. Lo strato di ossido aumenta la resistenza di contatto e introduce variabilità nelle prestazioni elettriche. Qualsiasi processo di ossidazione elettrochimica applicato a una superficie di contatto vanifica lo scopo dell'utilizzo dell'ottone in tale applicazione.
Unità cromatica nella produzione: La variazione cromatica da lotto a lotto derivante dall’ossidazione dell’ottone è incompatibile con gli ambienti di produzione in cui è richiesta l’uniformità visiva. Poiché la composizione della lega di ottone varia, pur rimanendo entro i limiti consentiti, da un lotto all’altro, e poiché sia le condizioni della superficie che i parametri del processo di ossidazione influenzano il risultato finale, non è possibile garantire la corrispondenza cromatica tra i pezzi prodotti in momenti diversi.
Superfici di usura e contatti scorrevoli: La durezza dello strato di ossido di ottone è nettamente inferiore a quella della lega di ottone di base e lo strato si consuma rapidamente in presenza di qualsiasi contatto meccanico. Per le superfici di scorrimento, le manopole, i corpi delle valvole, i raccordi e qualsiasi componente sottoposto a sollecitazioni cicliche, la durata superficiale di una finitura ossidata è in genere di poche settimane o mesi, anziché degli anni che ci si aspetterebbe da un rivestimento funzionale.
Processi di finitura alternativi per componenti in ottone CNC
| Finitura | Spessore | Durezza | Resistenza alla corrosione | Conducibilità | Uniformità del colore | Costo relativo |
|---|---|---|---|---|---|---|
| Nichel chimico | 5–25 µm | 500–700 HV | Eccellente | Moderato | Eccellente | Medio |
| Nichel elettrolitico | 5–25 µm | 200–400 HV | Buono | Buono | Eccellente | Medio |
| Cromatura dura | 2–250 µm | 800–1.000+ HV | Moderato | Basso | Buono | Medio-alto |
| Placcatura in oro a caldo | 0,1–0,5 µm su nichel | Basso | Eccellente | Eccellente | Eccellente | Alto |
| PVD (TiN, CrN, DLC) | 1–5 µm | 1.500–3.000 HV | Buono | Basso | Eccellente | Alto |
| Vernice trasparente | 5–20 µm | Basso | Moderato | Invariato | Buono | Basso |
| Ossidazione chimica | <3 µm | Molto basso | Povero | Moderato | Povero | Basso |
Nichelatura — La soluzione ingegneristica più diffusa
Il nichelaggio chimico è la scelta standard per i componenti in ottone CNC che richiedono sia resistenza alla corrosione che stabilità dimensionale. Il meccanismo di deposizione autocatalitica garantisce uno spessore uniforme indipendentemente dalla geometria del componente: un vantaggio fondamentale rispetto alla galvanoplastica per forme complesse con elementi interni, fori ciechi e fori filettati.
Per i contatti elettrici e i connettori in ottone, la nichelatura elettrolitica garantisce una conduttività adeguata, assicurando al contempo protezione dalla corrosione. Un perno in ottone nichelato raggiunge una resistenza di contatto tipicamente inferiore a 5 mΩ a forze di contatto standard — paragonabile a quella dell’ottone nudo prima dell’ossidazione, ma stabile nel corso di mesi di funzionamento, senza subire il degrado che si verifica quando l’ottone nudo si ossida.
Rivestimento PVD — Prestazioni e estetica di altissimo livello
La deposizione fisica da vapore (PVD) produce rivestimenti sottili e resistenti (TiN color oro, CrN argento, TiAlN scuro, DLC grigio scuro/nero) con una durezza compresa tra 1.500 e 3.000 HV — da 5 a 10 volte più resistenti rispetto al nichel placcato più duro. Per prodotti di consumo di alta gamma, accessori di lusso e componenti decorativi soggetti a forte usura, il PVD offre:
- Colore uniforme e riproducibile, che non varia a seconda del lotto o della composizione della lega
- Resistenza all'usura misurata in anni anziché in settimane
- Strato molto sottile (1–5 µm) che non incide in modo significativo sulle tolleranze
- Compatibilità con geometrie complesse dei componenti (si applica una limitazione relativa alla linea di vista, ma è gestibile per la maggior parte delle forme hardware)
Il costo del PVD è notevolmente superiore a quello della placcatura e il processo richiede in genere un sottofondo di nichel o cromo sull'ottone per garantire l'adesione.
Vernice trasparente — Una semplice protezione contro l'ossidazione
Per le applicazioni in interni in cui si desidera mantenere il colore naturale dell’ottone e occorre solo prevenire l’ossidazione, la vernice trasparente (a base di nitrocellulosa, poliuretano o acrilico) offre una protezione efficace a un costo minimo. La vernice non influisce in modo significativo sulla conduttività elettrica nella maggior parte delle applicazioni a contatto, mantiene l’aspetto metallico dell’ottone e, in caso di danneggiamento, può essere facilmente rimossa e riapplicata.
Limitazione: la vernice presenta una bassa durezza meccanica e, se sottoposta a un uso normale, è soggetta a graffi e scheggiature. Per i componenti che vengono maneggiati frequentemente o che vengono montati e smontati spesso, la durata della vernice è limitata.
Difetti comuni nella finitura con ossidazione dell'ottone
| Difetto | Aspetto | Causa principale | Prevenzione |
|---|---|---|---|
| Colore non uniforme (macchie) | Aree marroni/scure sparse | Ossidazione differenziale del rame e dello zinco; contaminazione superficiale | Lucidatura fino a Ra ≤ 0,8 µm; miglioramento della pulizia; standardizzazione della fonte della lega |
| Visibilità della linea di lavorazione | Segni di lavorazione visibili attraverso la finitura | Il valore di Ra è troppo alto prima del completamento | Lucidare fino a Ra ≤ 0,4 µm; eseguire passate di finitura più fini |
| Desquamazione o sfaldamento | L'ossido si stacca | Scarsa adesione intrinseca dell'ossido; ossidazione eccessiva | Ridurre i tempi di lavorazione; applicare la vernice trasparente subito dopo l'ossidazione |
| Macchie scure o striature | Aree nere localizzate | Sovraossidazione; concentrazione localizzata di corrente; contaminazione | Controllare la densità di corrente; migliorare la pre-pulizia |
| Variazioni di colore da lotto a lotto | I componenti provenienti da lotti diversi hanno un aspetto diverso | Variazione della composizione della lega entro i limiti delle specifiche; deriva di processo | Standardizzare i fornitori e le qualità dei materiali; utilizzare la tecnologia PVD per i componenti in cui il colore è fondamentale |
La conclusione più rilevante dal punto di vista pratico che si ricava da questa tabella è che la maggior parte dei difetti nella finitura per ossidazione dell’ottone è riconducibile alla variabilità del materiale (composizione della lega) o alle condizioni della superficie (qualità della lavorazione, pulizia), e non a errori nei parametri di processo. Migliorare il controllo di queste variabili a monte produce risultati più uniformi rispetto alla messa a punto dei parametri di ossidazione.
Linee guida DFM per componenti in ottone che richiedono una finitura superficiale
Finitura superficiale prima del trattamento: Per qualsiasi trattamento superficiale dell’ottone, è necessario raggiungere il valore Ra desiderato prima della finitura. La lucidatura dell’ottone fino a un valore Ra ≤ 0,4 µm prima dell’ossidazione produce un risultato significativamente più uniforme rispetto al trattamento con un valore Ra di 1,6 µm. Per la placcatura, un valore Ra ≤ 0,8 µm è in genere adeguato, poiché lo strato placcato compensa in parte la rugosità superficiale.
Qualità dei bordi: La sbavatura e la smussatura dei bordi (smussatura da 0,2 a 0,5 mm) devono essere eseguite prima di qualsiasi trattamento superficiale. Le sbavature e i bordi taglienti creano aree locali ad alta densità di corrente nei processi elettrochimici, causando in questi punti un accumulo di ossido spesso e ruvido. Anche nel caso della placcatura, l’accumulo sui bordi rappresenta un problema: i bordi taglienti ricevono infatti un deposito maggiore rispetto alle superfici piane.
Orientamento dei fori ciechi: Per qualsiasi processo chimico a umido (galvanizzazione o ossidazione), i componenti con fori ciechi devono essere orientati in modo che i fori siano rivolti verso il basso durante la lavorazione, consentendo il deflusso della soluzione ed evitando il ristagno di sostanze chimiche che causano macchie o corrosione in un secondo momento.
Protezione del filetto: Per i componenti filettati in ottone destinati alla placcatura, occorre tenere conto dello spessore del rivestimento nelle tolleranze della filettatura. Uno strato di nichel di 10 µm aggiunge circa 0,020 mm al diametro di passo esterno della filettatura. Le filettature che richiedono tolleranze strette dopo la placcatura devono essere lavorate sottodimensionate prima della placcatura, calcolando la compensazione in base allo spessore del rivestimento specificato e alla tolleranza.
Evitare di assemblare materiali diversi prima della finitura: Ove possibile, eseguire la finitura dei componenti in ottone prima dell'assemblaggio. Se un assemblaggio comprende ottone e un altro metallo, l'applicazione di un trattamento di finitura all'assemblaggio comporta il rischio di corrosione galvanica e può determinare la formazione di finiture incompatibili sui diversi materiali.
Punti di forza
- L'ottone non può essere anodizzato allo stesso modo dell'alluminio: il sistema di ossidi misti Cu/Zn produce uno strato non omogeneo, sottile (< 3 µm) e scarsamente aderente, anziché lo strato di Al₂O₃ uniforme, spesso e stabile che si ottiene sull’alluminio.
- L'ossidazione elettrochimica dell'ottone ha principalmente una funzione decorativa: la superficie ottenuta è più sottile e meno resistente rispetto a qualsiasi rivestimento tecnico funzionale, offre una protezione minima contro la corrosione e non consente di ottenere un colore uniforme in fase di produzione.
- L'aspetto di una superficie in ottone ossidato dipende più dalla qualità della lavorazione di pretrattamento che dal processo di ossidazione: la lucidatura fino a un valore Ra ≤ 0,4–0,8 µm prima dell'ossidazione è di fatto obbligatoria per i componenti in cui l'aspetto estetico è fondamentale; i segni di lavorazione con un valore Ra pari o superiore a 1,6 µm vengono accentuati, anziché nascosti, dal trattamento di ossidazione.
- Per garantire la resistenza alla corrosione dell'ottone, la nichelatura (chimica o elettrolitica) è lo standard tecnico di riferimento: Il nichel con granulometria compresa tra 5 e 25 µm garantisce una resistenza alla nebbia salina secondo la norma ASTM B117 misurata in centinaia di ore, contro le poche ore delle superfici in ottone ossidato.
- Per garantire resistenza all'usura e uniformità cromatica sui componenti in ottone di alta qualità, il rivestimento PVD rappresenta la soluzione ideale: Il rivestimento PVD (TiN, CrN, DLC) con spessore compreso tra 1 e 5 µm raggiunge una durezza compresa tra 1.500 e 3.000 HV e garantisce un colore pienamente ripetibile, indipendentemente dalle variazioni tra i lotti di lega.
- Per i contatti elettrici e i connettori in ottone, evitare qualsiasi trattamento a base di ossidi: lo strato di ossido aumenta la resistenza di contatto; la placcatura in nichel o oro è la finitura corretta per i pin e i terminali dei connettori in ottone.
- Per i team di approvvigionamento degli OEM: quando il disegno di un componente in ottone specifica “anodizzazione”, è necessario chiarire con il progettista se si intenda ottenere le effettive prestazioni dell’anodizzazione (protezione dalla corrosione, superficie dura) o se l’obiettivo sia una modifica decorativa della superficie. Si tratta infatti di processi fondamentalmente diversi — e che richiedono fornitori diversi. Una specifica di “anodizzazione dell’ottone” eseguita come processo di placcatura supererebbe il controllo dimensionale ma potrebbe non soddisfare gli standard estetici, e viceversa.
Domande frequenti
L'ottone può essere anodizzato?
Non allo stesso modo dell’alluminio. L’anodizzazione dell’alluminio funziona perché l’alluminio forma un unico ossido stabile (Al₂O₃) che cresce come un film uniforme, spesso e aderente in condizioni elettrochimiche controllate. L’ottone è una lega di rame e zinco, e sia il rame che lo zinco formano contemporaneamente ossidi diversi quando vengono ossidati elettrochimicamente. Questi ossidi misti si formano a velocità diverse, producono spessori diversi e non si legano in modo uniforme — dando origine a una superficie sottile (< 3 µm), irregolare e debolmente aderente, anziché allo strato di ossido controllato di 10–50+ µm ottenibile sull’alluminio. Il trattamento superficiale applicato all’ottone in processi simili all’anodizzazione è descritto più accuratamente come ossidazione elettrochimica o patinatura controllata, ed è utilizzato esclusivamente a fini decorativi.
Qual è la finitura superficiale più indicata per i componenti in ottone lavorati in CNC?
La finitura ottimale dipende dai requisiti funzionali. Per garantire resistenza alla corrosione mantenendo la conduttività elettrica (connettori, terminali, contatti): la nichelatura (chimica o elettrolitica, 5–15 µm) è la scelta standard, in quanto garantisce centinaia di ore di resistenza alla nebbia salina e una resistenza di contatto stabile. Per la resistenza all’usura e un aspetto di alta qualità (ferramenta, prodotti di consumo, dispositivi medici): il rivestimento PVD (TiN dorato, DLC nero, CrN argentato, 1–5 µm a 1.500–3.000 HV) offre la migliore combinazione di durezza e uniformità cromatica. Per una prevenzione dell’ossidazione economicamente vantaggiosa (applicazioni decorative per interni): la vernice trasparente (nitrocellulosica o acrilica, 5–20 µm) mantiene l’aspetto naturale dell’ottone a un costo minimo. Per un aspetto decorativo vintage o invecchiato (oggetti d’arte, ferramenta per mobili): l’ossidazione elettrochimica controllata o la patinatura chimica producono le tonalità marroni/bronzo caratteristiche dell’ottone invecchiato.
Perché l'ottone ossidato elettrochimicamente presenta una colorazione non uniforme?
La colorazione non uniforme dell’ottone ossidato è dovuta a due fattori concomitanti. In primo luogo, la microstruttura dell’ottone contiene fasi (grani) ricche di rame e di zinco che si ossidano a velocità diverse e producono ossidi di colore diverso (il rame produce CuO di colore rosso-marrone scuro; lo zinco produce ZnO più chiaro). Questa differenza produce una variazione cromatica che segue il disegno microstrutturale dei grani della lega. In secondo luogo, qualsiasi variazione delle condizioni superficiali — segni di lavorazione, residui di olio, lievi differenze compositive tra pezzi provenienti da lotti di produzione diversi — produce variazioni locali nella velocità di ossidazione, amplificando la variazione cromatica. Il problema fondamentale è che il processo di finitura non può superare la tendenza intrinseca del materiale a produrre ossidi misti e non uniformi.
In che modo l'anodizzazione dell'ottone si differenzia da quella dell'alluminio?
Confronto tra le proprietà chiave: l’anodizzazione dell’alluminio produce uno strato stabile di Al₂O₃ dello spessore compreso tra 10 e oltre 50 µm, con una durezza fino a 400–450 HV (anodizzazione dura di tipo III), un’eccellente adesione al substrato e una struttura porosa tingibile che garantisce un colore uniforme. L’ossidazione elettrochimica dell’ottone produce < 3 µm di un composto misto di CuO/ZnO, con durezza molto bassa, adesione debole e assenza di una struttura porosa tingibile (il colore deriva dall’ossido stesso, che risulta non uniforme). Resistenza alla corrosione in nebbia salina: l’alluminio anodizzato a 25 µm raggiunge tipicamente 300–500 ore secondo la norma ASTM B117 prima della comparsa della prima corrosione; l’ottone ossidato fallisce tipicamente entro 24–72 ore. L’anodizzazione è un processo industriale standard per l’alluminio; l’ossidazione elettrochimica dell’ottone è un processo decorativo di nicchia con un impiego industriale limitato.
Quali sono le cause della desquamazione o della formazione di scaglie nella finitura ossidativa dell'ottone?
Il distacco si verifica perché lo strato di ossido misto sull’ottone non forma un forte legame metallurgico con il substrato — a differenza dell’anodizzazione dell’alluminio, dove lo strato di Al₂O₃ si distacca in modo continuo dal metallo di base. Lo strato di ossido sull’ottone si lega principalmente tramite adesione meccanica alla rugosità superficiale, piuttosto che attraverso una zona di transizione ossido-metallo. Ciò significa che qualsiasi sollecitazione applicata al rivestimento — cicli termici, contatto meccanico o la tensione interna dello strato di ossido stesso, qualora fosse troppo spesso o fosse stato depositato in condizioni sfavorevoli — può causare il distacco del rivestimento. La soluzione a lungo termine non consiste nel migliorare il processo di ossidazione, ma nell’utilizzare un approccio di finitura diverso (placcatura o PVD) che formi un vero e proprio legame con il substrato in ottone.
Redatto dal team di ingegneri CMS, con oltre 15 anni di esperienza nella lavorazione CNC per la produzione di componenti in ottone di precisione con finiture superficiali coordinate — tra cui nichelatura, doratura, rivestimenti PVD e vernici trasparenti — per connettori, raccordi idraulici, ferramenta decorativa, strumentazione e programmi di produzione OEM nel settore dell’elettronica di consumo. Riferimenti tecnici: ASTM B117 (Prova in nebbia salina), ASTM B733 (Rivestimenti autocatalitici di nichel-fosforo su ottone), ASM Handbook Vol. 5 (Ingegneria delle superfici: ossidazione e placcatura delle leghe di rame), MIL-DTL-16232 (Rivestimenti fosfatici), Schlesinger M. — Galvanotecnica (capitolo sulla placcatura delle leghe di rame).
Dove reperire componenti in ottone lavorati CNC con finitura superficiale?
Noi di CMS produciamo componenti in ottone lavorati con precisione CNC — valvole, connettori, raccordi, alloggiamenti e minuteria — e coordiniamo le operazioni di nichelatura, doratura, rivestimento PVD e finitura con vernice trasparente, con controllo dello spessore, verifica XRF e ispezione del primo articolo.
[Richiedi le specifiche di finitura di un componente in ottone e un preventivo per la lavorazione CNC →]


