
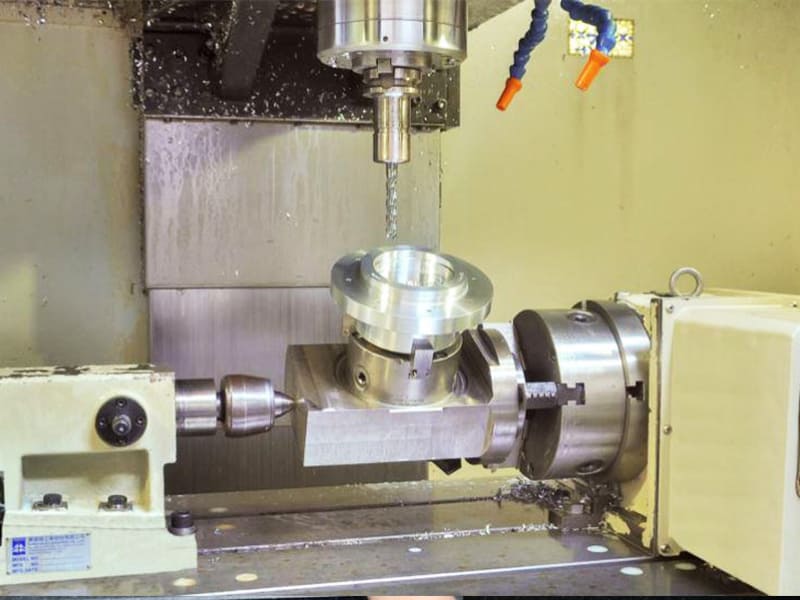
Risposta rapida: Una macchina 4 assi CNC aggiunge un asse rotativo A al movimento standard a 3 assi X/Y/Z, consentendo al pezzo di ruotare durante la lavorazione. Questo permette la lavorazione multi-lato in un unico setup, eliminando i riposizionamenti che aumentano tempi, costi ed errori di tolleranza nella lavorazione a 3 assi. Il tempo di setup tipicamente si riduce del 50–80% per componenti multi-faccia. Un 4° asse non sostituisce la lavorazione 5-axis — non può inclinare l'utensile né accedere a sottosquadri — ma gestisce circa l'80% delle capacità al 50–70% del costo per le geometrie di pezzo appropriate.
Cos'è una Macchina 4 Assi CNC?
Una macchina 4 assi CNC è un sistema di fresatura che aggiunge un asse rotativo — designato come asse A — agli assi lineari standard X, Y e Z della lavorazione convenzionale a 3 assi. L'asse A ruota il pezzo attorno all'asse X, esponendo diverse superfici all'utensile da taglio senza riposizionamento manuale.
I quattro assi lavorano insieme come segue:
- Asse X — movimento utensile sinistra/destra
- Asse Y — movimento utensile avanti/indietro
- Asse Z — movimento utensile su/giù
- Asse A — movimento rotazionale attorno all'asse X (il pezzo ruota)
In pratica, il pezzo viene montato su una tavola rotante o una pinza collegata al banco della macchina. Il programma CNC coordina il movimento dell'utensile da taglio in X, Y e Z con la rotazione dell'asse A, consentendo alla macchina di presentare più facce di un pezzo all'utensile in un unico setup continuo.
Questa capacità cambia significativamente l'economia della lavorazione multi-faccia. Un componente esagonale lavorato su un centro a 3 assi richiede sei setup separati — sei operazioni di serraggio, sei allineamenti, sei opportunità di introdurre errori di posizionamento. Lo stesso componente su una macchina a 4 assi viene completato in un unico setup, con l'asse A che indicizza ogni faccia in posizione. Il tempo di setup si riduce, la precisione posizionale migliora e il rischio di accumulo di tolleranze tra setup viene eliminato.
Lavorazione a 4 Assi Indicizzata vs. Continua: Una Distinzione Critica
Non tutta la lavorazione a 4 assi CNC è uguale. La distinzione tra operazione indicizzata e continua determina quali pezzi un setup a 4 assi può gestire — e scegliere tra queste è una delle decisioni di processo più importanti nella lavorazione a 4 assi.
Lavorazione a 4 Assi Indicizzata (Modalità 3+1)
L'operazione indicizzata — a volte chiamata lavorazione 3+1 — segue una sequenza ruota-ferma-taglia. L'asse A ruota il pezzo in una posizione angolare definita, si blocca in posizione, e poi procede la lavorazione standard a 3 assi. Quando quella faccia è completata, l'asse A ruota alla posizione successiva e il processo si ripete.
Questo è l'approccio a 4 assi più comune nella lavorazione CNC di produzione. È più semplice da programmare rispetto al 4 assi simultaneo, produce condizioni di taglio stabili (il pezzo è fermo durante la lavorazione) e gestisce efficacemente la maggior parte dei componenti industriali multi-faccia.
Applicazioni consigliate: Carcasse prismatiche, corpi valvola, blocchi connettore, staffe multi-faccia — qualsiasi pezzo in cui le caratteristiche si trovano su facce discrete in posizioni angolari definite.
Lavorazione a 4 Assi Continua (Simultanea)
La lavorazione a 4 assi simultanea coordina la rotazione dell'asse A con il movimento lineare dell'utensile in tempo reale durante il taglio. Il pezzo ruota continuamente mentre l'utensile si muove, producendo percorsi utensile che avvolgono geometrie cilindriche o seguono traiettorie elicoidali.
Questa modalità richiede una programmazione CAM avanzata e un controllore capace di vera interpolazione a 4 assi. Le condizioni di taglio sono più dinamiche rispetto alla modalità indicizzata, richiedendo una gestione attenta dei parametri. Tuttavia, consente caratteristiche — scanalature elicoidali, profili a camma, fresatura di contorni cilindrici — che sono geometricamente impossibili in modalità indicizzata.
Applicazioni consigliate: Lobi di camme, slot elicoidali, contorni cilindrici simili a turbine, incisioni rotative, forme filettate che richiedono rotazione sincronizzata.
Per la maggior parte dei pezzi di produzione OEM, la lavorazione a 4 assi indicizzata offre la capacità richiesta con minore complessità di programmazione e costo. L'operazione simultanea è riservata a caratteristiche genuinamente cilindriche o elicoidali che non possono essere approssimate con il posizionamento indicizzato.
Come il 4° Asse Migliora le Prestazioni della Lavorazione CNC
Il 4° asse migliora le prestazioni di produzione in quattro dimensioni misurabili — non capacità teorica, ma risultati produttivi pratici.
Riduzione del Tempo di Setup
Nella produzione a 3 assi di pezzi multi-faccia, ogni riposizionamento richiede all'operatore di slacciare, riposizionare, ri-indicare, ri-serrare e ri-azzerare il pezzo. Su una carcassa complessa a 4 facce, questo processo potrebbe richiedere 20–30 minuti per faccia — 80–120 minuti di tempo non di taglio prima che l'ultima faccia sia completata.
Con la lavorazione a 4 assi indicizzata, tutte e quattro le facce sono accessibili in un unico serraggio. Il riposizionamento dell'asse A richiede secondi, non minuti. Nella nostra esperienza produttiva con carcasse in alluminio multi-faccia e blocchi connettore in acciaio inossidabile, la conversione da setup a 3 assi a setup a 4 assi ha ridotto il tempo totale di setup non di taglio del 60–75% — traducendosi direttamente in un costo inferiore per pezzo e una maggiore utilizzazione della macchina.
Precisione Posizionale tra le Caratteristiche
Ogni volta che un pezzo viene ri-serrato nella lavorazione a 3 assi, viene introdotto un nuovo errore di posizionamento. Anche operatori esperti che ri-indicano a ±0,01 mm per faccia accumulano tolleranze cumulative tra più setup. Su un componente a 4 facce che richiede una tolleranza posizionale di ±0,02 mm tra le facce, questo accumulo può consumare l'intero budget di tolleranza prima ancora di considerare la variazione di lavorazione.
Una configurazione a 4 assi elimina completamente l'errore di posizionamento tra i setup. Tutte le caratteristiche vengono lavorate da un unico riferimento datum mantenuto per tutta l'operazione. La perpendicolarità e le relazioni posizionali tra le facce sono controllate dalla precisione dell'asse rotativo della macchina — tipicamente ±0,005° o migliore sui tavoli rotativi servo industriali — piuttosto che dal riposizionamento manuale.
Coerenza Superficiale tra le Facce
Il riposizionamento manuale tra le facce nella lavorazione a 3 assi produce spesso disallineamenti sottili nelle transizioni tra le facce — altezze superficiali leggermente diverse, piccoli gradini nei profili lavorati che derivano dallo spostamento del datum di riferimento tra i setup. La lavorazione a 4 assi elimina questo problema mantenendo un riferimento datum continuo per tutta l'operazione. Il risultato è una migliore coerenza superficiale visiva e funzionale sull'intero pezzo — un aspetto rilevante nelle applicazioni aerospaziali e mediche dove la qualità superficiale è ispezionata secondo standard rigorosi.
Produttività e Utilizzo della Macchina
La riduzione dei tempi di setup migliora direttamente l'utilizzo della macchina — la percentuale di ore macchina disponibili dedicate alla lavorazione piuttosto che al setup. Per un centro di lavoro che opera su due turni di 8 ore, la conversione di pezzi a 3 assi con setup intensivi a operazioni a 4 assi aumenta abitualmente il tempo di taglio effettivo dal 55–65% delle ore disponibili al 75–85%. Questo miglioramento nell'utilizzo riduce il costo per pezzo senza richiedere investimenti aggiuntivi in attrezzature.
4 Assi CNC vs 3 Assi CNC: Quale È Giusto per il Tuo Pezzo?
La scelta tra 3 assi e 4 assi non riguarda quale macchina sia più avanzata — riguarda quale processo minimizza il costo totale per una data geometria del pezzo. Le macchine a 4 assi hanno tariffe orarie più elevate, programmazione più complessa e richiedono la configurazione dell'asse A. Per i pezzi giusti, questi costi sono più che compensati dai risparmi sui setup. Per pezzi semplici, sono puro sovraccosto.
Quando il 4 Assi Offre un'Economia Migliore
- Pezzi con caratteristiche su 3 o più facce — i risparmi sui setup giustificano rapidamente il costo di programmazione a 4 assi
- Pezzi cilindrici con caratteristiche circonferenziali — cave per chiavette, fori trasversali, scanalature radiali attorno a un albero o rullo
- Produzione ad alto volume di componenti multi-faccia — il vantaggio del costo per unità si accumula con la quantità
- Pezzi che richiedono tolleranze posizionali strette tra le facce — elimina l'errore di posizionamento del ri-serragio
Quando il 3 Assi È la Scelta Migliore
- Parti semplici 2.5D — piastre, coperchi, staffe con caratteristiche solo su una o due facce beneficiano della semplicità a 3 assi e di una tariffa oraria inferiore
- Prototipi a basso volume — produzioni da un singolo pezzo o da 3 pezzi raramente giustificano l'investimento in programmazione a 4 assi
- Parti senza geometria rotazionale o multi-faccia — l'aggiunta di un 4° asse non offre alcun vantaggio in termini di capacità e aggiunge solo costi
- Budget limitato con tempi di consegna brevi — la programmazione a 3 assi è più veloce; per parti semplici urgenti, il 3 assi vince sui tempi di consegna
| Criterio | 3 Assi CNC | 4 Assi CNC |
|---|---|---|
| Geometria del pezzo | Semplice, 1–2 facce | Multi-faccia, cilindrica, caratteristiche radiali |
| Complessità del setup | Multiple ri-serrate | Configurazione singola |
| Precisione posizionale tra le facce | Accumulo di errori da ri-serratura | Riferimento a datum singolo |
| Complessità della programmazione | Più basso | Moderata (indicizzata) ad alta (simultanea) |
| Tariffa oraria macchina | Più basso | Più alto |
| Costo totale del pezzo (multi-faccia) | Spesso più alto | Spesso inferiore |
| Il migliore per | Geometria semplice, basso volume | Geometria complessa, volume medio-alto |
La regola pratica: se un pezzo ha 3 o più facce con caratteristiche che devono essere posizionalmente correlate tra loro, il 4 assi è quasi sempre più economico del 3 assi in termini di costo totale del pezzo — anche considerando la tariffa macchina più alta — perché i risparmi sul setup superano la differenza di tariffa.
4 Assi CNC vs 5 Axis CNC: Capacità, Costo e l'Applicazione Giusta
Il confronto tra lavorazione a 4 assi e 5-axis è una delle decisioni di selezione del processo più comuni nella produzione di precisione CNC. La risposta dipende interamente dalla geometria del pezzo — e sbagliare in entrambe le direzioni è costoso.
Cosa Aggiunge il 5 Assi Rispetto al 4 Assi
Una macchina 5-axis CNC aggiunge due assi rotazionali aggiuntivi ai tre assi lineari — tipicamente B e C, o A e C a seconda della configurazione. Questi assi consentono all'utensile di inclinarsi in qualsiasi direzione rispetto al pezzo, permettendo la lavorazione di superfici curve a forma libera, l'accesso a sottosquadri e l'ottimizzazione continua dell'orientamento dell'utensile durante la taglio.
Il Premio di Costo del 5 Assi
La lavorazione a cinque assi comporta un significativo premio di costo: i centri di produzione 5-axis costano tipicamente $400.000–$1.000.000+, rispetto a $80.000–$300.000 per configurazioni a 4 assi capaci. Il tempo di programmazione è sostanzialmente più lungo — il CAM 5-axis richiede simulazione completa e verifica delle collisioni che il 4 assi indicizzato non richiede. Anche il setup e il fissaggio sono più complessi. Per parti che richiedono genuinamente operazioni 5-axis simultanee, questo premio è pienamente giustificato. Per parti gestibili in modalità indicizzata a 4 assi, il premio aggiunge costi senza benefici.
Quando il 4 Assi Può Sostituire il 5 Axis
Nella nostra esperienza produttiva, una frazione significativa di parti quotate per lavorazione 5-axis può essere prodotta ugualmente bene su 4 assi a costo inferiore — quando la geometria viene analizzata attentamente invece di ricorrere per default al processo con la massima capacità.
Il 4 assi è sufficiente quando:
- Le caratteristiche sono su facce discrete a intervalli angolari regolari (l'accesso indicizzato è adeguato)
- La geometria del pezzo è rotazionalmente simmetrica attorno a un asse (alberi, rulli, alloggiamenti cilindrici)
- Le caratteristiche radiali (fori, cave, sedi per chiavette) sono distribuite attorno a un asse centrale
- Non sono presenti superfici curve continue o sottosquadri
Il 5-axis è genuinamente richiesto quando:
- La geometria della superficie cambia continuamente in più direzioni angolari (pale di giranti, profili aerodinamici di turbine)
- Sottosquadri o caratteristiche sono accessibili solo inclinando l'utensile
- Tolleranze strette su curvature complesse richiedono un orientamento ottimale continuo dell'utensile
- Componenti aerospaziali o medici di alta gamma richiedono complessità geometrica che il posizionamento indicizzato non può ottenere
| Fattore | 4 Assi CNC | 5 Axis CNC |
|---|---|---|
| Assi di movimento | X, Y, Z + rotazione A | X, Y, Z + 2 assi rotazionali |
| Lavorazione di superfici a forma libera | Limitato | Eccellente |
| Accesso ai sottosquadri | No | Sì |
| Complessità della programmazione | Moderato | Alto |
| Costo macchina | $80.000–$300.000 | $400.000–$1.000.000+ |
| Tariffa oraria di lavorazione | Moderato | Alto |
| Geometria migliore | Cilindrico, multi-faccia indicizzato | Forma libera complessa, sottosquadri, profili aerodinamici |
| Rapporto capacità/costo | ~80% di capacità al costo di 50–70% | Piena capacità, pieno costo |
Un principio di lavoro utile: se un disegno di parte può essere scomposto in caratteristiche tutte accessibili entro 360° di rotazione dell'asse A senza richiedere l'inclinazione dell'utensile, la lavorazione a 4 assi indicizzata è sufficiente. Se alcune caratteristiche richiedono che l'utensile si avvicini con angoli variabili rispetto all'asse di rotazione, è necessario il 5-axis.
Applicazioni migliori per macchine a 4 assi CNC
Alberi, rulli e componenti cilindrici
I componenti cilindrici sono l'ambiente naturale della lavorazione a 4 assi. La rotazione dell'asse A espone continuamente la superficie circonferenziale, consentendo di lavorare sedi per chiavette, fori trasversali, superfici piane, gole circonferenziali e caratteristiche radiali senza alcun riposizionamento. La concentricità delle caratteristiche lavorate rispetto alla linea centrale dell'albero è mantenuta dall'asse rotativo — meccanicamente più precisa rispetto al ri-serragio di un albero già tornito in un'operazione separata.
Questo si applica ad alberi di trasmissione, rulli, boccole, mandrini e qualsiasi componente con caratteristiche distribuite attorno a un asse centrale. Nella nostra esperienza produttiva con alberi per automazione industriale, la lavorazione a 4 assi di fori trasversali e sedi per chiavette nello stesso setup delle caratteristiche di profilo raggiunge costantemente una precisione posizionale caratteristica-su-caratteristica di ±0,01 mm o migliore — risultati difficili da replicare con approcci a 3 assi multi-setup.
Carcasse multi-faccia, corpi valvola e collettori
I componenti che richiedono caratteristiche lavorate su quattro, cinque o sei facce — pattern di fori per bulloni, porte, fori di centraggio, svasature — sono forti candidati per il 4 assi. La rotazione indicizzata presenta ogni faccia all'utensile da taglio senza ri-serragio. Le relazioni posizionali tra caratteristiche su facce diverse sono controllate dalla macchina piuttosto che dal riallineamento manuale. Corpi valvola idraulici, collettori pneumatici, carcasse di riduttori e blocchi connettori elettronici rientrano tutti in questa categoria e mostrano tipicamente una riduzione del tempo ciclo del 30–50% rispetto agli approcci a 3 assi multi-setup.
Componenti strutturali aerospaziali (non a forma libera)
Staffe aerospaziali, blocchi di montaggio, carcasse di attuatori e componenti connettore richiedono frequentemente lavorazioni multi-faccia con tolleranze posizionali strette — ma non sono le superfici a forma libera e continuamente curve che richiedono operazioni simultanee 5-axis. Per questa classe di parti aerospaziali, la lavorazione a 4 assi indicizzata raggiunge la precisione e la qualità superficiale richieste a un costo significativamente inferiore rispetto al 5-axis. Secondo la Aerospace Industries Association (AIA), la lavorazione multi-assiale CNC è il metodo di produzione standard per componenti aerospaziali lavorati, con il numero di assi selezionato in base alla complessità geometrica.
Componenti cilindrici medici
Viti ossee, elementi di fissaggio ortopedici, alberi di strumenti chirurgici e preforme per impianti dentali sono prevalentemente cilindrici con caratteristiche distribuite attorno all'asse — una geometria ideale per il 4 assi. Il vantaggio del setup singolo è particolarmente prezioso nella produzione medicale, dove ridurre al minimo la movimentazione del pezzo riduce il rischio di contaminazione. I requisiti del sistema qualità ISO 13485 enfatizzano la ripetibilità del processo; la lavorazione a 4 assi con setup singolo migliora direttamente la ripetibilità riducendo le variabili di ri-serragio.
Grezzi di ingranaggi e incisione rotativa
I grezzi di ingranaggi richiedono una distribuzione uniforme delle caratteristiche attorno alla circonferenza — una geometria intrinsecamente a 4 assi. L'incisione rotativa di numeri di serie, loghi e identificativi di parte su superfici cilindriche è un'altra applicazione in cui l'operazione continua a 4 assi produce profondità e spaziatura costanti che l'indicizzazione manuale non può eguagliare.
Vantaggi della lavorazione a 4 assi CNC
Ridotta complessità e costo delle attrezzature
La lavorazione multi-faccia a 3 assi richiede un'attrezzatura separata per ogni orientamento di setup. Progettare, produrre e mantenere più attrezzature dedicate aggiunge costi iniziali e introduce la variazione tra attrezzature come rischio di qualità. La lavorazione a 4 assi riduce tutto a un'unica attrezzatura per l'intera operazione, eliminando i costi di set delle attrezzature e semplificando la catena di controllo qualità.
Minore tasso di scarto da errori di posizionamento
Il ri-serragio è il punto in cui vengono introdotti gli errori dimensionali. Gli errori di allineamento derivanti dal riposizionamento sono invisibili finché l'ispezione non rivela che le tolleranze posizionali tra caratteristiche su facce diverse sono fuori specifica — a quel punto la parte è spesso irrecuperabile. La lavorazione a 4 assi con setup singolo elimina questa modalità di guasto. Sulla base dei nostri dati di produzione per componenti multi-faccia, la conversione da 3 assi multi-setup a 4 assi con setup singolo ha ridotto lo scarto correlato al posizionamento del 60–80% su carcasse complesse.
Maggiore produttività per la produzione a lotti
I risparmi di tempo di setup si accumulano sulle quantità dei lotti. Per un lotto di 100 pezzi di un componente a 4 facce con 15 minuti di riposizionamento per faccia nella lavorazione a 3 assi, il sovraccarico totale di setup è 100 × 3 passaggi di riposizionamento × 15 minuti = 75 ore. Il lotto equivalente a 4 assi ha un riposizionamento dell'asse A di circa 30 secondi per faccia — il tempo totale di riposizionamento sull'intero lotto scende sotto le 2 ore. Quella differenza di 73 ore è una riduzione diretta del tempo ciclo che si traduce in un costo per pezzo inferiore e una consegna più rapida.
Compatibilità con l'automazione
Le macchine a 4 assi con cambi pallet o caricamento robotizzato dei pezzi possono eseguire lavorazioni multi-faccia senza supervisione — la macchina carica, indicizza attraverso tutte le facce e completa il pezzo senza intervento dell'operatore tra le facce. Questo rende il 4 assi particolarmente adatto agli ambienti di produzione lights-out dove la riduzione del costo del lavoro è una strategia produttiva.
Limitazioni delle macchine a 4 assi CNC
Capire dove la lavorazione a 4 assi smette di essere lo strumento giusto è importante quanto sapere dove eccelle.
Impossibilità di accedere a sottosquadri o caratteristiche nascoste
L'asse A ruota il pezzo attorno a un asse, ma l'utensile da taglio mantiene un orientamento fisso rispetto al mandrino. Le caratteristiche accessibili solo inclinando l'utensile — sottosquadri, angoli inversi, geometrie interne nascoste — non possono essere raggiunte nell'operazione standard a 4 assi. Queste geometrie richiedono lavorazioni a 5-axis o operazioni secondarie su un diverso setup.
Non Adatto per Superfici a Forma Libera
Le superfici continuamente curve con vettori normali variabili — profili di pale di turbine, canali di giranti, carenature aerodinamiche — richiedono un controllo simultaneo dell'orientamento multi-assi dell'utensile che le macchine a 4 assi non possono fornire. Tentare di approssimare queste superfici con posizionamento indicizzato produce superfici sfaccettate che non soddisfano i requisiti di accuratezza geometrica.
Vincoli di Rigidità dell'Asse Rotativo
La tavola rotante o il mandrino che fornisce il movimento dell'asse A introduce una cedevolezza che non è presente con il bloccaggio tramite fissaggio rigido. Pezzi lunghi, pesanti o asimmetrici possono subire deflessioni o vibrazioni sotto le forze di taglio, in particolare in tagli interrotti pesanti. Ciò richiede parametri di taglio più conservativi in alcuni casi. Per alberi lunghi, il supporto tramite contropunta affronta parzialmente questo problema fornendo un secondo punto di supporto. Per pezzi prismatici pesanti, la capacità di carico della tavola rotante deve essere valutata rispetto al peso del pezzo e all'entità delle forze di taglio.
Programmazione CAM Più Complessa Rispetto al 3 Assi
La programmazione simultanea a 4 assi richiede software CAM in grado di generare percorsi utensile a 4 assi e simulazione di collisioni. La programmazione indicizzata è relativamente semplice, ma i percorsi utensile simultanei a 4 assi per caratteristiche cilindriche complesse richiedono più tempo di programmazione e competenze rispetto al lavoro standard a 3 assi. Per parti semplici a basso volume, questo investimento potrebbe non essere giustificato.
Costo della Macchina a 4 Assi CNC: Investimento in Attrezzature ed Economia della Lavorazione
Fasce di Prezzo delle Attrezzature
| Categoria di Macchina | Costo Approssimativo (USD) | Capacità tipica |
|---|---|---|
| 4 assi CNC da banco / hobby | da $5.000 a $20.000 | Solo materiali leggeri, bassa precisione |
| Industriale di livello base (tavola rotante 3+1) | $30.000–$80.000 | Parti industriali generali, tolleranza moderata |
| VMC di fascia media + 4° asse | $80.000–$200.000 | Produzione di precisione, la maggior parte delle leghe industriali |
| 4 assi di grado produttivo | $200.000–$500.000+ | Aerospaziale, tolleranza stretta, pronto per l'automazione |
Per gli ambienti di produzione OEM, le categorie industriali entry-level e mid-range coprono la maggior parte dei requisiti produttivi. Il livello production-grade è rilevante per programmi aerospaziali e medicali che richiedono certificazione di processo, caricamento automatico e capacità costante di ±0,005 mm.
Fattori chiave che determinano il costo della macchina
Prestazioni del mandrino — RPM più elevati (12.000–24.000 RPM) migliorano la produttività su alluminio e leghe leggere; coppia più elevata gestisce acciaio e titanio.
Qualità della tavola rotante — la differenza tra un indicizzatore pneumatico di base e una tavola rotante servo di precisione è la differenza tra ±0,1° e ±0,005° di precisione di posizionamento angolare. Per relazioni angolari strette tra le feature, una tavola rotante servo di precisione è essenziale.
Controllore CNC — i controllori Fanuc, Siemens e Heidenhain supportano la vera interpolazione simultanea a 4 assi. I controllori entry-level possono supportare solo operazioni indicizzate 3+1, il che limita il campo di applicazione.
Rigidità della macchina — la costruzione a guide a cassone offre maggiore rigidità per tagli interrotti pesanti; le guide lineari offrono migliori prestazioni dinamiche per la finitura ad alta velocità.
Il costo totale del pezzo è la metrica di confronto corretta
Per gli acquirenti OEM che valutano preventivi di fornitori per lavorazioni a 4 assi, l'economia rilevante è il costo totale del pezzo — non solo la tariffa oraria della macchina. Una macchina a 4 assi che opera a $85/ora completando un pezzo a 4 facce in un unico setup di 45 minuti produce un costo per pezzo inferiore rispetto a una macchina a 3 assi a $60/ora che richiede quattro setup per un totale di 2 ore, anche prima di considerare ispezione e rischio di scarto.
Linee guida DFM per la lavorazione 4 assi CNC
Le decisioni di progettazione hanno un impatto maggiore sul costo della lavorazione a 4 assi di quanto la maggior parte degli ingegneri realizzi. I pezzi ottimizzati per il funzionamento a 4 assi vengono lavorati più velocemente, richiedono meno cambi utensile e producono risultati di qualità migliore rispetto ai pezzi progettati senza considerare i vincoli dell'asse rotativo.
Allineare le feature all'asse rotativo
I progetti a 4 assi più efficienti organizzano tutte le feature attorno a un asse di rotazione comune. Le feature distribuite attorno all'asse centrale dell'albero, o su facce a intervalli angolari regolari (90°, 120°, 60°), vengono lavorate in sequenza con semplice indicizzazione dell'asse A. Le feature su piani non correlati che richiedono un nuovo montaggio su un asse esterno alla rotazione dell'asse A impongono setup aggiuntivi — eliminando il vantaggio del 4 assi.
Evitare tasche profonde e strette e pareti sottili
Le tasche profonde e strette richiedono utensili a lunga portata che si flettono sotto le forze di taglio — amplificato nei setup a 4 assi dove l'asse rotativo introduce ulteriore cedevolezza. Il rapporto profondità-larghezza raccomandato per le tasche è 3:1 o inferiore. Pareti sottili inferiori a 1,5–2 mm in titanio o acciaio inossidabile, e inferiori a 1 mm in alluminio, richiedono parametri di taglio conservativi che estendono il tempo ciclo. Dove la funzione lo consente, aumentare la larghezza della tasca, aggiungere raggi agli angoli (minimo pari a 30% della profondità della tasca) e aumentare lo spessore minimo delle pareti riduce il tempo di lavorazione e migliora la stabilità dimensionale.
Progettare per il supporto contropunta su alberi lunghi
Per pezzi ad albero o cilindrici più lunghi di circa 4–5× il diametro, le forze di taglio senza supporto contropunta causano flessione del pezzo e vibrazioni. Includere un foro di centraggio standard (angolo incluso di 60°) a entrambe le estremità dei pezzi ad albero consente il supporto contropunta durante tutta l'operazione di lavorazione — una semplice caratteristica di progettazione che migliora significativamente la tolleranza ottenibile e la finitura superficiale su componenti cilindrici lunghi.
Applicazione selettiva di tolleranze strette
Nella lavorazione a 4 assi, tolleranze strette sul posizionamento rotativo (posizione angolare delle feature, perpendicolarità faccia-a-faccia) sono ottenibili a costo relativamente basso perché controllate dall'asse rotativo — un parametro controllato dalla macchina. Tolleranze dimensionali strette sulla geometria delle feature richiedono gli stessi parametri di lavorazione conservativi di qualsiasi processo. Applicare tolleranze di ±0,01 mm o più strette dove l'assemblaggio o la funzione lo richiedono specificamente; consentire tolleranze ISO 2768-m sulla geometria non funzionale.
Nella nostra esperienza di revisione di disegni di pezzi a 4 assi, il 20–30% delle tolleranze strette sui componenti industriali tipici riguarda feature non funzionali dove l'allentamento alle tolleranze standard ridurrebbe il costo di lavorazione del 10–20% senza influire sulle prestazioni del prodotto.
Checklist DFM per pezzi a 4 assi
| Domanda di progettazione | Azione DFM |
|---|---|
| Tutte le feature sono accessibili entro la rotazione di 360° dell'asse A? | Ridisegnare qualsiasi feature che richieda inclinazione utensile |
| I rapporti profondità-larghezza delle tasche sono ≤ 3:1? | Aumentare la larghezza della tasca o ridurre la profondità |
| Gli alberi più lunghi di 4× il diametro hanno fori di centraggio? | Aggiungere fori di centraggio per il supporto contropunta |
| Le feature angolari sono a intervalli regolari? | Semplificare la programmazione e ridurre il numero di indicizzazioni |
| Le tolleranze strette sono limitate alle feature funzionali? | Applicare ISO 2768-m alla geometria non critica |
| Gli angoli interni hanno raggi ≥ 30% della profondità della tasca? | Eliminare le operazioni di penetrazione verticale agli angoli |
Settori che utilizzano macchine a 4 assi CNC
Aerospaziale
L'aerospaziale utilizza estensivamente la lavorazione a 4 assi per staffe strutturali, blocchi di montaggio, alloggiamenti attuatori e componenti connettori — i pezzi prismatici multifaccia che costituiscono una grande frazione dell'hardware di cellula e avionica. Questi pezzi richiedono tolleranze posizionali strette tra le facce, che la lavorazione a 4 assi in singolo setup garantisce senza il costo del 5-axis. La distinzione è importante: il 4 assi gestisce efficacemente componenti aerospaziali prismatici multifaccia ma non è appropriato per superfici alari, pale di giranti o forme con geometria continuamente variabile.
Medico
La produzione di dispositivi medici utilizza il 4 assi per viti ossee, fissaggi ortopedici, alberi chirurgici e preforme per impianti — prevalentemente pezzi cilindrici con feature circonferenziali che sono geometrie naturali per il 4 assi. La lavorazione in singolo setup riduce la movimentazione del pezzo e il relativo rischio di contaminazione, direttamente rilevante per i requisiti di controllo di processo ISO 13485.
Automazione industriale
I sistemi di automazione sono costruiti attorno ad alberi, ingranaggi, giunti e componenti rotativi — la categoria più forte di applicazioni a 4 assi. L'allineamento di precisione delle caratteristiche radiali (fori trasversali, sedi per chiavette, tacche di temporizzazione) sugli alberi di automazione richiede la precisione di posizionamento angolare che le tavole rotanti servo fornite. La produzione ad alto volume di hardware per automazione beneficia inoltre in modo significativo del risparmio di configurazione a 4 assi su lotti di produzione.
Difesa ed Elettronica
I componenti per la difesa — alloggiamenti di precisione, strutture di montaggio, involucri per sensori — richiedono spesso lavorazioni multi-faccia con requisiti di tracciabilità che favoriscono la lavorazione in un unico setup. La produzione elettronica utilizza il 4 assi per alloggiamenti di connettori, componenti RF e strutture per dissipatori che combinano geometria multi-faccia con requisiti dimensionali rigorosi.
Scelta della Configurazione 4 Assi CNC Corretta
Abbinare la configurazione della macchina ai requisiti di produzione è una decisione di efficienza degli investimenti. Specificare capacità eccessive aggiunge costi senza benefici; specificare capacità insufficienti impone soluzioni alternative che erodono i vantaggi di efficienza della lavorazione a 4 assi.
| Scenario di Produzione | Configurazione Raccomandata |
|---|---|
| Prototipazione, industriale generale | VMC + tavola rotante a indicizzazione, controllore standard |
| Produzione in lotti di componenti cilindrici (alberi) | 4 assi con supporto contropunta, tavola rotante servo |
| Componenti multi-faccia di precisione | VMC di fascia media + tavola rotante servo di precisione |
| Produzione automatizzata ad alto volume | 4 assi con cambio pallet o caricamento robotizzato |
| Profili cilindrici simultanei | Macchina con vero controllore di interpolazione a 4 assi |
Per gli acquirenti OEM che valutano i fornitori di lavorazioni CNC, le domande rilevanti sono: la configurazione a 4 assi del fornitore include una tavola rotante servo di precisione (non solo un indicizzatore pneumatico)? Il loro controllore supporta il funzionamento simultaneo a 4 assi? Qual è la capacità di carico della tavola rotante rispetto al peso del pezzo? Queste domande separano i fornitori con capacità di processo da quelli con capacità a 4 assi che potrebbero non garantire la tolleranza e la costanza richieste per componenti multifaccia di precisione.
Punti di forza
- Una macchina CNC a 4 assi aggiunge la rotazione dell'asse A al movimento X/Y/Z, consentendo la lavorazione multifaccia in un unico setup ed eliminando gli errori di posizionamento e i costi di tempo del re-clamping.
- Il 4 assi indicizzato (ruota-ferma-taglia) gestisce la maggior parte dei pezzi industriali multifaccia; il 4 assi simultaneo è richiesto solo per caratteristiche elicoidali e cilindriche a curvatura continua.
- Risparmi di tempo di setup del 50–80% sono tipici per componenti multifaccia che passano da 3 a 4 assi, con corrispondenti riduzioni dello scarto posizionale.
- Il quattro assi offre circa l'80% della capacità 5-axis al 50–70% del costo per pezzi con geometria rotazionale o a facce indicizzate — il 5-axis è richiesto solo per superfici a forma libera, sottosquadri e caratteristiche con angoli continui.
- Le migliori applicazioni del 4 assi sono alberi, componenti cilindrici, alloggiamenti multifaccia, corpi valvola, staffe strutturali aerospaziali, componenti cilindrici medici e qualsiasi geometria in cui le caratteristiche sono distribuite attorno a un asse di rotazione.
- DFM per il 4 assi significa allineare le caratteristiche all'asse rotativo, evitare tasche strette e profonde, includere predisposizioni per il supporto di contropunta su alberi lunghi e applicare tolleranze strette in modo selettivo.
- Per gli acquirenti OEM, valutare la capacità a 4 assi di un fornitore significa confermare la precisione della tavola rotante servo, la capacità di interpolazione simultanea del controllore e la capacità di carico — non solo se è presente un 4° asse.
Domande frequenti
Cos'è una macchina CNC a 4 assi e come funziona?
Una macchina CNC a 4 assi aggiunge un asse rotativo A al normale lavoro 3 assi X/Y/Z, consentendo al pezzo di ruotare durante la taglio. L'asse A è montato sulla tavola della macchina, con il pezzo bloccato in un mandrino o su una fixture rotativa. I programmi CNC coordinano il movimento dell'utensile in X, Y e Z con la rotazione dell'asse A, presentando più facce o l'intera circonferenza di un pezzo all'utensile da taglio in un unico setup. Questo elimina il riposizionamento manuale richiesto nella lavorazione a 3 assi per pezzi multifaccia, riducendo il tempo di setup del 50–80% e migliorando la precisione posizionale mantenendo un riferimento di datum continuo durante tutta l'operazione.
Qual è la differenza tra lavorazione CNC a 3 assi e a 4 assi?
Le macchine CNC a tre assi muovono l'utensile da taglio solo nelle direzioni X, Y e Z. La lavorazione multifaccia su una macchina a 3 assi richiede riposizionamento manuale e re-clamping per ogni faccia — ogni riposizionamento introduce tempo, costo e potenziale errore di posizionamento. La lavorazione a quattro assi aggiunge l'asse A, che ruota il pezzo per esporre diverse facce e superfici circonferenziali senza re-clamping. Per pezzi con caratteristiche su tre o più facce, o con geometria circonferenziale, la lavorazione a 4 assi produce tipicamente un costo totale del pezzo inferiore nonostante la tariffa oraria macchina più alta, perché i risparmi di setup superano la differenza di tariffa. Per pezzi semplici a faccia singola, il 3 assi rimane la scelta più conveniente.
Una macchina CNC a 4 assi può sostituire una macchina a 5 assi?
A volte — ma solo per tipi geometrici specifici. La lavorazione a quattro assi è sufficiente per pezzi con simmetria rotazionale, caratteristiche su facce indicizzate discrete e caratteristiche radiali o circonferenziali accessibili entro 360° di rotazione dell'asse A. Per queste geometrie, il 4 assi gestisce circa l'80% della capacità 5-axis al 50–70% del costo. La lavorazione a cinque assi è richiesta per pezzi con superfici a forma libera a curvatura continua (pale di turbina, giranti), caratteristiche sottosquadro accessibili solo inclinando l'utensile e geometrie multiangolo complesse che non possono essere scomposte in posizioni indicizzate. La domanda pratica: tutte le caratteristiche del pezzo possono essere raggiunte entro 360° di rotazione dell'asse A senza inclinazione dell'utensile? Se sì, il 4 assi è sufficiente.
Quali pezzi sono più adatti per la lavorazione CNC a 4 assi?
Le applicazioni più forti sono: alberi e rulli che richiedono caratteristiche circonferenziali (cave per chiavetta, fori trasversali, slot); alloggiamenti prismatici multifaccia che necessitano di caratteristiche su 3–6 facce; corpi valvola e collettori idraulici con porte su più facce; grezzi di ingranaggi e componenti cilindrici con caratteristiche uniformemente distribuite; staffe strutturali aerospaziali e blocchi di montaggio con tolleranze posizionali strette tra le facce; componenti cilindrici medici come viti ossee e alberi di strumenti; e qualsiasi componente in cui le caratteristiche sono organizzate attorno a un asse di rotazione centrale. I pezzi con geometria semplice a faccia singola sono meglio serviti dal 3 assi; i pezzi con geometria complessa a forma libera o sottosquadro richiedono il 5-axis.
Quanto è precisa la lavorazione CNC a 4 assi?
Su configurazioni industriali con tavola rotante servo, la lavorazione a 4 assi raggiunge una precisione di posizionamento angolare di ±0,005° o migliore e tolleranze dimensionali lineari di ±0,01 mm su caratteristiche standard. Il vantaggio del setup unico rende spesso il 4 assi più preciso del 3 assi per pezzi multifaccia, perché elimina l'errore di posizionamento cumulativo introdotto dal re-clamping. La variabile critica è la qualità della tavola rotante — una tavola rotante servo di precisione è fondamentalmente più accurata di un indicizzatore pneumatico, e la differenza si vede chiaramente nei risultati di tolleranza posizionale su componenti multifaccia con tolleranze strette.
Quanto costa la lavorazione CNC a 4 assi rispetto al 3 assi e al 5 assi?
Le tariffe orarie delle macchine per la lavorazione a 4 assi sono tipicamente superiori del 20–40% rispetto a quelle a 3 assi, a causa dei maggiori costi delle attrezzature e della complessità di programmazione. Tuttavia, per parti multifaccia, il risparmio sui tempi di configurazione del 4 assi spesso comporta un costo totale per pezzo inferiore rispetto al 3 assi, nonostante la tariffa più elevata. Rispetto al 5 assi, la lavorazione a 4 assi ha un costo macchina inferiore del 40–60%, con tempi di programmazione e complessità di configurazione significativamente ridotti per parti che rientrano nelle capacità del 4 assi. Il confronto corretto dei costi è sempre il costo totale del pezzo — materiale, configurazione, lavorazione, ispezione e rilavorazione — non solo la tariffa oraria della macchina.
Quali sono i limiti della lavorazione a 4 assi?
I limiti principali sono: l'incapacità di accedere a sottosquadri o caratteristiche che richiedono l'inclinazione dell'utensile (questi richiedono il 5 assi); capacità limitata per superfici a forma libera con geometria variabile in modo continuo; vincoli di rigidità dell'asse rotativo che possono causare deflessione o vibrazioni su pezzi molto lunghi o pesanti senza supporto contropunta; e una programmazione più complessa rispetto al 3 assi, in particolare per il funzionamento simultaneo a 4 assi. Il 4 assi occupa un intervallo di capacità ben definito — più capace del 3 assi per geometrie multifaccia e cilindriche, meno capace del 5 assi per superfici tridimensionali complesse. Abbinare il processo alla geometria è la chiave per ottenere i vantaggi di costo e qualità della lavorazione a 4 assi.
Cosa dovrebbero chiedere gli acquirenti di componenti CNC quando valutano un fornitore di lavorazione a 4 assi?
Le domande più importanti sono: la tavola rotante utilizza un azionamento servo di precisione e qual è la precisione di posizionamento angolare? Il controller CNC supporta la vera interpolazione simultanea a 4 assi o solo il funzionamento indicizzato 3+1? Qual è la capacità di carico della tavola rotante e il diametro massimo di rotazione? Il fornitore può fornire rapporti di ispezione CMM con misurazioni posizionali riferite al datum per caratteristiche multifaccia? Per parti aerospaziali o mediche, il fornitore possiede certificazioni di processo (AS9100, ISO13485) che coprono l'operazione a 4 assi? Queste domande identificano se la configurazione a 4 assi di un fornitore può fornire costantemente la precisione posizionale e il controllo di processo richiesti da componenti multifaccia di precisione.
Scritto dal team di ingegneria CMS con oltre 15 anni di esperienza nella lavorazione CNC di precisione su 3 assi, 4 assi e 5 assi per applicazioni aerospaziali, mediche, automazione industriale e produzione di componenti CNC. Riferimenti tecnici: Rapporto sulla tecnologia di produzione dell'Aerospace Industries Association (AIA), ISO 230-1 (Test di precisione delle macchine utensili), ISO13485 (Sistemi di qualità per dispositivi medici).
Cerchi componenti CNC multifaccia o cilindrici di precisione?
Presso CMS, la nostra capacità di lavorazione CNC a 4 assi include tavole rotanti servo di precisione, interpolazione simultanea a 4 assi per caratteristiche cilindriche e ispezione CMM completa con report posizionali riferiti al datum. Esaminiamo ogni lavoro a 4 assi per l'allineamento dell'asse rotativo, l'ottimizzazione DFM e la fattibilità delle tolleranze prima di quotare — così ricevi prezzi accurati e parti producibili, non sorprese dopo l'inizio della produzione.
[Richiedi una revisione DFM e un preventivo per la lavorazione CNC a 4 assi →]


