
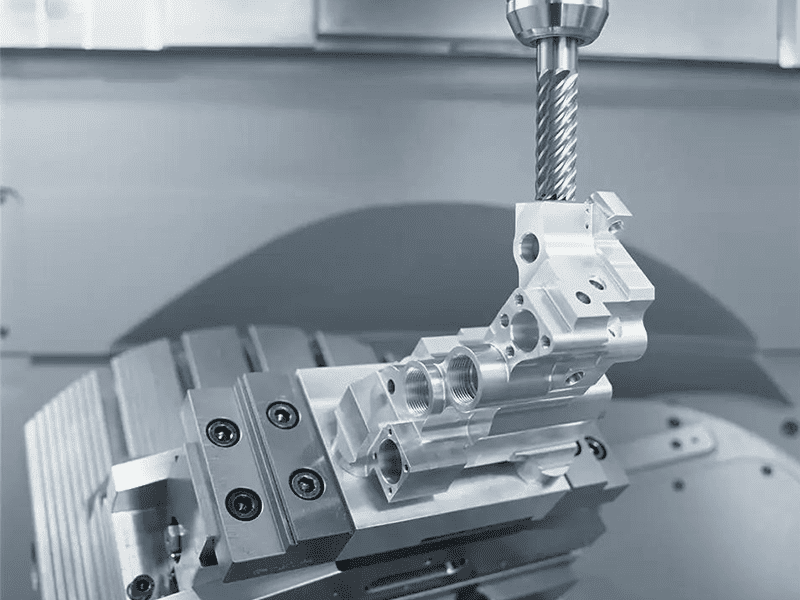
Due preventivi per lo stesso alloggiamento in alluminio — uno a $35/pezzo, l'altro a $85/pezzo. Stesso materiale, stesso disegno, stessa quantità. La differenza di prezzo dipende da come ogni officina interpreta le tolleranze (una assume ±0,01 mm ovunque, l'altra legge correttamente il disegno e lavora le caratteristiche non critiche a ±0,05 mm), se lo eseguono in due o quattro setup e come sequenziano le operazioni. Comprendere cosa determina realmente il costo dei pezzi lavorati CNC aiuta gli ingegneri a progettare pezzi più economici e aiuta gli acquirenti a individuare preventivi sovrapprezzati — o pericolosamente sottoprezzati.
Questo articolo analizza il costo di lavorazione CNC da una prospettiva produttiva: i principali fattori di costo, come la scelta del materiale influisce sul prezzo, perché il tempo di lavorazione domina l'equazione, come il design del pezzo aumenta o riduce i costi, l'impatto reale delle tolleranze strette, i costi di finitura superficiale, l'economia della produzione di prototipi rispetto a quella in serie e strategie pratiche per ridurre i costi senza sacrificare la qualità.
Cosa Determina il Costo di Lavorazione CNC?
La formula di prezzo è semplice: Materiale + Tempo di Lavorazione + Setup + Finitura + Ispezione = Costo del Pezzo. Ogni fattore contribuisce in modo diverso a seconda di geometria, tolleranza e quantità.
| Fattore di costo | Cosa Lo Determina |
|---|---|
| Materiale | Tipo di lega, dimensione del materiale grezzo, rapporto di scarto |
| Tempo di lavorazione | Complessità geometrica, numero di operazioni, parametri di taglio |
| Configurazione | Programmazione, attrezzaggio, preparazione utensili — fisso per lotto |
| Finitura superficiale | Anodizzazione, placcatura, rivestimento, sabbiatura |
| Ispezione | Misurazione CMM, verifica dimensionale, documentazione |
Il tempo di lavorazione rappresenta tipicamente il 50–70% del costo totale sui pezzi di precisione. Il costo di setup è fisso per lotto — devastante sui prototipi, trascurabile sulle grandi serie. In base ai nostri dati di produzione, un programma ben ottimizzato sullo stesso pezzo può ridurre il tempo di lavorazione del 20–35% rispetto a un approccio non ottimizzato — rendendo la qualità della programmazione una delle più grandi variabili di costo nascoste.
Come la Scelta del Materiale Influisce sul Costo
La selezione del materiale determina il costo attraverso tre canali: prezzo della materia prima, lavorabilità (velocità di taglio e usura utensili) e tempo di ciclo.
| Materiale | Lavorabilità | Costo Relativo vs. Alluminio |
|---|---|---|
| Alluminio (6061/7075) | Eccellente — alte velocità, bassa usura utensili | 1× (riferimento) |
| Acciaio inossidabile (304/316) | Moderato — velocità più basse, maggiore usura utensili | 1.5–2× |
| Titanio (Ti-6Al-4V) | Difficile — molto lento, rapida usura utensili | 3–5× |
| Plastiche tecniche (POM, PEEK) | Buono — taglio veloce, basse forze | 0,8–1,5× (il PEEK è costoso) |
Alluminio lavora più velocemente ed è il più economico. Alte velocità del mandrino, basse forze di taglio ed eccellente evacuazione dei trucioli lo rendono la scelta predefinita per i pezzi sensibili ai costi. Acciaio inossidabile costa 1,5–2× in più a causa delle velocità più basse e della maggiore usura degli utensili. Titanio costa 3–5× in più — il calore si concentra sul tagliente, gli utensili si usurano rapidamente e le velocità di avanzamento diminuiscono significativamente. Nella nostra esperienza in officina, passare dall'acciaio inossidabile 316L all'alluminio 6061 (dove l'applicazione lo consente) riduce tipicamente il costo di lavorazione del 40–50%.
Tempo di Lavorazione: Il Maggior Fattore di Costo
Le macchine CNC fatturano in base al tempo operativo. Più a lungo gira il mandrino, maggiore è il costo. Le tariffe orarie delle macchine (tipicamente $50–150/ora a seconda dell'attrezzatura) includono ammortamento, utensili, energia e costi operatore.
Cosa aumenta il tempo di lavorazione: geometrie complesse che richiedono più percorsi utensile, tasche profonde e pareti sottili che impongono avanzamenti più lenti, numerosi cambi utensile, tolleranze strette che richiedono passate di finitura e operazioni multi-setup dovute all'accesso limitato della macchina.
Esempio reale dalla nostra produzione: Una semplice staffa in alluminio — fresatura frontale, foratura, smussatura — richiede 12 minuti. Un alloggiamento di dimensioni simili con tasche profonde, pareti sottili, fori filettati e tolleranze ±0,02 mm richiede 55 minuti. Stesso materiale, stessa macchina, quasi 5× il tempo di ciclo.
| Tipo di componente | Tempo di Ciclo Tipico | Intervallo di Costo |
|---|---|---|
| Staffa semplice (alluminio) | 10–15 min | Basso |
| Alloggiamento multi-funzione (acciaio inossidabile) | 60–90 min | Medio-alto |
| Pezzo aerospaziale complesso (5-axis) | 2–4 ore | Alto |
Come il Design del Pezzo Determina il Costo
Le decisioni di progettazione prese in CAD hanno un impatto maggiore sul costo di lavorazione di quanto la maggior parte degli ingegneri realizzi.
Pareti sottili (sotto 1,0 mm in alluminio, 2,0 mm in acciaio) impongono avanzamenti più lenti per prevenire vibrazioni e deformazioni. Cavità profonde (profondità > 4× larghezza) richiedono utensili lunghi con maggiore rischio di deflessione e taglio più lento. Angoli interni acuti richiedono frese a candela piccole che tagliano lentamente — specificare R1 invece di R0,3 sugli angoli interni può ridurre il tempo di lavorazione delle tasche del 25–30%. Tolleranze ristrette aggiungono passate di finitura, avanzamenti più lenti e tempo di ispezione CMM.
Un errore comune che vediamo: i progettisti che specificano ±0,01 mm su ogni dimensione quando solo 2-3 caratteristiche ne hanno realmente bisogno. Applicare tolleranze strette in modo selettivo secondo le classi di tolleranza generali ISO 2768 per caratteristiche non critiche è il modo più rapido per ridurre i costi senza compromettere la funzione.
Tolleranza e costo
| Tolleranza | Impatto sui costi | Quando utilizzarlo |
|---|---|---|
| ±0,1 mm | Bassa — parametri standard | Caratteristiche non critiche |
| ±0,05 mm | Moderata — lavorazione controllata | Accoppiamenti meccanici generali |
| ±0,01 mm | Alta — passate di finitura, ispezione CMM | Sedi per cuscinetti, superfici di accoppiamento |
| ±0,005 mm | Molto alta — può essere necessaria la rettifica | Accoppiamenti di precisione, superfici di tenuta |
Ogni passo più stretto aumenta il tempo di lavorazione, il costo degli utensili e i requisiti di ispezione. In base ai nostri dati di produzione, passare da ±0,05 mm a ±0,01 mm su un alloggiamento in alluminio aggiunge tipicamente il 30–40% al costo di lavorazione. Passare a ±0,005 mm può raddoppiarlo — richiedendo spesso operazioni di rettifica oltre al lavoro CNC.
Costi di finitura superficiale
La finitura post-lavorazione aggiunge tipicamente il 5–30% al costo totale del pezzo a seconda del processo.
| Finitura | Impatto sui costi | Il migliore per |
|---|---|---|
| Sabbiatura con microsfere | Basso | Texture opaca uniforme, preparazione pre-anodizzazione |
| Anodizzazione | Basso-medio | Protezione da corrosione/usura dell'alluminio |
| Rivestimento in polvere | Medio | Rivestimento spesso e durevole per uso industriale |
| Galvanotecnica | Medio-alto | Protezione dalla corrosione, conducibilità |
La sabbiatura con microsfere + anodizzazione è la combinazione più comune per i pezzi CNC in alluminio — buona estetica, protezione dalla corrosione e costo ragionevole. Per l'acciaio inossidabile, la passivazione o la lucidatura elettrolitica aggiunge meno costo della placcatura ma fornisce una protezione adeguata per la maggior parte delle applicazioni.
Prototipo vs. produzione in serie
I costi di attrezzaggio (programmazione, fissaggio, preparazione utensili, ispezione del primo articolo) sono fissi per lotto. Su un prototipo, l'intero costo di attrezzaggio ricade su un singolo pezzo. Su una produzione di 1.000 pezzi, si distribuisce in centesimi per unità.
| Quantità | Costo tipico per pezzo (esempio) |
|---|---|
| 1 pezzo (prototipo) | $120 |
| 10 pezzi | $40 |
| 100 pezzi | $18 |
| 000 pezzi | $10 |
I prototipi sono costosi per natura — e dovrebbero esserlo. Validano i progetti prima di impegnarsi in attrezzature e fissaggi di produzione. Una volta stabilizzato il progetto, il passaggio alla produzione in serie riduce drasticamente il costo unitario. Nei progetti che abbiamo consegnato, stabilizzare il progetto prima di passare dal prototipo a 500+ unità riduce tipicamente il costo per pezzo del 70–85%.
Come ridurre il costo di lavorazione CNC
Semplificare la geometria. Eliminare tasche non necessarie, ridurre le profondità delle cavità ed evitare caratteristiche che richiedono attrezzaggi aggiuntivi. Ogni attrezzaggio eliminato fa risparmiare 15–30 minuti di tempo non di taglio.
Allentare le tolleranze in modo selettivo. Applicare ±0,01 mm solo agli accoppiamenti funzionali. Usare ±0,05–0,1 mm per tutto il resto. Questo singolo cambiamento spesso riduce il 20–30% dal costo di lavorazione.
Scegliere materiali lavorabili. Alluminio invece di acciaio inossidabile dove l'applicazione lo consente. POM invece di PEEK per parti plastiche non strutturali.
Aumentare la dimensione del lotto. Anche passare da 5 a 50 pezzi riduce il costo di attrezzaggio per unità dell'80–90%.
Ottenere feedback DFM in anticipo. Una revisione del progetto di 10 minuti prima della programmazione può far risparmiare ore di tempo di lavorazione. Nella nostra esperienza, un input DFM precoce riduce il costo totale del progetto del 15–25% in media.
Conclusione
Il costo dei pezzi lavorati CNC dipende dal materiale, dal tempo di lavorazione, dalla complessità del design del pezzo, dalle tolleranze, dalla finitura superficiale e dal volume di produzione. Il tempo di lavorazione domina — guidato dalla geometria, dal numero di operazioni e dai requisiti di tolleranza. La scelta del materiale imposta la base. Il volume di produzione determina come si distribuiscono i costi fissi. Il modo migliore per ridurre i costi è progettare tenendo presente la producibilità fin dall'inizio — non rinegoziare con il fornitore dopo che la programmazione è completata.
Comprendere questi fattori di costo aiuta gli ingegneri a prendere migliori decisioni di progettazione e aiuta gli acquirenti a valutare i preventivi sulla sostanza piuttosto che solo sul prezzo. Hai bisogno di aiuto per ottimizzare il costo del tuo progetto di pezzi CNC? [Contatta il nostro team di ingegneria] per una revisione DFM e preventivi competitivi di lavorazione di precisione.
FAQ
Quanto costano i pezzi lavorati CNC?
Molto variabile. Pezzi semplici in alluminio in piccoli lotti: $20–80/pezzo. Pezzi complessi in acciaio inossidabile o titanio con tolleranze strette e lavorazione multiasse: diverse centinaia di dollari ciascuno. Il costo diminuisce significativamente con il volume — i costi di attrezzaggio e programmazione si distribuiscono su più unità.
Perché i pezzi lavorati CNC sono costosi?
Tempo di lavorazione, costo del materiale, attrezzaggio e controllo qualità contribuiscono tutti. Una geometria complessa con tasche profonde, tolleranze strette e attrezzaggi multipli aumenta il tempo di ciclo — il principale fattore di costo. I prototipi comportano costi di attrezzaggio sproporzionati perché questi costi fissi si applicano a pochi pezzi.
Qual è il materiale più economico per la lavorazione CNC?
Leghe di alluminio (6061, 7075) — velocità di taglio più elevate, minore usura degli utensili, tempi di ciclo più brevi tra i metalli. Le materie plastiche tecniche come POM e nylon si lavorano anch'esse in modo efficiente a basso costo. L'acciaio inossidabile e il titanio costano significativamente di più a causa della lavorazione più lenta e della maggiore usura degli utensili.
Una tolleranza più stretta aumenta il costo?
Sì — in modo misurabile. Ogni passo più stretto richiede velocità più basse, passate di finitura, utensili migliori e ispezioni aggiuntive. Per la maggior parte dei pezzi meccanici, ±0,05 mm è sufficiente. Specificare ±0,01 mm o più stretto solo per caratteristiche funzionalmente critiche per evitare costi non necessari.
Come posso ridurre il costo di lavorazione CNC?
Semplificare la geometria, allentare le tolleranze non critiche, scegliere materiali lavorabili, aumentare la dimensione del lotto e ottenere feedback DFM prima di finalizzare il progetto. La combinazione di queste strategie riduce tipicamente il costo totale del 20–40% rispetto a progetti ottimizzati solo per la funzione.


