
Due macchine CNC con specifiche identiche possono produrre risultati molto diversi e nove volte su dieci la differenza è dovuta alla fresa. Un numero di scanalature sbagliato per il materiale, una sporgenza eccessiva dell'utensile, un rivestimento che favorisce l'accumulo di bordi nell'alluminio: sono problemi che risolviamo settimanalmente. Le frese non sono materiali di consumo che si possono prendere dallo scaffale. Sono decisioni ingegneristiche che determinano direttamente il tempo di ciclo, la qualità della superficie, la durata dell'utensile e il costo per pezzo.
Questo articolo fornisce una guida strutturata agli utensili di fresatura dal punto di vista ingegneristico e produttivo. Vengono trattati i tipi di frese, i materiali e i rivestimenti degli utensili, la geometria di taglio, la strategia di selezione in base al materiale e all'operazione, i problemi e le soluzioni più comuni e la questione del costo del solido rispetto a quello dell'indicizzabile. Che siate programmatori CNC che ottimizzano i percorsi utensile, progettisti che allineano le tolleranze con la capacità di lavorazione o acquirenti che valutano il costo degli utensili rispetto alla produttività, l'obiettivo è quello di aiutarvi a scegliere la fresa giusta, non una fresa qualsiasi.
Cosa sono e come funzionano le frese?
Definizione
La fresa è un utensile da taglio rotante a più taglienti che rimuove il materiale da un pezzo per deformazione di taglio. A differenza degli utensili di tornitura a punto singolo, le frese sono caratterizzate da più taglienti (denti) distribuiti sul corpo dell'utensile. Durante la rotazione e l'avanzamento della fresa sul pezzo, ogni dente si inserisce a intermittenza nel materiale e rimuove un piccolo truciolo.
Questa azione di taglio interrotta è fondamentale per la fresatura. Consente tassi di asportazione del materiale più elevati e una maggiore flessibilità in operazioni come l'intaglio, la profilatura, l'incavo e la fresatura frontale. Le prestazioni di una fresa dipendono dall'adattamento della sua geometria e del suo materiale al pezzo da lavorare e all'operazione prevista.
Componenti chiave di una fresa
La comprensione delle parti principali chiarisce perché i progetti variano e come funzionano le frese:
Gambo: La parte bloccata dal portautensili o dalla pinza di serraggio. Il diametro e la lunghezza del gambo influenzano la rigidità e l'oscillazione, entrambi fattori che influiscono direttamente sulle vibrazioni e sulla precisione.
Taglienti/denti: I bordi taglienti che tranciano il materiale. Il numero di denti e la preparazione dei bordi regolano il carico di trucioli, le forze di taglio e la finitura superficiale.
Flauti: Scanalature elicoidali che formano i taglienti e forniscono percorsi di evacuazione dei trucioli. Il numero di scanalature e l'angolo dell'elica bilanciano lo spazio per i trucioli con la resistenza dell'utensile.
Diametro e lunghezza dell'utensile: Il diametro influisce sulla larghezza di ingaggio e sul MRR raggiungibile. La lunghezza (soprattutto la sporgenza) influisce sulla rigidità e sulla sensibilità alle vibrazioni.
Insieme, questi elementi controllano la formazione dei trucioli, la dissipazione del calore, la stabilità e la qualità della finitura. La scelta della giusta combinazione è essenziale per ottenere prestazioni di lavorazione CNC prevedibili.
Quali sono i principali tipi di utensili di fresatura?
Gli utensili di fresatura si dividono per geometria, azione di taglio e scopo dell'applicazione. La corrispondenza tra il tipo di fresa e le caratteristiche del pezzo, i requisiti di superficie e gli obiettivi di produttività è il primo passo di qualsiasi decisione in materia di utensili.
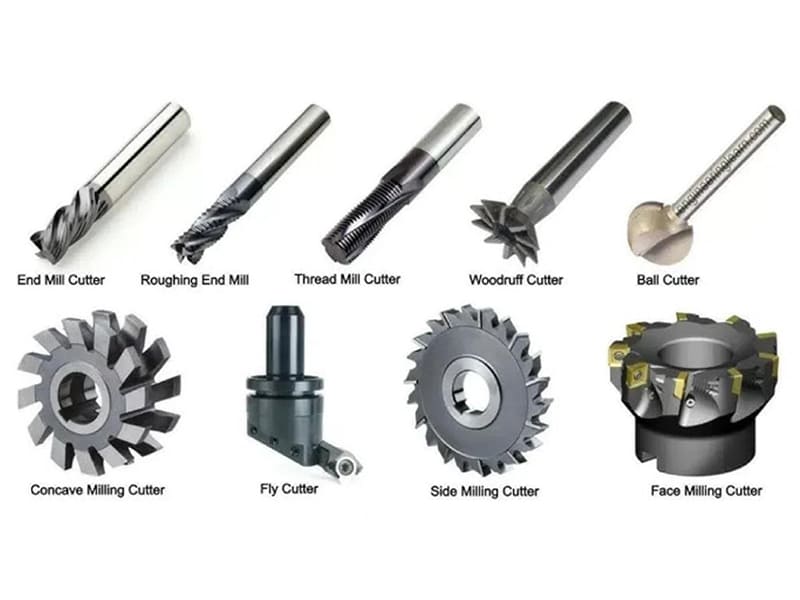
Frese a candela (piane, a sfera, a raggio angolare)
Le frese a candela sono le frese più versatili nella lavorazione CNC.
Frese piane hanno un'estremità quadrata per creare tasche a fondo piatto, scanalature e angoli interni acuti. Offrono un buon controllo dimensionale e gestiscono la maggior parte delle lavorazioni generiche.
Frese a sfere sono caratterizzati da una punta emisferica ideale per la contornatura 3D, gli stampi e le superfici a forma libera. Tuttavia, la velocità di taglio effettiva diminuisce in prossimità del centro dell'utensile, richiedendo un'attenta selezione dei parametri per la qualità della finitura.
Frese a raggio d'angolo miscelare un piccolo raggio nella transizione punta-corpo. Questo migliora la resistenza dei bordi e prolunga la vita dell'utensile rispetto agli angoli vivi. Sono ideali per le transizioni da sgrossatura a finitura e per i pezzi che richiedono una ridotta concentrazione di stress in corrispondenza delle caratteristiche.
Mulini per facce e mulini per lastre
Mulini frontali Lavorare superfici piane di grandi dimensioni in modo efficiente utilizzando inserti indicizzabili. Offrono elevati tassi di rimozione del materiale, una qualità costante dei bordi grazie all'indicizzazione degli inserti e una flessibilità tra i materiali grazie alla possibilità di scambiare le qualità degli inserti.
Mulini a lastre (frese lisce) sono utensili di diametro più grande per l'asportazione di materiale pesante su impianti orizzontali. Eccellono nei tagli dritti e larghi, dove la rigidità e la produttività superano i requisiti di finitura.
Frese per impieghi speciali
Le frese specializzate sono in grado di risolvere problemi che le frese standard non sono in grado di risolvere in modo efficiente:
- Mulini a filo creare filettature interne o esterne tramite interpolazione elicoidale - offrendo un controllo superiore sulla maschiatura, specialmente in materiali duri o fragili
- Frese Woodruff taglio di sedi per chiavi e scanalature per chiavi negli alberi
- Frese ad ingranaggi generare profili di denti con un controllo preciso della forma
- Frese a smusso e a coda di rondine produrre smussi, svasature e sottosquadra
| Tipo di fresa | Geometria chiave | Applicazioni tipiche |
|---|---|---|
| Fresa a candela piatta | Estremità quadrata | Fessure, tasche, profili |
| Fresa a sfere | Punta arrotondata | Superfici 3D, stampi |
| Fresa a raggio d'angolo | Angolo raggiato | Finitura durevole, riduzione dello stress |
| Mulino frontale | Inserti indicizzabili | Superfici piatte, elevato MRR |
| Mulino a lastre | Ampio bordo di taglio | Tagli dritti pesanti |
| Mulino a filo | Taglio elicoidale | Filettature interne/esterne |
| Smusso / coda di rondine | Profilo angolato | Smussi, sottosquadri |
In che modo la geometria della fresa influisce sulle prestazioni di taglio?
Le prestazioni delle frese dipendono tanto dalla geometria quanto dal materiale dell'utensile o dalla capacità della macchina. Le sottili differenze nel numero di scanalature, negli angoli e nelle proporzioni influenzano direttamente le forze di taglio, il flusso del truciolo, le vibrazioni e la finitura superficiale.
Numero di flauti e angolo di elica
Il numero di scanalature determina il numero di spigoli che si innestano per ogni giro. Un numero minore di scanalature (2-3) offre un maggiore spazio per il truciolo, fondamentale per l'alluminio e altri materiali duttili che producono trucioli lunghi e continui. Un numero maggiore di scanalature (4-6+) aumenta la rigidità dell'utensile e consente un taglio più fluido negli acciai, dove i trucioli sono più corti e le forze più elevate.
L'angolo di elica controlla la gradualità con cui ogni dente entra nel taglio. Un angolo di elica più alto produce un innesto più fluido e una riduzione delle vibrazioni, ma riduce la resistenza del nucleo. Angoli di elica più bassi aumentano la rigidità ma possono aumentare le forze di taglio. In pratica, le frese ad alta elica (40-45°) sono preferite per l'alluminio, mentre quelle ad elica moderata (30-35°) sono standard per l'acciaio.
Angolo di sporgenza e angolo di rilievo
L'angolo di spoglia influenza la facilità di taglio del materiale. L'angolo di spoglia positivo riduce le forze di taglio e la generazione di calore, migliorando la finitura superficiale, soprattutto nei materiali più morbidi o gommosi. L'angolo di spoglia negativo o neutro aumenta la resistenza del tagliente per gli acciai più duri, dove la tenacità è più importante dell'affilatura.
L'angolo di rilievo impedisce al fianco dell'utensile di sfregare sulla superficie lavorata. Un rilievo insufficiente causa attrito e accumulo di calore. Un rilievo eccessivo indebolisce il tagliente. L'equilibrio tra spoglia e rilievo definisce l'affilatezza del tagliente rispetto alla durata, un compromesso fondamentale in ogni progetto di fresa.
Diametro utensile e rapporto lunghezza/diametro
I diametri più grandi aumentano la rigidità e la capacità MRR, ma possono limitare l'accesso a elementi stretti. Il rapporto lunghezza/diametro (L/D) è l'indicatore chiave delle vibrazioni. Le sporgenze lunghe aumentano notevolmente il rischio di vibrazioni.
In base alla nostra esperienza in officina, mantenendo un rapporto L/D inferiore a 4:1 si evita la maggior parte dei problemi di vibrazione. Quando è inevitabile un allungamento del raggio d'azione, si può compensare con un numero inferiore di scanalature, con anime rinforzate o con una riduzione dell'ingranaggio radiale.
| Parametro | Effetto primario | Trade-Off ingegneristico |
|---|---|---|
| Conteggio dei flauti | Carico del truciolo, rigidità | Evacuazione vs. rigidità |
| Angolo dell'elica | L'ingresso è scorrevole | Vibrazioni e forza |
| Angolo di inclinazione | Forza di taglio | Nitidezza e durata |
| Angolo di rilievo | Controllo dell'attrito | Durata dei bordi e calore |
| Rapporto L/D | Stabilità | Rischio di reach vs. rischio di chattering |
Di quali materiali sono fatte le frese?
Il materiale dell'utensile e il rivestimento definiscono i limiti di velocità, la resistenza al calore, la stabilità dei bordi e l'economicità di una fresa.
Carburo vs. HSS vs. Cobalto
Frese in metallo duro (solidi o indicizzabili) offrono una durezza molto elevata e una durezza a caldo. Consentono velocità di taglio più elevate e una maggiore durata degli utensili in acciai, acciai inossidabili e leghe dure. La loro rigidità migliora la precisione e la finitura. Il compromesso è che il metallo duro è fragile: la rigidità della configurazione e la prevenzione degli urti sono essenziali.
Frese in HSS (acciaio ad alta velocità) sono più resistenti e più tolleranti. Gestiscono meglio le vibrazioni e i tagli interrotti, rendendoli adatti alle frese manuali, ai lavori a bassa velocità e ai materiali più morbidi. Tuttavia, la minore resistenza al calore limita la velocità di taglio e la produttività.
Frese HSS al cobalto colmare il divario. L'aggiunta di cobalto aumenta la durezza a caldo e la resistenza all'usura rispetto all'HSS standard, pur mantenendo una migliore tenacità rispetto al metallo duro. Sono spesso scelti per utensili di piccolo diametro o per configurazioni di macchine meno rigide.
Rivestimenti e loro funzioni
I rivestimenti riducono l'attrito, resistono all'usura e gestiscono il calore sul tagliente:
- TiN: Rivestimento per usi generici; migliora la resistenza all'usura e la lubrificazione
- TiCN: Durezza superiore a quella del TiN; migliori prestazioni con materiali abrasivi
- AlTiN (TiAlN): Eccellente stabilità termica; ideale per il taglio a secco ad alta velocità degli acciai.
Un'insidia comune che vediamo: l'applicazione di utensili con rivestimento AlTiN nell'alluminio. Alcuni rivestimenti favoriscono la formazione di bordi sui metalli morbidi. Per l'alluminio 6061 e 7075, gli utensili non rivestiti in carburo lucido o rivestiti in ZrN danno in genere risultati migliori.
| Materiale dell'utensile | Il migliore per | Scambio |
|---|---|---|
| Carburo solido | Acciaio, acciaio inossidabile, leghe dure | Fragile, costo più elevato |
| HSS | Metalli teneri, lavori a bassa velocità | Bassa resistenza al calore |
| Cobalto HSS | Tagli difficili, strumenti piccoli | Più lento del carburo |
| Carburo rivestito | Taglio a secco ad alta velocità | La scelta del rivestimento è fondamentale |
Come scegliere il giusto utensile di fresatura
La scelta della fresa giusta è un problema di ottimizzazione che bilancia il comportamento del materiale, la geometria, la produttività e il costo. Un approccio strutturato è sempre meglio di un approccio per tentativi.
Abbinare la fresa al materiale del pezzo
Alluminio (6061/7075): Privilegiare l'evacuazione dei trucioli e gli spigoli vivi. Utilizzare frese in metallo duro lucidate a 2-3 scanalature e ad alta elica (40-45°). Evitare i rivestimenti che favoriscono la formazione di bordi. Sulla base dei nostri dati di produzione, il passaggio da 4 a 2 eliche nella lavorazione di tasche in alluminio ha ridotto il tempo di ciclo di 15% ed eliminato i problemi di impaccamento dei trucioli.
Acciaio al carbonio/leghe: Privilegiare il metallo duro a 4-6 scanalature con elica moderata (30-35°) per garantire la rigidità. I rivestimenti TiCN o AlTiN migliorano la resistenza all'usura a velocità elevate.
Acciaio inox (304/316L): Scegliete geometrie affilate con spoglia positiva per ridurre l'indurimento da lavoro. L'elica più bassa e il carico di trucioli controllato aiutano a gestire il calore. I rivestimenti in AlTiN sono standard.
Leghe di titanio (Ti-6Al-4V): Richiedono basse velocità di taglio, elevata resistenza dei bordi e stabilità termica. Utilizzare carburo robusto con rivestimenti specializzati in AlTiN. Ridurre al minimo la profondità di ingaggio e privilegiare le impostazioni rigide.
Strategia di sgrossatura e di rifinitura
Definire l'obiettivo dell'operazione prima di selezionare la fresa:
Sgrossatura mira alla massima velocità di asportazione del materiale. Utilizzate sgrossatori a elica variabile, un numero inferiore di scanalature e anime più robuste per gestire carichi di truciolo più elevati e tagli interrotti.
Finitura privilegia la qualità della superficie e l'accuratezza dimensionale. Scegliete un numero maggiore di scanalature, utensili con raggio d'angolo e geometrie stabili per ridurre le vibrazioni.
Secondo la nostra esperienza, la separazione degli utensili di sgrossatura e di finitura riduce costantemente il tempo di ciclo totale e prolunga la durata degli utensili rispetto all'approccio con un unico utensile, anche se comporta un maggior numero di cambi di utensili.
Flusso di selezione pratico
| Fase decisionale | Domanda chiave |
|---|---|
| Materiale | Quali sono i comportamenti e il calore dei chip da gestire? |
| Operazione | Efficienza di sgrossatura o qualità di finitura? |
| Geometria | Sono necessari il numero di scanalature, l'elica e la forza degli angoli? |
| Parametri | Gli avanzamenti/le velocità possono rimanere all'interno della finestra dello strumento? |
| Economia | Cosa offre il costo più basso per pezzo finito? |
Come gli utensili di fresatura vengono applicati nelle operazioni CNC
Una lavorazione CNC efficace non dipende solo dalla fresa in sé, ma anche dal modo in cui gli utensili di fresatura si integrano in operazioni e configurazioni specifiche della macchina.
Operazioni comuni
Scanalatura richiede un impegno a tutta larghezza e una forte evacuazione dei trucioli. Il numero ridotto di scanalature e le frese rigide gestiscono le forze di taglio e prevengono l'impaccamento dei trucioli.
Contornare utilizza frese a testa sferica o a raggio angolare per profili e superfici 3D. I percorsi utensile lisci e l'impegno costante sono fondamentali per la qualità della finitura.
Tasca combina taglio assiale e radiale. La geometria della fresa deve bilanciare lo spazio per il truciolo e la resistenza per evitare l'accumulo di calore nelle cavità profonde.
Fresatura frontale utilizza frese frontali per ottenere planarità e un elevato MRR. La geometria dell'inserto e il diametro della fresa influenzano fortemente la finitura e l'efficienza.
Ogni operazione impone direzioni di forza e condizioni di ingaggio diverse. Per questo motivo, raramente una fresa funziona in modo ottimale per tutte le operazioni.
Tenuta dell'utensile e stabilità
Anche la migliore fresa ha prestazioni inferiori se non ha un supporto adeguato. La precisione e la rigidità dei portautensili influiscono direttamente sul runout, sulle vibrazioni e sull'usura. Le pinze di precisione, i supporti termoretraibili o i supporti idraulici riducono al minimo il runout per le operazioni di finitura.
Mantenere la sporgenza il più possibile ridotta. Un'eccessiva sporgenza aumenta la deflessione e il rischio di chattering, soprattutto con utensili di piccolo diametro o materiali duri. Nella lavorazione ad alta velocità, anche il bilanciamento dinamico del gruppo utensile-portautensili è importante. Lo squilibrio degrada la finitura superficiale e riduce la durata del mandrino e dell'utensile.
Problemi comuni delle frese e come risolverli
Anche sulle moderne macchine CNC, i problemi delle frese si verificano quando la selezione degli utensili, la geometria o i parametri non sono adeguati. Riconoscendo le cause profonde, i problemi si risolvono all'origine e non a valle.
Sfilacciamento o usura precoce dell'utensile. Di solito è causato da forze di taglio eccessive, tagli interrotti o materiale fragile dell'utensile. Passare a geometrie dei bordi più robuste (raggio dell'angolo rispetto a spigoli vivi), ridurre l'impegno radiale o scegliere una qualità più dura.
Scarsa evacuazione dei trucioli. Porta a ri-taglio, accumulo di calore e rottura del tagliente, soprattutto nell'alluminio e nelle tasche profonde. Utilizzare un numero inferiore di scanalature, angoli d'elica più elevati e assicurarsi che il refrigerante o l'aria compressa eliminino efficacemente i trucioli. Anche un leggero aumento dell'avanzamento aiuta a rompere ed espellere i trucioli.
Chiacchiere e vibrazioni. Si manifesta con rumore, segni visibili dell'utensile e taglio instabile. Le cause principali sono la sporgenza dell'utensile, la rigidità insufficiente e l'impegno sfavorevole. Ridurre la lunghezza dell'utensile, aumentare il diametro, scegliere frese ad elica variabile o regolare la velocità del mandrino per uscire dalle zone di risonanza.
Finitura superficiale incoerente. Spesso è legato al runout, all'usura degli utensili o alla geometria errata per la finitura. Un numero elevato di scanalature, bordi affilati e portautensili di precisione migliorano la coerenza. La separazione degli utensili di sgrossatura da quelli di finitura stabilizza inoltre i risultati.
| Problema | Correzione primaria |
|---|---|
| Scheggiatura dei bordi | Geometria più robusta, materiale più resistente |
| Imballaggio dei trucioli | Meno flauti, migliore evacuazione |
| Chiacchiere | Sbalzo più corto, modifica della geometria |
| Finitura grezza | Fresa e supporto specifici per la finitura |
Frese solide e indicizzabili: Costi e produttività
La scelta tra frese piene e indicizzabili ha un impatto diretto sui costi di lavorazione, sulla produttività e sulla manutenzione. La scelta giusta dipende da come l'utensile si adatta alla vostra produzione, non solo dal suo prezzo.
Quando le frese solide hanno senso
Le frese solide (tipicamente in metallo duro) eccellono nei piccoli diametri, nelle geometrie complesse e nei lavori di precisione. Offrono un controllo superiore del runout e l'accesso a elementi stretti - scanalature strette, tasche profonde e contorni 3D. Per le operazioni di finitura, le frese solide spesso offrono una migliore qualità della superficie e una maggiore precisione dimensionale.
Dal punto di vista dei costi, le frese solide sono economiche per volumi medio-bassi e per la prototipazione. Sebbene l'intero utensile debba essere sostituito in caso di usura, i costi iniziali più bassi e la semplicità li rendono pratici per gli ambienti CNC flessibili.
Quando le frese indicizzabili vincono
Le frese indicizzabili utilizzano inserti sostituibili ottimizzati per un elevato MRR e una produzione ripetibile. Dominano la fresatura frontale e la sgrossatura pesante, dove i taglienti si consumano rapidamente. Invece di sostituire l'intero corpo dell'utensile, gli operatori ruotano o sostituiscono gli inserti, riducendo al minimo i tempi di fermo e gli scarti di lavorazione.
Nella produzione di grandi volumi, i sistemi indicizzabili riducono il costo per pezzo, migliorano l'uniformità e consentono un rapido cambio di qualità per i diversi materiali. L'investimento iniziale più elevato si ripaga con una riduzione dei costi di lavorazione a lungo termine e una migliore scalabilità.
| Aspetto | Taglierine solide | Frese indicizzabili |
|---|---|---|
| Precisione | Molto alto | Alto |
| Capacità MRR | Moderato | Alto |
| Sostituzione utensili | Strumento completo | Solo inserti |
| Costo iniziale | Più basso | Più alto |
| Utilizzo ottimale | Finitura, piccoli accorgimenti | Sgrossatura, superfici piane |
Conclusione
La scelta degli utensili di fresatura è una decisione ingegneristica a livello di sistema. Il tipo di fresa da solo non determina le prestazioni: i risultati reali derivano da come la geometria, il materiale dell'utensile, il rivestimento e i parametri di taglio lavorano insieme all'interno della macchina e dei vincoli del pezzo. Il numero di scanalature, l'angolo d'elica, la geometria della spoglia e la rigidità influenzano direttamente l'evacuazione dei trucioli, le forze di taglio, le vibrazioni e la finitura superficiale. Il materiale dell'utensile e i rivestimenti definiscono l'intervallo di velocità sicuro, mentre gli avanzamenti e le velocità determinano se il potenziale viene realizzato o sprecato.
Quando questi fattori vengono considerati insieme, il risultato è misurabile: minore usura degli utensili, tempi di ciclo più brevi, qualità più stabile e riduzione del costo per pezzo. La fresa giusta non è solo un utensile: è un moltiplicatore di produttività e un fattore chiave per la coerenza della produzione. Avete bisogno di aiuto per selezionare gli utensili di fresatura giusti per il vostro progetto CNC? [Contattate il nostro team di ingegneri per ricevere consigli sugli utensili e assistenza per la lavorazione di precisione.
FAQ
Qual è il tipo di fresa più comune?
La fresa a candela è la fresa più utilizzata nella lavorazione CNC. Le frese a candela piatte si occupano di scanalature, tasche e profilature in generale. Le frese a testa sferica sono standard per le superfici 3D e la lavorazione degli stampi. Le frese a raggio d'angolo sono preferite quando è importante la durata dei bordi e la fluidità delle transizioni. Grazie alla loro versatilità, le frese a candela sono la scelta principale nella maggior parte delle officine CNC.
Quante scanalature devo usare per l'alluminio rispetto all'acciaio?
Per l'alluminio, utilizzare 2-3 scanalature per massimizzare lo spazio per i trucioli ed evitare l'impaccamento dei trucioli. L'alluminio produce trucioli lunghi e duttili che richiedono un'evacuazione efficiente. Per l'acciaio, è meglio utilizzare 4-6 scanalature perché i trucioli di acciaio sono più corti. Un numero maggiore di scanalature migliora anche la rigidità dell'utensile e la finitura superficiale nei materiali più duri.
Le frese in metallo duro sono sempre migliori di quelle in HSS?
Non sempre. Il metallo duro eccelle per le alte velocità, i materiali duri e i lavori di precisione grazie alla sua durezza e resistenza al calore. Tuttavia, le frese in HSS sono più dure e più tolleranti nelle lavorazioni a bassa velocità, nelle configurazioni meno rigide o nei tagli interrotti. Secondo la nostra esperienza, la scelta “migliore” dipende dalla capacità della macchina, dal materiale e dal volume di produzione, non solo dal materiale dell'utensile.
Come posso prolungare la durata delle frese?
La durata dell'utensile migliora quando geometria, materiale e parametri sono allineati. Utilizzare un numero di scanalature e un angolo d'elica appropriati per l'evacuazione dei trucioli. Mantenere la sporgenza al di sotto del rapporto L/D di 4:1, quando possibile. Mantenere i carichi di truciolo raccomandati e garantire una tenuta stabile dell'utensile con un runout minimo. Inoltre, la separazione degli utensili di sgrossatura e di finitura riduce la concentrazione dell'usura e migliora la costanza.
Quando è opportuno utilizzare frese indicizzabili anziché solide?
Scegliete le frese indicizzabili per alti tassi di rimozione del materiale, per la lavorazione di superfici piane e per la produzione di volumi medio-alti. Sono particolarmente efficaci nella fresatura frontale e nella sgrossatura pesante, dove la rotazione degli inserti riduce i tempi di fermo e il costo per pezzo. Le frese integrali rimangono la scelta migliore per gli elementi piccoli, gli accessi stretti e le operazioni di finitura in cui la precisione e la qualità della superficie sono prioritarie.


