
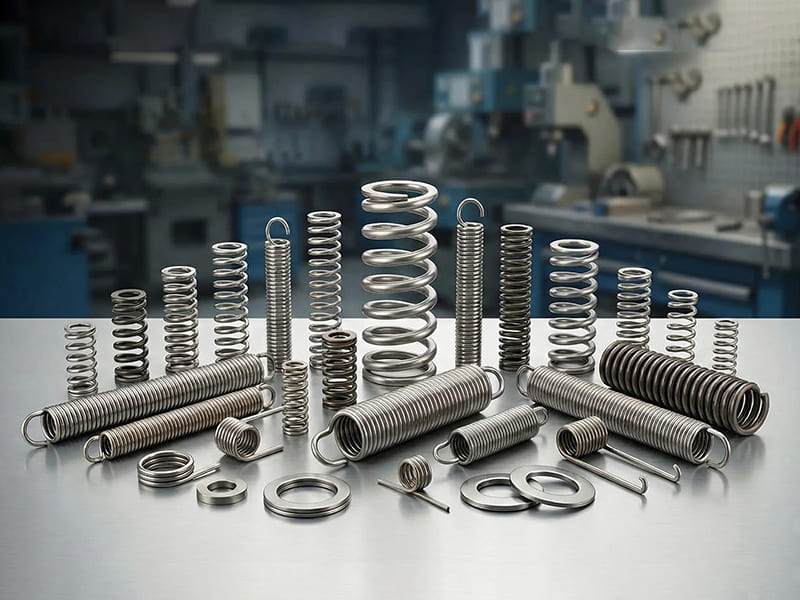
Le molle sono tra i componenti apparentemente più semplici nella progettazione meccanica. Sono economiche, standardizzate e ampiamente disponibili — ed è proprio per questo che gli ingegneri sottovalutano quanto possa essere grave una scelta sbagliata. Una molla a compressione scelta considerando solo la lunghezza libera senza verificare lo spazio libero in altezza, una molla di torsione installata con il senso di avvolgimento sbagliato, una molla a trazione con ganci sottodimensionati in un’applicazione ad alto numero di cicli: non si tratta di modalità di guasto insolite. Sono il tipo di problemi che emergono in produzione, non durante la revisione dei disegni.
Questo articolo va oltre il semplice elenco dei tipi di molle. L’obiettivo è quello di mettere in relazione il tipo di molla, il materiale, la geometria e i requisiti di resistenza alla fatica con le decisioni concrete relative alle applicazioni. Che si tratti di specificare una molla di richiamo per un attuatore di valvola, di selezionare una molla a disco per il precarico di un giunto bullonato o di scegliere tra la lavorazione a freddo e quella a caldo per un’applicazione con carichi elevati, la logica di selezione è importante tanto quanto il codice di catalogo.
Che cos’è una molla e come funziona esattamente?
Una molla è un elemento meccanico che accumula energia elastica sotto carico e la rilascia in modo prevedibile quando il carico viene rimosso. Ciò che rende le molle utili nelle applicazioni pratiche è il rapporto controllato tra forza e spostamento, che può essere regolato modificando il diametro del filo, la geometria delle spire, il materiale o la configurazione delle estremità.
La legge di Hooke e quando si applica
La relazione fondamentale è F = kx, dove F è la forza applicata, k è la costante elastica (rigidità) e x è lo spostamento rispetto alla posizione di riposo. Per le molle lineari — ovvero la maggior parte delle molle elicoidali standard — k rimane costante nell’intero campo di funzionamento, rendendo la forza e la deflessione direttamente proporzionali e prevedibili.
Non tutte le molle seguono questa relazione, e a ragione. Le molle a rigidità progressiva diventano più rigide man mano che si comprimono, il che è esattamente ciò che cercano gli ingegneri che progettano le sospensioni automobilistiche: una risposta iniziale morbida per garantire il comfort di marcia e una rigidità crescente in caso di deformazioni più elevate per evitare il “tocco fondo”. Le molle elicoidali a passo variabile e le molle coniche raggiungono questo obiettivo senza aggiungere complessità al meccanismo circostante.
Nella pratica della progettazione, ci sono due aspetti che vengono costantemente ignorati. In primo luogo, la legge di Hooke si applica solo nell’intervallo elastico: far funzionare una molla oltre la sua corsa nominale provoca una deformazione permanente e modifica la rigidità effettiva della molla. In secondo luogo, la condizione di montaggio è importante tanto quanto la lunghezza libera. Una molla che sembra adeguata sulla carta potrebbe avere una corsa residua insufficiente per la sua corsa di lavoro una volta considerato il precarico dell’assieme.
I quattro tipi principali di molle nell'ingegneria
Nella pratica ingegneristica, la classificazione delle molle parte dalla direzione del carico, non dall'aspetto. La scelta del tipo di molla in base al modo in cui la forza viene effettivamente applicata nell'assieme è la prima e più importante decisione da prendere.
Molle a compressione
Le molle a compressione sono il tipo più diffuso. Sono in grado di sostenere carichi assiali di compressione, accorciandosi sotto l'azione della forza e tendendo a tornare alla loro lunghezza libera. Le molle a compressione elicoidali standard a spira aperta sono versatili, ben conosciute e disponibili in una vasta gamma di dimensioni e materiali.
Aspetti tecnici fondamentali che spesso vengono trascurati:
Indice di snellezza e instabilità: Quando la lunghezza libera supera di circa 4 volte il diametro esterno della bobina, il rischio di instabilità aumenta notevolmente. Spesso è necessario — e non solo consigliabile — l'uso di guide o montanti di sostegno per mantenere la molla allineata sotto carico.
Altezza libera al suolo: La lunghezza utile alla massima compressione deve superare l'altezza a stato compresso (numero di spire attive × diametro del filo) di un margine adeguato. Le molle compresse fino all'altezza a stato compresso perdono completamente la loro funzione elastica e trasmettono carichi di compressione diretti alla struttura circostante, il che di solito non è l'obiettivo del progetto.
Condizioni di fine: Le estremità chiuse e rettificate offrono superfici di appoggio piane e riducono la tendenza delle estremità a molla a incastrarsi nei componenti di accoppiamento. Le estremità aperte sono adeguate per carichi leggeri, ma comportano un contatto variabile e un maggiore attrito nelle applicazioni con guida.
Applicazioni tipiche: meccanismi di ritorno delle valvole, utensili per presse a punzone, ammortizzatori, meccanismi di ritorno dei pulsanti e praticamente qualsiasi applicazione che richieda una forza di resistenza controllabile su una corsa assiale definita.
Molle di estensione (tensione)
Le molle a trazione sostengono carichi di trazione: resistono all’allungamento e tornano alla loro lunghezza libera quando il carico viene rimosso. La maggior parte delle molle a trazione viene avvolta con una tensione iniziale: un precarico integrato che deve essere superato prima che la molla inizi ad allungarsi. Ciò è utile per mantenere una forza di ritorno fissa nei meccanismi che richiedono che la molla rimanga tesa anche quando non è sotto carico.
La modalità di cedimento predominante nelle molle a trazione non si verifica nelle spire, bensì nei ganci o nelle anse. La concentrazione di sollecitazioni nelle curve dei ganci può essere 2–3 volte superiore rispetto al corpo della molla, ed è proprio lì che si formano le crepe da fatica nelle applicazioni ad alto numero di cicli. Gli ingegneri che progettano molle di trazione per cicli di lavoro superiori a 10⁶ cicli dovrebbero utilizzare ganci allungati che spostino il raggio di curvatura verso l’esterno, oppure specificare molle senza ganci (estremità ad anello ricavate a macchina o inserti filettati) e utilizzare elementi di fissaggio esterni.
Applicazioni tipiche: sistemi di contrappeso per porte da garage, chiusure a molla, controllo della tensione nelle attrezzature per la movimentazione di nastri e meccanismi di ritorno dei leveraggi.
Molle di torsione
Le molle a torsione esercitano una coppia anziché una forza lineare. Si torcono attorno al proprio asse di avvolgimento, con il carico applicato alle gambe (estensioni rettilinee del corpo della molla). Man mano che la molla viene avvolta — o srotolata, a seconda della configurazione — esercita una forza di richiamo rotazionale.
Due dettagli di installazione che spesso causano problemi:
Senso di avvolgimento: Le molle di torsione devono essere avvolte nella direzione corretta rispetto alla coppia applicata. Il carico di una molla di torsione nella direzione di apertura aumenta il diametro della spira (riducendo la sollecitazione), mentre il carico nella direzione di chiusura diminuisce il diametro della spira e aumenta la concentrazione delle sollecitazioni. Un errore in questo senso riduce significativamente la resistenza alla fatica.
Concentrazione delle sollecitazioni nelle gambe: La zona di transizione tra il corpo della bobina e il braccio è soggetta a sollecitazioni elevate. Le curve strette nei punti di attacco dei bracci sono un punto comune di inizio della fatica. Raggi di curvatura ampi e una geometria controllata dei bracci migliorano notevolmente la durata utile.
Applicazioni tipiche: cerniere per porte e coperchi, meccanismi a clip, mollette da bucato, molle di ritorno in leve e pedali e molle di ripristino dei meccanismi in dispositivi di uso domestico.
Molle a forza costante
Le molle a forza costante sono molle a nastro piatto avvolte in un rotolo a spirale serrata. Man mano che il nastro si srotola, il momento flettente rimane pressoché costante indipendentemente dall'estensione del nastro stesso, generando una curva forza-spostamento sostanzialmente lineare su un ampio intervallo di corsa.
Questa caratteristica risulta particolarmente utile in applicazioni in cui l’aumento della forza esercitata da una molla elicoidale tradizionale con l’aumentare della deflessione crea problemi. I sistemi di gestione dei cavi, gli avvolgicavi retrattili e i meccanismi di controbilanciamento per carichi verticali traggono tutti vantaggio dal comportamento a forza costante. Il compromesso è che le molle a forza costante sono meno efficienti in termini di ingombro rispetto alle molle elicoidali quando non sono estese e richiedono una geometria specifica dell’alloggiamento per funzionare correttamente.
| Tipo a molla | Modalità di carico | Caratteristiche principali | Applicazioni principali |
|---|---|---|---|
| Compressione | Compressione assiale | Versatile, facilmente reperibile | Ammortizzatori, valvole, assorbimento degli urti |
| Estensione | Trazione assiale | Precarico di tensione iniziale | Porte, leveraggi, contrappesi |
| Torsione | Rotazionale | Coppia in uscita | Cerniere, morsetti, molle di ritorno |
| Forza costante | Sovracorsa lineare | Forza di uscita pressoché costante | Retrattori, gestione dei cavi |
Tipi speciali di molle da conoscere
Le molle elicoidali standard non risolvono tutti i problemi. Diversi modelli specializzati offrono prestazioni costantemente superiori rispetto alle molle convenzionali in determinate condizioni ingegneristiche — e spesso vengono trascurati fino alle fasi finali del ciclo di progettazione, quando i problemi di spazio o di carico diventano evidenti.
Molle a disco (Belleville)
Le molle a disco sono dischi circolari di forma conica in grado di sopportare carichi assiali molto elevati in uno spazio assiale minimo. Il comportamento carico-deformazione è altamente non lineare e può essere regolato modificando il rapporto tra altezza e spessore del disco (h/t). A h/t ≈ 0,4, la molla si comporta in modo approssimativamente lineare; a h/t > 1,4, la curva assume una forma a S con una regione in cui la forza è pressoché costante.
Ancora più utile dal punto di vista pratico è il comportamento di impilamento. Le molle a disco impilate in serie (cono verso l’alto, cono verso il basso, in modo alternato) aumentano la corsa totale mantenendo invariato il carico. Impilate in parallelo (con tutti i coni rivolti nella stessa direzione), moltiplicano la capacità di carico a parità di deflessione. La combinazione di impilamenti in serie e in parallelo consente agli ingegneri di raggiungere specifici obiettivi di carico-deflessione all’interno di uno spazio ridotto.
Queste molle sono di serie nelle applicazioni di precarico dei giunti bullonati, in particolare nei casi in cui le vibrazioni causerebbero un allentamento progressivo della tensione dei bulloni convenzionali nel tempo. La molla mantiene il carico di compressione sulla guarnizione o sull'interfaccia del giunto durante i cicli termici e le vibrazioni, senza richiedere un serraggio periodico.
Molle ondulate
Le molle ondulate svolgono la funzione di molle a compressione con un'altezza utile notevolmente ridotta — in genere pari a 50% rispetto a una molla elicoidale equivalente. La forma ondulata distribuisce il carico in modo più uniforme lungo la circonferenza, riducendo l'attrito contro le pareti dell'alloggiamento nelle applicazioni guidate.
Nei meccanismi di precisione in cui l’altezza dell’assemblaggio rappresenta un vincolo fondamentale di ingombro — sistemi di precarico dei cuscinetti, attuatori elettromeccanici, componenti di dispositivi medici — le molle ondulate consentono spesso di realizzare progetti che le molle elicoidali standard rendono impossibili. Il compromesso progettuale riguarda la capacità di carico: le molle ondulate sopportano generalmente carichi di picco inferiori rispetto alle molle elicoidali di diametro equivalente, il che rende fondamentale un’attenta analisi del carico prima di procedere alla sostituzione.
Molle a balestra
Le molle a balestra funzionano per flessione piuttosto che per torsione o compressione. Una singola balestra o una pila di balestre agisce come una trave a sbalzo o semplicemente appoggiata, garantendo un’elevata capacità di carico unita alla funzionalità strutturale. Nelle applicazioni relative alle sospensioni dei veicoli, la molla funge anche da elemento di posizionamento laterale, combinando due funzioni strutturali in un unico componente.
Nel caso dei gruppi a più balestre nelle sospensioni dei veicoli pesanti, il comportamento di rigidità progressiva (più morbido con carichi leggeri, più rigido con carichi pesanti) si ottiene grazie alle lunghezze variabili delle balestre e all’attrito tra le balestre. Le moderne molle composite a foglia singola (fibra di vetro/resina epossidica) offrono prestazioni simili con un peso notevolmente ridotto — aspetto rilevante nelle applicazioni per veicoli commerciali, dove la massa non sospesa influisce direttamente sull’efficienza del carico utile.
Molle a spirale (a orologio)
Le molle a spirale immagazzinano energia rotazionale in una striscia avvolta a spirale, rilasciando coppia su un intervallo di spostamento angolare. A differenza delle molle di torsione, che operano su una deflessione angolare limitata (in genere inferiore a 360°), le molle a spirale possono operare su più rotazioni complete, il che le rende adatte a meccanismi retrattili e strumenti che richiedono una coppia costante su una corsa angolare estesa.
| Vincolo di progettazione | Un'alternativa migliore alla bobina standard |
|---|---|
| Carico molto elevato, spazio assiale minimo | Disco / Molla Belleville |
| Limite rigoroso all’altezza delle pile | Molla ondulata |
| Funzione combinata di molla e struttura | Molla a balestra |
| Energia di rotazione su un ampio intervallo angolare | Molla a spirale / molla a orologio |
Come scegliere la molla giusta: un quadro di riferimento per le decisioni ingegneristiche
La scelta delle molle comporta più variabili di quante ne vengano indicate nella maggior parte delle schede dei cataloghi. Affrontarle in ordine sequenziale produce risultati più affidabili rispetto a partire da una geometria e procedere a ritroso per giustificarla.
Fase 1: Definire la direzione del carico e il tipo di movimento
La direzione del carico determina quale tipo di molla sia effettivamente utilizzabile. Carico assiale di compressione: molla di compressione. Carico assiale di trazione: molla di trazione. Coppia rotazionale: molla di torsione. Forza costante su una corsa estesa: molla a forza costante. Un errore in questa fase iniziale comporta problemi che nessuna ottimizzazione successiva potrà risolvere.
Si deve inoltre specificare se il carico è statico (carico costante, senza cicli) o dinamico (alternanza tra stati di carico). Le applicazioni statiche sono generalmente meno esigenti: in questo caso è determinante il limite di snervamento. Le applicazioni dinamiche richiedono un’analisi a fatica: il limite di snervamento da solo non è sufficiente.
Fase 2: Definire i vincoli di spazio
L'altezza assiale disponibile e lo spazio radiale determinano direttamente la geometria della molla. Per le molle a compressione utilizzate in applicazioni guidate, la lunghezza montata, l’altezza compatta e la corsa di lavoro devono rientrare tutte nella corsa dell’alloggiamento. Il diametro esterno massimo e il diametro interno minimo definiscono quale geometria della spirale sia possibile.
Quando la geometria standard delle molle elicoidali non è adatta — in particolare quando l'altezza assiale rappresenta il vincolo determinante — è opportuno valutare le molle ondulate e le molle a disco prima di ricorrere a geometrie personalizzate delle molle elicoidali. Nella maggior parte dei casi, queste alternative risolvono il problema di spazio in modo più affidabile rispetto al tentativo di inserire a forza una molla elicoidale in uno spazio di altezza insufficiente.
Fase 3: Calcolo della rigidità della molla richiesta
La rigidità elastica k (N/mm o lb/in) definisce la relazione forza-deformazione: k = F / x. Il valore richiesto si ottiene conoscendo sia la forza necessaria sia la deformazione ammissibile a quella forza. Errori comuni in questa fase:
- Calcolo di k in un punto di funzionamento senza verificare se la molla soddisfi i requisiti anche all'altra estremità della corsa
- Ignorando il precarico — la molla potrebbe dover esercitare una forza minima anche alla sua lunghezza libera nel gruppo
- Dimenticando che la rigidità delle molle varia a seconda della disposizione delle stesse (il collegamento in serie riduce il valore di k, mentre quello in parallelo lo aumenta)
Una volta stabilito il valore di k, è possibile determinare il diametro del filo, il diametro della molla e il numero di spire attive utilizzando le equazioni standard per la progettazione delle molle o un software di progettazione.
Fase 4: Specificare la durata a fatica e il fattore di sicurezza
La fatica determina la scelta delle molle in qualsiasi applicazione che preveda più di qualche migliaio di cicli di carico. La progettazione delle molle in base alla fatica, secondo gli standard del settore, classifica le applicazioni approssimativamente come segue:
- Statico o a basso numero di cicli (< 10⁴ cicli): Controlli del limite di snervamento; l’analisi a fatica è spesso superflua
- Ciclo medio (da 10⁴ a 10⁶ cicli): È necessario verificare la fatica; lo stato della superficie e la concentrazione delle sollecitazioni sono fattori importanti
- Ciclo elevato (> 10⁶ cicli): La fatica è il fattore determinante; la finitura superficiale, le sollecitazioni residue dovute alla pallinatura e i fattori di concentrazione delle sollecitazioni in corrispondenza dei ganci o delle gambe sono tutti parametri di progettazione
Fattori di sicurezza pari a 1,5× rappresentano il minimo pratico per le applicazioni dinamiche; valori compresi tra 2,0× e 3,0× sono appropriati quando l’incertezza del carico è significativa o le conseguenze di un cedimento sono gravi. Le molle delle sospensioni automobilistiche, le molle delle valvole nei motori e le molle di ritorno della frizione subiscono in genere da 10⁷ a 10⁸ cicli nel corso della loro vita utile: la resistenza alla fatica deve essere calcolata in modo esplicito, non supposta.
Lista di controllo per la selezione primaverile
| Fattore | Domande chiave |
|---|---|
| Direzione di carico | Compressione, trazione o torsione? Statico o dinamico? |
| Limiti di spazio | Altezza assiale massima, diametro esterno, diametro interno? Con guida o senza guida? |
| Forza e corsa | Qual è la forza richiesta alla deflessione minima e massima? Qual è la corsa utile? |
| Coefficiente elastico | Quale k è necessario? Lineare o progressivo? |
| Resistenza alla fatica | Numero di cicli previsto? Fattore di sicurezza richiesto? |
| Materiale | Intervallo di temperatura? Ambiente corrosivo? È richiesta la conduttività? |
| Produzione | Catalogo standard o su misura? Quali sono le tolleranze richieste? |
Materiali per molle: proprietà e criteri di scelta
La scelta del materiale per le molle rappresenta un compromesso tra prestazioni e costi, determinato dai requisiti di resistenza alla fatica, dalla temperatura di esercizio e dall'esposizione ambientale.
Acciaio per molle ad alto tenore di carbonio (ASTM A228, EN 10270-1)
Il filo trafilato a freddo brevettato costituisce la colonna portante della produzione commerciale di molle. Buona resistenza alla fatica a un prezzo contenuto: la resistenza alla trazione per un filo da 1 mm è compresa tra circa 2.000 e 2.200 MPa a seconda del grado, e diminuisce all’aumentare del diametro del filo. La qualità della superficie influisce direttamente sulla durata a fatica: il filo trafilato lucido con difetti di giunzione minimi offre prestazioni superiori rispetto al filo trafilato a freddo standard nelle applicazioni sensibili al numero di cicli.
Il limite è rappresentato dalla corrosione. Le molle in acciaio al carbonio non rivestite si arrugginiscono rapidamente in ambienti umidi, all’aperto o in presenza di soluzioni acquose. I rivestimenti in zinco o fosfato offrono una protezione modesta; per ambienti più aggressivi, è necessario ricorrere all’acciaio inossidabile o a un rivestimento protettivo specifico.
Acciaio inossidabile (302/304, 316, 17-7 PH)
I gradi 302/304 soddisfano la maggior parte dei requisiti delle molle in acciaio inossidabile per uso generico: una ragionevole resistenza alla fatica unita a un'eccellente resistenza alla corrosione atmosferica. Il grado 316 prevede l'aggiunta di molibdeno per una maggiore resistenza ai cloruri ed è adatto ad ambienti marini, di lavorazione alimentare e chimici.
Per le applicazioni con molle in acciaio inossidabile ad alta resistenza — dove il limite di snervamento dei gradi 302/304 risulta insufficiente — il 17-7 PH (acciaio inossidabile a indurimento per precipitazione) in condizione CH900 raggiunge resistenze alla trazione comprese tra 1.650 e 1.900 MPa, con una buona resistenza alla corrosione. Questo tipo di acciaio è lo standard per le molle utilizzate nel settore aerospaziale e in quello dei dispositivi medici, dove sono richieste contemporaneamente sia la resistenza alla corrosione che un’elevata resistenza alla fatica.
Il sovrapprezzo rispetto all’acciaio al carbonio è significativo — circa 3–5 volte superiore per i gradi standard — ma l’eliminazione dei requisiti di rivestimento e la maggiore durata in ambienti corrosivi spesso giustificano tale differenza nell’analisi dei costi del ciclo di vita.
Acciaio legato (cromo-silicio, cromo-vanadio)
Gli acciai al cromo-silicio (51CrSi4, SAE 9254) e al cromo-vanadio (51CrV4) sono i materiali di elezione quando è richiesta la massima resistenza alla fatica in ambienti puliti. Queste qualità vengono utilizzate sistematicamente per le molle delle valvole dei motori, le molle della frizione e le molle delle sospensioni ad alte prestazioni.
Il cromo-vanadio offre una resistenza alla fatica superiore allo stato di trafilatura ed un’eccellente tenacità alle temperature elevate tipiche delle applicazioni nei motori. Il cromo-silicio offre la massima resistenza alla trazione tra i comuni tipi di filo per molle — fino a 2.100 MPa per fili di piccolo diametro — ed è particolarmente efficace se combinato con la pallinatura per introdurre una vantaggiosa sollecitazione residua di compressione sulla superficie del filo.
Leghe di rame (bronzo fosforoso, rame-berillio)
I materiali per molle a base di rame vengono specificati quando la conduttività elettrica, la neutralità magnetica o la resistenza alla corrosione dell’acqua salata sono fattori determinanti nella progettazione. Il bronzo fosforoso (C51000) offre una buona resistenza alla corrosione e un comportamento amagnetico, caratteristiche rilevanti per le molle presenti in strumenti o gruppi meccanici in prossimità di sensori magnetici. Il rame-berillio (C17200) raggiunge resistenze alla trazione adatte alle molle (1.100–1.400 MPa dopo l’invecchiamento) con un’eccellente conduttività, rendendolo la scelta ideale per le molle di contatto elettrico.
Entrambe le qualità presentano una resistenza alla fatica inferiore rispetto all’acciaio e sono notevolmente più costose. Sono adatte ad applicazioni di nicchia, non come sostituti generici delle molle in acciaio.
| Materiale | Resistenza alla trazione (tipica) | Resistenza alla fatica | Resistenza alla corrosione | Costo |
|---|---|---|---|---|
| Acciaio al carbonio trafilato a freddo | 1.600–2.200 MPa | Buono | Povero | Basso |
| acciaio inossidabile 302/304 | 1.300–1.700 MPa | Moderato | Eccellente | Alto |
| Acciaio inossidabile 17-7 PH | 1.650–1.900 MPa | Buono | Eccellente | Molto alto |
| Lega di cromo-vanadio | 1.700–2.100 MPa | Eccellente | Moderato | Medio |
| Bronzo fosforoso | 700–1.000 MPa | Moderato | Eccellente | Medio-alto |
| Rame-berillio | 1.100–1.400 MPa | Moderato | Eccellente | Molto alto |
Aspetti relativi alla produzione: ciò che spesso sfugge ai progettisti e agli acquirenti
Il processo di produzione può migliorare le prestazioni di una molla — oppure ridurle. Capire quali scelte di processo sono determinanti aiuta sia i progettisti a redigere le specifiche tecniche, sia gli acquirenti a valutare le offerte.
Avvolgimento a freddo vs avvolgimento a caldo
Avvolgimento a freddo È uno standard per diametri del filo inferiori a circa 16 mm. Il processo indurisce per deformazione la superficie del filo durante l’avvolgimento, contribuendo alla resistenza alla trazione finale. La precisione dimensionale è eccellente: tolleranze della rigidità elastica di ±5% e tolleranze della lunghezza libera di ±0,5 mm sono standard per le molle avvolte a freddo di qualità. Il trattamento di distensione post-avvolgimento (tipicamente a 200–250 °C per l’acciaio al carbonio) elimina le tensioni da avvolgimento senza ridurre significativamente la durezza.
Avvolgimento a caldo Viene utilizzato per fili di grande diametro (in genere superiori a 16 mm) e per molle che richiedono una geometria complessa che le attrezzature per l’avvolgimento a freddo non sono in grado di realizzare. Il materiale in barre o tondini viene riscaldato al di sopra della temperatura di ricristallizzazione, avvolto su un mandrino, quindi sottoposto a tempra e rinvenimento fino al raggiungimento della durezza finale. La precisione dimensionale è inferiore rispetto all’avvolgimento a freddo — le tolleranze sulla lunghezza libera sono tipicamente di ±1–2 mm prima della rettifica finale — ma il processo è in grado di gestire sezioni trasversali del materiale che le attrezzature per l’avvolgimento a freddo semplicemente non riescono a trattare.
Finitura e levigatura
Le estremità chiuse e rettificate delle molle a compressione richiedono una rettifica frontale per ottenere superfici di appoggio piatte e perpendicolari. Il processo di rettifica asporta una piccola quantità di materiale da ciascuna estremità — un fattore importante da tenere in considerazione nel conteggio totale delle spire e nelle specifiche relative alla lunghezza libera. Una rettifica impropria provoca concentrazioni di sollecitazioni sulla superficie del filo e può ridurre localmente la sezione trasversale del filo, diminuendo la capacità di carico proprio nel punto sottoposto alle sollecitazioni più elevate.
Le rettificatrici per molle della serie CNC controllano il parallelismo delle estremità (in genere entro 1° per le molle commerciali standard e 0,5° per quelle di precisione) e garantiscono un’altezza costante del corpo in tutto il lotto di produzione. Specificare la tolleranza di parallelismo richiesta sui disegni evita di ricevere molle che, pur soddisfacendo i requisiti di lunghezza libera e rigidità, oscillano sotto carico a causa di estremità non parallele.
La pallinatura e il suo effetto sulla resistenza alla fatica
La pallinatura introduce una sollecitazione residua di compressione benefica nello strato superficiale del filo (profondità compresa tra 0,1 e 0,3 mm per diametri tipici del filo). Questo strato di compressione deve essere superato prima che le sollecitazioni di fatica a trazione possano provocare la formazione di crepe, aumentando di fatto il limite di resistenza alla fatica. Per le applicazioni ad alto numero di cicli — molle delle valvole dei motori, molle delle sospensioni, molle per strumenti di precisione — la pallinatura, eseguita dopo l’avvolgimento e prima del trattamento di distensione, può migliorare la resistenza alla fatica del 20–50% a parità di livello di sollecitazione.
Il processo è ormai consolidato, ma deve essere specificato in modo esplicito. I preventivi standard per le molle in commercio non includono la pallinatura, a meno che non sia espressamente indicata. Per le molle con cicli di lavoro superiori a 10⁶ cicli in applicazioni soggette a sollecitazioni elevate, vale la pena sostenere questo modesto costo aggiuntivo.
Molle personalizzate vs molle standard da catalogo
Le molle standard da catalogo rappresentano la scelta più sensata quando l’applicazione è relativamente comune, i tempi di consegna e i costi sono prioritari e i requisiti prestazionali non superano i limiti indicati nel catalogo. Sono la soluzione ideale per la maggior parte delle molle destinate a meccanismi secondari, molle di ritorno e ammortizzatori, nei casi in cui una progettazione su misura non garantisca un miglioramento significativo delle prestazioni.
La realizzazione di molle su misura è giustificata quando: la combinazione richiesta di rigidità, lunghezza libera e diametro esterno non è disponibile nei cataloghi standard; il materiale deve essere non standard (leghe di titanio per la riduzione del peso nel settore aerospaziale, Inconel per impieghi ad alta temperatura); le tolleranze sono più strette rispetto agli standard commerciali; oppure i requisiti di resistenza alla fatica superano quelli per cui sono progettate le molle di serie. I tempi di produzione su misura, compresi tra 4 e 8 settimane, sono tipici per i primi lotti di produzione; i costi di attrezzaggio sono generalmente contenuti per le geometrie standard delle spirali.
Errori comuni nella scelta delle piante primaverili e come evitarli
La maggior parte dei guasti alle molle in fase di produzione non è riconducibile a difetti di fabbricazione, ma deriva da errori nelle specifiche commessi in fase di progettazione. Tre errori sono all’origine della maggior parte dei guasti sul campo:
Funzionamento troppo vicino all'altezza massima o all'estensione massima: Spesso i progettisti dimensionano la corsa utile senza lasciare un margine adeguato rispetto ai limiti fisici della molla. Una molla a compressione compressa fino a 1 mm dall’altezza a pieno carico, in condizioni di carico massimo, può occasionalmente raggiungere l’altezza a pieno carico a causa di variazioni del carico, tolleranze di fabbricazione o variazioni di assemblaggio — trasmettendo così un carico diretto alla struttura in un modo che il progetto non aveva previsto. Prevedere almeno 10–15% di lunghezza libera come gioco al di sopra dell’altezza a pieno carico alla massima deflessione.
Requisiti di resistenza alla fatica non sufficientemente specificati: Una molla che soddisfa i requisiti di forza e velocità, ma è progettata per 10⁵ cicli in un’applicazione che ne prevede in realtà 10⁷, si guasterà prematuramente — in genere dopo 3–6 mesi di utilizzo in produzione. Specificare il numero di cicli previsto sul disegno costringe il produttore della molla a selezionare il tipo di filo, il trattamento superficiale e il coefficiente di sicurezza adeguati per garantire tale durata.
Sostituzione delle molle elicoidali standard in progetti con limiti di spazio: Inserire a forza una molla elicoidale standard in un alloggiamento troppo corto (20%) comporta il rischio di instabilità (molla troppo sottile) o problemi di spazio libero in altezza (molla troppo compressa). Le molle ondulate e le molle a disco esistono proprio per risolvere questo vincolo: valutarle sin dall’inizio elimina la necessità di scendere a compromessi.
Esempi concreti di applicazione
Sospensioni per autoveicoli: molle elicoidali a rigidità progressiva
Le moderne sospensioni automobilistiche a molle elicoidali utilizzano molle a passo variabile — molle di compressione con spaziatura non uniforme tra le spire che producono una rigidità progressiva. In condizioni di deflessione ridotta (carico leggero, strade lisce), le spire ravvicinate entrano in contatto con quelle adiacenti e diventano inattive, lasciando in funzione solo le spire più distanziate, che operano con una rigidità effettiva inferiore per garantire il comfort di marcia. In presenza di carichi elevati o di una corsa della sospensione estesa, tutte le spire entrano in azione e la rigidità effettiva aumenta. Questo comportamento si ottiene esclusivamente grazie alla geometria delle spire, senza alcuna complessità aggiuntiva.
Materiale: acciaio legato al cromo-silicio (SAE 9254), sottoposto a pallinatura, con rivestimento in polvere epossidica per la protezione dalla corrosione. Durata a fatica prevista: almeno 10⁷ cicli a carico nominale ciclico.
Attrezzature per la stampa industriale: molle a gas azotate vs molle a compressione
Nella stampaggio dei metalli e nella lavorazione con stampi progressivi, le molle per stampi (molle di compressione per impieghi gravosi) hanno tradizionalmente fornito la forza necessaria per il bloccaggio dei grezzi e per la piastra di espulsione. Per le applicazioni che richiedono una forza elevata con un'altezza di installazione minima, si ricorre sempre più spesso alle molle a gas azoto. Una molla a gas con una corsa di 50 mm fornisce una forza sostanzialmente costante per tutta la corsa, a differenza di una molla elicoidale, la cui forza aumenta in modo approssimativamente lineare con la compressione.
Per le applicazioni standard con presse a punzone, le molle per stampi in cromo-silicio ad alta resistenza, disponibili in gamme di forza standard contrassegnate da un codice cromatico (leggera, media, pesante, extra-pesante secondo gli standard ISO/NAAMS), rimangono la scelta predefinita più economica. Le molle a azoto giustificano il loro costo più elevato in applicazioni in cui l’uniformità della forza lungo tutta la corsa migliora in modo significativo la qualità dei pezzi.
Strumento di precisione: molla ondulata per il precarico dei cuscinetti
In un progetto di strumento ottico compatto, una molla di precarico del cuscinetto deve rientrare in uno spazio assiale di 3 mm tra l’anello esterno del cuscinetto e la spalla dell’alloggiamento, fornendo una forza di precarico di 120 N. Una molla a spirale standard richiederebbe almeno 8–10 mm di altezza di installazione per ottenere questa combinazione di carico e deflessione. Una molla ondulata (in acciaio inossidabile 302, a giro singolo con 4 onde) raggiunge gli stessi 120 N con una deflessione di 1,5 mm entro un’altezza solida di 2,8 mm, rispettando il vincolo con un margine residuo.
Conclusione
Comprendere i tipi di molle è il punto di partenza, non la meta. Le molle a compressione, a trazione, a torsione e a forza costante coprono la maggior parte delle applicazioni — ma per scegliere quella giusta è necessario valutare in sequenza la direzione del carico, i vincoli di spazio, la rigidità richiesta e i requisiti di durata a fatica, senza basarsi sulla semplice familiarità visiva. Progetti speciali come le molle a disco, le molle ondulate e le molle a balestra risolvono problemi ingegneristici specifici che le molle elicoidali standard non sono in grado di affrontare in modo efficiente.
La scelta dei materiali aggiunge un ulteriore livello: acciaio al carbonio per un impiego industriale economicamente vantaggioso, acciaio inossidabile per la resistenza alla corrosione, acciaio legato per le massime prestazioni a fatica, leghe di rame per la conduttività o per requisiti di non magneticità. Le scelte di produzione — avvolgimento a freddo o a caldo, pallinatura, qualità della rettifica delle estremità — determinano le prestazioni finali del componente fisico. Considerate le molle come componenti ingegnerizzati con requisiti quantificabili, specificate tali requisiti in modo esplicito sui disegni e la probabilità che una molla diventi il punto di cedimento del vostro sistema diminuirà notevolmente.
FAQ
Quali sono i principali tipi di molle nell'ingegneria meccanica?
I quattro tipi principali di carico coprono la maggior parte delle applicazioni: molle a compressione (carico assiale di compressione), molle a trazione (carico assiale di trazione), molle a torsione (coppia rotazionale) e molle a forza costante (erogazione quasi costante su una corsa estesa). Oltre a questi, le molle a disco, le molle ondulate, le molle a balestra e le molle a spirale rispondono a vincoli specifici relativi alla densità di carico, all’efficienza spaziale o all’accumulo di energia che i modelli elicoidali standard non riescono a soddisfare in modo altrettanto efficace.
Molle a compressione o a trazione: quale dovrei usare?
A determinarlo è la direzione del carico nell’applicazione. Se la molla viene compressa tra due superfici, occorre utilizzare una molla a compressione. Se due componenti vengono separati e devono essere riportati nella posizione iniziale, occorre utilizzare una molla a trazione. La scelta non è di natura estetica, ma dipende dal modo in cui la molla viene sollecitata meccanicamente. L’utilizzo di una molla a trazione in un’applicazione di compressione crea problemi di installazione e di fatica che nessuna modifica alle specifiche tecniche può risolvere.
Come si calcola la giusta rigidità della molla?
La costante elastica k = F / x, dove F è la forza richiesta alla deflessione x. Calcolare k ad entrambe le estremità della corsa di lavoro per verificare che la molla soddisfi i requisiti lungo l’intero intervallo di corsa, non solo nel punto di funzionamento nominale. Il diametro del filo, il diametro della spira e il numero di spire attive determinano quindi k secondo le equazioni standard di progettazione delle molle elicoidali: k = (Gd⁴) / (8D³n), dove G è il modulo di taglio del materiale, d è il diametro del filo, D è il diametro medio della spira e n è il numero di spire attive.
Quando è opportuno utilizzare una molla ondulata al posto di una molla elicoidale?
Utilizzare una molla ondulata quando l’altezza di installazione assiale rappresenta un vincolo rigido che una molla elicoidale non è in grado di soddisfare al carico e alla deflessione richiesti. Le molle ondulate raggiungono in genere lo stesso carico con un'altezza assiale pari a 50% rispetto a quella di una molla elicoidale equivalente. Sono particolarmente utili negli assemblaggi di precisione, nelle applicazioni di precarico dei cuscinetti e in qualsiasi progetto in cui l'aggiunta di lunghezza assiale richiederebbe la modifica della geometria dell'alloggiamento, l'aumento delle dimensioni del prodotto o la riduzione della corsa funzionale.
È possibile realizzare molle su misura secondo specifiche precise?
Sì. La produzione di molle elicoidali su misura è ormai consolidata per combinazioni non standard di rigidità, lunghezza libera, diametro esterno, diametro del filo, materiale o configurazione delle estremità. Le avvolgitrici CNC producono molle su misura con tolleranze di rigidità comprese tra ±3–5% e tolleranze di lunghezza libera comprese tra ±0,3–0,5 mm per i gradi di precisione. La realizzazione di molle su misura è giustificata quando le opzioni standard a catalogo non soddisfano i requisiti combinati di dimensioni e prestazioni — in genere per percorsi di carico specializzati, ambienti estremi o applicazioni soggette a fatica ad alto numero di cicli, in cui le molle standard offrono un margine di sicurezza insufficiente.


