
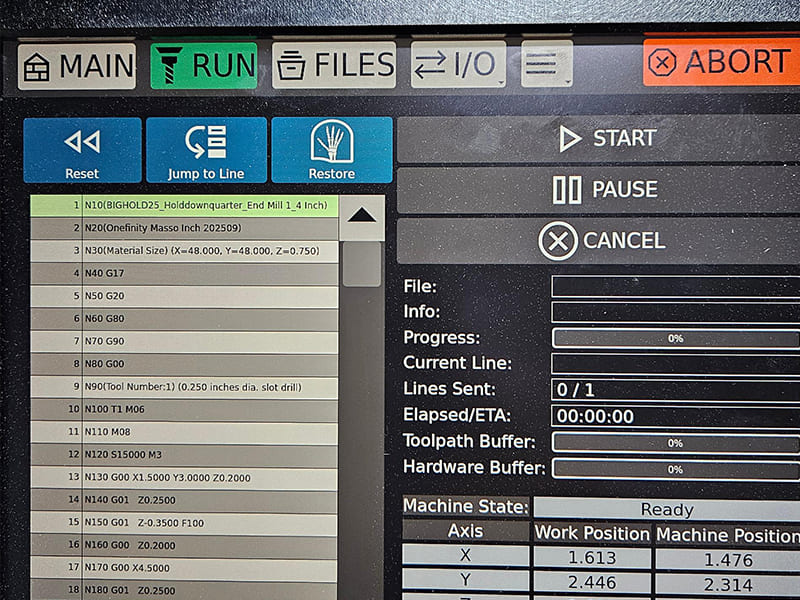
Ogni movimento eseguito da una macchina CNC — ogni velocità di avanzamento, ogni avvio del mandrino, ogni cambio utensile — è guidato dal codice G e dal codice M. Questi due tipi di comandi costituiscono il livello di istruzioni che fa da ponte tra il percorso utensile generato dal CAM e l’effettiva asportazione di metallo. Il codice G controlla la geometria e il movimento; il codice M controlla lo stato della macchina che rende tale movimento sicuro ed efficace. Comprendere come funzionano insieme è ciò che distingue i programmatori in grado di scrivere codice di produzione affidabile da quelli che sanno solo eseguire ciò che genera il CAM.
Questo articolo tratta i codici G e M da un punto di vista ingegneristico pratico: cosa controlla ciascuno di essi, come funzionano la struttura del programma e la logica degli stati modali, i codici più comuni nel contesto reale della lavorazione, le differenze tra i controllori che influenzano la portabilità e gli errori di programmazione che causano la maggior parte degli arresti e degli scarti. L’obiettivo non è fornire un elenco di riferimento dei comandi, bensì favorire la comprensione della logica di esecuzione che rende i programmi CNC prevedibili e ripetibili.
Cosa sono il codice G e il codice M? La differenza fondamentale
La distinzione fondamentale è chiara. Il codice G controlla il movimento dell'utensile e la geometria. Il codice M controlla lo stato della macchina e le funzioni ausiliarie. Entrambi sono necessari. Nessuno dei due funziona senza l’altro.
| Aspetto | Codice G | Codice M |
|---|---|---|
| Ruolo principale | Movimento e geometria dell'utensile | Funzionamento e stato della macchina |
| Comandi | Assi, interpolazione, avanzamenti, sistemi di coordinate | Mandrino, refrigerante, cambio utensili, svolgimento del programma |
| Effetti | Precisione, finitura superficiale, tempo di ciclo | Sicurezza, affidabilità, condizioni di taglio |
| Esempi | G00, G01, G02, G17, G54 | M03, M05, M06, M08, M30 |
Codice G: Geometria e logica del movimento
I codici G rispondono alla domanda: In che modo lo strumento dovrebbe muoversi per creare questa geometria? Essi definiscono la modalità di posizionamento, il tipo di interpolazione, il comportamento dell'avanzamento e quale sistema di coordinate è attivo. La qualità della finitura superficiale, la precisione dimensionale e la distribuzione del carico sull'utensile dipendono tutte direttamente dalla struttura e dalla sequenza dei codici G.
Considerate il codice G come il “cervello geometrico” del programma. Sa dove deve andare l’utensile e come deve arrivarci.
Codice M: Controllo macchine e PLC
I codici M rispondono a una domanda diversa: Come dovrebbe comportarsi la macchina durante l'esecuzione di quel movimento? Si occupano dell'avvio e della direzione del mandrino, dell'attivazione del refrigerante, dei cambi utensile e del controllo del flusso del programma. Tutte queste funzioni sono gestite tramite il PLC (controllore logico programmabile) della macchina, un livello di controllo separato dal controllore di movimento.
Un modo utile per concettualizzare la questione: il codice G definisce il percorso; il codice M prepara e mantiene le condizioni necessarie per l’asportazione di materiale lungo quel percorso. Un percorso utensile definito correttamente fallisce immediatamente se il mandrino non è in funzione, se è caricato l’utensile sbagliato o se il refrigerante non è attivo. Queste condizioni rientrano interamente nell’ambito del codice M.
Struttura del programma CNC: blocchi, stati modali e logica di esecuzione
Uno dei concetti più importanti nella programmazione CNC — e quello che causa i comportamenti più inaspettati — è comprendere che il controller esegue i programmi come un macchina a stati, non come un semplice elenco sequenziale di istruzioni.
Blocchi e ordine di esecuzione
Un programma CNC è costituito da blocchi — in genere una riga di istruzioni per blocco. Il controller legge ogni blocco da sinistra a destra e lo esegue come un’unità unica. È fondamentale sottolineare che il controller non interpreta l’intento. Vede solo il blocco corrente combinato con gli stati modali impostati dai blocchi precedenti.
Ciò significa che due comandi di movimento apparentemente identici possono comportarsi in modo completamente diverso a seconda di quanto stabilito in precedenza nel programma. Un errore in questo ambito è la causa principale della maggior parte dei comportamenti imprevisti del CNC.
Codici modali e non modali
Questa distinzione è fondamentale per comprendere il comportamento del programma:
Codici modali rimangono attivi finché non vengono modificati esplicitamente. Una volta impostati, permangono in tutti i blocchi successivi finché non vengono sovrascritti. Esempi:
- Modalità di movimento (G00, G01, G02) — rimane attiva fino a quando non viene attivata una modalità di movimento diversa
- Modalità di posizionamento (G90/G91) — le impostazioni assolute o incrementali rimangono valide fino a quando non vengono modificate
- Selezione del piano (G17/G18/G19) — il piano di taglio attivo rimane attivo
Codici non modali vengono eseguiti una sola volta nel blocco in cui compaiono, dopodiché non hanno alcun effetto. Ne sono esempi tipici alcuni comandi predefiniti di annullamento del ciclo e di sosta.
| Comportamento | Codici modali | Codici non modali |
|---|---|---|
| Persistenza dello stato | Valido fino a nuova comunicazione | Esegui una volta |
| Rischi in caso di fraintendimento | Movimenti indesiderati nei blocchi successivi | Effetto solitamente localizzato |
| Esempi comuni | G00, G01, G90, G91, G17 | Azioni una tantum, annullamenti di cicli specifici |
L'implicazione pratica: un G01 modale rimasto attivo da un'operazione precedente farà sì che il successivo movimento di posizionamento rapido venga invece eseguito come movimento di taglio a velocità di avanzamento. Si tratta di un rischio di collisione imminente, che può essere interamente evitato comprendendo lo stato modale.
Fasi della logica di programma
Ogni programma CNC affidabile segue tre fasi logiche:
Inizializzazione: Definire in modo esplicito lo stato della macchina. Impostare le unità di misura (G20/G21), il piano (G17), la modalità di posizionamento (G90), l’offset del pezzo (G54 o equivalente) e la modalità di avanzamento. Non fare mai affidamento sulle impostazioni predefinite del controllore, poiché variano da macchina a macchina.
Lavorazione meccanica: Il codice G è predominante per il movimento e la geometria. I codici M mantengono attive le condizioni di taglio in background: il mandrino continua a girare, il refrigerante rimane attivo e l'utensile rimane inserito.
Spegnimento: Ritorno a uno stato sicuro e noto. L'utensile si ritira, il mandrino e il flusso del refrigerante si arrestano, il programma termina e si resetta per il ciclo successivo.
Principali tipi di codice G: movimento, posizionamento e cicli predefiniti
Anziché elencare ogni singolo codice G, comprendere le tre categorie funzionali aiuta a chiarire quando e perché ciascun tipo viene utilizzato nelle operazioni pratiche di lavorazione.
Codici G per il movimento e l'interpolazione
Questi codici definiscono il modo in cui l'utensile da taglio si sposta tra un punto e l'altro. Essi hanno un impatto diretto sulla finitura superficiale, sul tempo di ciclo e sul carico dell'utensile.
G00 – Posizionamento rapido Sposta l'utensile alla velocità massima della macchina. Utilizzato esclusivamente per movimenti non di taglio: avvicinamento, ritiro, posizionamento per il cambio utensile e movimenti di allontanamento. Il codice G00 privilegia la velocità rispetto alla precisione del percorso: nella maggior parte delle macchine, il percorso effettivo tra i punti non è una linea retta. È necessario verificare lo spazio libero tra l'attrezzaggio e il pezzo, senza darlo per scontato.
G01 – Interpolazione lineare Sposta l'utensile in linea retta a una velocità di avanzamento programmata. Si tratta del movimento di taglio principale per la maggior parte delle operazioni di fresatura e tornitura. La velocità di avanzamento è indicata con la lettera F — e tale valore F rimane attivo fino a quando non viene modificato.
G02 / G03 – Interpolazione circolare Il codice G02 genera archi in senso orario; il codice G03 genera archi in senso antiorario. Utilizzati per tasche circolari, raggi d’angolo, raccordi e contornature. È necessario specificare il punto centrale o il raggio (R). Sulla maggior parte dei controllori, la direzione dell’arco è relativa al piano attivo (G17/G18/G19) — un dettaglio importante quando si programmano archi al di fuori del piano XY.
La distinzione fondamentale: Il comando G00 serve per il posizionamento tra un taglio e l'altro. I comandi G01/G02/G03 servono per la asportazione di materiale. L'uso del comando G00 al posto del comando G01 — o il mantenimento attivo del comando G01 quando è necessario un posizionamento rapido — è una delle cause più comuni di urti e tagli eccessivi.
Sistema di coordinate e codici G di posizionamento
Questi codici definiscono dove è il movimento che si verifica, non il modo in cui si muove l'utensile.
Sistemi di coordinate di lavoro (G54–G59) Ogni offset memorizza una relazione tra lo zero macchina e lo zero pezzo. Nel corso dello stesso programma possono essere attivi più sistemi di fissaggio o configurazioni, richiamando offset di lavoro diversi. Nella lavorazione pratica, G54 è l’impostazione predefinita per la lavorazione con configurazione singola; G55–G59 vengono utilizzati per pallet con più sistemi di fissaggio o sistemi di fissaggio a tombstone.
G90 – Posizionamento assoluto Tutte le coordinate fanno riferimento allo zero di lavoro attivo. Uno spostamento a X50 porta sempre a X50 rispetto allo zero del pezzo, indipendentemente dalla posizione attuale dell'utensile. Questa è la modalità standard per la maggior parte dei programmi di produzione: è prevedibile e facile da verificare.
G91 – Posizionamento incrementale Ogni coordinata si sposta rispetto alla posizione attuale dell'utensile. Il comando G91 è molto utile per schemi ripetitivi ed elementi simmetrici, ma può risultare pericoloso se lasciato attivo involontariamente. Un comando incrementale G01 Z-1,0 significa “spostarsi di 1 mm verso il basso dalla posizione attuale” — non dal punto zero del pezzo. Ciò costituisce una fonte significativa di errori di profondità e di collisioni.
Cicli predefiniti
I cicli predefiniti sintetizzano le sequenze ripetitive di foratura, alesatura e maschiatura in singole righe di codice. Anziché programmare separatamente l’avvicinamento, l’avanzamento, la sosta, il ritiro e l’allontanamento per ciascun foro, un ciclo predefinito gestisce automaticamente l’intera sequenza.
Tra gli esempi più comuni figurano G81 (foratura), G83 (foratura a interruzioni per fori profondi), G84 (maschiatura) e G76 (alesatura di precisione). I parametri includono in genere la profondità del foro, il piano di ritiro, la velocità di avanzamento e le opzioni specifiche del ciclo.
A questo proposito, ci sono due aspetti tecnici da considerare. Innanzitutto, i cicli predefiniti sono modale — rimangono attivi fino a quando non vengono esplicitamente annullati (in genere con il codice G80). Se si dimentica di annullare un ciclo di foratura prima di un movimento di riposizionamento, la macchina potrebbe eseguire la foratura in ogni posizione intermedia. In secondo luogo, il comportamento di ritrazione varia a seconda dei controllori: verificare la logica di ritrazione nella foratura a picchiettamento prima di eseguire cicli di foratura profonda su macchine che non si conoscono bene.
Codici M più comuni: cosa controllano e perché la tempistica è importante
I codici M vengono spesso considerati come un elemento secondario: semplici comandi per avviare il mandrino e attivare il refrigerante. In pratica, la tempistica e la sequenza dei codici M sono fondamentali quanto la geometria del percorso utensile. Un errore in questo ambito comporta la perdita di utensili, pezzi e, talvolta, anche di macchine.
Controllo del mandrino
M03 – Mandrino acceso (in senso orario) Direzione di taglio standard per utensili destri. Deve essere attivata prima dell'esecuzione di qualsiasi codice G di taglio. Includere un valore S (velocità del mandrino) nello stesso blocco o in quello precedente.
M04 – Mandrino acceso (in senso antiorario) Utilizzato per utensili sinistrorsi, alcune operazioni di alesatura e la fresatura di filettature in configurazioni specifiche. L'uso del codice M04 con una fresa standard destrorsa provoca immediatamente danni sia all'utensile che al pezzo.
M05 – Arresto mandrino Necessario prima dei cambi utensile, delle operazioni di sondaggio e delle pause di programma. Sulla maggior parte delle macchine, il comando M06 (cambio utensile) arresta automaticamente il mandrino; tuttavia, programmare esplicitamente il comando M05 prima di M06 è una pratica migliore e più trasferibile.
Controllo del liquido di raffreddamento
M08 – Liquido di raffreddamento attivo Attiva il raffreddamento a flusso continuo. Sulle macchine dotate di più opzioni di raffreddamento, è possibile scegliere tra raffreddamento a flusso continuo, a nebbia e attraverso il mandrino tramite specifici codici M: consultare l’elenco dei codici M della macchina.
M09 – Liquido di raffreddamento disattivato Spegnere prima dei cambi utensile e al termine del programma. Lasciare il refrigerante attivo durante un cambio utensile crea problemi di pulizia e potenziali rischi per la sicurezza nella posizione di cambio utensile.
La tempistica del refrigerante è più importante di quanto la maggior parte dei programmatori riconosca. Nella lavorazione del titanio (Ti-6Al-4V), il refrigerante deve essere attivo prima che il tagliente entri in contatto con il pezzo: attivarlo dopo il contatto è troppo tardi per garantire la protezione termica. Nell’alluminio 6061, il raffreddamento a nebbia o a flusso continuo previene la formazione di incrostazioni sul tagliente e mantiene la finitura superficiale. Il comando M08 appartiene prima il primo taglio G01, non quello successivo.
Cambio utensile e flusso del programma
M06 – Cambio utensile Esegue il cambio utensile automatico dell'utensile specificato da un codice T. Per garantire l'esecuzione in sicurezza, è necessario che l'utensile sia ritirato nella posizione di cambio utensile e che il mandrino sia fermo. Sequenza standard: G00 per raggiungere la distanza di sicurezza in direzione Z → M05 → T___ → M06.
M00 – Arresto del programma (incondizionato) Sospende l'esecuzione. La macchina si arresta e attende un comando da parte dell'operatore. Viene utilizzato per ispezioni in corso d'opera, operazioni manuali o regolazioni dei dispositivi di fissaggio a ciclo in corso.
M01 – Fermata facoltativa Si arresta solo se l'interruttore di arresto opzionale è attivo sul controller. Utile per i punti di ispezione che possono essere bypassati durante la produzione, ma attivati durante la messa a punto o le prime serie di produzione.
M30 – Fine programma e ripristino Termina il programma e riporta il cursore all'inizio. Il modo corretto per terminare un programma di produzione CNC. Il comando M02 termina senza riportare il cursore all'inizio: evitarlo nel codice di produzione.
| Gruppo di funzioni | Codici M | Ruolo ingegneristico |
|---|---|---|
| Mandrino | M03 / M04 / M05 | Attivare e interrompere il taglio; controllare la direzione |
| Refrigerante | M08 / M09 | Controllo termico, evacuazione dei trucioli, finitura superficiale |
| Gestione degli strumenti | M06 | Sequenza di cambio utensili |
| Flusso del programma | M00 / M01 / M30 | Fermate di sicurezza, ispezione, ripristino del ciclo |
Come funzionano insieme il codice G e il codice M: un esempio pratico di fresatura
Il coordinamento tra i codici G e M diventa chiaro quando si analizza la logica di esecuzione di un'effettiva operazione di lavorazione. Ecco come si presenta, dal punto di vista della gestione degli stati, una semplice passata di fresatura frontale su un pezzo in alluminio 6061:
Fase 1: Preparazione della macchina (i codici M definiscono le condizioni di taglio)
G21 G90 G17 G54 ; Imposta sistema metrico, assoluto, piano XY, offset pezzo
T01 M06 ; Carica fresa frontale (sequenza cambio utensile)
S3000 M03 ; Avvio mandrino in senso orario a 3000 giri/min
M08 ; Attivazione raffreddamento a flusso continuo
G00 Z50,0 ; Avanzamento rapido fino alla distanza di sicurezza sull’asse Z
G00 X-10,0 Y0 ; Avanzamento rapido fino alla posizione di avvicinamento
Prima di qualsiasi operazione di taglio, lo stato della macchina è completamente definito: utensile corretto, mandrino in rotazione nella direzione corretta alla velocità corretta, refrigerante attivo, utensile posizionato in modo sicuro sopra il pezzo.
Fase 2: Movimento di taglio (i codici G controllano il percorso)
G00 Z2,0 ; Avanzamento rapido all'altezza di approccio Z
G01 Z-0,5 F200 ; Affondamento alla profondità di taglio con avanzamento controllato
G01 X110,0 F600 ; Passata con fresa frontale lungo il pezzo
I comandi G01 controllano l'effettiva asportazione di materiale. I codici M relativi al mandrino e al refrigerante della Fase 1 rimangono attivi in modalità — non è necessario richiamarli per ogni taglio, ma devono essere stati impostati prima dell'inizio della Fase 2.
Fase 3: Chiusura sicura (ripristino del sistema a uno stato noto)
G01 Z2.0 F600 ; Ritrazione alla velocità di avanzamento (non rapida — controllata)
G00 Z50,0 ; Avanzata rapida fino alla distanza massima dall'asse Z
M09 ; Disattivazione del refrigerante
M05 ; Arresto mandrino
G00 X0 Y0 ; Ritorno alla posizione di riferimento
M30 ; Fine programma e ripristino
Ogni elemento della sequenza di uscita ha una funzione specifica. Il ritiro alla velocità di avanzamento prima di passare alla corsa rapida evita la formazione di segni di affondamento nel caso in cui l'utensile sia ancora leggermente a contatto con il pezzo. La disattivazione del refrigerante prima dell'arresto del mandrino impedisce che il refrigerante venga spruzzato durante la decelerazione. Il comando G00 verso la posizione di origine prepara in modo affidabile il ciclo successivo.
Questa logica in tre fasi — preparazione, esecuzione, ripristino — è il modello mentale che permette di evitare la maggior parte degli errori di programmazione CNC.
Differenze tra i controller: perché il codice G e il codice M non sono realmente universali
Lo standard ISO 6983 / RS274 fornisce una base sintattica comune, ma i produttori di controllori ne estendono e modificano il comportamento in modo significativo. Un programma che funziona correttamente su una macchina può generare allarmi o movimenti imprevisti su un’altra, anche con hardware identico.
Aree comuni di variazione
Controllori basati su Fanuc: I controllori industriali più diffusi. Fanuc definisce un ampio nucleo comune, ma le opzioni dei costruttori di macchine aggiungono o modificano il comportamento. La sintassi delle macro B, i codici M di sondaggio e i parametri dei cicli predefiniti spesso variano da una macchina all’altra, anche all’interno della stessa famiglia Fanuc.
Controllori Haas: È in gran parte compatibile con Fanuc per i codici G di movimento di base, ma Haas utilizza codici M semplificati o proprietari per molte funzioni. I programmi scritti su macchine Haas spesso richiedono modifiche ai codici M quando vengono trasferiti su macchine Fanuc.
LinuxCNC: Open source e altamente configurabile. Supporta la sintassi standard RS274, ma i comportamenti avanzati sono definiti dall'utente. Potente per macchine personalizzate; richiede un'accurata documentazione sulla configurazione per garantire un comportamento coerente.
| Area | Variazione tipica |
|---|---|
| Cambio utensile (M06) | Posizionamento, controlli di sicurezza, comportamento ATC |
| Cicli predefiniti | Parametri, modalità di retrazione, comportamento di beccaggio |
| Codici M del liquido di raffreddamento | Diversi tipi di refrigerante, assegnazioni di codici specifici |
| Variabili macro | Sintassi, disponibilità, numerazione delle variabili |
| Stati predefiniti delle finestre modali | Selezione del piano, modalità di avanzamento, unità di misura all'accensione |
Migliori pratiche in materia di portabilità
L'approccio più affidabile alla compatibilità tra controller:
- Non affidarti mai alle impostazioni predefinite. Impostare esplicitamente le unità di misura, il piano, la modalità di posizionamento e l'offset di lavoro all'avvio del programma.
- Evita le scorciatoie specifiche del controller nei programmi destinati a più macchine.
- Come utilizzare i codici M non standard con la loro funzione — i futuri programmatori non sapranno cosa fa M88 sul tuo specifico computer senza la documentazione.
- Verificare su ciascun controller prima del primo ciclo di produzione, anche se il programma “dovrebbe funzionare”.”
Errori comuni nei codici G e M: diagnosi e prevenzione
La maggior parte degli errori CNC è riconducibile a errori nella gestione degli stati, non a errori di sintassi. Il controller ha eseguito esattamente ciò che gli era stato indicato: il problema è che il programmatore non ha tenuto pienamente conto degli stati modali attivi.
| Errore | Causa principale | Prevenzione |
|---|---|---|
| Trasferimento modale | G90/G91, G00/G01 oppure selezione del piano rimasta attiva dal blocco precedente | Reimpostare esplicitamente gli stati modali critici all’avvio del programma e prima delle operazioni critiche |
| Sistema di coordinate errato | Il programma presuppone un offset di lavoro o un sistema di unità di misura diverso da quello impostato sulla macchina | Impostare esplicitamente i comandi G54–G59, G90/G91, G20/G21 — non dare mai nulla per scontato |
| Movimento rapido e inaspettato | G01 rimane attivo quando si intende eseguire un posizionamento rapido, o viceversa | Riformulare il codice G relativo al movimento in ogni blocco in cui cambia l'intenzione di movimento |
| Sincronizzazione mandrino/liquido di raffreddamento | Codici M inseriti dopo l'inizio del movimento di taglio | Considerare M08 e M03 come precondizioni: attive prima del primo G01 |
| Sostituzione non sicura dell'utensile | M06 attivato senza arresto del mandrino né posizione di ritrazione di sicurezza | Applicare la sequenza standard di cambio utensile: ritrazione → M05 → T___ → M06 |
| Comportamento irregolare del ciclo | Ciclo predefinito in modalità (G83, G84) non annullato prima del riposizionamento | Annullare esplicitamente i cicli predefiniti con G80; non dare per scontato che vengano annullati automaticamente |
| Il programma va in errore al secondo tentativo | Gli stati dei modali nascosti permangono anche dopo la chiusura del programma | Utilizzare M30 con sequenza di spegnimento completa; inizializzare tutti gli stati all'avvio del programma |
Un esempio concreto: modalità incrementale lasciata attiva
Un caso comune in officina: un programmatore utilizza il ciclo G91 (incrementale) per uno schema di foratura con cerchio di bulloni. Il ciclo predefinito viene eseguito correttamente. Successivamente, il comando G80 annulla il ciclo, ma il comando G91 non viene mai reimpostato su G90. L’operazione successiva — una passata di fresatura di tasca — utilizza coordinate incrementali. Anziché spostarsi in X50 Y30 (in assoluto), la macchina si sposta di 50 mm e 30 mm rispetto alla posizione attuale.
Risultato: passata di fresatura in una posizione errata, pezzo scartato, potenziale collisione.
Correzione: aggiungere G90 alla riga immediatamente successiva G80 al ritorno dalla modalità incrementale. Un carattere. Salva una parte.
Migliori pratiche per una programmazione CNC affidabile
I programmi affidabili presentano caratteristiche strutturali comuni, indipendentemente dalla macchina o dal controllore. Queste pratiche riducono gli errori, semplificano la risoluzione dei problemi e rendono i programmi facilmente gestibili da parte di chi non ne è l'autore originale.
Blocco di inizializzazione — Sempre
Inizia ogni programma con un'inizializzazione completa dello stato:
G21 G90 G17 G54 G94 G40 G49    ; Metrico, assoluto, piano XY, WCS 1,
 ; avanzamento al minuto, annulla compensazione utensile, annulla lunghezza utensile
Questo singolo blocco risolve la maggior parte dei problemi legati al trasferimento dello stato modale. Ci vogliono cinque secondi per scriverlo e consente di risparmiare ore di ricerca dei guasti.
Cambiamenti espliciti di stato ai confini logici
Prima di ogni nuovo tipo di operazione — in particolare in caso di passaggio dalla foratura alla fresatura, tra diversi dispositivi di fissaggio o dopo interventi manuali — ristabilire gli stati modali critici. Non dare per scontato che l’operazione precedente abbia lasciato la macchina nelle condizioni corrette.
Regole di sequenziamento del codice M
Segui sempre questo ordine:
- Ritirarsi fino a raggiungere una distanza di sicurezza Z
- Arresto del mandrino (M05) se è necessario un cambio utensile
- Cambio utensile (M06) con codice T
- Avvio del mandrino alla nuova velocità (M03 S___) e attivazione del refrigerante (M08)
- Posizione rispetto al punto di avvicinamento
- Iniziare il movimento di taglio
Invertire i passaggi 4 e 5 — tornando alla posizione precedente all’attivazione del mandrino e del refrigerante — è tecnicamente possibile sulla maggior parte dei controllori, ma non è una buona pratica. Il mandrino ha bisogno di tempo per raggiungere la velocità; il refrigerante deve raggiungere la zona di taglio prima che l’utensile entri in contatto con il pezzo.
Commentare il significato, non solo la sintassi
Commento inappropriato: ; G01 X50 F300 (spostamento lineare) Ottimo commento: ; Passata di finitura sulla faccia di riferimento - profondità 0,1 mm, lasciare 0 di materiale in eccesso
I commenti dovrebbero spiegare perché spiegare l'esistenza di una sequenza di codice e quali presupposti essa comporti, senza limitarsi a ripetere ciò che il codice già dice.
Verificare tramite simulazione prima dell'esecuzione
Anche i programmatori più esperti effettuano una simulazione prima di procedere alla lavorazione. La moderna simulazione CAM individua errori nel percorso utensile, collisioni del portautensile e interferenze nei movimenti rapidi che, pur apparendo corretti nel codice, causano guasti alla macchina. Le prove a vuoto con avanzamento 10%, accompagnate da un controllo visivo di ogni fase dell’operazione, consentono di individuare i problemi residui che la simulazione non rileva.
Conclusione
Il codice G e il codice M non sono due elenchi separati di comandi CNC, ma due livelli coordinati di un unico sistema di controllo della macchina. Il codice G definisce dove e come si muove l’utensile; il codice M garantisce che la macchina si trovi nello stato corretto per eseguire quel movimento in modo sicuro ed efficace. Comprendere come interagiscono, come lo stato modale persiste tra i blocchi di programma e come le differenze tra i controllori influenzano il comportamento è ciò che fa la differenza tra un codice che funziona in modo affidabile in produzione e un codice che funziona una sola volta, su una singola macchina, in condizioni ideali.
Una programmazione CNC affidabile deriva da una gestione rigorosa degli stati: inizializzazione esplicita, fasi di esecuzione prevedibili e un'attenta sincronizzazione del codice M. I programmatori che considerano il codice G e il codice M come un sistema logico coordinato — anziché come comandi isolati da memorizzare — scrivono programmi portabili, sicuri e di facile manutenzione su diverse macchine e turni di lavoro.
FAQ
Il codice G è lo stesso sia per le fresatrici che per i torni?
Non esattamente. I codici di movimento di base (G01, G02) sono presenti in entrambi, ma il contesto differisce in modo significativo. La fresatura utilizza la selezione del piano (G17/G18/G19) e le coordinate multiasse. I centri di tornitura utilizzano il controllo del diametro/raggio (G7/G8 su alcuni controllori), il movimento sincronizzato con il mandrino per la filettatura (G32, G92) e cicli fissi specifici per il tornio (G71, G72). La sintassi di base è comune; la logica applicativa è tuttavia sufficientemente diversa da impedire che l’esperienza acquisita nella fresatura sia automaticamente trasferibile alla programmazione della tornitura.
I codici M sono universali su tutte le macchine CNC?
No — e dare per scontato che lo siano è rischioso. I codici di base come M03 (rotazione del mandrino in senso orario), M05 (arresto del mandrino) e M30 (fine programma) sono ampiamente standardizzati. Tuttavia, il controllo del refrigerante, la sonda, il serraggio, i cambi di pallet e le funzioni relative all’automazione variano in modo significativo a seconda del controllore, del costruttore della macchina e della configurazione. Verificate sempre l’assegnazione dei codici M su ogni macchina specifica prima di fare affidamento su di essi.
Perché lo stesso codice G si comporta in modo diverso su controller diversi?
La norma ISO 6983 definisce la sintassi, non il comportamento. I controllori estendono lo standard con le proprie impostazioni predefinite, opzioni e interpretazioni. I parametri dei cicli predefiniti, le definizioni degli archi, gli stati modali predefiniti all’accensione e il posizionamento per il cambio utensile possono variare. Scrivere codice esplicito e prudente — impostando tutti gli stati modali anziché affidarsi alle impostazioni predefinite — è l’unico modo affidabile per gestire le differenze tra i vari controllori.
Un software CAM può sostituire la conoscenza del codice G/M manuale?
Il software CAM genera in modo efficiente percorsi utensile corretti, ma non elimina la necessità di comprendere il codice. Ingegneri e operatori di macchina devono comunque conoscere i codici G e M per verificare la logica del programma, risolvere i comportamenti imprevisti, ottimizzare i tempi di ciclo e comunicare in modo chiaro con fornitori e operatori. Il CAM sostituisce la digitazione, ma non sostituisce il giudizio ingegneristico.
Quali sono gli errori più pericolosi nei codici G e M?
Gli errori legati allo stato del sistema causano gli incidenti più gravi. Gli errori più rischiosi sono: spostamenti rapidi G00 eseguiti troppo vicino al pezzo; modalità incrementale G91 lasciata attiva involontariamente; omissione dell’avvio del mandrino (M03) prima del movimento di taglio; richiamo del cambio utensile (M06) senza retrazione di sicurezza; e cicli predefiniti (G83, G84) non annullati prima del riposizionamento. Nessuno di questi comandi genera errori di sintassi: il controllore li esegue senza segnalare alcun problema. Il danno si verifica a livello meccanico.


