
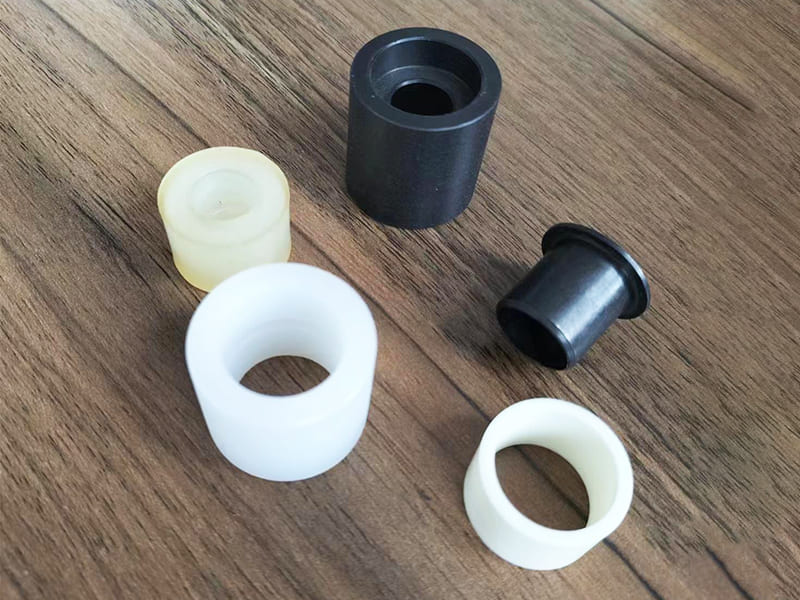
Réponse rapide : Le Delrin (POM, polyacétal) et le Nylon (PA, polyamide) se chevauchent largement dans les composants mécaniques usinés en CNC — les deux sont utilisés pour les engrenages, les bagues, les rouleaux et les pièces coulissantes. La différence déterminante est l'humidité : le Delrin absorbe environ 0,2% d'humidité et maintient sa stabilité dimensionnelle dans tous les environnements ; le Nylon absorbe 2–3%+ et peut gonfler au point de fermer les jeux sur les ajustements de précision. Pour les pièces CNC de précision avec des tolérances serrées (±0,02–0,05 mm), le Delrin est le choix standard car il s'usine proprement, conserve ses dimensions après usinage et reste stable en service. Le Nylon est le bon choix lorsque la résistance aux chocs et les charges d'usure élevées sont les exigences déterminantes — il absorbe mieux l'énergie de choc que le Delrin et dure plus longtemps dans des conditions de glissement abrasives à forte charge. L'erreur de sélection de matériau la plus courante est de choisir le Nylon pour réaliser des économies dans une application de précision, puis de découvrir une dérive dimensionnelle après l'installation des pièces en service.
Pourquoi le Delrin et le Nylon sont comparés
Le Delrin et le Nylon concurrencent les mêmes composants dans les mêmes industries — engrenages, bagues, rouleaux, carters de roulements, composants de vannes et guides coulissants. Les deux sont des thermoplastiques de qualité technique avec une bonne usinabilité, un faible frottement et une résistance mécanique modérée. Les deux sont disponibles en barres, plaques et tubes adaptés au tournage et au fraisage CNC. Au stade de la soumission, le même dessin est fréquemment soumissionné avec les deux matériaux.
La décision d'ingénierie, cependant, n'est pas interchangeable. Ces matériaux sont optimisés pour des priorités de performance fondamentalement différentes, et choisir le mauvais est une source de défaillances récurrentes sur le terrain qui sont coûteuses à diagnostiquer et à corriger après la production.
La comparaison existe parce que les applications se chevauchent. La décision de sélection existe parce que les profils de performance ne se chevauchent pas.
La différence fondamentale : précision vs résilience
La caractérisation technique la plus utile de ces deux matériaux :
Delrin (POM) — conçu pour la précision, la stabilité et la constance. Sa structure polymère hautement cristalline produit un comportement uniforme et prévisible. Les dimensions restent constantes après usinage, à travers les cycles d'humidité et sur la durée de vie en service. Le matériau produit des copeaux propres, maintient des tolérances serrées et se comporte davantage comme un métal usinable que comme un plastique souple.
Nylon (PA) — conçu pour la ténacité, la durabilité à l'usure et l'absorption des chocs. Sa structure polymère semi-cristalline absorbe l'énergie plutôt que de la résister, ce qui le rend beaucoup plus résistant à la fissuration sous charge de choc. Les propriétés autolubrifiantes sous charge s'améliorent avec une légère absorption d'humidité. Dans des conditions de glissement abrasives à forte pression de contact, le Nylon surpasse généralement le Delrin.
Le compromis d'ingénierie est explicite : la même propriété qui rend le Nylon résistant (capacité à absorber l'énergie, y compris l'eau) est la propriété qui le rend dimensionnellement peu fiable pour les ajustements de précision.
Comparaison des propriétés des matériaux
| Propriété | Delrin (homopolymère POM) | Nylon PA66 | Implication en matière d'ingénierie |
|---|---|---|---|
| Résistance à la traction | ~65 MPa | ~75–85 MPa (sec) / ~55 MPa (conditionné) | Similaire ; aucun ne gouverne la plupart des décisions de sélection |
| Module de flexion | ~2,8–3,1 GPa | ~1,6–3,0 GPa (sec) / ~0,8 GPa (conditionné) | Le Delrin est plus rigide ; le Nylon est plus flexible une fois conditionné |
| Résistance aux chocs (Izod entaillé) | ~75 J/m | ~55–65 J/m (sec) / ~200 J/m (conditionné) | Le Nylon est nettement plus résistant à l'état conditionné |
| Absorption d'humidité | ~0.2% | ~2,8% (PA66, 50% HR) / jusqu'à 8–9% à saturation | La différence critique pour la plupart des décisions de sélection |
| Changement dimensionnel dû à l'humidité | Négligeable | 0,3–1,0%+ linéaire, selon l'exposition | Le Nylon peut changer de dimensions de manière significative en service |
| Température de service continue | ~90–105 °C | ~105–120 °C | Le Nylon tolère des températures légèrement plus élevées |
| Coefficient de frottement (non lubrifié) | 0.20–0.35 | 0.30–0.50 | Le Delrin est plus faible et plus constant |
| Usinabilité | Excellent | Bon (mais copeaux filants, plus mou) | Le Delrin est plus facile à maintenir en tolérance |
| Dureté (Rockwell R) | ~120 | ~108–118 (plus faible une fois conditionné) | Le Delrin est plus dur |
| Résistance aux produits chimiques | Bon (carburants, huiles, acides faibles) | Bon (huiles, graisses), plus faible face aux acides | Similaire pour la plupart des environnements industriels |
Le tableau révèle l'information clé : dans des conditions sèches et contrôlées, les propriétés mécaniques se chevauchent de manière significative. Dans des conditions de fonctionnement réelles — en particulier lorsque l'humidité est présente — les matériaux divergent considérablement en raison du comportement hygroscopique du Nylon.
Absorption d'humidité : la différence technique critique
Ce que l'humidité fait au Nylon
Le Nylon est hygroscopique — il absorbe l'humidité de l'air ambiant, pas seulement par contact direct avec l'eau. Le PA66 à 50% d'humidité relative atteint environ 2,8% de teneur en humidité à l'équilibre ; en immersion dans l'eau, il peut absorber jusqu'à 8–9%. Cette absorption d'humidité :
Modifie les dimensions : Pour une pièce en Nylon de 50 mm, un changement dimensionnel linéaire de 0,5% produit une expansion de 0,25 mm — 12× une tolérance de ±0,02 mm. Une pièce usinée selon les spécifications dans des conditions d'atelier sèches sera hors spécifications après équilibrage à l'humidité de service.
Modifie les propriétés mécaniques : L'humidité agit comme un plastifiant dans le Nylon, réduisant la rigidité (le module de flexion chute d'environ 3,0 GPa à sec à environ 0,8 GPa conditionné) tout en améliorant la ténacité. Le matériau devient plus ductile, plus résistant aux chocs, mais nettement moins rigide.
Crée un comportement dépendant du temps : Ces changements se produisent sur des heures à des jours selon les conditions ambiantes, créant une situation où les pièces mesurent correctement immédiatement après l'usinage, passent le contrôle à la réception, puis échouent à l'acceptation dimensionnelle après installation dans des environnements humides.
Impact dimensionnel pratique
Un ajustement avec jeu de précision conçu avec un jeu de fonctionnement de 0,02 mm entre une bague en Nylon et un arbre en acier :
- Usiné correctement → jeu de 0,02 mm → passe le contrôle
- Installé dans un environnement à 65 % HR, le PA66 absorbe environ 2,5 % d'humidité → le diamètre de la bague augmente d'environ 0,5 % → pour une bague de 20 mm, expansion de +0,10 mm → le jeu devient d'environ −0,08 mm (interférence)
- Résultat : l'arbre se bloque, la friction augmente, risque de grippage
La même pièce en Delrin : absorption d'humidité d'environ 0,2 % → expansion d'environ 0,01 mm pour la même bague de 20 mm → le jeu reste pratiquement inchangé.
Quand l'absorption d'humidité est acceptable pour le Nylon
Dans certaines applications, la réponse du Nylon à l'humidité n'est pas une limitation :
- Pièces sans ajustements de précision où la stabilité dimensionnelle n'est pas une exigence de conception
- Applications d'usure à fort impact ou à forte charge où la ténacité conditionnée améliorée est précieuse
- Applications où le concepteur compense l'expansion due à l'humidité dans la conception du jeu
- PA12 (absorption d'humidité plus faible d'environ 1,4 %) lorsque une hygroscopicité réduite est requise avec les propriétés d'usure du Nylon
Comparaison de l'usinabilité
Usinage du Delrin
Le Delrin (POM) est l'un des plastiques techniques les plus faciles à usiner. Sa structure hautement cristalline se coupe proprement :
Formation des copeaux : Des copeaux courts et cassants qui se dégagent facilement de la zone de coupe sans s'emmêler. Ceci est important au niveau de la production — l'accumulation de copeaux dans les trous borgnes et les évidements est une cause courante de défauts de surface et d'usure d'outil dans l'usinage des plastiques.
Stabilité dimensionnelle pendant l'usinage : Retour élastique ou récupération élastique minimale pendant la coupe. Les caractéristiques mesurent de manière cohérente immédiatement après l'usinage et restent stables après le retrait de la pièce du montage. Des tolérances de ±0,010 à 0,025 mm sont couramment réalisables en tournage et fraisage de production du Delrin.
Finition de surface : Ra de 0,4 à 1,6 µm tel qu'usiné avec un outillage carbure standard. La structure cristalline produit des arêtes propres et nettes et des surfaces constamment lisses.
Usure des outils : Très faible — la dureté et l'abrasivité du Delrin sont toutes deux modérées, et l'outillage carbure dans les séries de production en Delrin atteint une durée de vie d'outil 5 à 10 fois supérieure à celle des opérations équivalentes en acier inoxydable.
Usinage du Nylon
Le Nylon (PA) s'usine correctement mais présente des défis supplémentaires de contrôle de processus :
Comportement de la puce : Le Nylon produit des copeaux longs, continus et filandreux qui ont tendance à s'enrouler autour de l'outillage, à obstruer les systèmes d'évacuation des copeaux et à nécessiter une gestion plus active des copeaux. Cela augmente l'attention de l'opérateur, les interruptions et parfois le temps de cycle.
Déflexion élastique : Le module plus faible du Nylon produit plus de retour élastique sous les forces de coupe, particulièrement sur les parois minces et les petites caractéristiques. Les dimensions mesurées sous charge de coupe peuvent différer des dimensions mesurées après libération de la charge. Pour les caractéristiques à tolérance serrée, cela nécessite une profondeur de passe réduite sur les passes de finition et un montage soigné.
Effets de l'humidité sur le stock d'usinage : Les barres et plaques de Nylon absorbent l'humidité des conditions de stockage. Les pièces usinées à partir de stock saturé d'humidité et ensuite séchées peuvent changer de dimensions. Pour les travaux de précision, le stock de Nylon doit être conditionné en humidité (ou séché) à l'humidité de service attendue avant l'usinage final.
Stabilité dimensionnelle après usinage : Contrairement au Delrin, les pièces en Nylon peuvent changer de dimensions de manière mesurable dans les 24 à 48 heures après l'usinage, car les contraintes internes se redistribuent et l'humidité s'équilibre avec l'ambiance. Les pièces doivent pouvoir se stabiliser avant la mesure finale et l'assemblage pour les applications de précision.
Comparaison de l'usinabilité
| Facteur | Delrin (POM) | Nylon (PA) | Impact concret |
|---|---|---|---|
| Fabrication de puces | Courts, cassants, propres | Longs, filandreux, emmêlants | Delrin : opération d'atelier plus propre |
| Stabilité dimensionnelle pendant l'usinage | Excellent | Modéré — retour élastique | Le Delrin est plus facile à maintenir en tolérance |
| Changement dimensionnel après usinage | Négligeable | Peut changer 24 à 48 h après | Le Nylon nécessite une stabilisation avant le contrôle |
| Tolérance réalisable typique | ±0,010–0,025 mm | ±0,025 à 0,075 mm (avec contrôle de l'humidité) | Delrin nettement meilleur |
| Finition de surface (à l'état brut) | Ra 0,4–1,6 µm | Ra de 0,8 à 2,5 µm | Delrin : meilleur état de surface |
| Usure des outils | Très faible | Faible à modéré | Les deux acceptables |
| Qualité des arêtes | Nettes, propres | Peut présenter du duvet ou des bavures | Delrin : meilleure définition des arêtes |
Performance en usure et friction
Les deux matériaux sont utilisés dans des applications à faible friction et résistantes à l'usure, mais le type de charge d'usure devrait guider la sélection.
Caractéristiques d'usure du Delrin (POM)
Le Delrin offre un frottement plus faible et plus constant que le Nylon dans des conditions contrôlées. Le coefficient de frottement de 0,20–0,35 (non lubrifié, sur acier) est stable sur les plages d'humidité et de température, car le matériau n'absorbe pas l'humidité ambiante qui modifie les propriétés de surface du Nylon.
Pour les mécanismes de glissement de précision — paires d'engrenages, glissières linéaires, petits assemblages rotatifs — le Delrin produit un mouvement plus prévisible avec moins de phénomène de stick-slip. Les systèmes d'engrenages en Delrin fonctionnent plus silencieusement et maintiennent un jeu plus constant que les équivalents en Nylon, car la géométrie des dents reste stable.
Le taux d'usure du Delrin est modéré sous pression de contact. Ce n'est pas le meilleur choix pour les applications d'usure abrasive à charge élevée — sous forte pression de contact et conditions de surface abrasive, le Delrin s'use plus rapidement que le Nylon.
Caractéristiques d'usure du Nylon (PA)
La combinaison de ténacité et d'auto-lubrification sous charge du Nylon le rend supérieur pour les applications abrasives à forte pression de contact. La légère absorption d'humidité en conditions de service améliore en réalité le coefficient de frottement du Nylon dans les environnements réels — l'humidité agit comme un lubrifiant doux qui réduit le frottement limite et le taux d'usure.
Pour les bandes d'usure de convoyeurs, les bagues fortement chargées et les rouleaux résistants aux chocs, le Nylon offre généralement une durée de vie plus longue que le Delrin, car il se déforme plutôt que de se fissurer sous charge ponctuelle, répartit la contrainte de contact plus uniformément et tolère mieux les aspérités de surface.
Le compromis est la prévisibilité dimensionnelle : la même absorption d'humidité qui améliore les performances d'usure du Nylon sous charge produit également les changements dimensionnels qui le disqualifient pour les ajustements de précision.
Sélection des applications d'usure
| Application | Facteur déterminant | Meilleur matériau |
|---|---|---|
| Paire d'engrenages de précision | Stabilité dimensionnelle, faible jeu | Delrin |
| Bague à charge lourde (forte pression de contact) | Durabilité d'usure sous charge | Nylon |
| Glissière linéaire | Faible frottement, ajustement dimensionnel | Delrin |
| Bande d'usure de convoyeur | Résistance à l'abrasion, tolérance aux chocs | Nylon |
| Siège de vanne | Stabilité d'étanchéité, pas de gonflement | Delrin |
| Engrenage à fort impact (charge de choc) | Absorption des chocs, résistance aux fissures | Nylon |
| Rouleau de précision (jeu serré) | Stabilité dimensionnelle | Delrin |
| Bloc structurel porteur | Répartition de charge, tolérance à la déformation | Nylon |
Guide de sélection des applications
Quand le Delrin est le bon choix
Pièces usinées de précision CNC avec tolérances serrées : Toute pièce nécessitant des tolérances plus serrées qu'environ ±0,05 mm en service — pas seulement au moment de l'usinage — doit utiliser du Delrin par défaut. L'avantage de stabilité dimensionnelle est décisif.
Pièces dans des environnements à humidité variable : Équipements extérieurs, environnements de transformation alimentaire, installations marines ou côtières — toute application où l'humidité ambiante varie considérablement doit utiliser du Delrin pour éviter la dérive dimensionnelle.
Mécanismes d'engrenages de précision : Lorsque l'espacement des dents d'engrenage, le jeu et la cohérence d'engrènement déterminent les performances du système (entraînements d'instrumentation, systèmes de positionnement de convoyeurs, mécanismes d'actionnement de précision), la stabilité dimensionnelle du Delrin produit de meilleurs résultats que le Nylon, quel que soit le niveau de charge absolu.
Assemblages multi-pièces avec cumul de tolérances : Lorsque plusieurs pièces en plastique avec des tolérances liées s'assemblent, les dimensions prévisibles du Delrin permettent une analyse de cumul de tolérances plus stricte que le comportement dépendant de l'humidité du Nylon.
Boîtiers électriques et électroniques : Les bonnes propriétés d'isolation électrique du Delrin, combinées à la stabilité dimensionnelle et à une usinabilité propre, en font le standard pour les boîtiers en plastique de précision en électronique.
Quand le nylon est le bon choix
Applications à fort impact ou à charge de choc : Galets de came, butées d'amortissement, absorbeurs de chocs et toute pièce régulièrement soumise à des charges soudaines — l'absorption d'énergie du Nylon est clairement supérieure à celle du Delrin.
Usure abrasive à charge élevée : Rouleaux de convoyeurs lourds, crémaillères sous charge continue élevée, plaques d'usure d'équipements agricoles — applications où le taux d'usure de surface sous charge soutenue est le facteur déterminant.
Applications où une légère absorption d'humidité est tolérable et où son effet de lubrification est bénéfique : Bagues à grand jeu dans les équipements de transformation alimentaire régulièrement lavés, composants de quincaillerie marine — où la lubrification améliorée par l'absorption d'humidité améliore plutôt qu'endommager les performances, et où les jeux sont conçus pour accommoder l'expansion.
Pièces non précises sensibles aux coûts : Lorsque les tolérances sont lâches (±0,1 mm ou plus), que la résistance aux chocs importe et que le contrôle des coûts est important, le coût de matériau généralement inférieur du Nylon est un facteur légitime.
Erreurs de sélection courantes
Remplacer le Delrin par du Nylon pour réduire les coûts
L'erreur la plus fréquente et la plus coûteuse. Le Nylon est généralement 10–25% moins cher par kilogramme que le Delrin. Pour les applications de précision, cependant, la réduction de coût est généralement absorbée par :
- Des marges de tolérance plus larges requises à l'usinage
- Un taux de rejet accru dû à la dérive dimensionnelle
- Un temps de stabilisation post-usinage
- Des défaillances sur le terrain dues aux changements dimensionnels induits par l'humidité nécessitant un remplacement
Pour une pièce de précision nécessitant une tolérance de ±0,025 mm en service, spécifier du Nylon pour économiser $1–2 en matériau coûte généralement $20–50 en contrôle d’usinage supplémentaire et $200+ en défaillances sur le terrain.
Utilisation du Nylon dans les environnements fluides ou humides pour les applications d’étanchéité
Les sièges de clapets, les faces d’étanchéité, les couvercles de ports de fluide et les surfaces d’appui de joints toriques en Nylon absorbent l’humidité et gonflent. Le gonflement n’est pas uniforme — il dépend des surfaces exposées au fluide — et peut créer des contraintes dans l’assemblage d’étanchéité, déformer les faces d’étanchéité ou augmenter la force d’étanchéité jusqu’à la défaillance fonctionnelle. Le Delrin ne présente pas cette limitation.
Ne pas conditionner les pièces en Nylon avant la mesure finale
Les pièces usinées à partir de barres de Nylon doivent être mesurées après avoir eu le temps de s’équilibrer à l’humidité de service attendue — pas immédiatement après l’usinage dans un atelier sec. Une pièce qui passe l’inspection dimensionnelle dans un atelier sec peut être hors spécification dans les 24 heures suivant l’installation dans un environnement d’usine humide.
Principaux enseignements
- Le Delrin (POM) est le choix par défaut correct pour les pièces en plastique usinées de précision CNC: ~0,2% d’absorption d’humidité assure une stabilité dimensionnelle en service, une formation de copeaux propre améliore la constance d’usinage, et une tolérance de ±0,010–0,025 mm est couramment atteignable.
- Le Nylon (PA) est le choix correct lorsque la résistance aux chocs et les charges d’usure élevées prédominent: Le Nylon absorbe mieux l’énergie de choc que le Delrin, offre une durée de vie supérieure sous pression de contact élevée et performe mieux dans les applications abrasives exigeantes.
- L’absorption d’humidité est la différence critique: L’absorption d’humidité de 2,8%+ du Nylon peut provoquer un changement dimensionnel de 0,25–0,5 mm sur une pièce de 50 mm — suffisant pour fermer les ajustements de précision et provoquer des défaillances d’assemblage.
- Les matériaux se chevauchent en application mais pas en profil de performance: utiliser la même spécification de dessin pour les deux matériaux sans revue d’ingénierie est une source systématique de défaillances sur le terrain.
- Les différences d’usinage sont réelles et économiquement significatives: Le Delrin produit des coupes plus propres, des copeaux plus courts, une meilleure qualité d’arête et des dimensions post-usinage plus stables que le Nylon — le rendement de production sur les pièces en Delrin à tolérances serrées est constamment supérieur à celui des opérations équivalentes en Nylon.
- La performance en température est la seule catégorie où le Nylon détient un avantage net: ~120–150°C en service continu (PA66) contre ~90–105°C pour le Delrin. Pour les applications près de sources de chaleur ou où la chaleur de friction est significative, la tolérance thermique supérieure du Nylon peut être décisive.
- À l'attention des équipes d'approvisionnement des équipementiers: les spécifications de matériau pour les pièces en plastique usinées doivent indiquer explicitement si la pièce est spécifiée en Delrin (POM homopolymère ou copolymère), PA6, PA66 ou PA12 — “ Nylon ” et “ acétal ” ne sont pas assez précis pour l’approvisionnement. Spécifiez le grade, l’exigence de conditionnement en humidité pour l’inspection et la classe de tolérance dimensionnelle telle que mesurée dans des conditions d’humidité spécifiées.
Questions fréquemment posées
Le Delrin est-il plus résistant que le Nylon ?
Aucun n’est définitivement plus résistant — la comparaison dépend de ce que “ résistance ” signifie dans le contexte. En conditions sèches, les valeurs de résistance à la traction sont similaires : Delrin environ 65 MPa, Nylon PA66 environ 75–85 MPa. Cependant, en conditions de service conditionnées, la résistance aux chocs du Nylon (Izod entaillé jusqu’à ~200 J/m conditionné) est nettement supérieure à celle du Delrin (~75 J/m), rendant le Nylon substantiellement plus tenace sous charge de choc. Le Delrin a un module de flexion plus élevé (~3 GPa contre ~0,8 GPa conditionné pour le Nylon), ce qui signifie qu’il est plus rigide et résiste mieux à la déformation sous charge soutenue. Pour la plupart des pièces usinées de précision, la rigidité et la stabilité dimensionnelle importent plus que la résistance à la traction ou la résistance aux chocs.
Quel matériau s’usine le mieux pour le travail CNC : Delrin ou Nylon ?
Le Delrin s’usine mieux pour le travail de précision CNC. Il produit des copeaux courts et cassants qui s’évacuent facilement, maintient des tolérances de ±0,010–0,025 mm de manière constante, présente un retour élastique minimal après usinage, et les dimensions restent stables après le retrait de la pièce du montage. Le Nylon produit des copeaux longs et filandreux qui s’enroulent autour des outils, présente plus de retour élastique pendant la coupe, ce qui complique le travail à tolérances serrées, et peut changer de dimensions de manière mesurable dans les 24–48 heures suivant l’usinage à mesure que l’humidité et les contraintes internes s’équilibrent. Pour les caractéristiques à tolérances serrées, le Nylon nécessite généralement des marges de tolérance plus larges dans le programme d’usinage pour atteindre la même conformité dimensionnelle que le Delrin.
Le Nylon absorbe-t-il vraiment assez d’eau pour affecter les pièces de précision ?
Oui, et l’effet est souvent sous-estimé. Le PA66 à 50% d’humidité relative — une condition d’usine intérieure courante — atteint environ 2,8% de teneur en humidité à l’équilibre. Pour une bague en Nylon de 20 mm de diamètre, cela produit environ 0,06 mm d’expansion de diamètre. Pour une bague avec un jeu de fonctionnement de 0,02 mm, cela fait passer le jeu à une interférence et l’arbre se bloque. Dans les environnements extérieurs ou la transformation alimentaire avec lavage régulier, l’exposition approche la saturation en eau (8–9% pour le PA66), avec des changements dimensionnels proportionnellement plus importants. Ce ne sont pas des scénarios de pire cas rares — ce sont des conditions de fonctionnement normales pour de nombreuses applications industrielles.
Le Delrin est-il meilleur pour les engrenages ?
Pour la plupart des applications d’engrenages de précision, oui. Le faible coefficient de friction du Delrin (0,20–0,35 contre 0,30–0,50 pour le Nylon), sa stabilité dimensionnelle et son usinage propre produisent des dents d’engrenage avec une géométrie et un jeu constant. Les systèmes d’engrenages en Delrin fonctionnent plus silencieusement et maintiennent des performances plus prévisibles sur la durée de vie. Les engrenages en Nylon sont préférés lorsque la charge de choc est le mode de défaillance dominant — la ténacité du Nylon empêche la fracture des dents sous charge soudaine qui pourrait fissurer le Delrin. En pratique, de nombreuses applications d’engrenages utilisent le Delrin pour l’étage critique en précision et le Nylon pour les étages soumis à des charges soudaines.
Le Nylon peut-il remplacer le Delrin pour réduire les coûts dans les pièces de précision ?
Cette substitution est la source la plus courante de défaillances sur le terrain des pièces en plastique dans les applications de précision. L'économie de coût est généralement de 10 à 25 % sur le coût des matériaux. Le coût des défaillances sur le terrain dues à la dérive dimensionnelle du Nylon dans les environnements humides est généralement de 10 à 100 fois les économies de matériaux. Pour toute pièce nécessitant une tolérance dimensionnelle inférieure à environ ±0,05 mm en service, sous humidité variable, ou dans des environnements fluides, le Nylon ne doit pas remplacer le Delrin sans une revue d'ingénierie spécifique et une compensation dimensionnelle dans la conception.
Rédigé par l'équipe d'ingénierie CMS avec plus de 15 ans d'expérience en usinage de précision CNC dans le Delrin (POM), le Nylon PA6/PA66/PA12, le PEEK et d'autres plastiques techniques pour les applications de fabrication OEM dans les secteurs automobile, électronique, médical, industriel et agroalimentaire. Références techniques : Guide de conception et de traitement des résines acétaliques Delrin de DuPont, Guide des plastiques techniques DSM Stanyl PA46, ASTM D638 (Propriétés de traction des plastiques), ISO 62 (Plastiques — Détermination de l'absorption d'eau), ASTM D256 (Résistance au choc des plastiques).
Vous recherchez des composants usinés CNC en Delrin ou en Nylon ?
Chez CMS, nous usinons le Delrin, le Nylon PA6/PA66/PA12 et d'autres plastiques techniques avec des paramètres de coupe spécifiques aux matériaux, des conseils de conditionnement en humidité et des recommandations de compensation de tolérance pour les séries de production. Chaque commande d'usinage de plastique comprend une revue DFM pour la sensibilité à l'humidité, la stabilité dimensionnelle et l'atteignabilité de la finition de surface avant le début de la production.
[Demander une revue de sélection des matériaux et un devis d'usinage de plastiques CNC →]


