
Réponse rapide : L'usinage CNC de pièces aérospatiales se distingue de l'usinage industriel standard de trois manières qui se combinent : les exigences de tolérance sont d'un ordre de grandeur plus strictes (±0,002 à 0,010 mm sur les interfaces critiques, contre ±0,020 à 0,050 mm pour les pièces industrielles générales) ; les matériaux principaux — le titane Ti-6Al-4V, l’Inconel 718 et les alliages d’aluminium à haute résistance 7075 et 2024 — sont nettement plus difficiles à usiner que les métaux d’ingénierie standard, et chaque cote, certificat de matériau, paramètre d’usinage et résultat d’inspection doit être documenté et traçable pour la certification. Une pièce usinée avec précision mais dépourvue de documentation de traçabilité est rejetée dans les chaînes d’approvisionnement aérospatiales, quelle que soit sa précision dimensionnelle. La combinaison de ces exigences rend l’usinage CNC aérospatial environ 3 à 10 fois plus coûteux par pièce que l’usinage industriel équivalent, ce qui se justifie par l’environnement critique en matière de sécurité où une erreur dimensionnelle, un défaut de matériau ou une non-conformité du processus peut entraîner des conséquences catastrophiques.
Pourquoi l'usinage CNC dans le secteur aérospatial est fondamentalement différent
La distinction entre l'usinage CNC aérospatial et l'usinage CNC industriel n'est pas une question de degré : il s'agit d'une différence au niveau du système de fabrication nécessaire pour produire des pièces dont la qualité répond aux exigences d'utilisation.
Cette différence de tolérance a des conséquences physiques : Un alésage de roulement dans une pompe industrielle, spécifié à ±0,025 mm, permet à la bague extérieure du roulement de s'ajuster dans cette plage de tolérance. Le roulement fonctionne de manière satisfaisante sur l'ensemble de cette plage de tolérance. Le même alésage, dans le train d’atterrissage principal d’un avion, spécifié à ±0,005 mm, doit être contrôlé à ce niveau, car la précharge du roulement et la répartition des contraintes au niveau du joint critique sont calculées par rapport à cette dimension. La réalisation de l’alésage à ±0,018 mm — ce qui serait acceptable dans l’usinage industriel — engendre un état de contrainte différent de celui calculé par le concepteur, ce qui pourrait réduire la durée de vie en fatigue en dessous de l’intervalle de service prévu pour l’avion.
Les exigences en matière de performances des matériaux s'appliquent tout au long du processus d'usinage : Le titane et l’Inconel sont utilisés dans l’aérospatiale non pas pour leur usinabilité, mais pour leurs propriétés mécaniques dans les conditions d’exploitation (le titane pour son rapport résistance/poids et sa résistance à la fatigue ; l’Inconel pour le maintien de sa résistance à des températures supérieures à 600 °C). Le processus d’usinage doit préserver ces propriétés des matériaux : il faut éviter un apport de chaleur excessif susceptible d’endommager la microstructure, éviter les contraintes résiduelles induites par les outils qui réduisent la durée de vie en fatigue, et maintenir l’intégrité de la surface lors des opérations de finition. Les pratiques d’usinage industrielles standard visent à optimiser la durée du cycle ; les pratiques d’usinage aérospatiales visent à optimiser l’intégrité de la surface et la préservation des propriétés des matériaux.
L'exigence de traçabilité n'a pas d'équivalent dans le secteur industriel : Chaque pièce aérospatiale doit être traçable depuis la billette de matière première (accompagnée d’un rapport d’essai du fabricant confirmant la composition chimique et les propriétés mécaniques) jusqu’au rapport d’inspection finale, en passant par chaque étape de fabrication. Il ne s’agit pas d’une formalité administrative superflue, mais du moyen par lequel la chaîne d’approvisionnement aérospatiale peut déterminer si une pièce en service est affectée par un défaut de matériau spécifique, un problème d’outillage spécifique ou un écart de processus spécifique découvert a posteriori. Une pièce d’avion ne bénéficiant pas de cette traçabilité n’est pas légalement utilisable, quelles que soient ses dimensions mesurées.
Usinage CNC standard vs aérospatial : principales différences
| Facteur | CNC industrielle standard | CNC pour l'aérospatiale |
|---|---|---|
| Tolérance dimensionnelle | ±0,020–0,050 mm (valeur typique) | ±0,002–0,010 mm sur les caractéristiques critiques |
| Exigences relatives à la finition de surface | Ra 1,6–3,2 µm – généralités | Ra 0,4–1,6 µm ; intégrité de surface conforme aux spécifications |
| Matières premières | Aluminium, acier doux, acier inoxydable | Ti-6Al-4V, Inconel 718, 7075-T6, 2024-T3 |
| L'inspection | Contrôle dimensionnel par échantillonnage | Contrôle 100% des caractéristiques critiques ; MMT |
| Contrôle du premier article | Souvent omis | Obligatoire (AS9100 / spécifique au client) |
| Traçabilité des matériaux | Non obligatoire | Rapport d'essai en usine requis ; traçabilité du lot |
| Enregistrements des paramètres d'usinage | Non retenu | Conservé conformément au plan qualité |
| Système qualité | ISO 9001 ou rien | AS9100 au minimum ; exigences spécifiques au client |
| Conséquences d'un échec | Coût de production | Sécurité aérienne ; litiges ; mesures réglementaires |
Matériaux utilisés dans l'usinage CNC pour l'aérospatiale
Les matériaux utilisés dans le secteur aérospatial sont sélectionnés pour leurs performances dans l'environnement d'exploitation — températures élevées, contraintes cycliques importantes, exposition à la corrosion, rayonnements — sans tenir compte de leur usinabilité. C'est là que réside le principal défi en matière d'usinage : plus un matériau offre de bonnes performances en service, plus il est difficile à usiner.
Titane Ti-6Al-4V
Le Ti-6Al-4V est l'alliage de titane de référence pour les composants structurels et les pièces de moteur dans le secteur aérospatial : résistance à la traction d'environ 1 000 MPa, densité de 4,43 g/cm³ (soit environ 57% d'acier), excellente résistance à la fatigue et résistance à la corrosion ne nécessitant aucun traitement de surface.
Le problème d'usinage : La conductivité thermique du titane est d’environ 7 W/m·K, soit environ 4% de celle de l’aluminium (170 W/m·K). La chaleur générée au niveau de l’arête de coupe ne peut pas se dissiper dans la pièce à usiner ni dans les copeaux. Elle se concentre à l’interface outil-pièce, ce qui fait rapidement monter la température de l’outil et provoque la rupture de l’arête de coupe. Les vitesses de coupe pour le titane sont généralement comprises entre 30 et 80 m/min, contre 300 à 600 m/min pour l’aluminium — ce qui se traduit par un allongement du temps de cycle de 5 à 10 fois par unité d’enlèvement de matière.
De plus, la forte réactivité du titane avec les matériaux des outils de coupe (en particulier les liants en carbure à température élevée) entraîne une usure par adhérence et par diffusion. Les outils revêtus de diamant et de CBN — efficaces pour d’autres matériaux durs — ne conviennent pas au titane en raison de la réactivité chimique aux températures de coupe. Les outils en carbure revêtus de TiAlN, associés à un arrosage à haute pression (plus de 70 bars au niveau de la zone de coupe), constituent la solution standard.
Conséquences liées aux parois minces : Les pièces en titane à parois minces (moins de 2,0 mm d'épaisseur) présentent un risque de déformation thermique pendant l'usinage et de fléchissement élastique sous l'effet des forces de coupe. Le faible rapport module/résistance du titane (par rapport à sa résistance) fait que les parois minces se déforment davantage sous l'effet des forces de coupe que des parois équivalentes en acier, ce qui nécessite une profondeur de coupe réduite et plusieurs passes de finition légères.
Inconel 718 et superalliages de nickel
L'Inconel 718 est utilisé dans les composants de moteurs d'avion exposés à des températures supérieures à 600 °C — disques de turbine, carters de chambre de combustion et éléments de fixation dans les zones à haute température — car sa composition à base de nickel, de chrome et de molybdène lui permet de conserver une limite d'élasticité supérieure à 1 000 MPa à des températures auxquelles le titane et l'aluminium ont perdu la majeure partie de leurs propriétés structurelles.
Le problème d'usinage : L'Inconel subit un durcissement par déformation important lors de l'usinage : chaque passe de coupe laisse une surface plus dure que le matériau de base, ce qui oblige la passe suivante à traverser cette zone plus dure. La combinaison de l’écrouissage, de la résistance élevée du matériau et de la faible conductivité thermique (13 W/m·K) entraîne les forces de coupe spécifiques les plus élevées et l’usure d’outil la plus rapide parmi tous les alliages techniques courants. La durée de vie des outils en carbure lors du tournage de dégrossissage de l’Inconel 718 est généralement de 5 à 15 minutes avant que l’arête ne se détériore au-delà des limites acceptables de contrôle dimensionnel. Les outils en céramique et en CBN permettent des vitesses de coupe plus élevées mais sont sensibles aux charges de choc.
Conséquences sur les processus : L'usinage de l'Inconel nécessite des montages rigides afin de minimiser les vibrations (qui accélèrent l'usure des outils et peuvent entraîner leur rupture), un contrôle minutieux de la vitesse d'avance pour maintenir la charge de copeaux au-dessus du minimum nécessaire pour éviter le frottement et l'écrouissage, ainsi qu'un liquide de refroidissement à haute pression pour prévenir les dommages thermiques.
Alliages d'aluminium utilisés dans l'aérospatiale : 7075-T6 et 2024-T3
Les alliages d'aluminium utilisés dans l'aérospatiale s'usinent environ 5 à 10 fois plus vite que le titane, mais sont destinés à des applications structurelles où le poids est le principal critère de conception (densité de 2,77 g/cm³ pour le 7075 contre 4,43 g/cm³ pour le Ti-6Al-4V). Le 7075-T6 atteint une résistance à la traction de 500 à 570 MPa tout en offrant une bonne résistance à la fatigue. Le 2024-T3 atteint 440 à 470 MPa avec une meilleure résistance à la propagation des fissures de fatigue, ce qui en fait la référence pour le revêtement du fuselage, la structure des ailes et les panneaux soumis à des contraintes de fatigue importantes.
L'avantage de l'usinage : Les vitesses de coupe élevées (300 à 600 m/min), les faibles efforts de coupe et la bonne formation des copeaux rendent l'usinage de l'aluminium aérospatial efficace. Le principal défi en matière de précision réside dans la déformation des parois minces des structures à poids optimisé, dont l’épaisseur est inférieure à 2,0 mm, ainsi que dans les implications sur la stabilité dimensionnelle liées aux contraintes résiduelles issues des états de trempe T6/T3 lorsque l’enlèvement de matière est asymétrique.
La vulnérabilité à la corrosion : Contrairement au titane, les alliages 7075 et 2024 sont sensibles à la corrosion : la forte teneur en zinc du 7075 le rend vulnérable à la fissuration par corrosion sous contrainte ; la teneur en cuivre du 2024 le rend sensible à la corrosion galvanique au contact de métaux dissemblables. Un traitement de surface (anodisation, film chimique, apprêt) est prescrit sur pratiquement toutes les surfaces en aluminium exposées dans le secteur aérospatial, et le processus d’usinage doit laisser un état de surface compatible avec le traitement ultérieur.
Usinage 5 axes dans la production aérospatiale
L'usinage CNC à 5 axes (commande simultanée des axes X, Y, Z et de deux axes de rotation) revêt une importance démesurée dans le secteur aérospatial, et ce pour trois raisons :
La consolidation des réglages réduit l'accumulation des tolérances : Dans l'usinage 3 axes, les éléments situés sur différentes faces d'une pièce complexe nécessitent des réglages distincts. Chaque changement de fixation entraîne une erreur de position — généralement comprise entre 0,010 et 0,030 mm par axe, en fonction de la qualité du dispositif de fixation. Pour un support aérospatial comportant des éléments sur cinq faces, une séquence d’usinage à 3 axes avec cinq réglages peut entraîner une erreur de position cumulée de 0,050 à 0,150 mm entre les éléments situés sur des faces non adjacentes. L’usinage 5 axes regroupe toutes les faces en un ou deux réglages, réduisant ainsi cette erreur cumulée à l’erreur de fixation d’un seul réglage (généralement comprise entre 0,005 et 0,015 mm).
Outils courts et rigides pour les alésages profonds et inclinés : Dans l'usinage à 3 axes, les éléments situés à angle par rapport à la verticale nécessitent soit des outils à longue portée (dont la rigidité est réduite), soit plusieurs réglages. L'usinage 5 axes permet d'incliner la broche pour usiner des éléments inclinés à l'aide d'outils courts et rigides, en maintenant le rapport longueur/diamètre de l'outil en dessous d'environ 4:1, même pour des éléments qui nécessiteraient un outil avec un rapport de 10:1 en usinage 3 axes. Un porte-à-faux réduit de l'outil signifie moins de flexion, moins de vibrations et une meilleure précision dimensionnelle.
Qualité de surface fonctionnelle sur une géométrie profilée : Pour les surfaces aérospatiales soumises à des contraintes aérodynamiques ou structurelles (profils d'aubes de turbine, contours de cellule, supports à courbures composées), l'usinage 5 axes permet de maintenir un angle d'attaque constant de l'outil par rapport à la normale à la surface, ce qui garantit un état de surface plus uniforme et réduit les variations de hauteur des festons que l'usinage de finition 3 axes produit sur les surfaces courbes.
La distinction entre le « 3+2 » et l'usinage simultané sur 5 axes : “La ” capacité 5 axes » d’une machine peut désigner soit un mode 3+2 (deux axes rotatifs qui positionnent la pièce de manière statique, puis l’usinage s’effectue avec trois axes linéaires — il s’agit essentiellement d’une opération 3 axes à stations multiples), soit un mode 5 axes simultanés (les cinq axes se déplacent simultanément). Pour les géométries aérospatiales complexes, l’usinage simultané à 5 axes offre une meilleure qualité de surface et réduit le nombre de changements d’outils ; pour les composants prismatiques à faces multiples, le mode 3+2 peut s’avérer suffisant et plus économique.
Précision et traçabilité : deux exigences incontournables
Vérification de précision
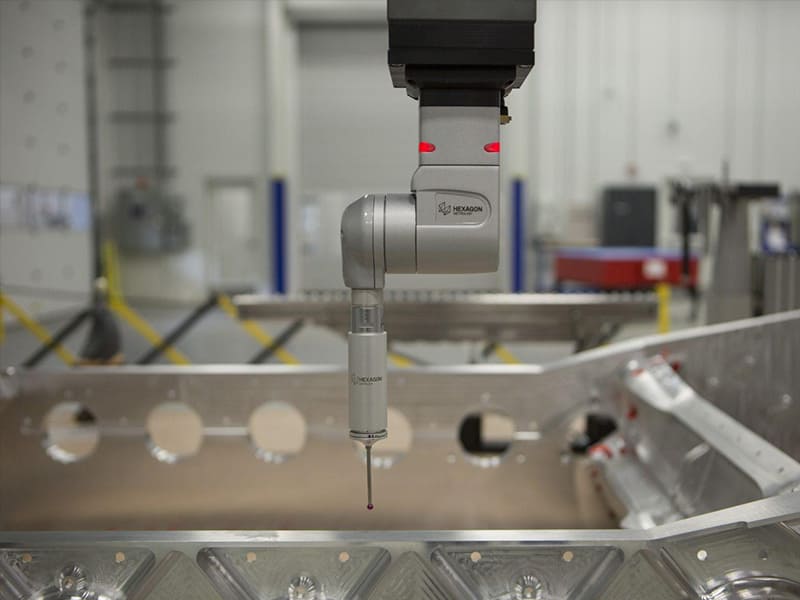
Dans le domaine de l'aérospatiale, l'inspection s'appuie sur une machine à mesurer tridimensionnelle (MMT) comme norme de référence pour vérifier la précision dimensionnelle des caractéristiques critiques. Une MMT sonde la surface de la pièce à des emplacements définis et calcule les dimensions réelles, les erreurs de forme (planéité, circularité, cylindricité) et les erreurs de position (position réelle des alésages, parallélisme, perpendicularité) par rapport aux spécifications GD&T du plan.
Pour les pièces aérospatiales usinées par CNC, le contrôle par machine à mesurer tridimensionnelle (CMM) consiste généralement à :
- Contrôle du premier article (FAI) : Les caractéristiques de cotes 100% ont toutes été vérifiées sur la première unité de production. Le rapport FAI consigne les valeurs mesurées de chaque cote, confirmant ainsi que le processus de fabrication est capable de produire des pièces respectant l'ensemble des spécifications de tolérance.
- Contrôle en cours de fabrication : Les cotes critiques sont vérifiées au cours de l'usinage, à des étapes clés, avant les opérations qui rendraient impossible leur nouvelle mesure.
- Échantillonnage statistique en production : Une fois la FAI terminée, les lots de production sont contrôlés selon un plan d'échantillonnage défini, et des études de capabilité (Cp/Cpk) permettent de confirmer que le processus reste sous contrôle statistique.
Une cote qui s'écarte de 0,003 mm de sa tolérance de ±0,005 mm sur un plan aérospatial constitue une non-conformité qui nécessite une décision documentée : soit un examen technique et une acceptation formelle (accompagnée d'une justification documentée), soit une retouche si possible, soit la mise au rebut. L’acceptation informelle du type “ c’est assez proche ”, courante dans la fabrication industrielle, n’a pas sa place dans le processus aérospatial.
Traçabilité des matériaux et des processus
Chaque pièce aérospatiale doit pouvoir être tracée depuis l'origine de la matière première jusqu'à la livraison finale. La chaîne de traçabilité comprend :
Certification des matériaux : Rapport d'essai en usine (MTR) émis par le fournisseur de matières premières, confirmant la composition chimique et les propriétés mécaniques de chaque coulée (lot de production) du matériau. Le MTR doit couvrir toutes les propriétés spécifiées par la norme applicable au matériau (AMS 4928 pour le Ti-6Al-4V, AMS 5662 pour l'Inconel 718, AMS 2770 pour le traitement thermique de l'aluminium).
Contrôle par lots : Les pièces doivent être triées par matériau, température et lot de production, de manière à ce que, si un défaut de matériau est détecté, toutes les pièces potentiellement concernées puissent être identifiées et rappelées, qu'elles aient été expédiées au client ou non.
Enregistrements de processus : La documentation relative aux paramètres d'usinage (opérateur, machine, changements d'outils, résultats des contrôles à chaque étape) est conservée et associée à chaque référence et numéro de série. Cela permet de mener une analyse des causes profondes en cas de défaillance d'une pièce en service, afin de déterminer si celle-ci est liée à un lot de matière spécifique, à une opération d'usinage particulière ou à une combinaison opérateur/machine donnée.
Comparaison des procédés de fabrication des composants aérospatiaux
| Processus | Meilleure application | Restrictions dans le secteur aérospatial |
|---|---|---|
| Usinage CNC | Pièces de précision à tolérances serrées ; prototypes ; petites à moyennes séries | Coût unitaire plus élevé en cas de volumes importants |
| Moulage de précision | Géométrie interne complexe ; volume élevé ; forme proche de la forme finale | Tolérance dimensionnelle généralement comprise entre ±0,1 et 0,3 mm ; risque de porosité nécessitant un contrôle non destructif (CND) |
| Fabrication additive (DMLS, EBM) | Formes optimisées sur le plan topologique ; canaux internes complexes | Finition de surface ; variabilité des propriétés des matériaux ; coût de la qualification |
| Fabrication de pièces en tôle | Panneaux minces, supports, boîtiers | Limité aux géométries formées à épaisseur constante |
| Forgeage + finition CNC | Pièces structurelles à haute résistance ; volumes de production | Coût de l'outillage ; délai de fabrication des matrices de forgeage |
La séquence de production standard dans le secteur aérospatial pour les composants structurels : Pièce forgée ou billette → usinage CNC de première ébauche → traitement thermique → usinage CNC de semi-finition → traitement de surface → usinage CNC de finition des interfaces de précision → contrôle sur machine à mesurer tridimensionnelle (CMM) → traitement de surface des interfaces usinées (si nécessaire). Ce processus fait appel à l'usinage CNC pour les éléments de précision où le contrôle dimensionnel est essentiel, tandis que le forgeage fournit la microstructure de base et les propriétés du matériau qui déterminent la durée de vie en fatigue.
Choisir un fournisseur spécialisé dans l'usinage CNC de pièces aérospatiales
| Critère d'évaluation | Éléments à vérifier | Pourquoi est-ce important ? |
|---|---|---|
| Certification du système qualité | AS9100 Rév. D au minimum ; exigences supplémentaires spécifiques au client | Garantit un système de fabrication maîtrisé, et pas seulement des capacités d'usinage |
| Expérience dans la manutention | Titane, Inconel, aluminium aérospatial (7075, 2024) — antécédents de fabrication avérés | Ces matériaux nécessitent des paramètres spécifiques ; le manque d'expérience entraîne des rebuts. |
| Capacité d'usinage 5 axes | De véritables machines à 5 axes simultanés, et non pas simplement un positionnement 3+2 | La géométrie complexe des composants aérospatiaux nécessite un contrôle simultané sur plusieurs axes |
| Capacités d'inspection par machine à coordonnées (CMM) | Machine à coordonnées (CMM) dotée d'une plage de mesure adaptée, d'un système de palpage et d'un rapport sur les tolérances géométriques (GD&T) | Il est impossible de vérifier les tolérances aérospatiales sans recourir à des mesures de précision métrologique. |
| Processus d'inspection du premier article | Procédure FAI documentée conforme aux normes AS9100 / AS9102 | La certification FAI est obligatoire avant l'homologation de la production dans les chaînes d'approvisionnement aérospatiales |
| Système de traçabilité | Contrôle des lots de matières, registres de processus, traçabilité des numéros de série | Les pièces aérospatiales ne peuvent pas être utilisées sans traçabilité avérée |
| Compétences en ingénierie et en conception pour la fabrication (DFM) | Capacité avérée à examiner les plans afin d'évaluer leur fabricabilité et la faisabilité des tolérances | Évite de découvrir des incohérences au niveau des tolérances une fois que l'outillage a été validé |
Question relative à la certification AS9100 : La norme AS9100 ne constitue pas une garantie de la qualité de l'usinage, mais il s'agit d'un système documenté qui définit les modalités de contrôle de la qualité. Un atelier non certifié AS9100 peut être capable de produire des pièces acceptables, mais il ne dispose pas du système garantissant une répétabilité constante, une traçabilité documentée et une conformité vérifiable. Pour les maîtres d'œuvre aérospatiaux et les fournisseurs de niveau 1, la certification AS9100 ou toute autre preuve équivalente de conformité du système constitue une exigence minimale de qualification.
Principaux enseignements
- L'usinage CNC dans le secteur aérospatial exige à la fois des tolérances plus strictes, des matériaux plus durs et une traçabilité obligatoire. — C'est la combinaison de ces trois exigences qui définit la fabrication aérospatiale, et non pas un seul de ces facteurs pris isolément.
- Le titane Ti-6Al-4V et l'Inconel 718 nécessitent des temps de cycle d'usinage 5 à 10 fois plus longs que ceux de l'aluminium en raison d'une faible conductivité thermique, de l'écrouissage et de l'usure rapide des outils — c'est la principale raison pour laquelle l'usinage aérospatial revient plus cher par pièce que l'usinage industriel.
- L'usinage 5 axes est indispensable pour les géométries complexes du secteur aérospatial: la consolidation des réglages permet de réduire l'erreur de position cumulée de 0,050 à 0,150 mm (réglages multiples sur 3 axes) à 0,005 à 0,015 mm (réglage unique sur 5 axes), tandis que la réduction du porte-à-faux de l'outil améliore la précision dimensionnelle.
- Une pièce correctement dimensionnée mais ne disposant pas de documentation de traçabilité n'est pas acceptable dans les chaînes d'approvisionnement aérospatiales.: l'exigence de traçabilité n'est pas une formalité administrative — c'est le mécanisme permettant de gérer les risques tout au long du cycle de vie de l'aéronef.
- La certification AS9100 constitue la preuve minimale de conformité à un système qualité pour les fournisseurs du secteur aérospatial.: cela ne garantit pas à lui seul la qualité de l'usinage, mais fournit le système documenté de contrôle des processus, d'inspection et de traçabilité requis par les programmes aérospatiaux.
- L'erreur la plus courante en matière d'approvisionnement dans le secteur aérospatial consiste à sélectionner des fournisseurs uniquement sur la base du prix, sans vérifier leur système qualité, leur capacité de traçabilité et leur expérience en matière de matériaux.: un fournisseur incapable de produire une documentation conforme à la norme AS9100 ne peut pas livrer de pièces répondant aux exigences du secteur aérospatial, quelle que soit la précision de l'usinage.
- À l'attention des équipes d'approvisionnement et de conception des équipementiers: lors de la publication d'appels d'offres pour des pièces CNC destinées à l'aérospatiale, veillez à inclure les spécifications des matériaux (désignation AMS ou ASTM complète, et non pas simplement le nom de l'alliage), la documentation requise en matière de qualité (FAI selon la norme AS9102, certificats de matériaux, rapports d'inspection) ainsi que les normes applicables. Les fournisseurs qui établissent des devis sans avoir accès à ces informations ne peuvent pas évaluer l'étendue totale de leurs obligations, et les devis initiaux dépourvus de ce contexte ne sont pas pertinents pour les programmes aérospatiaux.
Questions fréquemment posées
En quoi l'usinage CNC dans le secteur aérospatial diffère-t-il de l'usinage classique ?
L'usinage CNC dans le secteur aérospatial se distingue à trois égards qui se combinent. Les exigences de tolérance sont nettement plus strictes — les interfaces critiques sont spécifiées à ±0,002–0,010 mm, contre ±0,020–0,050 mm pour les pièces industrielles classiques — et ces tolérances ont des conséquences physiques directes sur les assemblages critiques pour la sécurité. Les matériaux (titane, Inconel, aluminium à haute résistance) sont choisis pour leurs performances dans des environnements extrêmes, et non pour leur usinabilité, ce qui entraîne des temps de cycle 5 à 10 fois plus longs et une usure rapide des outils. Enfin, chaque pièce doit faire l’objet d’une documentation comprenant la certification des matériaux, les registres de processus et un contrôle dimensionnel complet, dans un format permettant la traçabilité tout au long de la durée de vie de l’aéronef. N’importe laquelle de ces exigences suffirait à distinguer l’usinage aérospatial de l’usinage industriel ; les trois réunies en font une discipline de fabrication à part entière.
Quels sont les matériaux les plus couramment usinés par CNC pour les applications aérospatiales ?
Les quatre principaux matériaux utilisés pour l'usinage CNC dans le secteur aérospatial sont : le titane Ti-6Al-4V (résistance à la traction d'environ 1 000 MPa, densité de 4,43 g/cm³, principalement utilisé pour les composants structurels et les pièces de moteur nécessitant un rapport résistance/poids élevé et une bonne résistance à la fatigue) ; l’Inconel 718 (superalliage au nickel conservant une limite d’élasticité supérieure à 1 000 MPa à plus de 600 °C pour les composants de moteurs à haute température) ; l’aluminium 7075-T6 (résistance à la traction de 500 à 570 MPa, 2,77 g/cm³, pour la structure de la cellule et les carters où la réduction maximale du poids dicte la conception) ; et l’aluminium 2024-T3 (440–470 MPa avec une résistance supérieure à la fissuration par fatigue pour les panneaux de fuselage et la structure des ailes). Chaque matériau présente des défis d’usinage spécifiques : la faible conductivité thermique du titane concentre la chaleur à la pointe de l’outil ; l’écrouissage de l’Inconel entraîne une usure rapide de l’outil ; les conceptions à parois minces de l’aluminium posent des problèmes de contraintes résiduelles et de déformation.
Pourquoi l'usinage 5 axes est-il important pour les pièces aérospatiales ?
L'usinage 5 axes revêt une importance particulière dans le secteur aérospatial pour trois raisons. Premièrement, il permet de regrouper l'usinage de plusieurs faces d'une pièce complexe en un ou deux serrements, éliminant ainsi l'erreur de positionnement (0,010 à 0,030 mm par repositionnement) qui s'accumule lors de l'usinage 3 axes nécessitant plusieurs serrements. Pour une pièce nécessitant cinq réglages en usinage 3 axes, cela permet de réduire l’erreur de positionnement de 0,050 à 0,150 mm entre des éléments non adjacents à 0,005 à 0,015 mm en un seul réglage 5 axes. Deuxièmement, l’usinage simultané à 5 axes permet à la broche d’accéder à des éléments inclinés et profonds à l’aide d’outils courts et rigides, plutôt qu’aux outils à longue portée requis en 3 axes, ce qui améliore la précision dimensionnelle et réduit les vibrations. Troisièmement, pour les surfaces profilées aérodynamiques et structurelles, l’usinage 5 axes maintient un contact constant entre l’outil et la surface, ce qui permet d’obtenir un état de surface plus uniforme que le fraisage cylindrique 3 axes.
Quelles certifications de qualité un fournisseur de services d'usinage CNC pour l'aérospatiale doit-il posséder ?
La certification minimale du système qualité pour l'usinage CNC dans le secteur aérospatial est la norme AS9100 Rév. D — une extension de la norme ISO 9001 spécifique à l'aérospatiale qui ajoute des exigences en matière de gestion des risques, de gestion de la configuration, d'inspection du premier article et de prévention de la contrefaçon des matériaux. De nombreux donneurs d’ordre et fournisseurs de niveau 1 du secteur aérospatial imposent des exigences supplémentaires spécifiques à leurs clients (accréditation NADCAP pour les procédés spéciaux tels que le traitement thermique et les essais non destructifs ; procédures spécifiques d’inspection du premier article selon la norme AS9102 ; enregistrement ITAR pour les composants soumis à des contrôles à l’exportation). Un fournisseur ne disposant que de la norme ISO 9001 possède certes un système qualité, mais ne dispose pas des contrôles spécifiques à l’aérospatiale requis par la plupart des programmes. Un fournisseur ne disposant ni de l’une ni de l’autre n’a pas de système qualité documenté et ne devrait pas être sollicité pour la fabrication de pièces aérospatiales.
Quels sont les documents requis pour les pièces aérospatiales usinées par CNC ?
Le dossier de documentation standard pour les pièces aérospatiales usinées par CNC comprend : la certification des matières premières (rapport d’essai du fabricant conforme à la spécification de matériau AMS ou ASTM applicable, confirmant la composition chimique et les propriétés mécaniques du lot de matière spécifique utilisé) ; un rapport d’inspection du premier article (vérification dimensionnelle 100% selon la norme AS9102, confirmant que toutes les cotes du plan ont été mesurées et se situent dans les tolérances sur la première unité de production) ; des registres d’inspection de production (rapports dimensionnels pour chaque lot suivant, selon un plan d’échantillonnage présentant un Cp/Cpk ≥ 1,33 pour les cotes critiques) ; les registres de processus (registres des opérations d’usinage indiquant la machine, l’opérateur, la date et les outils utilisés, conformément au plan qualité) ; et le certificat de conformité (déclaration signée attestant que les pièces ont été produites conformément aux exigences spécifiées en matière de plans, de matériaux et de processus). L’absence de l’un de ces documents empêche l’utilisation des pièces dans un assemblage aérospatial, quelle que soit leur précision dimensionnelle.
Rédigé par l'équipe d'ingénieurs de CMS, forte de plus de 15 ans d'expérience dans l'usinage CNC de précision de composants aérospatiaux en titane Ti-6Al-4V, Inconel 718, 7075-T6, 2024-T3 et PEEK destinés à des applications structurelles aéronautiques, des programmes de drones, des boîtiers d’avionique, des systèmes hydrauliques et des composants de satellites. Références techniques : AMS 4928 (barres et billettes de titane Ti-6Al-4V), AMS 5662 (barres d’Inconel 718), AS9100 Rév. D (Systèmes de gestion de la qualité — Aérospatiale), AS9102 (Inspection du premier article), ASM Handbook Vol. 16 (Usinage du titane et des superalliages).
Vous recherchez des composants aérospatiaux usinés avec précision par CNC ?
Chez CMS, nous fabriquons des pièces aérospatiales usinées par CNC en titane, en Inconel et en aluminium aérospatial. Nous disposons de capacités d’usinage 5 axes, de systèmes qualité conformes à la norme AS9100, d’une inspection des premiers articles par machine à mesurer tridimensionnelle (MMT), d’une traçabilité complète des matériaux, ainsi que d’un dossier de documentation comprenant les certificats d’usine et les rapports dimensionnels.
[Demander une analyse des spécifications et un devis pour l'usinage CNC dans le secteur aérospatial →]


