
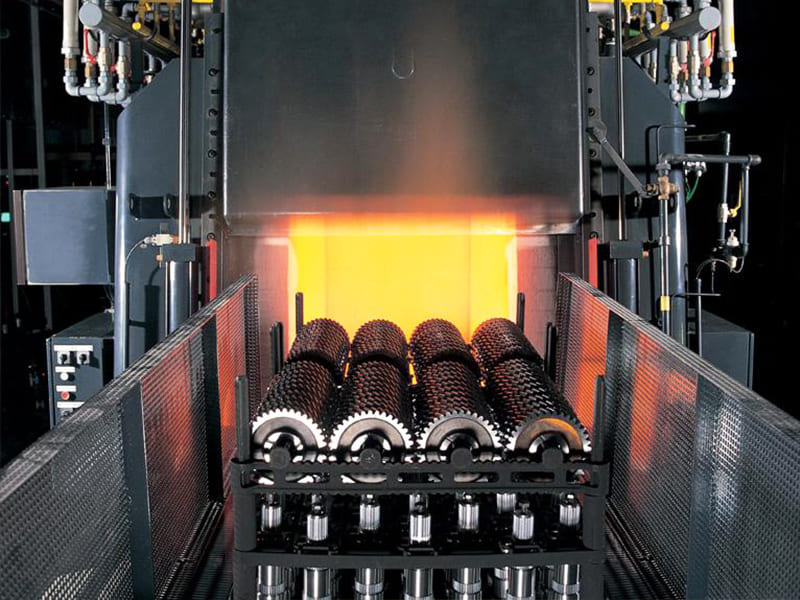
Réponse rapide : La cémentation est un procédé de traitement thermique qui permet de créer une couche superficielle dure et résistante à l'usure (profondeur de cémentation généralement comprise entre 0,1 et 3,0 mm) tout en préservant un cœur tenace et ductile, ce qui donne naissance à une structure présentant des propriétés doubles que ni la trempe complète ni l'acier non traité ne peuvent offrir. Les principales méthodes sont la cémentation (diffusion du carbone dans l’acier à faible teneur en carbone, dureté de la couche superficielle de 58 à 62 HRC), la nitruration (diffusion de l’azote dans l’acier allié, dureté de la couche superficielle de 65 à 72 HRC, sans trempe nécessaire), la carbonitruration (diffusion combinée de carbone et d’azote), le durcissement par induction (chauffage et trempe localisés en surface) et le durcissement à la flamme (chauffage et trempe localisés au chalumeau). Le choix de la méthode dépend de la profondeur de cémentation requise, de la composition de l’acier de base, de la déformation admissible et de la géométrie de la pièce. La cémentation est essentielle pour les engrenages, les arbres, les cames, les goupilles et les éléments de fixation, pour lesquels la résistance à l’usure superficielle et la ténacité à l’impact au cœur doivent être optimisées simultanément.
Qu'est-ce que la cémentation ?
La cémentation désigne un ensemble de procédés de traitement thermique qui ne modifient que la couche externe d’un composant métallique, créant ainsi une surface dure et résistante à l’usure (la “ couche superficielle ”) tout en laissant l’intérieur (le “ cœur ”) dans un état relativement tendre et ductile. Cette structure à double propriété constitue l’objectif technique recherché : la surface dure résiste à l’usure, à la fatigue et aux contraintes de contact superficielles ; le cœur tenace absorbe les charges d’impact et empêche la rupture fragile en cas de choc.
L'intérêt technique de cette approche apparaît clairement lorsqu'on la compare aux autres solutions possibles :
Trempe complète cette opération permet de cémenter l'ensemble de la pièce. Il en résulte une dureté élevée sur toute la pièce — une excellente résistance à l'usure — mais aussi une fragilité qui rend la pièce vulnérable aux chocs, aux charges d'impact et à la rupture fragile au niveau des concentrations de contraintes. La trempe complète convient aux outils de coupe et aux blocs d'usure qui ne sont pas soumis à des charges de choc, mais elle n'est pas adaptée aux engrenages, aux arbres et aux composants soumis à des charges.
Pas de durcissement (l'utilisation d'acier normalisé ou recuit) confère au cœur la ténacité et l'usinabilité requises, mais la résistance à l'usure en surface est insuffisante pour les composants soumis à un contact par glissement ou par roulement.
Cémentation permet d'obtenir ce qu'aucune des deux autres solutions ne peut offrir : une dureté superficielle élevée (généralement comprise entre 58 et 65+ HRC en surface) associée à la ténacité d'un cœur de dureté inférieure (généralement comprise entre 25 et 45 HRC). C’est grâce à cette combinaison que les engrenages, arbres de transmission, goupilles et cames cémentés atteignent systématiquement des durées de vie que ni leurs équivalents trempés à cœur ni leurs équivalents non trempés ne peuvent égaler.
La valeur technique : propriétés de surface vs propriétés intrinsèques
La pièce cémentée présente un gradient conçu de manière ciblée, allant de la surface vers le cœur :
| Zone | Dureté | Propriété clé | Fonction d'ingénierie |
|---|---|---|---|
| Cas superficiel (0–0,5 mm) | 58 à 72 HRC (selon le procédé) | Résistance à l'usure, résistance à la fatigue | Résiste à l'abrasion, à la fatigue de contact et aux dommages superficiels |
| Zone de transition (0,5 à 2 mm) | 35 à 55 HRC | Gradient intermédiaire | Soutient la couche superficielle soumise à une contrainte de contact |
| Noyau | 20 à 40 HRC | Résistance, ductilité | Absorbe les chocs, prévient les fractures de fragilité |
Ce gradient n'est pas un défaut : il s'agit d'une caractéristique voulue. Les contraintes résiduelles de compression introduites en surface par le processus de trempe améliorent également considérablement la durée de vie en fatigue : la contrainte de compression superficielle contrebalance les contraintes de traction dues aux charges de flexion, ce qui augmente la limite de fatigue. Les composants cémentés et nitrurés soumis à des essais de flexion en rotation présentent systématiquement des limites de fatigue supérieures de 30 à 100% à celles de composants équivalents non traités ou trempés à cœur.
Les dents d'engrenage, exemple par excellence : La surface involutive de la dent doit présenter une dureté comprise entre 58 et 62 HRC pour résister à l'usure par piqûres sous l'effet des contraintes de contact hertziennes. Le corps de l'engrenage et la racine de la dent doivent conserver une bonne ténacité afin d'absorber les chocs liés à l'engrènement et les contraintes de flexion au niveau de la racine. La cémentation permet d'obtenir ces deux propriétés simultanément ; aucun autre traitement ne permet d'atteindre cette combinaison.
Méthodes de cémentation : profils techniques
Cémentation (cémentation en sac, au gaz et sous vide)
La cémentation consiste à introduire du carbone supplémentaire dans la couche superficielle d'un acier à faible teneur en carbone (généralement 0,1 à 0,251 TP17T de carbone de base) en exposant la pièce à une atmosphère riche en carbone à température élevée. Le carbone se diffuse dans la surface de l'acier, augmentant la teneur locale en carbone jusqu'à environ 0,8–1,01 TP17T sur une profondeur contrôlée. La couche cémentée est ensuite trempée pour produire de la martensite — la phase dure et à haute teneur en carbone responsable de la dureté superficielle.
Variantes de processus :
- Cémentation au gaz : Méthode industrielle la plus courante. Les pièces sont chauffées à une température comprise entre 850 et 950 °C dans une atmosphère de gaz hydrocarbures (méthane, propane, gaz endothermique). La profondeur de cémentation est contrôlée par la température et la durée : pour obtenir des profondeurs de cémentation typiques comprises entre 0,5 et 3,0 mm, il faut compter entre 4 et 24 heures à température. La cémentation au gaz permet un contrôle précis de l'atmosphère et convient à la production à grande échelle.
- Cémentation sous vide (cémentation à basse pression) : Réalisé entre 900 et 1 050 °C dans un four sous vide avec injection pulsée d'hydrocarbures gazeux. Permet d'obtenir des profondeurs de cémentation très uniformes, sans oxydation de surface, et offre une excellente répétabilité pour les composants de précision. La norme de référence pour les engrenages de transmission automobile et les engrenages aérospatiaux.
- Cémentation en lot : Les pièces sont placées dans un composé solide riche en carbone, à l'intérieur de boîtes hermétiques, puis chauffées dans un four. Ce procédé est lent, moins facile à contrôler et rarement utilisé dans la production moderne.
Aciers : La cémentation nécessite un acier à faible teneur en carbone (0,10–0,25% C) — cette faible teneur en carbone garantit que le cœur conserve sa ténacité après trempe. Nuances standard pour la cémentation : 8620, 4118, 4320, 9310 (aérospatiale), 17CrNiMo6 (norme européenne pour les engrenages à usage intensif).
Épaisseur et dureté du boîtier :
- Profondeur de cémentation (jusqu’à 50 HRC) : généralement comprise entre 0,5 et 3,0 mm ; pour les engrenages à usage intensif, elle peut être comprise entre 1,5 et 2,5 mm
- Dureté de surface : 58 à 62 HRC
- Dureté du noyau : 25 à 40 HRC (en fonction de l'alliage et des dimensions de la section)
Opérations post-carburation : Après la cémentation et la trempe, les pièces sont généralement soumises à un meulage et à un honage afin de rétablir la précision dimensionnelle perdue en raison de la déformation provoquée par la trempe. Pour les engrenages de précision, la séquence est la suivante : cémentation → trempe → revenu (entre 150 et 180 °C pour réduire la fragilité) → meulage à dur pour obtenir la géométrie finale des dents.
Nitruration (nitruration gazeuse et nitruration par plasma)
La nitruration consiste à introduire de l'azote dans la surface de l'acier à une température relativement basse (480 à 570 °C) sans trempe ultérieure. L'azote se combine avec les éléments d'alliage (chrome, aluminium, molybdène, vanadium) pour former des précipités de nitrure extrêmement durs au sein de la couche superficielle.
Principale différence technique par rapport à la cémentation : La nitruration étant réalisée en dessous de la température critique de l'acier et ne nécessitant pas de trempe, les déformations dimensionnelles sont nettement moins importantes que lors de la cémentation. Pour les composants de précision (tiges de soupapes hydrauliques, broches de précision, cavités de moules d'injection), la préservation de la forme proche de la forme finale offerte par la nitruration constitue un avantage décisif du procédé.
Nitruration gazeuse : Les pièces sont maintenues à 480–550 °C dans une atmosphère d'ammoniac pendant 10 à 100 heures ou plus. Des temps de cycle longs sont nécessaires car la diffusion de l'azote est plus lente que celle du carbone. Les profondeurs de couche typiques sont de 0,1 à 0,5 mm (couche mince, dureté superficielle très élevée).
Nitruration plasma (nitruration ionique) : Utilise une décharge plasma pour accélérer le bombardement d'ions azotés à la surface, permettant des températures plus basses (350–550 °C), des temps de cycle plus courts et un meilleur contrôle de la couche de composés nitrurés (couche blanche) à la surface. Le procédé plasma peut nitrurer sélectivement certaines zones par masquage avec des supports métalliques et est particulièrement utile pour les composants à géométrie complexe.
Aciers : La nitruration fonctionne mieux sur les aciers alliés contenant des quantités significatives de chrome, d'aluminium, de molybdène ou de vanadium — des éléments qui forment des nitrures stables. Nuances courantes : 4140, 4150 (après trempe et revenu pour la résistance du cœur), Nitralloy 135M (H13 pour l'outillage), 31CrMoV9 (acier de nitruration standard européen).
Limites : La nitruration ne fonctionne pas bien sur l'acier au carbone sans éléments d'alliage significatifs — la surface résultante est relativement molle. De plus, la profondeur de couche maximale économiquement réalisable (< 0,5 mm) limite l'applicabilité dans les applications à fortes contraintes de contact où une couche plus profonde est requise.
Épaisseur et dureté du boîtier :
- Profondeur de couche : 0,1–0,5 mm (beaucoup plus mince que la cémentation)
- Dureté superficielle : 65–72 HRC (supérieure à la cémentation)
- Dureté du cœur : Dépend du traitement thermique préalable (généralement trempé et revenu à 28–35 HRC avant nitruration)
Carbonitruration
La carbonitruration combine des éléments de cémentation et de nitruration — le carbone et l'azote sont diffusés simultanément dans la surface à des températures de 700–900 °C. L'atmosphère combinée produit une couche avec une dureté supérieure à la cémentation pure (l'azote augmente la trempabilité) et une meilleure profondeur de couche que la nitruration pure.
La carbonitruration est généralement appliquée aux couches minces (0,05–0,75 mm) sur des aciers faiblement alliés ou des aciers au carbone ordinaires pour des applications nécessitant une profondeur de couche modérée sans le coût d'investissement d'un équipement de cémentation gazeuse. Applications courantes : fixations, petits engrenages, cames et pièces embouties où l'accès à une ligne de cémentation est limité.
Trempe par induction
La trempe par induction utilise l'induction électromagnétique pour chauffer rapidement uniquement la couche superficielle d'un composant en acier au-dessus de la température d'austénitisation, suivie d'une trempe immédiate. Le procédé ne modifie pas la teneur en carbone de l'acier — l'acier de base doit avoir une teneur en carbone suffisante (généralement 0,40–0,55 % C, acier à teneur moyenne en carbone) pour atteindre une dureté superficielle adéquate lors de la trempe.
Ingénierie du procédé :
- Une bobine d'induction en cuivre est positionnée autour ou à proximité de la surface de la pièce
- Un courant alternatif à fréquence contrôlée (1 kHz à 1 MHz) induit des courants de Foucault dans la surface de la pièce
- Les courants de Foucault chauffent la couche superficielle à la température d'austénitisation (820–870 °C pour la plupart des aciers à teneur moyenne en carbone) en quelques secondes
- Une trempe immédiate à l'eau ou au polymère produit une couche martensitique
Relation entre fréquence et profondeur de couche : Une fréquence plus élevée confine le chauffage à une couche plus superficielle (profondeur de peau = plus faible à fréquence élevée). Les basses fréquences (1–10 kHz) produisent un chauffage plus profond pour les grandes dents d'engrenage et les arbres ; les hautes fréquences (100 kHz–1 MHz) produisent des couches superficielles pour les pièces de petit diamètre et la trempe superficielle sans chauffage à cœur.
Épaisseur et dureté du boîtier :
- Profondeur de couche : 0,5–6 mm (ajustable par fréquence et temps de maintien)
- Dureté superficielle : 55–65 HRC (dépend de la teneur en carbone et des alliages)
- Dureté du cœur : Inchangée par rapport à l'état avant traitement
Avantages : Très rapide (secondes par zone contre des heures pour la cémentation) ; trempe sélective de zones spécifiques ; distorsion minimale par rapport à la cémentation ; peut être entièrement automatisé pour la production en grande série. Largement utilisé pour les tourillons de vilebrequins automobiles, les arbres à cames, les dents de crémaillère de direction et les arbres de transmission.
Exigences relatives à l'acier : Les aciers à teneur moyenne en carbone (1040, 1045, 4140, 4340) sont standard pour la trempe par induction. La pièce doit avoir une teneur en carbone de base adéquate — tenter de tremper par induction un acier de cémentation à faible teneur en carbone produit une dureté insuffisante.
Trempe à la flamme
La trempe à la flamme utilise une flamme directe oxy-combustible ou oxy-propane pour chauffer la surface du composant à la température d'austénitisation, suivie d'une trempe immédiate. Le procédé est similaire en principe à la trempe par induction mais utilise la chaleur de combustion plutôt que l'induction.
Applications : La trempe à la flamme est la plus économique pour les composants de grande taille, irréguliers ou de forme unique où des bobines d'induction personnalisées seraient coûteuses (grands engrenages, guides, glissières) ou pour la trempe sélective de petites zones sur de grandes pièces. Elle est moins contrôlable et produit plus de distorsion et d'oxydation de surface que la trempe par induction.
Profondeur de couche : Conception et spécification
La profondeur de couche est l'une des spécifications les plus critiques de la trempe superficielle et doit être appropriée à la contrainte de contact et à la taille de section de l'application.
Profondeur de couche totale (PCT) : La profondeur jusqu'au point où la dureté chute à une valeur de référence spécifiée (souvent la dureté du cœur non traité ou une valeur définie telle que 50 HRC ou 25 HRC).
Profondeur de couche efficace (PCE) : La profondeur jusqu'à une valeur de dureté spécifiée, le plus couramment 50 HRC selon ISO 2639 ou 550 HV selon les normes automobiles européennes.
| Plage de profondeur de couche | Application typique | Processus |
|---|---|---|
| 0,1–0,3 mm | Couche mince, dureté superficielle maximale, distorsion minimale | Nitruration |
| 0,3–0,8 mm | Engrenages de surface modérés, broches de précision, fixations | Cémentation gazeuse/sous vide (cycle court) |
| 0,8–1,5 mm | Engrenages automobiles standard, arbres de transmission, tourillons de paliers | Cémentation gazeuse/sous vide |
| 1,5–3,0 mm | Engrenages robustes, grands arbres, transmissions tout-terrain | Cémentation profonde |
| 2,0–6,0 mm | Grands éléments de machines, vilebrequins, surfaces de guidage | Trempe par induction |
Règle de conception pour les engrenages : La profondeur de couche efficace doit être d’environ 15–20% du module de la dent (module = 25,4/pas diamétral en engrenage métrique). Pour un engrenage de module 4, une profondeur de couche efficace de 0,6–0,8 mm est généralement spécifiée.
Déformation lors de la cémentation : le défi critique de fabrication
La déformation est le plus grand défi pratique de la cémentation et affecte directement les exigences d’usinage après traitement, les tolérances et les coûts.
Pourquoi la déformation se produit
Changements de volume dus à la transformation de phase : Lorsque l’austénite se transforme en martensite pendant la trempe, le volume augmente d’environ 2–4% (selon la teneur en carbone). Si cette transformation se produit de manière non uniforme (différentes zones trempent à des vitesses différentes en raison de la géométrie), les contraintes de dilatation différentielle provoquent un gauchissement et un changement dimensionnel.
Gradients thermiques : Le gradient de température abrupt entre la surface chaude en cours de durcissement et le noyau plus froid crée des contraintes thermiques pendant le chauffage et la trempe qui produisent une déformation permanente.
Relaxation des contraintes résiduelles : Les contraintes résiduelles des opérations d’usinage antérieures peuvent être libérées pendant le chauffage, ce qui fait apparaître une déformation préexistante.
Déformation par procédé
| Processus | Niveau de déformation typique | Cause principale |
|---|---|---|
| Cémentation gazeuse/sous vide | Modéré à élevé | Trempe à haute température depuis ~850°C |
| Nitruration | Très faible | Sous la température critique, pas de trempe |
| Nitruration plasma | Très faible | Basse température, pas de trempe |
| Trempe par induction | Faible à modéré | Chauffage localisé ; trempe partielle |
| Durcissement à la flamme | Modéré | Moins contrôlé que l’induction |
Pour les composants de précision (engrenages à tolérance serrée, portées de paliers, arbres de précision), la déformation due à la cémentation est gérée par :
- Laisser une surépaisseur de rectification après durcissement (généralement 0,05–0,15 mm sur les surfaces de rectification, 0,1–0,3 mm sur les dents d’engrenage)
- Utilisation de montages et de trempe sous presse pour les engrenages et bagues minces
- Détensionnement après durcissement (revenu à 150–180°C)
- Finition dure (rectification, rodage) pour retrouver les dimensions finales
La faible déformation de la nitruration la rend attrayante pour les composants qui ne peuvent pas accepter une rectification après traitement — tiroirs de distributeurs à géométrie complexe, moules de précision et pièces où l’accès à la rectification est impossible.
Sélection de l’acier pour la cémentation
La composition de l’acier de base détermine quel procédé de cémentation est applicable, quelles duretés de couche et de noyau sont atteignables et quelle profondeur de couche est économiquement réalisable.
Nuances d’acier pour cémentation
| Grade | Teneur en C | Teneur en alliage | Application typique |
|---|---|---|---|
| 8620 | 0.18–0.23% | Cr, Ni, Mo | Engrenages et broches automobiles standard |
| 4320 | 0.17–0.22% | Cr, Ni, Mo | Engrenages et arbres pour charges lourdes |
| 9310 | 0.08–0.13% | Cr, Ni, Mo | Engrenages aérospatiaux, haute ténacité à la rupture |
| 4118 | 0.18–0.23% | Cr, Mo | Cémentation générale, fixations |
| 17CrNiMo6 | ~0.17% | Cr, Ni, Mo | Norme européenne pour engrenages à forte charge |
Nuances d’acier pour nitruration
| Grade | Teneur en C | Teneur en alliage | Application typique |
|---|---|---|---|
| 4140 (trempé et revenu avant nitruration) | 0.38–0.43% | Cr, Mo | Ingénierie générale, composants hydrauliques |
| 4150 | 0.48–0.53% | Cr, Mo | Exigence de dureté de noyau plus élevée |
| Nitralloy 135M | 0.35–0.41% | Cr, Mo, Al | Nuance dédiée à la nitruration, dureté de surface maximale |
| Acier à outils H13 | 0.32–0.45% | Cr, Mo, V | Moules de coulée sous pression, outillage d’extrusion |
| 31CrMoV9 | 0.28–0.35% | Cr, Mo, V | Norme européenne de nitruration |
Aciers à moyen carbone pour la trempe par induction/à la flamme
| Grade | Teneur en C | Application typique |
|---|---|---|
| 1040, 1045 | 0.37–0.50% | Arbres généraux, goupilles, cames |
| 4140 | 0.38–0.43% | Arbres en alliage, vilebrequins, engrenages |
| 4340 | 0.38–0.43% | Arbres haute résistance, aérospatiale |
Comparaison des méthodes de cémentation
| Propriété | Cémentation | Nitruration | Carbonitruration | Trempe par induction | Trempe à la flamme |
|---|---|---|---|---|---|
| Dureté de surface | 58–62 HRC | 65–72 HRC | 60–65 HRC | 55–65 HRC | 50–60 HRC |
| Plage de profondeur de cémentation | 0,5–3,0 mm | 0,1–0,5 mm | 0,05–0,75 mm | 0,5–6,0 mm | 1–6 mm |
| Température de processus | 850–950 °C | 480–570 °C | 700–900 °C | 820–870 °C (surface) | 820–870 °C (surface) |
| Trempe requise | Oui | Non | Oui | Oui | Oui |
| Niveau de déformation | Modéré à élevé | Très faible | Modéré | Faible à modéré | Modéré |
| Exigence en acier de base | Bas carbone (0,1–0,25 % C) | Allié (Cr, Mo, Al, V) | Bas à moyen carbone | Moyen carbone (0,4–0,55 % C) | Moyen carbone |
| Usinage post-traitement | Souvent requis | Généralement non requis | Parfois requis | Parfois requis | Parfois requis |
| Temps de cycle typique | 4–24 heures | 10–100+ heures | 2–8 heures | Secondes à minutes | Minutes |
| Équipement d'investissement | Élevé (four, atmosphère) | Élevé (four) | Modéré | Modéré (unité d'induction) | Faible |
Applications
Transmissions automobiles
Les engrenages cémentés et rectifiés dominent les boîtes de vitesses manuelles, les ensembles différentiels à couronne et pignon, et les trains planétaires des boîtes automatiques. La combinaison d'une dureté de surface de 58–62 HRC (pour la résistance à la fatigue de contact sous contrainte hertzienne) et d'un noyau résistant (pour la fatigue en flexion à la racine de la dent et les charges de choc lors de l'engagement) n'est obtenue de manière fiable que par cémentation. La cémentation sous vide suivie d'une trempe sous presse et d'une rectification dure des engrenages est la séquence de production standard pour les engrenages de précision de transmission automobile.
Les tourillons de vilebrequin et les arbres à cames trempés par induction sont standard dans les moteurs de véhicules particuliers et de véhicules utilitaires — les tourillons nécessitent 55–60 HRC pour une résistance à l'usure adéquate contre les coussinets, tandis que le corps du vilebrequin nécessite une ténacité pour la fatigue en flexion due aux charges de combustion.
Engrenages aérospatiaux
Les engrenages aérospatiaux — étages planétaires de transmissions d'hélicoptères, boîtiers d'accessoires de turboréacteurs, engrenages d'entraînement d'actionneurs — spécifient l'acier de cémentation 9310 (UNS G93106) ou des qualités premium similaires avec une chimie strictement contrôlée et une très faible teneur en soufre et phosphore. Une dureté de surface de 58–62 HRC est spécifiée selon AMS 2759/7, avec une profondeur de cémentation effective adaptée au module et à la contrainte de contact. Les exigences de durée de vie en fatigue dépassent de loin les normes automobiles, ce qui impose l'utilisation d'acier refondu sous double vide (fusion sous vide par induction, refusion sous vide à l'arc — VIM/VAR) et une inspection à 100 % par magnétoscopie des dents d'engrenages finies.
Machines industrielles
La nitruration est le processus standard pour les tiroirs de vannes hydrauliques et les composants de pompes, les cavités de moules d'injection de précision, les surfaces de vis et cylindres d'extrusion, et les broches de machines-outils de précision. La combinaison d'une dureté de surface élevée (65–72 HRC), d'une très faible déformation (maintien des tolérances de forme obtenues par rectification préalable) et d'une meilleure résistance à la corrosion rend la nitruration idéale pour les composants qui ne peuvent pas accepter de réusinage après traitement.
Les glissières, crémaillères et coulisses de machines-outils trempées par induction fournissent une dureté de surface localisée là où elle est nécessaire sans durcir toute la structure de la machine.
Considérations DFM pour les composants cémentés
Laissez une surépaisseur d'usinage après durcissement
Pour les composants cémentés qui seront rectifiés après durcissement, spécifiez la surépaisseur de rectification dans les dimensions du dessin avant durcissement :
- Dents d'engrenage : 0,1–0,3 mm par côté de surépaisseur pour la rectification dure des engrenages
- Portées de paliers : 0,05–0,15 mm de diamètre de surépaisseur pour la rectification cylindrique
- Surfaces planes : 0,05–0,10 mm par côté pour la rectification plane
Ne spécifiez pas les dimensions finales sur le dessin avant cémentation sans identifier la surépaisseur de rectification — c'est l'erreur la plus courante dans les spécifications de cémentation pour les composants de précision.
Concevoir pour une Distorsion Minimale
- Une géométrie symétrique se déforme moins qu'une géométrie asymétrique
- Les sections minces se déforment plus que les sections épaisses (vitesses de refroidissement différentielles)
- Les angles vifs, les rainures de clavette et les changements de section brusques créent des points de concentration de distorsion
- Pour les couronnes dentées et les engrenages minces, les dispositifs de presse à tremper contraignent la distorsion pendant la trempe
Spécifier la Profondeur de Couche Correcte
Une couche trop profonde sur des sections minces peut provoquer une trempe traversante (éliminant le noyau résistant) et de la fragilité. En règle générale, la profondeur de couche ne doit pas dépasser 25% de l'épaisseur de la section pour les composants cémentés sur sections minces. Pour les engrenages à parois minces ou les arbres élancés, une profondeur de couche réduite doit être spécifiée pour préserver la ductilité du noyau.
Masquer les Surfaces Qui Ne Doivent Pas Être Durcies
Les alésages de paliers, les sections filetées et les éléments à ajustement pressé qui doivent rester usinables ou maintenir une dureté contrôlée peuvent être masqués (cuivrage pour la cémentation ; masquage mécanique pour la nitruration) pour empêcher la formation de couche sur les surfaces spécifiées.
Principaux enseignements
- La cémentation crée un gradient de dureté délibérément conçu: surface dure (58–72 HRC selon le procédé) combinée à un noyau résistant (25–40 HRC) — une combinaison impossible avec une trempe complète ou sans traitement.
- Cémentation est le procédé de cémentation le plus utilisé : diffusion de carbone dans l'acier à bas carbone à 850–950°C produit une profondeur de couche de 0,5–3,0 mm à 58–62 HRC, adapté aux engrenages, arbres et composants de transmission. Nécessite une trempe et une rectification post-traitement.
- Nitruration offre la dureté de surface la plus élevée (65–72 HRC), la couche la plus mince (0,1–0,5 mm) et la plus faible distorsion de tous les procédés — le choix correct pour les composants de précision qui ne peuvent pas accepter de réusinage post-traitement.
- Trempe par induction est le procédé le plus rapide, adapté aux aciers à carbone moyen avec une teneur en carbone déjà adéquate, et permet une trempe sélective de zones sans traiter l'intégralité du composant.
- La distorsion est le principal défi de fabrication lors de la cémentation — la surépaisseur de rectification post-trempe doit être spécifiée avant cémentation et la finition dure doit être intégrée au plan de production.
- Le choix de l'acier dépend du procédé: acier à bas carbone (0,10–0,25% C) pour la cémentation ; acier allié avec Cr, Mo, Al ou V pour la nitruration ; acier à carbone moyen (0,40–0,55% C) pour la trempe par induction et à la flamme.
- À l'attention des équipes d'approvisionnement des équipementiers: les spécifications de cémentation sur les dessins techniques doivent inclure la méthode de procédé, la profondeur de couche (profondeur de couche effective jusqu'à la dureté spécifiée), la dureté de surface (HRC ou HV), la dureté du noyau, la nuance d'acier de base et la norme de procédé applicable (AMS 2759/7 pour la cémentation aérospatiale, AMS 2759/10 pour la nitruration, SAE J423 pour l'automobile).
Questions fréquemment posées
Qu'est-ce que la cémentation et pourquoi est-elle utilisée ?
La cémentation est un traitement thermique qui durcit uniquement la couche externe d'un composant en acier — créant une couche dure et résistante à l'usure — tout en préservant un noyau résistant et ductile. Elle est utilisée lorsqu'un composant doit simultanément résister à l'usure de surface et supporter des charges d'impact — des exigences que ni la trempe complète (qui rend la pièce entière fragile) ni l'acier non traité (qui manque de dureté de surface) ne peuvent satisfaire. Les engrenages, arbres, cames, goupilles et fixations sont les principales applications car leurs surfaces doivent résister à l'usure et à la fatigue de contact par roulement, tandis que leurs corps doivent absorber les chocs et prévenir la rupture fragile. Les contraintes résiduelles de compression introduites par la cémentation améliorent également significativement la durée de vie en fatigue.
Quelle est la différence entre la cémentation et la nitruration ?
La cémentation ajoute du carbone à la surface d'un acier à bas carbone à haute température (850–950°C), suivie d'une trempe pour produire une couche martensitique. Elle produit des profondeurs de couche de 0,5–3,0 mm et une dureté de surface de 58–62 HRC. La trempe produit une distorsion significative, nécessitant généralement une rectification post-trempe. La nitruration ajoute de l'azote à la surface d'un acier allié à basse température (480–570°C) sans trempe ultérieure. Elle produit des couches plus minces (0,1–0,5 mm) avec une dureté de surface plus élevée (65–72 HRC) et une très faible distorsion — aucun usinage post-traitement n'est généralement requis. La cémentation est choisie lorsqu'une couche profonde et une distorsion modérée sont acceptables ; la nitruration est choisie lorsqu'une distorsion minimale, une dureté de surface maximale et la préservation de géométries complexes sont requises.
Quelle doit être la profondeur de couche dans la cémentation ?
La profondeur de couche est spécifiée en fonction des contraintes de contact et de la géométrie de section de l'application. En règle générale d'ingénierie : pour les engrenages cémentés, la profondeur de couche effective doit être d'environ 15–20% du module de denture (par exemple, 0,6–0,8 mm pour un engrenage de module 4). Pour les portées de paliers, une profondeur de couche de 0,8–1,5 mm est typique. Pour les engrenages lourds hors route, des profondeurs de couche de 2,0–3,0 mm sont spécifiées. Pour les composants nitrurés, 0,1–0,3 mm est typique. La profondeur de couche ne doit pas dépasser environ 25% de l'épaisseur de la section mince de la pièce, pour éviter de tremper traversant les éléments minces et d'éliminer le noyau résistant.
Quels aciers sont les meilleurs pour la cémentation ?
Le choix de l'acier dépend du procédé. Pour la cémentation, utilisez des aciers alliés à bas carbone : 8620 (engrenages automobiles standard), 4320 (engrenages pour charges lourdes), 9310 (engrenages aérospatiaux nécessitant une ténacité maximale à la rupture). Pour la nitruration, utilisez des aciers alliés contenant des éléments formant des nitrures : 4140, 4150 (ingénierie générale), Nitralloy 135M (dureté de surface maximale), H13 (outillage). Pour la trempe par induction, utilisez des aciers à moyen carbone : 1045 (arbres généraux), 4140 (arbres alliés et vilebrequins), 4340 (aérospatial et défense à haute résistance). Utiliser le mauvais acier pour le procédé — tenter de nitrurer un acier au carbone ordinaire ou de tremper par induction un acier de cémentation à bas carbone — produit des résultats inadéquats qui ne peuvent pas être corrigés sans changer le matériau.
Comment la cémentation affecte-t-elle la précision dimensionnelle ?
La cémentation, en particulier la carburation, introduit des changements dimensionnels par l'expansion volumique de la transformation martensitique lors de la trempe, les contraintes thermiques dues à la différence de température entre la surface et le cœur, et la libération des contraintes d'usinage résiduelles pendant le chauffage. Pour les engrenages et arbres cémentés, des changements dimensionnels de 0,05 à 0,3 mm par surface sont typiques — nécessitant une rectification après trempe pour atteindre les cotes finales du dessin. La nitruration produit une distorsion beaucoup plus faible car elle opère en dessous de la température critique de l'acier sans trempe — généralement < 0,025 mm de changement dimensionnel sur des composants bien préparés. La trempe par induction produit des niveaux de distorsion intermédiaires selon la géométrie et la méthode de trempe. Pour les composants de précision, la cémentation doit être intégrée au plan de production dès le début, avec une surépaisseur d'usinage appropriée avant trempe et une finition dure après trempe.
Rédigé par l'équipe d'ingénierie CMS avec plus de 15 ans d'expérience en usinage de précision CNC de composants cémentés — engrenages et arbres cémentés, composants hydrauliques nitrurés, et pièces d'entraînement trempées par induction — pour des applications de fabrication automobile, aérospatiale et industrielle OEM. Références techniques : AMS 2759/7 (Carburation et traitement thermique des pièces en acier), AMS 2759/10 (Nitruration des pièces en acier), SAE J423 (Méthodes de mesure de dureté pour pièces cémentées), ISO 2639 (Mesure de la profondeur de cémentation efficace), AGMA 2004 (Métallurgie des engrenages).
Approvisionnement en composants usinés CNC nécessitant une cémentation ?
Chez CMS, nous coordonnons l'usinage de précision CNC et la cémentation dans un flux de travail géré unique — spécifiant la surépaisseur de rectification après trempe dans les dimensions avant trempe, sélectionnant le procédé de cémentation approprié pour le matériau et la géométrie, et fournissant une finition dure (rectification, rodage) aux cotes finales du dessin après traitement thermique. Chaque spécification de cémentation est examinée pour la compatibilité du grade d'acier, la profondeur de cémentation réalisable et la gestion de la distorsion avant le début de la production.
[Demander une revue DFM et un devis d'usinage de composants cémentés →]


