
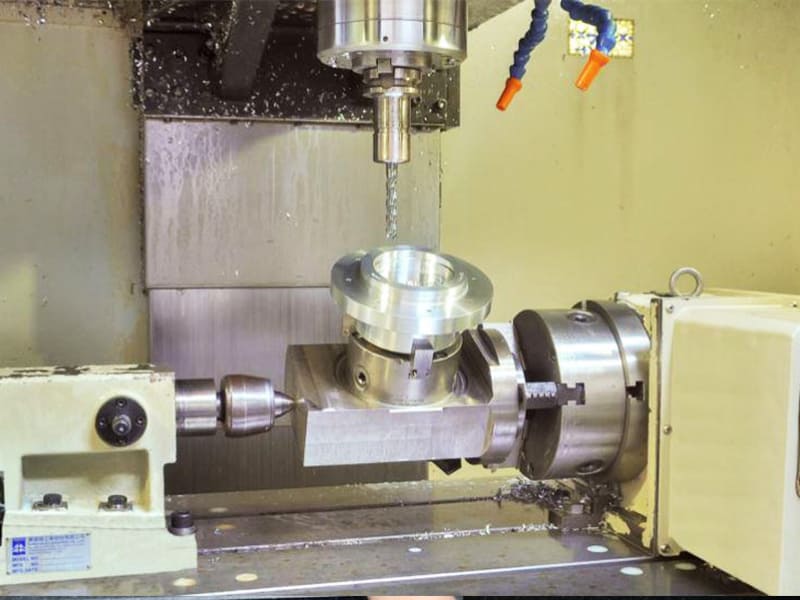
Réponse rapide : Une machine 4 axes CNC ajoute un axe rotatif A au mouvement standard 3 axes X/Y/Z, permettant à la pièce de tourner pendant l'usinage. Cela permet l'usinage multi-faces en un seul montage — éliminant les repositionnements qui augmentent le temps, les coûts et les erreurs de tolérance en travail 3 axes. Le temps de montage diminue généralement de 50 à 80% pour les pièces multi-faces. Un 4e axe ne remplace pas l'usinage 5-axis — il ne peut pas incliner l'outil ni accéder aux contre-dépouilles — mais il couvre environ 80% des capacités pour 50 à 70% du coût pour les géométries de pièces adaptées.
Qu'est-ce qu'une machine 4 axes CNC ?
Une machine 4 axes CNC est un système de fraisage qui ajoute un axe rotatif — désigné axe A — aux axes linéaires standard X, Y et Z de l'usinage conventionnel à 3 axes. L'axe A fait pivoter la pièce autour de l'axe X, exposant différentes surfaces à l'outil de coupe sans repositionnement manuel.
Les quatre axes fonctionnent ensemble comme suit :
- Axe X — mouvement de l'outil gauche/droite
- Axe Y — mouvement de l'outil avant/arrière
- Axe Z — mouvement de l'outil haut/bas
- Axe A — mouvement de rotation autour de l'axe X (la pièce tourne)
En pratique, la pièce est montée sur une table rotative ou un mandrin fixé au bâti de la machine. Le programme CNC coordonne le mouvement de l'outil de coupe en X, Y et Z avec la rotation de l'axe A, permettant à la machine de présenter plusieurs faces d'une pièce à l'outil en un seul montage continu.
Cette capacité change considérablement l'économie de l'usinage multi-faces. Un composant hexagonal usiné sur un centre 3 axes nécessite six montages séparés — six opérations de bridage, six alignements, six opportunités d'introduire des erreurs de positionnement. Le même composant sur une machine 4 axes est terminé en un seul montage, l'axe A indexant chaque face en position. Le temps de montage diminue, la précision de positionnement s'améliore et le risque d'accumulation de tolérances entre les montages est éliminé.
Usinage 4 axes indexé vs continu : une distinction critique
Tout usinage 4 axes CNC n'est pas identique. La distinction entre fonctionnement indexé et continu détermine quelles pièces un montage 4 axes peut traiter — et choisir entre eux est l'une des décisions de processus les plus importantes en travail 4 axes.
Usinage 4 axes indexé (mode 3+1)
Le fonctionnement indexé — parfois appelé usinage 3+1 — suit une séquence rotation-arrêt-coupe. L'axe A fait pivoter la pièce vers une position angulaire définie, se verrouille en place, puis l'usinage standard à 3 axes se poursuit. Lorsque cette face est terminée, l'axe A pivote vers la position suivante et le processus se répète.
C'est l'approche 4 axes la plus courante en usinage CNC de production. Elle est plus simple à programmer que le 4 axes simultané, produit des conditions de coupe stables (la pièce est immobile pendant la coupe) et traite efficacement la majorité des composants industriels multi-faces.
Meilleures applications : Boîtiers prismatiques, corps de vannes, blocs de connecteurs, supports multi-faces — toute pièce où les caractéristiques sont situées sur des faces distinctes à des positions angulaires définies.
Usinage 4 axes continu (simultané)
L'usinage 4 axes simultané coordonne la rotation de l'axe A avec le mouvement linéaire de l'outil en temps réel pendant la coupe. La pièce tourne en continu pendant que l'outil se déplace, produisant des trajectoires d'outil qui enveloppent la géométrie cylindrique ou suivent des trajectoires hélicoïdales.
Ce mode nécessite une programmation CAM avancée et un contrôleur capable de véritable interpolation 4 axes. Les conditions de coupe sont plus dynamiques qu'en mode indexé, nécessitant une gestion minutieuse des paramètres. Cependant, il permet des caractéristiques — rainures hélicoïdales, profils de cames, fraisage de contours cylindriques — qui sont géométriquement impossibles en mode indexé.
Meilleures applications : Lobes de cames, fentes hélicoïdales, contours cylindriques de type turbine, gravures rotatives, formes de filetage nécessitant une rotation synchronisée.
Pour la plupart des pièces de production OEM, l'usinage 4 axes indexé offre la capacité requise avec une complexité de programmation et un coût inférieurs. Le fonctionnement simultané est réservé aux caractéristiques véritablement cylindriques ou hélicoïdales qui ne peuvent pas être approximées par un positionnement indexé.
Comment le 4e axe améliore les performances d'usinage CNC
Le 4e axe améliore les performances de fabrication sur quatre dimensions mesurables — non pas une capacité théorique, mais des résultats de production pratiques.
Réduction du temps de montage
En production 3 axes de pièces multi-faces, chaque repositionnement exige que l'opérateur desserre, repositionne, ré-aligne, re-serre et remette à zéro la pièce. Sur un boîtier complexe à 4 faces, ce processus peut consommer 20 à 30 minutes par face — 80 à 120 minutes de temps non productif avant que la dernière face ne soit terminée.
Avec l'usinage 4 axes indexé, les quatre faces sont accessibles en un seul bridage. Le repositionnement de l'axe A prend des secondes, pas des minutes. Dans notre expérience de production avec des boîtiers en aluminium multi-faces et des blocs de connecteurs en acier inoxydable, la conversion de montages 3 axes en montages 4 axes a réduit le temps de montage non productif total de 60 à 75% — se traduisant directement par un coût par pièce inférieur et une utilisation machine supérieure.
Précision de positionnement entre les caractéristiques
Chaque fois qu'une pièce est re-serrée en usinage 3 axes, une nouvelle erreur de positionnement est introduite. Même des opérateurs expérimentés ré-alignant à ±0,01 mm par face accumulent des tolérances cumulées sur plusieurs montages. Sur un composant à 4 faces nécessitant une tolérance de positionnement de ±0,02 mm entre les faces, cet empilement peut consommer la totalité du budget de tolérance avant même que la variation d'usinage ne soit prise en compte.
Un montage 4 axes élimine entièrement l'erreur de positionnement entre montages. Toutes les caractéristiques sont usinées à partir d'une référence unique maintenue tout au long de l'opération. La perpendicularité et les relations de position entre les faces sont contrôlées par la précision de l'axe rotatif de la machine — typiquement ±0,005° ou mieux sur les tables rotatives servo industrielles — plutôt que par un re-bridage manuel.
Cohérence de surface entre les faces
Le repositionnement manuel entre les faces en usinage 3 axes produit souvent des décalages subtils aux transitions de faces — des hauteurs de surface légèrement différentes, de légers changements de palier dans les profils usinés résultant du déplacement du repère de référence entre les montages. L'usinage 4 axes élimine cela en maintenant une référence de datum continue tout au long de l'opération. Le résultat est une meilleure cohérence de surface, visuelle et fonctionnelle, sur l'ensemble de la pièce — ce qui est crucial dans les applications aérospatiales et médicales où la qualité de surface est inspectée selon des normes strictes.
Débit et Utilisation de la Machine
La réduction du temps de montage améliore directement l'utilisation de la machine — le pourcentage d'heures machine disponibles consacrées à l'usinage plutôt qu'au montage. Pour un centre d'usinage fonctionnant sur deux équipes de 8 heures, la conversion de pièces 3 axes à forte intensité de montage vers un fonctionnement 4 axes augmente couramment le temps de coupe effectif de 55–65 % des heures disponibles à 75–85 %. Cette amélioration de l'utilisation réduit le coût par pièce sans nécessiter d'investissement supplémentaire en équipement.
Machine 4 Axes CNC vs Machine 3 Axes CNC : Laquelle Convient à Votre Pièce ?
Le choix entre 3 axes et 4 axes ne dépend pas de la machine la plus avancée — il s'agit de savoir quel processus minimise le coût total pour une géométrie de pièce donnée. Les machines 4 axes ont des tarifs horaires plus élevés, une programmation plus complexe et nécessitent une configuration de l'axe A. Pour les bonnes pièces, ces coûts sont plus que compensés par les économies de montage. Pour les pièces simples, ils représentent des frais généraux purs.
Quand le 4 Axes Offre une Meilleure Économie
- Pièces avec des caractéristiques sur 3 faces ou plus — les économies de montage justifient rapidement le coût de programmation 4 axes
- Pièces cylindriques avec des caractéristiques circonférentielles — clavettes, trous transversaux, rainures radiales autour d'un arbre ou d'un rouleau
- Production en grand volume de composants multi-faces — l'avantage du coût unitaire se cumule avec la quantité
- Pièces nécessitant une tolérance de positionnement serrée entre les faces — élimine l'erreur de positionnement due au re-montage
Quand le 3 Axes Est le Meilleur Choix
- Pièces 2,5D simples — plaques, couvercles, supports avec des caractéristiques uniquement sur une ou deux faces bénéficient de la simplicité du 3 axes et d'un tarif horaire inférieur
- Prototypes en faible volume — les séries d'une ou trois pièces justifient rarement l'investissement en programmation 4 axes
- Pièces sans géométrie rotationnelle ou multi-faces — l'ajout d'un 4e axe n'apporte aucun bénéfice de capacité et n'ajoute que des coûts
- Budget serré avec un délai court — la programmation 3 axes est plus rapide ; pour les pièces simples urgentes, le 3 axes gagne en délai
| Critère | 3 Axes CNC | 4 axes CNC |
|---|---|---|
| Géométrie de la pièce | Simple, 1 à 2 faces | Multi-faces, cylindrique, caractéristiques radiales |
| Complexité de configuration | Multiples re-serrages | Montage unique |
| Précision positionnelle entre les faces | Cumul des erreurs dû au re-serrage | Référence de datum unique |
| Complexité de programmation | Inférieur | Modérée (indexée) à élevée (simultanée) |
| Taux horaire machine | Inférieur | Supérieur |
| Coût total de la pièce (multi-faces) | Souvent plus élevé | Souvent inférieur |
| Meilleur pour | Géométrie simple, faible volume | Géométrie complexe, volume moyen-élevé |
La règle pratique : si une pièce a 3 faces ou plus avec des caractéristiques qui doivent être positionnellement liées entre elles, l'axe 4 est presque toujours plus économique que l'axe 3 en coût total de pièce — même en tenant compte du taux machine plus élevé — car les économies de configuration compensent l'écart de taux.
4 Axis CNC vs 5 Axis CNC : Capacité, coût et application appropriée
La comparaison entre l'usinage 4 axes et 5-axis est l'une des décisions de sélection de processus les plus courantes dans la fabrication de précision CNC. La réponse dépend entièrement de la géométrie de la pièce — et se tromper dans un sens ou dans l'autre coûte cher.
Ce que le 5 axes apporte en plus du 4 axes
Une machine 5-axis CNC ajoute deux axes de rotation supplémentaires aux trois axes linéaires — généralement B et C, ou A et C selon la configuration. Ces axes permettent à l'outil de s'incliner dans n'importe quelle direction par rapport à la pièce, permettant l'usinage de surfaces courbes de forme libre, l'accès aux contre-dépouilles et l'optimisation continue de l'orientation de l'outil tout au long de la coupe.
Le surcoût du 5 axes
L'usinage 5 axes entraîne un surcoût significatif : les centres 5-axis de production coûtent généralement $400 000 à $1 000 000+, contre $80 000 à $300 000 pour des configurations 4 axes performantes. Le temps de programmation est considérablement plus long — la FAO 5-axis nécessite une simulation complète et une vérification des collisions que le 4 axes indexé n'exige pas. La configuration et le montage sont également plus complexes. Pour les pièces qui nécessitent réellement une opération 5-axis simultanée, ce surcoût est pleinement justifié. Pour les pièces pouvant être traitées en mode indexé 4 axes, le surcoût ajoute des dépenses sans bénéfice.
Quand le 4 axes peut remplacer le 5 Axis
Dans notre expérience de production, une fraction significative des pièces devisées pour l'usinage 5-axis peut être produite tout aussi bien sur 4 axes à moindre coût — lorsque la géométrie est analysée attentivement plutôt que de se tourner par défaut vers le processus le plus performant.
Le 4 axes est suffisant lorsque :
- Les caractéristiques se trouvent sur des faces distinctes à intervalles angulaires réguliers (l'accès indexé est adéquat)
- La géométrie de la pièce est symétrique en rotation autour d'un axe (arbres, rouleaux, boîtiers cylindriques)
- Les caractéristiques radiales (trous, rainures, clavettes) sont réparties autour d'un axe central
- Aucune surface incurvée continue ni contre-dépouille n'est présente
Le 5-axis est réellement nécessaire lorsque :
- La géométrie de surface change continuellement dans plusieurs directions angulaires (aubes de turbine, profils aérodynamiques)
- Les contre-dépouilles ou caractéristiques ne sont accessibles qu'en inclinant l'outil
- Des tolérances serrées sur des courbures complexes exigent une orientation optimale continue de l'outil
- Les composants aérospatiaux ou médicaux haut de gamme exigent une complexité géométrique que le positionnement indexé ne peut atteindre
| Facteur | 4 axes CNC | 5 Axis CNC |
|---|---|---|
| Axes de mouvement | X, Y, Z + rotation A | X, Y, Z + 2 axes de rotation |
| Usinage de surfaces de forme libre | Limité | Excellent |
| Accès aux contre-dépouilles | Non | Oui |
| Complexité de programmation | Modéré | Élevé |
| Coût de la machine | $80 000 à $300 000 | $400 000 à $1 000 000+ |
| Taux horaire d'usinage | Modéré | Élevé |
| Meilleure géométrie | Cylindrique, multi-faces indexées | Forme libre complexe, contre-dépouilles, profils aérodynamiques |
| Rapport capacité/coût | ~80% de la capacité à 50–70% du coût | Capacité complète, coût complet |
Un principe de travail utile : si un dessin de pièce peut être décomposé en caractéristiques toutes accessibles dans les 360° de rotation de l'axe A sans nécessiter d'inclinaison de l'outil, l'usinage indexé 4 axes est suffisant. Si certaines caractéristiques exigent que l'outil approche à des angles variables par rapport à l'axe de rotation, le 5-axis est nécessaire.
Meilleures applications pour les machines 4 axes CNC
Arbres, rouleaux et composants cylindriques
Les pièces cylindriques sont le domaine naturel de l'usinage 4 axes. La rotation de l'axe A expose en continu la surface circonférentielle, permettant l'usinage de clavettes, trous transversaux, méplats, gorges circonférentielles et caractéristiques radiales sans aucun repositionnement. La concentricité des caractéristiques usinées par rapport à la ligne centrale de l'arbre est maintenue par l'axe rotatif — mécaniquement plus précise que le re-bridage d'un arbre déjà tourné dans une opération séparée.
Cela s'applique aux arbres de transmission, rouleaux, bagues, broches et tout composant dont les caractéristiques sont réparties autour d'un axe central. Dans notre expérience de production avec des arbres d'automatisation industrielle, l'usinage 4 axes de trous transversaux et de clavettes dans le même montage que les caractéristiques de profil atteint systématiquement une précision de positionnement caractéristique-à-caractéristique de ±0,01 mm ou mieux — des résultats difficiles à reproduire avec des approches 3 axes multi-montages.
Boîtiers multi-faces, corps de vannes et collecteurs
Les composants nécessitant des caractéristiques usinées sur quatre, cinq ou six faces — motifs de trous de boulons, orifices, alésages de positionnement, contre-alésages — sont d'excellents candidats pour le 4 axes. La rotation indexée présente chaque face à l'outil de coupe sans re-bridage. Les relations de positionnement entre les caractéristiques sur différentes faces sont contrôlées par la machine plutôt que par un ré-alignement manuel. Les corps de vannes hydrauliques, collecteurs pneumatiques, boîtiers de boîtes de vitesses et blocs connecteurs électroniques entrent tous dans cette catégorie, et montrent typiquement une réduction du temps de cycle de 30–50% par rapport aux approches 3 axes multi-montages.
Composants structurels aérospatiaux (non-freeform)
Les supports aérospatiaux, blocs de montage, boîtiers d'actionneurs et composants connecteurs nécessitent fréquemment un usinage multi-faces avec des tolérances de positionnement serrées — mais ce ne sont pas des surfaces freeform continuellement courbées qui nécessitent une opération simultanée 5-axis. Pour cette classe de pièces aérospatiales, l'usinage indexé 4 axes atteint la précision et la qualité de surface requises à un coût significativement inférieur au 5-axis. Selon l'Aerospace Industries Association (AIA), l'usinage multi-axes CNC est la méthode de production standard pour les composants aérospatiaux usinés, le nombre d'axes étant sélectionné en fonction de la complexité géométrique.
Composants cylindriques médicaux
Les vis à os, fixations orthopédiques, arbres d'instruments chirurgicaux et préformes d'implants dentaires sont principalement cylindriques avec des caractéristiques réparties autour de l'axe — une géométrie 4 axes idéale. L'avantage du montage unique est particulièrement précieux dans la fabrication médicale, où la minimisation de la manipulation des pièces réduit le risque de contamination. Les exigences du système qualité ISO 13485 mettent l'accent sur la répétabilité des processus ; l'usinage 4 axes à montage unique améliore directement la répétabilité en réduisant les variables de re-bridage.
Ébauches d'engrenages et gravure rotative
Les ébauches d'engrenages nécessitent une répartition uniforme des caractéristiques autour de la circonférence — une géométrie intrinsèquement 4 axes. La gravure rotative de numéros de série, logos et identifications de pièces sur des surfaces cylindriques est une autre application où l'opération continue 4 axes produit une profondeur et un espacement constants que l'indexation manuelle ne peut pas égaler.
Avantages de l'usinage 4 axes CNC
Complexité et coût réduits des montages
L'usinage multi-faces en 3 axes nécessite un montage séparé pour chaque orientation de configuration. La conception, la fabrication et la maintenance de plusieurs montages dédiés ajoute des coûts initiaux et introduit la variation entre montages comme risque qualité. L'usinage 4 axes réduit cela à un seul montage pour l'opération complète, éliminant les coûts de montage et simplifiant la chaîne de contrôle qualité.
Taux de rebut inférieur grâce aux erreurs de positionnement
Le re-bridage est là où les erreurs dimensionnelles sont introduites. Les erreurs d'alignement dues au repositionnement sont invisibles jusqu'à ce que l'inspection révèle que les tolérances de positionnement entre les caractéristiques sur différentes faces sont hors spécification — à ce stade, la pièce est souvent irrécupérable. L'usinage 4 axes à montage unique élimine ce mode de défaillance. Sur la base de nos données de production pour les composants multi-faces, la conversion de l'usinage 3 axes multi-montages à l'usinage 4 axes à montage unique a réduit les rebuts liés au positionnement de 60–80% sur les boîtiers complexes.
Débit plus élevé pour la production par lots
Les économies de temps de configuration se cumulent sur les quantités de lots. Pour un lot de 100 pièces d'un composant à 4 faces avec 15 minutes de repositionnement par face en travail 3 axes, le temps total de configuration est de 100 × 3 étapes de repositionnement × 15 minutes = 75 heures. Le lot 4 axes équivalent a un repositionnement de l'axe A d'environ 30 secondes par face — le temps total de repositionnement sur le lot tombe sous 2 heures. Cette différence de 73 heures est une réduction directe du temps de cycle qui se traduit par un coût par pièce inférieur et une livraison plus rapide.
Compatibilité avec l'automatisation
Les machines 4 axes avec changeurs de palettes ou chargement robotisé de pièces peuvent effectuer un usinage multi-faces sans surveillance — la machine charge, indexe à travers toutes les faces et termine la pièce sans intervention de l'opérateur entre les faces. Cela rend le 4 axes bien adapté aux environnements de production en mode dégradé où la réduction des coûts de main-d'œuvre est une stratégie de fabrication.
Limitations des machines 4 axes CNC
Comprendre où l'usinage 4 axes cesse d'être le bon outil est aussi important que de savoir où il excelle.
Impossible d'accéder aux contre-dépouilles ou caractéristiques cachées
L'axe A fait tourner la pièce autour d'un axe, mais l'outil de coupe maintient une orientation fixe par rapport à la broche. Les caractéristiques accessibles uniquement en inclinant l'outil — contre-dépouilles, angles inverses, géométries internes cachées — ne peuvent pas être atteintes en opération 4 axes standard. Ces géométries nécessitent un usinage 5-axis ou des opérations secondaires sur un montage différent.
Non adapté aux surfaces freeform
Les surfaces continuellement courbées avec des vecteurs normaux variables — profils aérodynamiques de pales de turbine, passages de roues, carénages aérodynamiques — nécessitent un contrôle simultané de l'orientation de l'outil sur plusieurs axes que les machines 4 axes ne peuvent pas fournir. Tenter d'approximer ces surfaces avec un positionnement indexé produit des surfaces facettées qui ne satisfont pas aux exigences de précision géométrique.
Contraintes de rigidité de l'axe rotatif
La table rotative ou le mandrin fournissant le mouvement de l'axe A introduit une compliance absente avec un bridage par fixations rigides. Les pièces longues, lourdes ou asymétriques peuvent subir une déflexion ou des vibrations sous les forces de coupe, en particulier lors de coupes interrompues lourdes. Cela nécessite des paramètres de coupe plus conservateurs dans certains cas. Pour les arbres longs, le support de contre-poupée compense partiellement ce problème en fournissant un deuxième point de support. Pour les pièces prismatiques lourdes, la capacité de charge de la table rotative doit être évaluée par rapport au poids de la pièce et à l'ampleur des forces de coupe.
Programmation FAO plus complexe qu'en 3 axes
La programmation simultanée 4 axes nécessite un logiciel de FAO capable de générer des trajectoires d'outil 4 axes et de simuler les collisions. La programmation indexée est relativement simple, mais les trajectoires d'outil simultanées 4 axes pour des caractéristiques cylindriques complexes exigent plus de temps de programmation et de compétences que le travail standard en 3 axes. Pour les pièces simples en faible volume, cet investissement peut ne pas être justifié.
Coût des machines 4 axes CNC : Investissement en équipement et économie d'usinage
Fourchettes de prix des équipements
| Catégorie de machine | Coût approximatif (USD) | Capacité typique |
|---|---|---|
| 4 axes CNC de bureau / loisir | $5 000 – $20 000 | Matériaux légers uniquement, faible précision |
| Industriel d'entrée de gamme (table rotative 3+1) | $30 000–$80 000 | Pièces industrielles générales, tolérance modérée |
| VMC de milieu de gamme + 4e axe | $80 000–$200 000 | Production de précision, la plupart des alliages industriels |
| 4 axes de qualité production | $200 000–$500 000+ | Aérospatial, tolérances serrées, prêt pour l'automatisation |
Pour les environnements de fabrication OEM, les catégories industrielles d'entrée de gamme et de milieu de gamme couvrent la majorité des exigences de production. Le niveau qualité production est pertinent pour les programmes aérospatiaux et médicaux nécessitant une certification des processus, un chargement automatisé et une capacité constante de ±0,005 mm.
Facteurs clés qui déterminent le coût de la machine
Performance de la broche — des vitesses plus élevées (12 000–24 000 tr/min) améliorent le débit de l'aluminium et des alliages légers ; un couple plus élevé gère l'acier et le titane.
Qualité de la table rotative — la différence entre un indexeur pneumatique de base et une table rotative servo de précision est la différence entre ±0,1° et ±0,005° de précision de positionnement angulaire. Pour des relations angulaires serrées, une table rotative servo de précision est essentielle.
Contrôleur CNC — Les contrôleurs Fanuc, Siemens et Heidenhain prennent en charge la véritable interpolation 4 axes simultanée. Les contrôleurs d'entrée de gamme peuvent ne supporter que l'opération indexée 3+1, ce qui limite la gamme d'applications.
Rigidité de la machine — La construction à glissières en boîte offre une rigidité supérieure pour les coupes interrompues lourdes ; les guidages linéaires offrent de meilleures performances dynamiques pour la finition à haute vitesse.
Le coût total par pièce est la bonne métrique de comparaison
Pour les acheteurs OEM évaluant les devis de fournisseurs pour le travail 4 axes, l'économie pertinente est le coût total par pièce — pas seulement le taux horaire machine. Une machine 4 axes fonctionnant à $85/heure réalisant une pièce à 4 faces en un montage de 45 minutes produit un coût par pièce inférieur à celui d'une machine 3 axes à $60/heure nécessitant quatre montages totalisant 2 heures, même avant de prendre en compte l'inspection et le risque de rebut.
Directives DFM pour l'usinage 4 axes CNC
Les décisions de conception ont plus d'impact sur le coût d'usinage 4 axes que la plupart des ingénieurs ne le pensent. Les pièces optimisées pour le fonctionnement 4 axes s'usinent plus rapidement, nécessitent moins de changements d'outils et produisent de meilleurs résultats de qualité que les pièces conçues sans tenir compte des contraintes de l'axe rotatif.
Aligner les caractéristiques sur l'axe rotatif
Les conceptions 4 axes les plus efficaces organisent toutes les caractéristiques autour d'un axe de rotation commun. Les caractéristiques réparties autour d'un axe central, ou sur des faces à intervalles angulaires réguliers (90°, 120°, 60°), sont usinées séquentiellement avec un indexage simple de l'axe A. Les caractéristiques sur des plans non liés nécessitant un remontage sur un axe hors de la rotation de l'axe A imposent des montages supplémentaires — éliminant l'avantage du 4 axes.
Éviter les poches profondes et étroites et les parois minces
Les poches profondes et étroites nécessitent des outils à longue portée qui fléchissent sous les forces de coupe — amplifié sur les configurations 4 axes où l'axe rotatif introduit une conformité supplémentaire. Le rapport profondeur/largeur recommandé pour les poches est de 3:1 ou moins. Les parois minces inférieures à 1,5–2 mm en titane ou en acier inoxydable, et inférieures à 1 mm en aluminium, nécessitent des paramètres de coupe conservateurs qui prolongent le temps de cycle. Lorsque la fonction le permet, l'augmentation de la largeur de poche, l'ajout de rayons de coin (minimum égal à 30% de la profondeur de poche) et l'augmentation de l'épaisseur minimale des parois réduisent le temps d'usinage et améliorent la stabilité dimensionnelle.
Concevoir pour le support de contre-poupée sur les arbres longs
Pour les pièces de type arbre ou cylindriques plus longues qu'environ 4–5× le diamètre, les forces de coupe sans support de contre-poupée provoquent une déflexion de la pièce et du broutage. L'inclusion d'un trou de centre standard (angle inclus de 60°) aux deux extrémités des pièces d'arbre permet le support de contre-poupée pendant toute l'opération d'usinage — une caractéristique de conception simple qui améliore considérablement la tolérance réalisable et l'état de surface des composants cylindriques longs.
Appliquer des tolérances strictes de manière sélective
En usinage 4 axes, des tolérances serrées sur le positionnement rotatif (localisation angulaire des caractéristiques, perpendicularité face à face) sont réalisables à un coût relativement faible car elles sont contrôlées par l'axe rotatif — un paramètre contrôlé par la machine. Les tolérances dimensionnelles serrées sur la géométrie des caractéristiques nécessitent les mêmes paramètres d'usinage conservateurs que dans tout processus. Appliquez des tolérances de ±0,01 mm ou plus serrées lorsque l'assemblage ou la fonction l'exige spécifiquement ; autorisez les tolérances ISO 2768-m sur la géométrie non fonctionnelle.
Selon notre expérience d'examen des dessins de pièces 4 axes, 20 à 30% des tolérances serrées sur les composants industriels typiques concernent des caractéristiques non fonctionnelles où le relâchement aux tolérances standard réduirait le coût d'usinage de 10 à 20% sans affecter les performances du produit.
Liste de contrôle DFM pour les pièces 4 axes
| Question relative à la conception | Action DFM |
|---|---|
| Toutes les caractéristiques sont-elles accessibles dans la rotation de 360° de l'axe A ? | Reconcevoir toute caractéristique nécessitant une inclinaison d'outil |
| Les rapports profondeur/largeur des poches sont-ils ≤ 3:1 ? | Augmenter la largeur de poche ou réduire la profondeur |
| Les arbres plus longs que 4× le diamètre ont-ils des trous de centre ? | Ajouter des trous de centre pour le support de contre-poupée |
| Les caractéristiques angulaires sont-elles à intervalles réguliers ? | Simplifier la programmation et réduire le nombre d'indexages |
| Les tolérances serrées sont-elles limitées aux caractéristiques fonctionnelles ? | Appliquer ISO 2768-m à la géométrie non critique |
| Les coins internes sont-ils rayonnés ≥ 30% de la profondeur de poche ? | Éliminer les opérations de plongée aux coins |
Industries utilisant les machines 4 axes CNC
Aérospatial
L'aérospatiale utilise largement l'usinage 4 axes pour les supports structurels, les blocs de montage, les boîtiers d'actionneurs et les composants de connecteurs — les pièces structurelles prismatiques multi-faces qui constituent une grande partie du matériel de cellule et d'avionique. Ces pièces nécessitent des tolérances de positionnement serrées entre les faces, ce que l'usinage 4 axes en montage unique fournit sans le coût du 5-axis. La distinction est importante : le 4 axes traite efficacement les composants aérospatiaux prismatiques multi-faces mais n'est pas approprié pour les surfaces de profil aérodynamique, les pales de turbine ou les formes à géométrie continuellement variable.
Médical
La fabrication de dispositifs médicaux utilise le 4 axes pour les vis à os, les fixations orthopédiques, les arbres chirurgicaux et les préformes d'implants — principalement des pièces cylindriques avec des caractéristiques circonférentielles qui sont des géométries naturelles du 4 axes. L'usinage en montage unique réduit la manipulation des pièces et le risque de contamination associé, ce qui est directement pertinent pour les exigences de contrôle de processus ISO 13485.
Automatisation industrielle
Les systèmes d'automatisation sont construits autour d'arbres, d'engrenages, d'accouplements et de composants rotatifs — la catégorie la plus forte d'applications à 4 axes. L'alignement de précision des caractéristiques radiales (trous transversaux, rainures de clavette, repères de synchronisation) sur les arbres d'automatisation nécessite la précision de positionnement angulaire que fournissent les tables rotatives à servocommande. La production en grand volume de matériel d'automatisation bénéficie également de manière significative des économies de configuration à 4 axes sur les quantités par lot.
Défense et Électronique
Les composants de défense — boîtiers de précision, structures de montage, boîtiers de capteurs — nécessitent souvent un usinage multi-faces avec des exigences de traçabilité qui favorisent un traitement en une seule configuration. La fabrication électronique utilise le 4 axes pour les boîtiers de connecteurs, les composants RF et les structures de dissipateurs thermiques qui combinent une géométrie multi-faces avec des exigences dimensionnelles strictes.
Choisir la bonne configuration de machine 4 axes CNC
Adapter la configuration de la machine aux exigences de production est une décision d'efficacité d'investissement. Une spécification excessive ajoute des coûts sans bénéfice ; une spécification insuffisante force des contournements de processus qui érodent les avantages d'efficacité de l'usinage à 4 axes.
| Scénario de production | Configuration recommandée |
|---|---|
| Prototypage, industrie générale | Centre d'usinage vertical + table rotative à indexage, contrôleur standard |
| Production cylindrique par lots (arbres) | 4 axes avec support de contre-poupée, table rotative à servocommande |
| Composants de précision multi-faces | Centre d'usinage vertical de gamme moyenne + table rotative de précision à servocommande |
| Production automatisée à grand volume | 4 axes avec changeur de palettes ou chargement robotisé |
| Contours cylindriques simultanés | Machine avec véritable contrôleur d'interpolation 4 axes |
Pour les acheteurs de OEM évaluant les fournisseurs d'usinage CNC, les questions pertinentes sont : la configuration 4 axes du fournisseur comprend-elle une table rotative servo de précision (pas seulement un indexeur pneumatique) ? Leur contrôleur prend-il en charge le fonctionnement simultané sur 4 axes ? Quelle est la capacité de charge de la table rotative par rapport au poids de la pièce ? Ces questions distinguent les fournisseurs capables sur le plan process de ceux qui disposent d'une capacité 4 axes mais qui ne peuvent pas garantir la tolérance et la cohérence requises pour les composants multi-faces de précision.
Principaux enseignements
- Une machine CNC à 4 axes ajoute une rotation sur l'axe A au mouvement X/Y/Z, permettant l'usinage multi-faces en un seul montage et éliminant les erreurs de positionnement et les coûts de temps liés au re-bridage.
- Le 4 axes indexé (rotation-arrêt-coupe) traite la majorité des pièces industrielles multi-faces; le 4 axes simultané n'est requis que pour les caractéristiques cylindriques hélicoïdales et à courbure continue.
- Des économies de temps de montage de 50 à 80% sont typiques pour les composants multi-faces passant de 3 axes à 4 axes, avec des réductions correspondantes des rebuts de positionnement.
- Le 4 axes offre environ 80% des capacités du 5-axis à 50–70% du coût pour les pièces à géométrie rotationnelle ou à faces indexées — le 5-axis n'est requis que pour les surfaces de forme libre, les contre-dépouilles et les caractéristiques à angle continu.
- Meilleures applications du 4 axes : arbres, composants cylindriques, boîtiers multi-faces, corps de vannes, supports structurels aérospatiaux, pièces cylindriques médicales et toute géométrie où les caractéristiques sont réparties autour d'un axe de rotation.
- DFM pour le 4 axes signifie aligner les caractéristiques sur l'axe rotatif, éviter les poches profondes et étroites, inclure des dispositions de support de contre-pointe sur les arbres longs et appliquer des tolérances serrées de manière sélective.
- À l'attention des acheteurs de OEM, évaluer la capacité 4 axes d'un fournisseur signifie confirmer la précision de la table rotative servo, la capacité d'interpolation simultanée du contrôleur et la capacité de charge — pas seulement la présence d'un 4e axe.
Questions fréquemment posées
Qu'est-ce qu'une machine CNC à 4 axes et comment fonctionne-t-elle ?
Une machine CNC à 4 axes ajoute un axe rotatif A à l'usinage standard 3 axes X/Y/Z, permettant à la pièce de tourner pendant la coupe. L'axe A est monté sur la table de la machine, la pièce étant serrée dans un mandrin ou sur un dispositif rotatif. Les programmes CNC coordonnent le mouvement de l'outil en X, Y et Z avec la rotation de l'axe A, présentant plusieurs faces ou la circonférence complète d'une pièce à l'outil de coupe en un seul montage. Cela élimine le repositionnement manuel requis en usinage 3 axes pour les pièces multi-faces, réduisant le temps de montage de 50 à 80% et améliorant la précision de positionnement en maintenant une référence de datum continue tout au long de l'opération.
Quelle est la différence entre l'usinage CNC à 3 axes et à 4 axes ?
Les machines CNC à trois axes déplacent l'outil de coupe uniquement dans les directions X, Y et Z. L'usinage multi-faces sur une machine à 3 axes nécessite un repositionnement manuel et un re-bridage pour chaque face — chaque repositionnement introduit du temps, des coûts et des erreurs de positionnement potentielles. L'usinage à 4 axes ajoute l'axe A, qui fait pivoter la pièce pour exposer différentes faces et surfaces circonférentielles sans re-bridage. Pour les pièces présentant des caractéristiques sur trois faces ou plus, ou avec une géométrie circonférentielle, l'usinage à 4 axes produit généralement un coût total de pièce inférieur malgré le taux horaire machine plus élevé, car les économies de montage compensent l'écart de taux. Pour les pièces simples à face unique, le 3 axes reste le choix le plus rentable.
Une machine CNC à 4 axes peut-elle remplacer une machine à 5 axes ?
Parfois — mais uniquement pour des types géométriques spécifiques. L'usinage à 4 axes est suffisant pour les pièces à symétrie rotationnelle, les caractéristiques sur faces indexées discrètes et les caractéristiques radiales ou circonférentielles accessibles dans les 360° de rotation de l'axe A. Pour ces géométries, le 4 axes gère environ 80% des capacités du 5-axis à 50–70% du coût. L'usinage à 5 axes est requis pour les pièces à surfaces de forme libre à courbure continue (aubes de turbine, impulseurs), les caractéristiques en contre-dépouille accessibles uniquement par inclinaison de l'outil, et les géométries complexes multi-angles qui ne peuvent pas être décomposées en positions indexées. La question pratique : toutes les caractéristiques de la pièce peuvent-elles être atteintes dans les 360° de rotation de l'axe A sans inclinaison de l'outil ? Si oui, le 4 axes est suffisant.
Quelles pièces conviennent le mieux à l'usinage CNC à 4 axes ?
Les applications les plus adaptées sont : les arbres et rouleaux nécessitant des caractéristiques circonférentielles (gorges, trous transversaux, rainures) ; les boîtiers prismatiques multi-faces nécessitant des caractéristiques sur 3 à 6 faces ; les corps de vannes et blocs hydrauliques avec orifices sur plusieurs faces ; les ébauches d'engrenages et composants cylindriques avec caractéristiques uniformément réparties ; les supports structurels aérospatiaux et blocs de montage avec tolérances de positionnement serrées entre les faces ; les pièces cylindriques médicales comme les vis à os et les arbres d'instruments ; et tout composant dont les caractéristiques sont organisées autour d'un axe de rotation central. Les pièces à géométrie simple à face unique sont mieux servies par le 3 axes ; les pièces à géométrie complexe de forme libre ou en contre-dépouille nécessitent le 5-axis.
Quelle est la précision de l'usinage CNC à 4 axes ?
Sur les configurations industrielles à table rotative servo, l'usinage à 4 axes atteint une précision de positionnement angulaire de ±0,005° ou mieux et des tolérances dimensionnelles linéaires de ±0,01 mm sur les caractéristiques standard. L'avantage du montage unique rend souvent le 4 axes plus précis que le 3 axes pour les pièces multi-faces, car il élimine l'erreur de positionnement cumulée introduite par le re-bridage. La variable critique est la qualité de la table rotative — une table rotative servo de précision est fondamentalement plus précise qu'un indexeur pneumatique, et la différence se manifeste clairement dans les résultats de tolérance de positionnement sur les composants multi-faces à tolérances serrées.
Combien coûte l'usinage CNC à 4 axes par rapport au 3 axes et au 5 axes ?
Les tarifs horaires machine pour l'usinage 4 axes sont généralement 20 à 40 % plus élevés que ceux du 3 axes en raison du coût d'équipement supérieur et de la complexité de programmation. Cependant, pour les pièces multi-faces, les économies de temps de montage du 4 axes entraînent souvent un coût total par pièce inférieur à celui du 3 axes malgré le tarif plus élevé. Comparé au 5 axes, l'usinage 4 axes présente un coût machine inférieur de 40 à 60 %, avec un temps de programmation et une complexité de montage nettement réduits pour les pièces relevant des capacités du 4 axes. La comparaison de coûts correcte est toujours le coût total par pièce — matière, montage, usinage, inspection et reprise — et non le seul tarif horaire machine.
Quelles sont les limites de l'usinage 4 axes ?
Les principales limites sont : l'incapacité d'accéder aux contre-dépouilles ou aux caractéristiques nécessitant une inclinaison d'outil (celles-ci nécessitent un 5 axes) ; une capacité limitée pour les surfaces de forme libre à géométrie variable en continu ; les contraintes de rigidité de l'axe rotatif pouvant provoquer une déflexion ou un broutage sur les pièces très longues ou lourdes sans support de contre-pointe ; et une programmation plus complexe que le 3 axes, en particulier pour l'opération simultanée en 4 axes. Le 4 axes occupe une plage de capacités bien définie — plus performant que le 3 axes pour les géométries multi-faces et cylindriques, moins performant que le 5 axes pour les surfaces tridimensionnelles complexes. Adapter le procédé à la géométrie est la clé pour obtenir les avantages de coût et de qualité de l'usinage 4 axes.
Que doivent demander les acheteurs lors de l'évaluation d'un fournisseur d'usinage 4 axes ?
Les questions les plus importantes sont : La table rotative utilise-t-elle un servomoteur de précision, et quelle est la précision de positionnement angulaire ? Le contrôleur prend-il en charge la véritable interpolation simultanée 4 axes ou uniquement un fonctionnement indexé 3+1 ? Quelle est la capacité de charge de la table rotative et le diamètre de balayage maximal ? Le fournisseur peut-il fournir des rapports d'inspection avec des mesures de position référencées au datum pour les caractéristiques multi-faces ? Pour les pièces aérospatiales ou médicales, le fournisseur détient-il une certification de procédé (AS9100, ISO13485) couvrant l'opération 4 axes ? Ces questions permettent d'identifier si la configuration 4 axes d'un fournisseur peut fournir de manière constante la précision de positionnement et le contrôle de procédé requis pour les composants multi-faces de précision.
Rédigé par l'équipe d'ingénierie avec plus de 15 ans d'expérience en usinage de précision 3 axes, 4 axes et 5 axes pour les applications aérospatiales, médicales, d'automatisation industrielle et de fabrication. Références techniques : rapport sur la technologie de fabrication de l'Aerospace Industries Association (AIA), ISO 230-1 (essais de précision des machines-outils), ISO13485 (systèmes de qualité pour dispositifs médicaux).
Vous recherchez des composants multi-faces ou cylindriques de précision ?
Chez nous, notre capacité d'usinage 4 axes comprend des tables rotatives à servomoteur de précision, une interpolation simultanée 4 axes pour les caractéristiques cylindriques et une inspection complète avec rapport de position référencé au datum. Nous examinons chaque travail 4 axes pour l'alignement de l'axe rotatif, l'optimisation DFM et la faisabilité des tolérances avant de soumettre un devis — afin d'obtenir des prix précis et des pièces fabricables, sans surprises après le début de la production.
[Demander une revue DFM et un devis d'usinage 4 axes →]


