
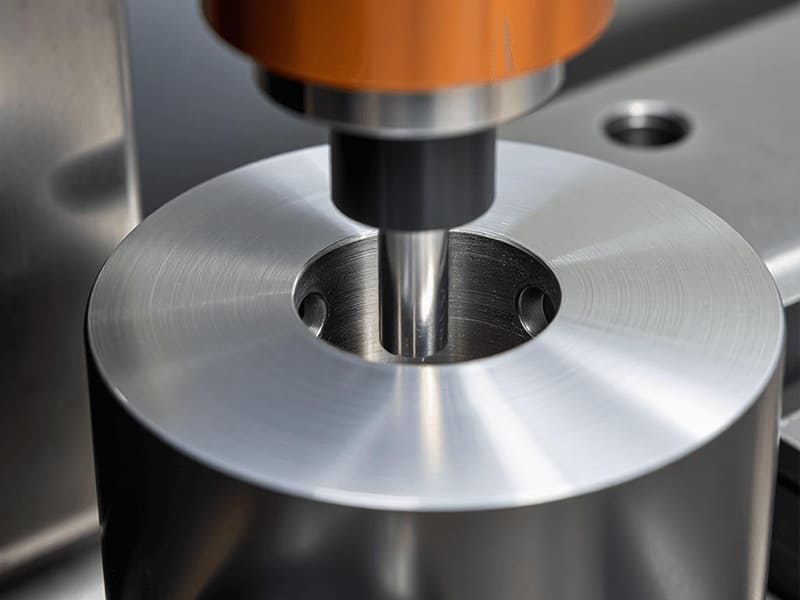
Un logement de roulement nécessite une tolérance H7 (plage de ±0,01 mm) sur un alésage de Ø20 mm pour un ajustement avec serrage correct. Le perçage seul produit une variation de ±0,15 mm — certains alésages sont trop lâches pour une rétention fiable du roulement. L’ajout d’une opération d’alésage à la lame après le perçage réduit la variation de diamètre à ±0,01 mm avec une finition de surface Ra 1,6 µm. Chaque alésage obtient un ajustement serré constant. Le taux de rejet à l’assemblage passe de 12% à moins de 1%. L’étape d’alésage à la lame ajoute environ 15 secondes de temps de cycle et $0,80 par pièce — contre $18 par pièce en coût de reprise pour les roulements mal ajustés dans les alésages uniquement percés. Nous spécifions l’alésage à la lame sur les trous critiques pour l’ajustement dans CNC programmes d’usinage régulièrement. L’alésage à la lame est une opération de finition de précision qui affine un trou pré-percé ou pré-alésé en retirant une petite quantité de matière (généralement 0,1–0,3 mm) à l’aide d’un outil de coupe à plusieurs arêtes (alésoir). Il ne crée pas de trous — il les corrige et les finit, obtenant des tolérances serrées (H7/H8), des surfaces lisses (Ra 0,8–3,2 µm) et des ajustements d’assemblage fiables que le perçage seul ne peut pas offrir.
Ce guide couvre le fonctionnement de l’alésage à la lame, ses utilisations, la comparaison avec le perçage/l’alésage/le rodage, les types d’alésoirs, les critères de sélection, les tolérances et la finition de surface, les problèmes courants, les facteurs de coût, CNC meilleures pratiques, et un cadre de décision.
Comment fonctionne l’alésage à la lame
Un alésoir est un outil de coupe à plusieurs cannelures (généralement 4 à 8 arêtes) qui entre dans un trou pré-usiné et retire une couche fine et uniforme de matière. Le processus fonctionne à une vitesse plus faible et avec une force plus légère que le perçage — l’outil est guidé par le trou existant plutôt que de couper agressivement.
Séquence du processus : Pré-percer ou aléser le trou légèrement sous-dimensionné (laisser une marge de 0,1–0,3 mm) → Sélectionner un alésoir correspondant au diamètre final et à la classe d’ajustement → Fonctionner à une vitesse inférieure à celle du perçage avec une avance stable et une lubrification appropriée → L’alésoir retire une couche fine et uniforme, améliorant la précision du diamètre, la circularité et la finition de surface.
Mécanisme clé : L’alésage à la lame fonctionne par guidage, pas par force. L’outil à plusieurs arêtes suit la ligne centrale du trou existant, répartissant l’enlèvement de matière uniformément sur toutes les cannelures. Cela produit un diamètre constant et une surface lisse — mais cela signifie aussi que l’alésage à la lame ne peut pas corriger les erreurs géométriques majeures. Si le trou percé est significativement désaligné ou hors de rond, l’alésage à la lame suivra ces erreurs. Un piège courant que nous voyons : s’attendre à ce que l’alésage à la lame corrige un trou mal percé — l’alésage à la lame affine la précision, il ne corrige pas la position ou l’alignement. L’alésage est nécessaire en premier si l’emplacement du trou ou la rectitude doit être corrigé.
Note sur le motif croisé : Contrairement au rodage, l’alésage à la lame ne produit pas de motif croisé fonctionnel. Il crée un alésage lisse adapté à l’ajustement et à l’alignement mais pas optimisé pour la rétention d’huile ou les interfaces d’étanchéité coulissantes.
À quoi sert l’alésage à la lame
| Application | Fonctionnalité | Pourquoi l’alésage à la lame |
|---|---|---|
| Trous pour goupilles de positionnement | Trous de localisation | Alignement précis et positionnement répétable |
| Logements de roulements | Alésages de roulements | Ajustement correct (serrage/jeu) |
| Bagues / manchons | Trous de bagues | Jeu contrôlé et usure |
| Automobile | Moteur, freins, suspension | Assemblage constant et durabilité |
| Aérospatial | Trous de fixation | Répartition de charge critique pour la sécurité |
| Médical | Trous d’instruments / implants | Précision et qualité de surface |
L’alésage à la lame est appliqué sélectivement — uniquement aux trous fonctionnels où la précision du diamètre, la finition de surface et l’ajustement affectent directement l’assemblage, le mouvement ou la sécurité. Les trous de dégagement généraux n’ont pas besoin d’alésage à la lame ; le perçage est suffisant. Selon nos données de production, environ 15–25% des trous sur les pièces CNC de précision typiques nécessitent un alésage à la lame — le reste est correctement servi par le perçage ou l’alésage seul. La sur-spécification de l’alésage à la lame sur des trous non critiques ajoute des coûts inutiles sans bénéfice fonctionnel.
Alésage à la lame vs perçage vs alésage vs rodage
| Processus | Objectif | Suppression | Précision | Meilleur pour |
|---|---|---|---|---|
| Forage | Créer le trou | Élevé | ±0,1 à 0,3 mm | Création initiale du trou |
| Ennuyeux | Agrandir + corriger l’alignement | Moyen | ±0,01 à 0,05 mm | Position et rectitude |
| Alésage | Finir le diamètre + la surface | Faible (0,1–0,3 mm) | ±0,005–0,02 mm (H7) | Taille finale et ajustement |
| Rodage | Géométrie + surface fonctionnelle | Très faible | ±0,001 à 0,005 mm | Circularité, motif croisé |
Chaîne de processus typique pour les alésages de précision : Percer → Aléser (si une correction d’alignement est nécessaire) → Aléser à la lame (pour le diamètre final et l’ajustement). Ajouter le rodage uniquement lorsque la texture de surface fonctionnelle (rétention d’huile, étanchéité) est requise.
Distinctions clés : Le perçage crée le trou. L’alésage corrige sa position et sa géométrie. L’alésage à la lame finit le diamètre et la surface à la précision de la classe d’ajustement. Le rodage perfectionne la géométrie et ajoute une texture de surface fonctionnelle. Chaque étape améliore progressivement la qualité — elles se complètent plutôt qu’elles ne se concurrencent.
Types d’alésoirs
| Type | Meilleur pour | Notes |
|---|---|---|
| Alésoir à queue cylindrique | Production générale CNC | Le plus courant, queue droite/conique |
| Alésoir carbure | Grand volume, matériaux durs | Longue durée de vie, coût plus élevé |
| Alésoir HSS | Usinage général, volume réduit | Coût inférieur, adapté à la plupart des matériaux |
| Alésoir à main | Ajustement manuel, réparation | Léger cône d'entrée, dépendant de l'opérateur |
| Alésoir conique | Trous coniques | Produit un cône précis (par exemple, 1:50) |
| Alésoir à coquille | Trous de grand diamètre | Tête remplaçable sur arbre, rentable |
| Alésoir réglable | Maintenance, faible volume | Diamètre flexible, moins précis |
Logique de sélection : Général CNC → alésoir à mandrin. Matériaux durs ou volume élevé → carbure. Faible volume ou général → HSS. Grands trous → alésoir à coquille. Caractéristiques coniques → alésoir conique. Dans notre expérience d'atelier, les alésoirs en carbure sur les programmes de production en aluminium durent environ 5 à 8 fois plus longtemps que les équivalents HSS — le coût initial plus élevé est récupéré dans les 200 à 300 premiers trous grâce à l'élimination des changements d'outils et à une meilleure constance.
Tolérances et état de surface
| Paramètre | Capacité typique |
|---|---|
| Tolérance de diamètre | ±0,005–0,02 mm (H7/H8 courant) |
| Rugosité de la surface | Ra 0,8–3,2 µm |
| Amélioration de la rondeur | Modérée (suit la géométrie du trou pré-percé) |
Ce qui affecte la précision : La qualité du trou pré-percé est le facteur le plus critique — l'alésage suit le tracé existant de l'alésage. Le faux-rond de l'outil (même 0,01 mm) produit des trous surdimensionnés. La rigidité de la machine et le bridage affectent directement la rondeur et la qualité de surface. La vitesse de coupe et l'avance doivent être équilibrées — trop lente provoque un frottement (mauvaise finition), trop rapide provoque rugosité et usure.
Limitation importante : L'alésage ne peut pas corriger les erreurs géométriques majeures (position, rectitude, cône prononcé). Celles-ci nécessitent un alésage de finition avant l'alésage final. Un trou pré-percé bien alésé avec une marge d'alésage appropriée produit les meilleurs résultats.
Problèmes courants et solutions
| Problème | Cause | Corriger |
|---|---|---|
| Trou surdimensionné | Faux-rond de l'outil, alésoir usé, avance excessive | Vérifier l'alignement, remplacer l'outil, réduire l'avance |
| Mauvaise finition de surface | Vitesse/avance incorrectes, liquide de refroidissement inadéquat | Optimiser les paramètres, améliorer la lubrification |
| Marques de broutage | Faible rigidité, porte-à-faux long | Améliorer le bridage, raccourcir l'outil |
| Trou conique | Désalignement, matière inégale | Améliorer le trou pré-percé, assurer l'alignement |
| Rupture d'outil | Marge excessive, bourrage de copeaux | Réduire la matière, améliorer l'évacuation des copeaux |
La plupart des problèmes d'alésage proviennent du montage, pas de l'outil. Les trous surdimensionnés — le problème le plus courant — résultent généralement d'un faux-rond de l'outil ou d'arêtes usées, pas d'un diamètre d'alésoir incorrect. Selon nos données de production, environ 70% des problèmes de qualité d'alésage que nous résolvons sont corrigés par un meilleur maintien d'outil (passage à des porte-outils hydrauliques ou à rétraction) et une qualité vérifiée du trou pré-percé — pas en changeant l'alésoir lui-même.
Facteurs de coût
L'alésage ajoute un coût incrémental par rapport au perçage : changement d'outil supplémentaire, temps d'usinage (généralement 10 à 30 secondes par trou) et inspection (calibres tampons ou alésomètres pour vérification de l'ajustement). Les alésoirs HSS coûtent moins cher au départ ; le carbure coûte plus cher mais dure 5 à 8 fois plus longtemps en production.
Quand l'alésage vaut le coût : Goupilles de positionnement, sièges de roulements, alésages de bagues, trous de fixations aérospatiales — tout trou où la précision d'ajustement affecte directement l'assemblage, le mouvement ou la sécurité. Le coût de l'alésage ($0,50–2,00 par trou en général) est négligeable par rapport aux coûts de défaillance d'assemblage, de désalignement ou de défauts sur le terrain.
Quand éviter l'alésage : Trous de passage généraux, trous traversants non critiques, caractéristiques où la tolérance de perçage (±0,1 mm) est suffisante. Spécifier l'alésage sur chaque trou gaspille du temps de cycle et des efforts d'inspection.
CNC Meilleures pratiques
Contrôler la taille du trou pré-percé : Laisser une marge de 0,1–0,3 mm. Trop peu → frottement. Trop → broutage et usure. Vitesse inférieure au perçage : L'alésage nécessite une coupe plus douce — vitesse modérée avec avance stable. Utiliser un liquide de refroidissement approprié : Réduit la chaleur, améliore la finition, prolonge la durée de vie de l'outil. Critique pour l'inox et le titane. Minimiser le faux-rond : Utilisez des porte-outils de précision. Même un faux-rond de 0,01 mm produit des trous mesurablement surdimensionnés. Ne jamais inverser le sens de rotation à l’intérieur du trou : Retirez l’alésoir en rotation avant pour éviter d’endommager la surface. Inspectez les premières pièces : Vérifiez le diamètre, l’état de surface et la circularité avant la série de production. Ajustez les paramètres en fonction des résultats de la première pièce. Dans les projets que nous avons livrés, l’établissement d’un processus de première pièce vérifiée pour les trous alésés réduit le taux de rebut de lot d’environ 60% par rapport à une production sans vérification de la première pièce.
Guide de décision
| Besoin | Processus |
|---|---|
| Créer un trou | Forage |
| Position/alignement corrects | Ennuyeux |
| Diamètre final + finition lisse | Alésage |
| Géométrie + surface fonctionnelle | Rodage |
| Critique pour l’ajustement (goupilles H7, roulements) | Alésage |
| Trou de passage général | Perçage uniquement |
Conclusion
L’alésage est une opération de finition de précision des trous — pas une création de trou. Il enlève 0,1–0,3 mm de matière pour atteindre une tolérance H7/H8 (±0,005–0,02 mm) et un état de surface Ra 0,8–3,2 µm sur des trous pré-usinés. Appliquez-le sélectivement aux caractéristiques critiques pour l’ajustement (goupilles de positionnement, roulements, bagues, fixations aérospatiales) où la précision du diamètre et la qualité de surface affectent directement l’assemblage et les performances.
Le succès dépend de la qualité du trou préalable (l’alésage suit la géométrie existante), du contrôle du faux-rond de l’outil, d’une surépaisseur appropriée et de conditions d’usinage stables. La plupart des problèmes d’alésage proviennent du montage — pas de l’alésoir. Le coût est incrémental ($0,50–2,00/trou) mais évite des défaillances d’assemblage coûtant 10–20× plus. Besoin d’aide pour spécifier l’alésage pour votre programme de précision CNC ? [Contactez notre équipe d’ingénierie] pour la planification des procédés, la revue DFM et le support de fabrication.
FAQ
Qu’est-ce que l’alésage ?
Finition de précision qui affine un trou pré-percé en enlevant 0,1–0,3 mm avec un alésoir à plusieurs arêtes. Atteint une tolérance H7/H8 (±0,005–0,02 mm) et un état de surface Ra 0,8–3,2 µm. Pas une création de trou — correction et finition de trou.
En quoi l’alésage diffère-t-il du perçage ?
Le perçage crée des trous rapidement avec une précision de ±0,1–0,3 mm. L’alésage finit les trous existants à ±0,005–0,02 mm avec une surface lisse. Perçage = création grossière. Alésage = finition de précision.
Quand dois-je utiliser l’alésage plutôt que l’alésage-brossage ?
L’alésage-brossage corrige la position, l’alignement et la rectitude du trou. L’alésage finit le diamètre final et la surface à une précision de classe d’ajustement. Utilisez l’alésage-brossage d’abord si le trou nécessite une correction géométrique, puis alésez pour la taille finale.
Quel alésoir dois-je choisir ?
Alésoir à queue cylindrique pour la production générale CNC. Carbure pour les volumes élevés ou les matériaux durs (durée de vie 5–8× plus longue). HSS pour les volumes plus faibles. Adaptez l’alésoir au matériau, à la tolérance et à la quantité de production.
L’alésage ajoute-t-il un coût significatif ?
Incrémental — typiquement $0,50–2,00 par trou en temps de cycle et outillage supplémentaires. Justifié sur les caractéristiques critiques pour l’ajustement où la précision d’assemblage compte. À ignorer sur les trous de passage généraux où la tolérance de perçage est suffisante.


