
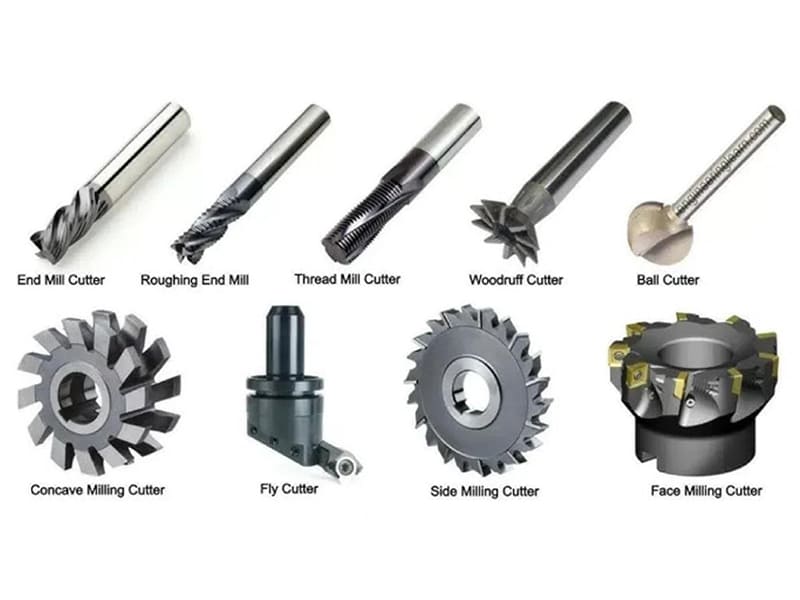
Deux machines CNC aux caractéristiques techniques identiques peuvent produire des résultats très différents — et neuf fois sur dix, la différence tient à la fraise. Un nombre de cannelures inadapté au matériau, un porte-à-faux excessif de l’outil, un revêtement favorisant l’accumulation de copeaux sur l’aluminium : voilà des problèmes que nous résolvons chaque semaine. Les fraises ne sont pas de simples consommables que l’on choisit au hasard dans un rayonnage. Il s’agit de choix techniques qui déterminent directement la durée du cycle, la qualité de surface, la durée de vie de l’outil et le coût par pièce.
Cet article propose un guide structuré sur les fraises, sous l'angle de l'ingénierie et de la fabrication. Nous abordons les types de fraises, les matériaux et revêtements des outils, la géométrie de coupe, la stratégie de sélection en fonction du matériau et de l'opération, les problèmes courants et leurs solutions, ainsi que la question du rapport coût des fraises monoblocs par rapport aux fraises à plaquettes amovibles. Que vous soyez un programmeur CNC optimisant les parcours d'outils, un ingénieur de conception alignant les tolérances sur les capacités d'usinage, ou un acheteur évaluant le rapport coût de l'outillage/rendement, l'objectif est de vous aider à choisir la fraise adaptée — et non pas n'importe quelle fraise.
Que sont les fraises et comment fonctionnent-elles ?
Définition
Une fraise est un outil de coupe rotatif à arêtes multiples qui enlève de la matière d'une pièce à usiner par déformation par cisaillement. Contrairement aux outils de tournage à pointe unique, les fraises possèdent plusieurs arêtes de coupe (dents) réparties sur le corps de l'outil. Lorsque la fraise tourne et avance sur la pièce, chaque dent entre en contact par intermittence avec le matériau et enlève un petit copeau.
Ce mouvement de coupe intermittent est au cœur du fraisage. Il permet d'obtenir des débits d'enlèvement de matière plus élevés et une plus grande flexibilité dans des opérations telles que le rainurage, le profilage, le creusage et le fraisage frontal. Les performances d'une fraise dépendent de l'adéquation de sa géométrie et de son matériau à la pièce à usiner et à l'opération prévue.
Éléments clés d'une fraise
La compréhension des principaux composants permet de mieux comprendre pourquoi les modèles varient et comment fonctionnent les fraises :
Tige : La partie maintenue par le porte-outil ou la pince de serrage. Le diamètre et la longueur de la tige influent sur la rigidité et le faux-rond, deux facteurs qui ont une incidence directe sur les vibrations et la précision.
Arêtes de coupe / dents : Les arêtes vives qui cisaillent le matériau. Le nombre de dents et la forme des arêtes déterminent la charge de copeaux, les forces de coupe et l'état de surface.
Flûtes : Des rainures hélicoïdales qui forment les arêtes de coupe et assurent l'évacuation des copeaux. Le nombre de rainures et l'angle d'hélice permettent d'équilibrer l'espace d'évacuation des copeaux et la résistance de l'outil.
Diamètre et longueur de l'outil : Le diamètre influe sur la largeur d'engagement et le MRR pouvant être atteint. La longueur (en particulier le porte-à-faux) a une incidence sur la rigidité et la sensibilité aux vibrations.
Ensemble, ces éléments influencent la formation des copeaux, la dissipation thermique, la stabilité et la qualité de finition. Il est essentiel de choisir la bonne combinaison pour obtenir des performances d'usinage prévisibles avec la technologie CNC.
Quels sont les principaux types d'outils de fraisage ?
Les fraises se classent en fonction de leur géométrie, de leur mode de coupe et de leur application. Choisir le type de fraise adapté aux caractéristiques de la pièce, aux exigences de finition et aux objectifs de productivité constitue la première étape de tout choix d'outillage.
Fraises (plates, à bout sphérique, à rayon d'angle)
Les fraises en bout sont les outils de fraisage les plus polyvalents pour l'usinage de l'acier CNC.
Fraises à bout plat Ils sont dotés d'une extrémité carrée permettant de réaliser des poches à fond plat, des fentes et des angles internes marqués. Ils offrent un bon contrôle dimensionnel et conviennent à la plupart des opérations d'usinage générales.
Fraises à bout sphérique Ils sont dotés d'une pointe hémisphérique idéale pour le contournage 3D, les moules et les surfaces de forme libre. Cependant, la vitesse de coupe effective diminue à proximité du centre de l'outil, ce qui nécessite un choix minutieux des paramètres pour obtenir une finition de qualité.
Fraises à queue conique Prévoir un léger arrondi au niveau de la transition entre la pointe et le corps. Cela permet d'améliorer la résistance des arêtes et de prolonger la durée de vie de l'outil par rapport à des angles vifs. Ces outils sont privilégiés pour les transitions entre l'ébauche et la finition, ainsi que pour les pièces nécessitant une concentration réduite des contraintes au niveau des détails.
Fraiseuses de faces et fraiseuses à plaques
Fraises à surfacer usiner efficacement de grandes surfaces planes à l'aide de plaquettes indexables. Elles offrent des taux d'enlèvement de matière élevés, une qualité de bord constante grâce à l'indexation des plaquettes, ainsi qu'une grande polyvalence sur différents matériaux grâce au changement de nuance des plaquettes.
Laminoirs à brames (les fraises droites) sont des outils de grand diamètre destinés à l'enlèvement important de matière sur des machines horizontales. Elles excellent dans les coupes droites et larges où la rigidité et le rendement priment sur les exigences de finition fine.
Fraises à usage spécifique
Les fraises spécialisées permettent d'usiner des éléments que les fraises standard ne peuvent pas usiner efficacement :
- Fraises à fileter créer des filets internes ou externes par interpolation hélicoïdale — offrant un contrôle supérieur lors du taraudage, en particulier dans les matériaux durs ou fragiles
- Cisailles Woodruff usiner des rainures de clavette et des encoches de clavette dans les arbres
- Machines à tailler les engrenages générer des profils de dents avec un contrôle précis de la forme
- Fraises à chanfreiner et à queue d'aronde créer des chanfreins, des lamages et des contre-dépouilles
| Type de coupeuse | Géométrie de la clé | Applications typiques |
|---|---|---|
| Fraise à bout plat | Extrémité carrée | Fentes, poches, profilés |
| Fraise à bout sphérique | Pointe arrondie | Surfaces 3D, moules |
| Fraise à queue conique | Coin arrondi | Finition résistante, réduction des contraintes |
| Fraise à surfacer | Plaquettes amovibles | Surfaces planes, taux de retrait élevé |
| Laminoir à brames | Large tranchant | Coupes droites importantes |
| Fraise à fileter | Coupe hélicoïdale | Filetages intérieurs/extérieurs |
| Chanfrein / queue d'aronde | Profil en angle | Chanfreins, contre-dépouilles |
En quoi la géométrie d'une fraise influe-t-elle sur les performances de coupe ?
Les performances d'une fraise dépendent autant de sa géométrie que du matériau de l'outil ou des capacités de la machine. De légères différences au niveau du nombre de cannelures, des angles et des proportions ont une incidence directe sur les forces de coupe, l'évacuation des copeaux, les vibrations et l'état de surface.
Nombre de spires et angle d'hélice
Le nombre de cannelures détermine le nombre d'arêtes de coupe engagées par tour. Un nombre réduit de cannelures (2 à 3) offre un espace plus important pour les copeaux, ce qui est essentiel pour l'aluminium et d'autres matériaux ductiles produisant des copeaux longs et continus. Un nombre plus élevé de cannelures (4 à 6 ou plus) augmente la rigidité de l'outil et permet une coupe plus fluide dans les aciers, où les copeaux sont plus courts et les forces plus élevées.
L'angle d'hélice détermine la progressivité avec laquelle chaque dent pénètre dans la pièce à usiner. Un angle d'hélice plus élevé permet un engagement plus en douceur et réduit les vibrations, mais diminue la résistance du noyau. Des angles d'hélice plus faibles augmentent la rigidité mais peuvent accroître les forces de coupe. Dans la pratique, les fraises à angle d'hélice élevé (40–45°) sont privilégiées pour l'aluminium, tandis que les modèles à angle d'hélice modéré (30–35°) sont la norme pour l'acier.
Angle de coupe et angle de dépouille
L'angle de coupe influe sur la facilité avec laquelle le matériau se cise. Un angle de coupe positif réduit les forces de coupe et la production de chaleur, améliorant ainsi l'état de surface — en particulier dans le cas de matériaux tendres ou collants. Un angle de coupe négatif ou neutre augmente la résistance de l'arête de coupe pour les aciers plus durs, où la ténacité prime sur le tranchant.
L'angle de dépouille empêche le flanc de l'outil de frotter contre la surface usinée. Une dépouille insuffisante entraîne un frottement et une accumulation de chaleur. Une dépouille excessive affaiblit l'arête de coupe. L'équilibre entre l'angle de coupe et l'angle de dépouille détermine le rapport entre le tranchant et la durabilité de l'arête — un compromis essentiel dans la conception de toute fraise.
Diamètre de l'outil et rapport longueur/diamètre
Les diamètres plus importants augmentent la rigidité et le taux d'enlèvement de matière (MRR), mais peuvent limiter l'accès aux zones difficiles d'accès. Le rapport longueur/diamètre (L/D) est l'indicateur clé des vibrations. Les porte-à-faux importants augmentent considérablement le risque de vibrations.
D'après notre expérience sur le terrain, le fait de maintenir le rapport L/D en dessous de 4:1 permet d'éviter la plupart des problèmes de vibrations. Lorsqu'une portée plus longue est inévitable, il convient de compenser en réduisant le nombre de cannelures, en renforçant les âmes ou en réduisant l'engagement radial.
| Paramètre | Effet principal | Compromis technique |
|---|---|---|
| Nombre de flûtes | Charge de copeaux, rigidité | Évacuation ou rigidité ? |
| Angle d'hélice | Fluidité de l'entrée | Vibrations ou résistance ? |
| Angle de chasse | Force de coupe | Netteté ou résistance ? |
| Angle de dépouille | Contrôle du frottement | Durée de vie des arêtes vs. chaleur |
| rapport L/D | Stabilité | Portée vs. risque de bavardage |
De quels matériaux sont faites les fraises ?
Le matériau de l'outil et son revêtement déterminent les limites de vitesse d'une fraise, sa résistance à la chaleur, la stabilité de ses arêtes de coupe et son rapport qualité-prix.
Carbure, HSS et cobalt : comparaison
Fraises en carbure (monoblocs ou à plaquettes) offrent une très grande dureté et une excellente résistance à la chaleur. Ils permettent d'atteindre des vitesses de coupe plus élevées et d'allonger la durée de vie des outils dans l'usinage des aciers, des aciers inoxydables et des alliages durs. Leur rigidité améliore la précision et la qualité de finition. En contrepartie, le carbure est fragile : il est donc essentiel de veiller à la rigidité du montage et de prévenir tout choc.
Fraises en acier rapide (HSS) sont plus résistantes et plus tolérantes. Elles supportent mieux les vibrations et les coupes intermittentes, ce qui les rend adaptées aux fraiseuses manuelles, aux travaux à faible vitesse et aux matériaux plus tendres. Cependant, leur faible résistance à la chaleur limite la vitesse de coupe et la productivité.
Fraises HSS au cobalt combler le fossé. L'ajout de cobalt augmente la dureté à chaud et la résistance à l'usure par rapport à l'acier rapide standard (HSS), tout en conservant une meilleure ténacité que le carbure. Ces outils sont souvent choisis pour les outils de petit diamètre ou les configurations de machines moins rigides.
Les revêtements et leurs fonctions
Les revêtements réduisent le frottement, résistent à l'usure et régulent la chaleur au niveau du tranchant :
- TiN : Revêtement à usage général ; améliore la résistance à l'usure et le pouvoir lubrifiant
- TiCN : Dureté supérieure à celle du TiN ; meilleures performances avec les matériaux abrasifs
- AlTiN (TiAlN) : Excellente stabilité thermique ; idéal pour la coupe à sec à grande vitesse dans les aciers
L'une des erreurs courantes que nous constatons consiste à utiliser des outils revêtus d'AlTiN pour l'usinage de l'aluminium. Certains revêtements favorisent la formation d'un dépôt sur les arêtes d'usinage lorsque l'on travaille des métaux tendres. Pour les aluminiums 6061 et 7075, les outils en carbure poli non revêtu ou revêtus de ZrN donnent généralement de meilleurs résultats.
| Matériau de l'outil | Meilleur pour | Compromis |
|---|---|---|
| Carbure monobloc | Acier, acier inoxydable, alliages durs | Fragile, coût plus élevé |
| HSS | Métaux tendres, usinage à faible vitesse | Faible résistance à la chaleur |
| HSS au cobalt | Coupes difficiles, petits outils | Plus lent que le carbure |
| Carbure revêtu | Découpe à sec à grande vitesse | Le choix du revêtement est déterminant |
Comment choisir la fraise adaptée
Le choix d'une fraise adaptée relève d'un problème d'optimisation qui consiste à trouver le juste équilibre entre le comportement du matériau, la géométrie, la productivité et le coût. Une approche structurée s'avère toujours plus efficace que la méthode par essais et erreurs.
Adapter la fraise au matériau de la pièce à usiner
Aluminium (6061/7075) : Privilégiez l'évacuation des copeaux et les arêtes vives. Utilisez des fraises en carbure polies à 2 ou 3 cannelures et à hélice prononcée (40–45°). Évitez les revêtements favorisant l’accumulation de copeaux sur l’arête de coupe. D’après nos données de production, le passage d’une fraise à 4 cannelures à une fraise à 2 cannelures pour le creusage de poches dans l’aluminium a permis de réduire la durée du cycle de 15% et d’éliminer les problèmes d’accumulation de copeaux.
Acier au carbone/allié : Privilégiez une fraise à carbure à 4 à 6 cannelures avec une hélice modérée (30 à 35°) pour garantir la rigidité. Les revêtements TiCN ou AlTiN améliorent la résistance à l'usure à des vitesses élevées.
Acier inoxydable (304/316L) : Optez pour des géométries nettes avec un angle de coupe positif afin de réduire l'écrouissage. Une hélice plus faible et une charge de copeaux contrôlée permettent de mieux gérer la chaleur. Les revêtements AlTiN sont fournis de série.
Alliages de titane (Ti-6Al-4V) : Exigent des vitesses de coupe faibles, une résistance élevée des arêtes de coupe et une bonne stabilité thermique. Utilisez du carbure robuste doté de revêtements AlTiN spécialisés. Réduisez au minimum la profondeur de coupe et privilégiez les montages rigides.
Stratégie d'ébauche vs stratégie de finition
Définissez l'objectif de l'opération avant de choisir la fraise :
Ébauche vise un débit d'enlèvement de matière maximal. Utilisez des fraises d'ébauche à hélice variable, dotées d'un nombre réduit de goujures et d'un noyau plus résistant, afin de supporter des charges de copeaux plus élevées et des coupes interrompues.
Finition privilégie la qualité de surface et la précision dimensionnelle. Optez pour des outils à nombre élevé de cannelures, à rayons d’angle et à géométries stables afin de réduire les vibrations.
D'après notre expérience, le fait de distinguer les outils d'ébauche et de finition permet systématiquement de réduire la durée totale du cycle et de prolonger la durée de vie des outils par rapport à une approche utilisant un seul outil — même si cela implique davantage de changements d'outils.
Processus de sélection pratique
| Étape de décision | Question clé |
|---|---|
| Matériel | Quels sont les comportements des puces et la chaleur qu'il faut maîtriser ? |
| Fonctionnement | Rendement d'ébauche ou qualité de finition ? |
| Géométrie | Nombre de rainures, hélice, résistance aux angles requise ? |
| Paramètres | Les avances et vitesses peuvent-elles rester dans la plage autorisée par l'outil ? |
| Économie | Qu'est-ce qui permet d'obtenir le coût unitaire le plus bas par pièce finie ? |
Comment les outils de fraisage sont utilisés dans les opérations CNC
L'efficacité de l'usinage CNC ne dépend pas seulement de la fraise elle-même, mais aussi de la manière dont les outils de fraisage s'intègrent dans les opérations spécifiques et les configurations de la machine.
Opérations courantes
Rainurage nécessite un engagement sur toute la largeur et une évacuation efficace des copeaux. Le nombre réduit de cannelures et la rigidité des fraises permettent de maîtriser les forces de coupe et d'éviter l'accumulation de copeaux.
Contour utilise des fraises à bout sphérique ou à rayon d'angle pour les profils et les surfaces 3D. Des trajectoires d'outils fluides et un engagement constant sont essentiels à la qualité de la finition.
Mise en poche combine la coupe axiale et la coupe radiale. La géométrie de la fraise doit trouver un équilibre entre l'espace d'évacuation des copeaux et la résistance afin d'éviter l'accumulation de chaleur lors de l'usinage de cavités profondes.
Fraisage frontal utilise des fraises à surfacer pour obtenir une planéité optimale et un taux d’enlèvement de matière élevé. La géométrie des plaquettes et le diamètre de la fraise ont une forte influence sur la qualité de finition et le rendement.
Chaque opération implique des directions de force et des conditions d'engagement différentes. C'est pourquoi une fraise offre rarement des performances optimales pour toutes les tâches.
Porte-outils et stabilité
Même la meilleure fraise ne donne pas les résultats escomptés sans un porte-outil adapté. La précision et la rigidité du porte-outil ont une incidence directe sur le faux-rond, les vibrations et l'usure. Les pinces de serrage de précision, les porte-outils à serrage par contraction ou les porte-outils hydrauliques permettent de réduire au minimum le faux-rond lors des opérations de finition.
Veillez à ce que le porte-à-faux soit aussi court que possible. Un porte-à-faux excessif augmente le risque de flexion et de vibrations, en particulier avec des outils de petit diamètre ou des matériaux durs. Lors de l'usinage à grande vitesse, l'équilibrage dynamique de l'ensemble outil-porte-outil est également important. Un déséquilibre nuit à la qualité de surface et réduit la durée de vie de la broche et de l'outil.
Problèmes courants liés aux fraises et comment y remédier
Même sur les machines CNC modernes, des problèmes liés aux fraises peuvent survenir lorsque le choix de l'outil, sa géométrie ou ses paramètres ne sont pas adaptés. Identifier les causes profondes permet de résoudre les problèmes à la source plutôt qu'en aval.
Ébréchures ou usure prématurée de l'outil. Ce phénomène est généralement dû à des forces de coupe excessives, à des coupes interrompues ou à un matériau d'outil trop fragile. Optez pour des géométries d'arête plus résistantes (rayon d'angle plutôt qu'angles vifs), réduisez l'engagement radial ou choisissez une nuance plus résistante.
Mauvaise évacuation des copeaux. Cela entraîne un réusinage, une accumulation de chaleur et une rupture des arêtes de coupe — en particulier dans l’aluminium et les poches profondes. Optez pour un nombre de cannelures réduit et des angles d’hélice plus élevés, et veillez à ce que le liquide de refroidissement ou le jet d’air évacue efficacement les copeaux. Augmenter légèrement l’avance contribue également à la rupture et à l’éjection des copeaux.
Bruit de cliquetis et vibrations. Cela se traduit par du bruit, des marques d'outil visibles et une coupe instable. Les causes principales sont notamment le porte-à-faux de l'outil, une rigidité insuffisante et un engagement défavorable. Réduisez la longueur de l'outil, augmentez son diamètre, optez pour des fraises à hélice variable ou réglez la vitesse de rotation de la broche afin de sortir des zones de résonance.
Finition de surface irrégulière. Ces problèmes sont souvent liés au faux-rond, à l'usure de l'outil ou à une géométrie inadaptée à la finition. Un nombre élevé de cannelures, des arêtes vives et des porte-outils de précision améliorent la régularité des résultats. Le fait de distinguer les outils d'ébauche de ceux de finition contribue également à stabiliser les résultats.
| Problème | Solution principale |
|---|---|
| Ébréchage des arêtes | Une géométrie plus robuste, un matériau plus résistant |
| Conditionnement des puces | Moins de canaux, une meilleure évacuation |
| Bavardages | Portée plus courte, modification de la géométrie |
| Finition rugueuse | Fraise et porte-fraise spécifiques à la finition |
Fraises monoblocs ou à plaquettes amovibles : coût et productivité
Le choix entre des fraises monoblocs et des fraises à plaquettes amovibles a une incidence directe sur le coût d'usinage, la productivité et la maintenance. Le bon choix dépend de l'adéquation de l'outil à votre production, et pas uniquement de son prix.
Quand l'utilisation de fraises pleines est justifiée
Les outils de coupe monoblocs (généralement des fraises en carbure monobloc) excellent dans les petits diamètres, les géométries complexes et les travaux de précision. Ils offrent un contrôle supérieur du faux-rond et permettent d'accéder à des zones difficiles d'accès : rainures étroites, poches profondes et contours 3D. Pour les opérations de finition, les outils de coupe monoblocs offrent souvent une meilleure qualité de surface et une plus grande précision dimensionnelle.
Du point de vue des coûts, les fraises pleines constituent une solution économique pour les volumes faibles à moyens et le prototypage. Bien que l'outil doive être remplacé dans son intégralité lorsqu'il est usé, leur faible coût initial et leur simplicité les rendent pratiques pour les environnements CNC flexibles.
Quand les fraises à plaquettes amovibles s'imposent
Les fraises à plaquettes amovibles utilisent des plaquettes remplaçables optimisées pour un taux de retrait de matière (MRR) élevé et une production répétable. Elles s'imposent dans le fraisage frontal et l'ébauche lourde, où les arêtes de coupe s'usent rapidement. Au lieu de remplacer l'ensemble du corps de l'outil, les opérateurs font tourner ou échangent les plaquettes, ce qui réduit au minimum les temps d'arrêt et le gaspillage d'outillage.
Dans la production à grand volume, les systèmes à plaquettes amovibles réduisent le coût unitaire, améliorent la régularité et permettent de changer rapidement de nuance en fonction des différents matériaux. L'investissement initial plus élevé est rentabilisé grâce à une réduction des coûts d'usinage à long terme et à une meilleure évolutivité.
| Aspect | Fraises pleines | Fraises à plaquettes amovibles |
|---|---|---|
| Précision | Très élevé | Élevé |
| Capacité MRR | Modéré | Élevé |
| Remplacement d'outils | Outil complet | Insérer uniquement |
| Coût initial | Inférieur | Supérieur |
| Utilisation optimale | Finitions, petits détails | Ébauche, surfaces planes |
Conclusion
Le choix des fraises relève d’une décision d’ingénierie à l’échelle du système. Le type de fraise ne détermine pas à lui seul les performances : les résultats réels dépendent de la manière dont la géométrie, le matériau de l’outil, le revêtement et les paramètres de coupe interagissent dans le cadre des contraintes imposées par la machine et la pièce à usiner. Le nombre de goujures, l’angle d’hélice, la géométrie de la face de coupe et la rigidité influencent directement l’évacuation des copeaux, les forces de coupe, les vibrations et l’état de surface. Le matériau de l’outil et les revêtements définissent la plage de vitesses de sécurité, tandis que les avances et les vitesses de coupe déterminent si ce potentiel est exploité ou gaspillé.
Lorsque l'on prend en compte l'ensemble de ces facteurs, les avantages sont tangibles : une usure réduite des outils, des temps de cycle plus courts, une qualité plus stable et un coût unitaire réduit. Une fraise adaptée n’est pas seulement un outil : c’est un multiplicateur de productivité et un facteur clé de la cohérence de la fabrication. Vous avez besoin d’aide pour choisir les fraises adaptées à votre projet CNC ? [Contactez notre équipe d’ingénieurs] pour obtenir des recommandations sur l’outillage et une assistance en matière d’usinage de précision.
FAQ
Quel est le type de fraise le plus courant ?
La fraise à bout est l'outil de fraisage le plus couramment utilisé dans l'usinage du CNC. Les fraises à bout plat sont utilisées pour les opérations générales de rainurage, de creusage de poches et de profilage. Les fraises à bout sphérique sont la norme pour les surfaces 3D et l'usinage de moules. Les fraises à bout arrondi sont privilégiées lorsque la résistance des arêtes et la finesse des transitions sont importantes. Leur polyvalence fait des fraises à bout le choix par défaut dans la plupart des ateliers CNC.
Combien de lames dois-je utiliser pour l'aluminium par rapport à l'acier ?
Pour l'aluminium, utilisez 2 à 3 cannelures afin d'optimiser l'espace réservé aux copeaux et d'éviter leur accumulation. L'aluminium produit des copeaux longs et ductiles qui nécessitent une évacuation efficace. Pour l'acier, 4 à 6 cannelures sont plus adaptées, car les copeaux d'acier sont plus courts. Un nombre plus élevé de cannelures améliore également la rigidité de l'outil et l'état de surface sur les matériaux plus durs.
Les fraises en carbure sont-elles toujours meilleures que celles en acier rapide (HSS) ?
Pas toujours. Le carbure excelle à haute vitesse, sur les matériaux durs et pour les travaux de précision grâce à sa dureté et à sa résistance à la chaleur. En revanche, les fraises en acier rapide (HSS) sont plus résistantes et plus tolérantes lors de l’usinage à faible vitesse, dans des configurations moins rigides ou lors de coupes interrompues. D'après notre expérience, le “ meilleur ” choix dépend des capacités de la machine, du matériau et du volume de production — et pas uniquement du matériau de l'outil.
Comment prolonger la durée de vie d'une fraise ?
La durée de vie de l’outil s’améliore lorsque la géométrie, le matériau et les paramètres sont bien adaptés les uns aux autres. Utilisez un nombre de goujures et un angle d’hélice adaptés pour faciliter l’évacuation des copeaux. Dans la mesure du possible, maintenez le rapport L/D (longueur/diamètre) en porte-à-faux en dessous de 4:1. Respectez les charges de copeaux recommandées et veillez à ce que le porte-outil soit stable, avec un faux-rond minimal. De plus, le fait de distinguer les outils d’ébauche de ceux de finition permet de réduire la concentration de l’usure et d’améliorer la régularité des résultats.
Quand faut-il utiliser des fraises à plaquettes amovibles plutôt que des fraises monoblocs ?
Optez pour des fraises à plaquettes amovibles pour obtenir des débits d’enlèvement élevés, l’usinage de surfaces planes et une production de volume moyen à élevé. Elles sont particulièrement efficaces pour le fraisage frontal et l’ébauche lourde, où la rotation des plaquettes permet de réduire les temps d’arrêt et le coût par pièce. Les fraises monoblocs restent le meilleur choix pour les petites pièces, les espaces restreints et les opérations de finition où la précision et la qualité de surface sont prioritaires.


