
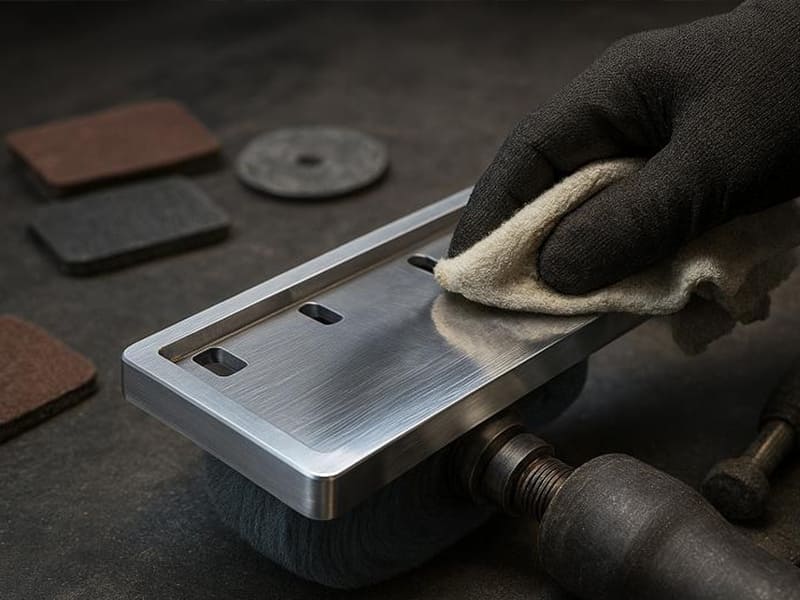
El pulido de aluminio no es solo un paso cosmético: es una operación de acabado superficial controlada que afecta directamente los valores de Ra, la adherencia del recubrimiento, el comportamiento ante la corrosión y la precisión dimensional en características con tolerancias ajustadas. Los ingenieros que tratan el pulido como “abrillantar hasta que brille” tienden a encontrarse con problemas: anodizado que amplifica rayones ocultos, superficies de sellado que fallan en pruebas de fugas o piezas que salen de tolerancia porque nadie consideró la remoción de material. Hacer bien el pulido de aluminio significa comprender cómo se comporta realmente el material bajo la acción abrasiva.
El aluminio es blando, dúctil y se oxida casi instantáneamente. Esas tres características lo hacen más sensible al proceso que el acero, no más fácil. Esta guía cubre los mecanismos superficiales detrás del pulido de aluminio, la selección práctica de métodos según la aplicación, la disciplina de proceso paso a paso, la combinación de herramientas y compuestos, el diagnóstico de defectos y cómo especificar claramente los requisitos de pulido en los planos de fabricación y las comunicaciones con proveedores.
Por qué el pulido de aluminio se comporta de manera diferente a otros metales
Antes de seleccionar un método de pulido, ayuda entender qué está sucediendo realmente en la superficie. El comportamiento del material de aluminio durante el pulido es fundamentalmente diferente al del acero, y esas diferencias explican por qué las mismas técnicas que funcionan en acero inoxidable fallan en aluminio.
El problema de la capa de óxido
El aluminio reacciona con el oxígeno casi inmediatamente, formando una capa delgada de óxido de aluminio (Al₂O₃). Este óxido es significativamente más duro que el metal subyacente: aproximadamente 2,000 HV frente a los 60–150 HV del aluminio, dependiendo de la aleación y el temple. Durante el pulido, los abrasivos deben romper y reformar continuamente esta película de óxido en lugar de cortar directamente el metal base.
La consecuencia práctica: el aluminio parece blando, pero resiste la abrasión en la superficie. Aplicar presión excesiva no acelera la remoción de material: genera una alteración desigual del óxido, calentamiento localizado y una calidad de acabado inconsistente. La selección adecuada de abrasivos y la presión controlada importan mucho más que la fuerza.
Empañado, ductilidad y sensibilidad a los rayones
El acero y el acero inoxidable se fracturan a microescala bajo la acción abrasiva. El aluminio no: se empaña. La alta ductilidad hace que el material fluya plásticamente sobre los valles de la superficie durante el pulido. El resultado es una superficie que se ve brillante bajo una inspección casual pero que conserva rugosidad subsuperficial que aparece después del anodizado o bajo luz rasante.
Varias consecuencias se derivan de esto:
- El empañado crea un efecto de espejo falso que enmascara los valores reales de Ra
- La sensibilidad a los rayones es alta: las partículas abrasivas incrustadas en la superficie del aluminio pueden volver a rayar durante las etapas posteriores de pulido
- La sensibilidad al calor amplifica ambos problemas: el calor de fricción localizado ablanda aún más el metal, acelerando el empañado y aumentando el riesgo de que el compuesto se queme en la superficie
La conclusión de ingeniería es directa: el pulido de aluminio requiere una técnica más limpia, una separación de granos más estricta y temperaturas de operación más bajas que el pulido de metales más duros. Tratar el aluminio como acero es una de las formas más rápidas de generar retrabajo.
Métodos de pulido de aluminio: selección según la aplicación
Tres enfoques generales cubren la mayoría de los escenarios de fabricación. La elección correcta depende de la geometría, el volumen de producción, la Ra requerida y los requisitos de los procesos posteriores.
| Método | Caso de uso típico | Consistencia superficial | Costo por pieza | Escalabilidad |
|---|---|---|---|---|
| Pulido manual | Prototipos, características complejas, reparación | Bajo-medio | Alta | Bajo |
| Pulido mecánico | Piezas CNC, volúmenes medios | Medio-alto | Medio | Medio |
| Pulido automatizado | Láminas, perfiles, producción en masa | Alta | Bajo (a escala) | Alta |
Pulido manual de aluminio
El pulido manual utiliza herramientas portátiles, papeles abrasivos y compuestos aplicados por operadores calificados. Es la herramienta adecuada para trabajos de bajo volumen, prototipos y características a las que las máquinas no pueden acceder: esquinas internas, mezclas de filetes complejas, retoques localizados.
La limitación es la consistencia. Los resultados del pulido manual varían según la técnica del operador, la fatiga y la disciplina de inspección. Para procesos posteriores como el anodizado, donde cada imperfección superficial queda bloqueada y a menudo amplificada, el pulido manual variable introduce riesgo de lote a lote. Úselo donde la flexibilidad importe más que la repetibilidad.
Pulido mecánico y con máquina
El pulido mecánico cubre pulidoras rotativas, sistemas orbitales aleatorios y máquinas pulidoras de banco. Este enfoque es estándar para piezas de aluminio mecanizadas CNC que requieren acabados cosméticos uniformes en volúmenes de producción medios.
Tres parámetros controlan el resultado:
- Velocidad de rotación: Demasiado alta genera calor y empañado. Para aluminio, 1,200–2,000 RPM es típico para pulido intermedio; baje a 800–1,200 RPM para pasadas de acabado final.
- Presión de contacto: Ligera y constante. La presión fuerte deforma la superficie en lugar de cortarla.
- Progresión abrasiva: La secuenciación controlada de granos es innegociable. Cada etapa debe eliminar completamente el patrón de rayones de la etapa anterior antes de avanzar.
Los sistemas orbitales aleatorios son particularmente útiles para acabados cosméticos en superficies planas o ligeramente curvas: el patrón orbital aleatorio elimina las marcas de remolino direccionales que son difíciles de eliminar después.
Pulido industrial automatizado
Los sistemas de pulido automatizados controlan velocidad, presión, tiempo de permanencia y aplicación de compuesto de manera programática. Para producción por lotes de láminas, extrusiones y piezas CNC estandarizadas, la automatización ofrece la consistencia superficial que los métodos manuales y mecánicos luchan por reproducir.
Este enfoque es estándar en la producción de carcasas de electrónica de consumo (gabinetes 6061-T6 y 7075-T6 mecanizados CNC) y aluminio arquitectónico donde la consistencia de apariencia en paneles grandes es un requisito estricto. El costo de configuración es más alto, pero el costo por pieza disminuye significativamente a volumen, y la salida predecible de Ra simplifica la calificación de anodizado y recubrimiento.
El proceso de pulido de aluminio paso a paso
Los resultados consistentes en el pulido de aluminio provienen de la disciplina del proceso, no de técnicas agresivas. Cada paso prepara la superficie para el siguiente — y omitir etapas es la causa principal de defectos que solo aparecen después del anodizado o la inspección final.
Paso 1: Limpieza de Superficie y Pre-Inspección
Comience limpio. Las piezas de aluminio mecanizadas con CNC contienen aceites de corte, huellas dactilares, películas de óxido y, a veces, virutas metálicas incrustadas. Cualquiera de estos contaminantes se extiende sobre la superficie durante el lijado, creando defectos que ningún pulido posterior corrige.
- Desengrase con un solvente de limpieza adecuado (IPA, acetona para la mayoría de las aleaciones — confirme la compatibilidad)
- Elimine el óxido suelto o la decoloración con un limpiador químico suave si es necesario
- Inspeccione bajo luz rasante en busca de marcas de mecanizado, vibraciones de herramienta, picaduras o abolladuras
Ese último punto importa: el pulido refina lo que ya está presente. No puede eliminar una marca de vibración de 0,1 mm o una picadura de 0,05 mm. Características como estas necesitan corrección mecánica — refrentado, remecanizado o lijado localizado — antes de comenzar el pulido.
Paso 2: Lijado y Progresión de Grano
El lijado es donde ocurre la reducción real de la rugosidad superficial. El objetivo es reemplazar progresivamente rayones profundos por otros más superficiales y uniformes — reduciendo el Ra en cada etapa.
Una secuencia práctica de grano para aluminio mecanizado CNC (Ra inicial ~1,6–3,2 µm):
240 → 400 → 800 → 1500 → 3000
Reglas de ingeniería que previenen la mayoría de fallas comunes de pulido:
- Cada grano debe eliminar completamente el patrón de rayones de la etapa anterior antes de pasar a la siguiente
- Alterne la dirección de lijado en 90° entre granos — esto hace visibles bajo luz los rayones residuales de la etapa anterior
- Mantenga una presión ligera y constante — en aluminio, la fuerza causa manchado, no un corte más rápido
- Mantenga la superficie y el abrasivo limpios — vuelva a lijar con papel nuevo si se sospecha contaminación
Saltar de grano 400 a 1500 para ahorrar tiempo es el error más común en el pulido de aluminio. Los rayones más profundos del grano 400 permanecen bajo la superficie, invisibles hasta después del anodizado, cuando reaparecen claramente.
Paso 3: Pulido y Abrillantado
Después de que el lijado establece una superficie fina y uniforme (típicamente Ra ~0,4–0,8 µm en grano 1500), el pulido transiciona de la remoción de material al nivelado superficial y desarrollo de reflectividad.
Compuesto de corte (pulido grueso): Usa compuesto tripoli en una rueda de sisal o algodón cosido en espiral. Elimina las marcas de lijado más finas. Esta etapa aún corta — mantenga una velocidad de rueda moderada (1,500–2,000 RPM) y un movimiento consistente para prevenir calentamiento por permanencia.
Pulido fino / abrillantado: Usa rouge blanco en una rueda de algodón suelto o franela a menor velocidad (800–1,200 RPM). Desarrolla brillo y uniformidad superficial. La presión disminuye significativamente — la rueda apenas toca la superficie. Trabajar en exceso en esta etapa genera calor, causando manchado que se ve brillante de inmediato pero se empaña después de la limpieza.
Limpie la rueda entre etapas de compuesto. La contaminación cruzada entre un compuesto de corte y uno de acabado es una forma confiable de reintroducir rayones en la peor etapa posible.
Paso 4: Limpieza Final y Protección
Después del pulido, los residuos de compuesto y partículas metálicas finas cubren la superficie. Elimínelos completamente antes de la inspección, el anodizado o el recubrimiento.
- Limpie con un paño de microfibra limpio humedecido con IPA o solvente suave
- Siga con un enjuague de agua desionizada si la pieza será anodizada
- Seque completamente — las manchas de agua en aluminio pulido son visibles y difíciles de eliminar
- Aplique protección temporal (película de aceite neutro o película protectora) si las piezas permanecerán antes del procesamiento posterior
El compuesto de pulido residual dejado en las piezas antes del anodizado crea absorción desigual del anodizado — un defecto que ningún proceso posterior corrige.
Herramientas y Compuestos: Correspondencia con Cada Etapa de Pulido
La combinación correcta de herramienta y compuesto en cada etapa determina si el pulido avanza eficientemente o crea problemas. Para aluminio específicamente, usar un compuesto de corte demasiado tarde reintroduce rayones; usar un compuesto de acabado demasiado temprano deja rugosidad residual que se ve bien hasta el anodizado.
Ruedas de Pulido
| Tipo de Rueda | Acción de Corte | Lo mejor para |
|---|---|---|
| Sisal | Alta | Corte fuerte, etapa posterior al lijado |
| Algodón cosido en espiral | Medio | Pulido intermedio, corte controlado |
| Algodón suelto | Bajo | Acabado final, desarrollo de brillo |
| Franela / algodón canton | Muy bajo | Pasada final en piezas de aluminio cosméticas |
La limpieza de la rueda es tan importante como la selección de la rueda. Una rueda de algodón suelto contaminada usada para el abrillantado final ofrece exactamente el mismo rendimiento que una rueda de sisal sucia — reintroduce acción de corte y raya la superficie que se supone debe acabar.
Compuestos de Pulido para Aluminio
Tripoli (rouge marrón): Compuesto de corte medio. Elimina marcas de lijado finas y oxidación ligera. Etapa correcta: inmediatamente después del lijado de grano alto, en una rueda de sisal o algodón cosido en espiral.
Rouge blanco: Compuesto de acabado fino diseñado específicamente para metales blandos. Baja abrasividad, alto desarrollo de brillo. Etapa correcta: abrillantado final en algodón suelto, después de que el pulido de corte ha establecido uniformidad superficial.
Compuestos de corte específicos para aluminio: Varios fabricantes ofrecen compuestos formulados para el comportamiento del óxido de aluminio — estos típicamente incluyen acción química suave para gestionar la reformación de óxido durante el pulido. Vale la pena usarlos cuando se requiere consistencia en grandes lotes.
| Etapa de Pulido | Tipo de Rueda | Compuesto | Propósito |
|---|---|---|---|
| Post-lijado (pulido grueso) | Sisal o cosido en espiral | Trípoli | Eliminar rayones finos de lijado |
| Pulido intermedio | Algodón medio | Compuesto de corte fino | Nivelar superficie, reducir neblina |
| Pulido final | Algodón suelto / franela | Rouge blanco | Maximizar brillo, apariencia uniforme |
Cómo afecta el pulido la rugosidad superficial: valores Ra e impacto aguas abajo
En la práctica de ingeniería, el pulido se trata en última instancia de la reducción del Ra, no solo de la mejora visual. Estos dos no siempre van de la mano, lo que crea problemas cuando los requisitos de pulido se especifican solo por apariencia.
Progresión típica del Ra a través del pulido
| Escenario | Rango típico de Ra |
|---|---|
| Tal como se mecaniza (fresado/torneado CNC) | 6–3.2 µm |
| Después de lijado con grano 400 | 0,8–1,6 µm |
| Después de lijado con grano 800 | 0,4–0,8 µm |
| Después de grano 1500–3000 | 1–0.4 µm |
| Después de pulido mecánico | 05–0.2 µm |
| Después de pulido espejo | < 0.05 µm |
La reducción del Ra es no lineal. Las etapas iniciales de lijado producen las mayores mejoras en el Ra. Las etapas finales de pulido se centran en el nivelado de micro-picos y la uniformidad superficial: el cambio numérico en Ra es pequeño, pero el impacto visual y funcional es grande.
El problema del embadurnado: brillo sin reducción real del Ra
Una superficie embadurnada puede parecer altamente pulida mientras retiene un Ra relativamente alto debajo de la capa de flujo. Esto ocurre cuando el aluminio se pule con calor o presión excesivos: el material superficial fluye plásticamente, creando reflectividad aparente sobre rugosidad real.
Las superficies embadurnadas fallan en varias aplicaciones aguas abajo:
- anodizado revela la topografía superficial real y amplifica la rugosidad subyacente
- Superficies de sellado muestran rutas de fuga en los micro-valles debajo de la capa de flujo
- Adherencia del recubrimiento se reduce porque los sitios de enclavamiento mecánico están llenos de metal embadurnado en lugar de estructura superficial abierta
La verificación diagnóstica: medir el Ra con un perfilómetro de contacto antes y después del pulido. Si el Ra no ha disminuido proporcionalmente a la mejora visual, se ha producido embadurnado. Retroceda a una etapa de lijado ligero y reinicie la secuencia de pulido.
Impacto en anodizado y recubrimiento
El nivel de pulido determina directamente la apariencia final después del anodizado:
- Anodizado brillante (decorativo/arquitectónico): requiere pre-pulido a Ra < 0,2 µm; los rayones y marcas de embadurnado quedan fijados y amplificados
- Anodizado duro estándar (funcional): típicamente requiere Ra 0,4–0,8 µm; el pulido muy fino a menudo es innecesario y puede reducir la adherencia de la capa anodizada
- Recubrimiento en polvo o pintura: el pulido moderado a Ra 0,8–1,6 µm suele ser óptimo: demasiado liso reduce el enclavamiento mecánico, mientras que las superficies tal como se mecanizan muestran textura a través del recubrimiento
Especifique el pulido por rango de Ra relativo al requisito del proceso aguas abajo, no por una indicación genérica de “pulido”.
Defectos comunes en el pulido de aluminio: diagnóstico y corrección
La mayoría de los defectos en el pulido de aluminio son fallas de control de proceso, no eventos aleatorios. Cada patrón de defecto tiene una causa raíz específica y una solución específica.
| Defecto | Causa raíz | Corrección |
|---|---|---|
| Residuo de óxido / manchas | Desengrasado incompleto; calor de pulido que causa re-oxidación rápida | Mejorar la limpieza previa; reducir la velocidad del disco; limpiar la pieza entre etapas |
| Marcas de remolino / hologramas | RPM excesivas del disco; presión desigual; disco de pulido contaminado | Reducir RPM a 800–1,200 para pasadas finales; aplicar presión ligera uniforme; dedicar discos a compuestos individuales |
| Neblina superficial / apariencia grisácea | Manchas de aluminio por calor o etapa de pulido excesivo | Reduzca la presión; retroceda al lijado fino; asegúrese de que el compuesto de corte elimine por completo los rayones anteriores |
| Rayones secundarios | Contaminación cruzada entre etapas de grano; entorno de trabajo sucio | Separación estricta de granos; limpie la pieza y todas las herramientas entre etapas; controle la contaminación abrasiva en el aire |
| Marcas de quemadura / decoloración | Tiempo de permanencia excesivo en una ubicación; RPM demasiado altas para el material | Mantenga la herramienta en movimiento; reduzca las RPM; use contacto intermitente en características convexas |
Ejemplo de caso: Marcas de remolino después del pulido en carcasa de 6061-T6
Una carcasa electrónica mecanizada de 6061-T6 mostró marcas de remolino visibles bajo luz directa después del pulido final, a pesar de una apariencia limpia bajo iluminación normal. Investigación:
- El pulido final se realizó a 2,400 RPM con una rueda de algodón suelta
- La rueda de pulido se había utilizado indistintamente con tripoli y rouge blanco sin limpiarla entre usos
Corrección: ruedas separadas dedicadas para cada compuesto, RPM de pulido final reducidas a 1,000, patrón de movimiento radial uniforme aplicado. Las marcas de remolino se resolvieron. Ra medida en 0.12 µm antes del anodizado — dentro de la especificación.
La causa raíz no fue la técnica del operador. Fue la contaminación cruzada del compuesto de corte en la etapa de acabado final.
Consideraciones de diseño y fabricación para piezas de aluminio pulido
El pulido no es un post-proceso neutral. Elimina material, modifica bordes e interactúa con tolerancias — y la geometría de la pieza determina si el pulido es factible, eficiente o incluso posible en ciertas características.
Características de diseño que afectan la pulibilidad
Bordes afilados y esquinas: Difíciles de pulir uniformemente. Las ruedas de pulido redondean los bordes afilados y, en características delgadas, queman las superficies adyacentes. Agregar chaflanes (0.3–0.5 mm × 45°) o radios pequeños (R0.3–0.5 mm) mejora la consistencia del pulido y previene la quemadura de bordes en paredes delgadas.
Agujeros profundos y cavidades ciegas: Inaccesibles para la mayoría de las herramientas de pulido. Planifique un acabado tal como se mecaniza en estas áreas y especifique el pulido solo en superficies accesibles. Alternativamente, el electropulido maneja geometría interna que el pulido mecánico no puede alcanzar.
Superficies contorneadas complejas: Aumentan el tiempo de mano de obra e introducen variabilidad. Para piezas cosméticas de aluminio CNC, la curvatura consistente y las transiciones suaves de superficie mejoran significativamente la repetibilidad del acabado en comparación con curvas compuestas con mezclas de radio ajustado.
Tolerancias ajustadas y superficies de acoplamiento: El pulido elimina material — típicamente 5–30 µm por etapa dependiendo del grano y la presión. Para agujeros de cojinete, ajustes de precisión o caras de sellado, el pulido debe realizarse antes del mecanizado final de dimensiones críticas, o la indicación de tolerancia debe considerar la eliminación de material por pulido. Especificar tolerancias H7 en un agujero de 40 mm y también especificar el pulido de esa superficie sin considerar la eliminación de material es un error común de dibujo que causa confusión al proveedor.
Especificación de requisitos de pulido en dibujos
Indicaciones vagas como “pulir todas las superficies” crean incertidumbre de costos y resultados inconsistentes. Mejores prácticas:
- Identifique áreas pulidas vs. tal como se mecanizan usando indicaciones de acabado superficial o regiones sombreadas en el dibujo
- Distinga la intención: pulido de apariencia (uniformidad visual) vs. pulido funcional (objetivo de Ra para sellado o ajuste)
- Especifique rangos de Ra para superficies funcionales: Ra ≤ 0.4 µm para caras de sellado; Ra 0.8–1.6 µm para preparación de recubrimiento; Ra < 0.2 µm para anodizado brillante
- Referencie estándares visuales para superficies cosméticas: una muestra de referencia o condición de iluminación acordada previene disputas subjetivas durante la inspección
- Aclare la secuencia del proceso: indique si el pulido ocurre antes o después del mecanizado final de características de precisión
La discusión temprana con el proveedor de CNC sobre el alcance del pulido y los requisitos de Ra produce cotizaciones más precisas y muchos menos cambios de ingeniería durante la producción.
Controles de seguridad y ambientales en el pulido de aluminio
El pulido de aluminio genera polvo metálico fino, residuos de compuestos y calor — todo lo cual requiere gestión deliberada en entornos industriales.
Riesgos de seguridad clave y controles
Inhalación de polvo de aluminio: Las partículas finas de Al se vuelven aerotransportadas durante el lijado en seco y el pulido. Controles: extracción de ventilación local en la fuente; EPP respiratorio (P100 o equivalente) durante operaciones en seco; sin limpieza con aire comprimido que re-suspenda el polvo asentado.
Riesgo de incendio y explosión: El polvo de aluminio acumulado es combustible. Condiciones de riesgo específicas: polvo fino en espacios cerrados con fuente de ignición. Controles: sistemas de recolección de polvo clasificados para finos metálicos; limpieza regular de superficies de trabajo y filtros de extracción; sin llamas abiertas, chispas de esmerilado o equipos eléctricos incompatibles en áreas de pulido.
Protección de piel y ojos: Los compuestos de pulido y las partículas abrasivas aerotransportadas causan irritación. Controles: gafas de seguridad ajustadas o protector facial; guantes resistentes a enganches (no holgados — el peligro de enganche con herramientas rotativas es grave).
Gestión de residuos ambientales
Los compuestos de pulido gastados, paños contaminados y cartuchos de filtro de la recolección de polvo contienen partículas de aluminio y aditivos químicos. Recolecte y elimine estos según las regulaciones ambientales locales. Evite lavar residuos de compuestos directamente en desagües — la mayoría de los sistemas municipales no están equipados para manejar corrientes de desechos finos metálicos.
Integrar estos controles en los procedimientos operativos estándar — en lugar de tratarlos como tareas de seguridad separadas — mantiene las operaciones de pulido conformes, eficientes y de bajo riesgo simultáneamente.
Conclusión
El pulido de aluminio es una operación de acabado superficial controlada por ingeniería, no un complemento cosmético. Los resultados están determinados por la disciplina del proceso: progresión correcta de grano, herramientas y compuestos compatibles en cada etapa, calor y presión controlados, y limpieza adecuada entre operaciones. La suavidad del material y su rápida oxidación lo hacen menos tolerante que el acero — omitir pasos o aplicar fuerza excesiva crea defectos que aparecen solo después del anodizado o las pruebas funcionales, no inmediatamente durante el pulido.
Para equipos de fabricación e ingenieros de compras que especifican piezas de aluminio pulido: definan el pulido mediante objetivos de Ra y requisitos del proceso posterior, identifiquen en el dibujo qué superficies requieren pulido, y discutan la secuencia del proceso con su proveedor CNC antes de finalizar el diseño. Cuando el pulido de aluminio se especifica y controla como una operación de ingeniería de producción en lugar de un paso final informal, ofrece valores de Ra consistentes, resultados predecibles de anodizado y recubrimiento, y calidad de apariencia repetible entre lotes.
FAQ
¿El pulido de aluminio es puramente cosmético o funcional?
Ambos. Visualmente, el pulido mejora la reflectividad y la uniformidad superficial. Funcionalmente, reduce el Ra — lo que afecta la fricción, el rendimiento de sellado, la adhesión de recubrimientos y la retención de limpieza. En piezas de precisión, el pulido también elimina micras de material, lo que puede afectar el ajuste y el ensamblaje. Tratarlo solo como cosmético causa rutinariamente problemas de proceso posterior y de tolerancias.
¿Qué secuencia de grano logra un acabado espejo en aluminio?
Un acabado espejo requiere lijado progresivo seguido de pulido con compuesto — no un solo grano fino. Secuencia práctica: lijado de grano 240 → 400 → 800 → 1500 → 3000, luego pulido de corte (tripoli) seguido de abrillantado fino (rouge blanco). Esto típicamente logra Ra 0.05–0.2 µm, donde aparece la reflexión de espejo. Omitir granos intermedios es la razón principal por la que los acabados espejo no se desarrollan de manera consistente.
¿El pulido afecta la resistencia a la corrosión del aluminio?
El pulido cambia la topografía superficial pero no añade protección inherente contra la corrosión. Una superficie más lisa reduce la retención de contaminantes en entornos suaves. Sin embargo, el pulido agresivo puede alterar la capa de óxido natural — si la superficie queda sin protección, la resistencia a la corrosión puede disminuir. El pulido típicamente se sigue con anodizado, recubrimiento transparente o recubrimiento en polvo para restaurar y mejorar la protección.
¿Se puede anodizar aluminio pulido posteriormente?
Sí — y esta secuencia es práctica estándar. El nivel de pulido antes del anodizado determina directamente la apariencia final anodizada. Los rayones residuales y marcas de arrastre se conservan y a menudo se amplifican después del anodizado. Para anodizado brillante, se requiere típicamente Ra < 0.2 µm antes del baño de anodizado. Para anodizado duro estándar, Ra 0.4–0.8 µm suele ser adecuado.
¿Cómo deben especificarse los requisitos de pulido para piezas CNC?
Evite “pulir todas las superficies”. En su lugar: identifique en el dibujo las áreas pulidas vs. las mecanizadas, especifique rangos de Ra para superficies funcionales (p. ej., Ra ≤ 0.4 µm para caras de sellado), haga referencia a estándares visuales o piezas de muestra para superficies cosméticas, y aclare si el pulido ocurre antes o después del mecanizado final de características de precisión. Esto elimina la ambigüedad en las cotizaciones de proveedores y previene disputas de inspección.


