
Respuesta rápida: El mecanizado CNC de piezas aeroespaciales difiere del mecanizado industrial estándar en tres aspectos que se combinan: los requisitos de tolerancia son un orden de magnitud más estrictos (±0.002–0.010 mm en interfaces críticas, en comparación con ±0.020–0.050 mm para piezas industriales generales), los materiales principales — titanio Ti-6Al-4V, Inconel 718 y aleaciones de aluminio de alta resistencia 7075 y 2024 — son sustancialmente más difíciles de mecanizar que los metales de ingeniería estándar, y cada dimensión, certificado de material, parámetro de mecanizado y resultado de inspección debe documentarse y ser trazable para la certificación. Una pieza mecanizada con precisión que carece de documentación de trazabilidad se rechaza en las cadenas de suministro aeroespaciales independientemente de su precisión dimensional. La combinación de estos requisitos hace que el mecanizado CNC aeroespacial sea aproximadamente 3–10× más caro por pieza que el mecanizado industrial equivalente, justificado por el entorno crítico para la seguridad donde una falla dimensional, un defecto de material o una no conformidad del proceso pueden producir resultados catastróficos.
Por Qué el Mecanizado CNC Aeroespacial Es Fundamentalmente Diferente
La distinción entre el mecanizado CNC aeroespacial e industrial no es una cuestión de grado — es una diferencia en el sistema de fabricación requerido para producir piezas que sean aceptables para su uso.
La diferencia de tolerancia tiene consecuencias físicas: Un agujero de cojinete en una bomba industrial especificado a ±0.025 mm permite que el anillo exterior del cojinete se asiente dentro de ese rango de tolerancia. El cojinete funciona de manera aceptable en todo el rango de tolerancia. El mismo agujero en un tren de aterrizaje principal de una aeronave especificado a ±0.005 mm debe controlarse a ese nivel porque la precarga del cojinete y la distribución de tensiones en la unión crítica se calculan en función de esa dimensión. Producir el agujero a ±0.018 mm — que pasaría en el mecanizado industrial — produce un estado de tensiones diferente al calculado por el diseñador, reduciendo potencialmente la vida a fatiga por debajo del intervalo de servicio diseñado de la aeronave.
El requisito de rendimiento del material se extiende a través del proceso de mecanizado: El titanio y el Inconel se especifican en el sector aeroespacial no por su mecanizabilidad sino por sus propiedades mecánicas bajo las condiciones de operación (titanio por su relación resistencia-peso y resistencia a la fatiga; Inconel por su retención de resistencia a temperaturas superiores a 600°C). El proceso de mecanizado debe preservar estas propiedades del material — evitando una entrada excesiva de calor que cause daño microestructural, evitando tensiones residuales inducidas por la herramienta que reduzcan la vida a fatiga y manteniendo la integridad superficial en las operaciones de acabado. La práctica estándar de mecanizado industrial optimiza el tiempo de ciclo; la práctica de mecanizado aeroespacial optimiza la integridad superficial y la preservación de las propiedades del material.
El requisito de trazabilidad no tiene equivalente industrial: Cada pieza aeroespacial debe ser trazable desde el tocho de material en bruto (con informe de prueba del molino que confirme la composición química y las propiedades mecánicas) a través de cada operación de fabricación hasta el registro de inspección final. Esto no es una carga burocrática — es el medio por el cual la cadena de suministro aeroespacial puede identificar si cualquier pieza en servicio está afectada por un defecto de material específico, un problema de herramienta específico o una desviación de proceso específica que se descubre más tarde. Una pieza de aeronave sin esta trazabilidad no es legalmente utilizable independientemente de sus dimensiones medidas.
Mecanizado CNC Estándar vs Aeroespacial: Diferencias Clave
| Factor | Mecanizado CNC Industrial Estándar | Mecanizado CNC Aeroespacial |
|---|---|---|
| Tolerancia dimensional | ±0.020–0.050 mm típico | ±0.002–0.010 mm en características críticas |
| Requisito de acabado superficial | Ra 1.6–3.2 µm general | Ra 0.4–1.6 µm; integridad superficial según especificación |
| Materiales principales | Aluminio, acero dulce, acero inoxidable | Ti-6Al-4V, Inconel 718, 7075-T6, 2024-T3 |
| Inspección | Verificación dimensional basada en muestreo | Inspección 100% en características críticas; CMM |
| Inspección de Primera Pieza | A menudo omitida | Obligatoria (AS9100 / específica del cliente) |
| Trazabilidad del material | No requerida | Informe de prueba del molino requerido; lote trazable |
| Registros de parámetros de mecanizado | No conservados | Conservados según plan de calidad |
| Sistema de calidad | ISO 9001 o ninguno | AS9100 mínimo; adiciones específicas del cliente |
| Consecuencias de un fallo | Coste de producción | Seguridad de vuelo; litigios; acción regulatoria |
Materiales Utilizados en el Mecanizado CNC Aeroespacial
Los materiales utilizados en el sector aeroespacial se seleccionan por su rendimiento bajo el entorno de operación — alta temperatura, alta tensión cíclica, exposición a corrosión, radiación — sin considerar la mecanizabilidad. Esto crea el desafío central del mecanizado: cuanto mejor rinde el material en servicio, más difícil es mecanizarlo.
Titanio Ti-6Al-4V
El Ti-6Al-4V es la aleación de titanio estándar para componentes estructurales y de motor aeroespaciales: resistencia a la tracción de aproximadamente 1,000 MPa, densidad de 4.43 g/cm³ (aproximadamente 57% del acero), excelente resistencia a la fatiga y resistencia a la corrosión que no requiere tratamiento superficial.
El problema del mecanizado: La conductividad térmica del titanio es de aproximadamente 7 W/m·K — aproximadamente 4% de los 170 W/m·K del aluminio. El calor generado en el filo de corte no puede disiparse en la pieza de trabajo o la viruta. Se concentra en la interfaz herramienta-pieza, elevando rápidamente la temperatura de la herramienta y causando fallo del filo. Las velocidades de corte para el titanio son típicamente de 30–80 m/min, en comparación con 300–600 m/min para el aluminio — una penalización de 5–10× en tiempo de ciclo por unidad de remoción de material.
Además, la fuerte reactividad del titanio con los materiales de las herramientas de corte (especialmente los aglomerantes de carburo a temperaturas elevadas) provoca desgaste por adhesión y difusión. Las herramientas de diamante y CBN — efectivas para otros materiales duros — no son apropiadas para el titanio debido a la reactividad química a las temperaturas de corte. Las herramientas de carburo recubiertas de TiAlN con refrigerante de alta presión (70+ bar en la zona de corte) son el enfoque estándar.
Implicaciones de paredes delgadas: Los componentes de titanio de sección delgada (paredes por debajo de 2.0 mm) están en riesgo de distorsión térmica durante el mecanizado y deflexión elástica bajo las fuerzas de corte. La baja relación módulo-resistencia del titanio (en relación con su resistencia) significa que las paredes delgadas se deflectan más bajo las fuerzas de corte que las paredes de acero equivalentes, lo que requiere una menor participación de corte y múltiples pasadas de acabado ligeras.
Inconel 718 y superaleaciones de níquel
El Inconel 718 se utiliza en componentes de motores de aeronaves expuestos a temperaturas superiores a 600°C — discos de turbina, carcasas de cámaras de combustión y sujetadores en zonas de alta temperatura — porque su composición de níquel-cromo-molibdeno mantiene la resistencia a la fluencia por encima de 1,000 MPa a temperaturas donde el titanio y el aluminio han perdido la mayor parte de su capacidad estructural.
El problema del mecanizado: El Inconel se endurece severamente por deformación durante el corte — cada pasada de corte deja una superficie más dura que el material base, lo que requiere que la siguiente pasada corte a través de esta zona más dura. La combinación de endurecimiento por deformación, alta resistencia del material y baja conductividad térmica (13 W/m·K) produce las fuerzas de corte específicas más altas y el desgaste de herramienta más rápido de cualquier aleación de ingeniería común. La vida útil de la herramienta de carburo en el torneado de desbaste de Inconel 718 es típicamente de 5 a 15 minutos antes de que el filo se degrade más allá del control dimensional aceptable. Las herramientas de cerámica y CBN permiten velocidades de corte más altas pero son sensibles a las cargas de choque.
Implicaciones del proceso: El mecanizado de Inconel requiere configuraciones rígidas para minimizar la vibración (que acelera el desgaste de la herramienta y puede causar fractura de la herramienta), un control cuidadoso de la velocidad de avance para mantener la carga de viruta por encima del mínimo que evita el roce y el endurecimiento por deformación, y refrigerante de alta presión para prevenir daños térmicos.
Aleaciones de aluminio aeroespaciales: 7075-T6 y 2024-T3
Las aleaciones de aluminio aeroespaciales se mecanizan aproximadamente de 5 a 10 veces más rápido que el titanio, pero se especifican para aplicaciones estructurales donde el peso es el principal factor de diseño (densidad de 2,77 g/cm³ para 7075 frente a 4,43 g/cm³ para Ti-6Al-4V). El 7075-T6 alcanza una resistencia a la tracción de 500–570 MPa con buena resistencia a la fatiga. El 2024-T3 alcanza 440–470 MPa con mejor resistencia a la propagación de grietas por fatiga, lo que lo convierte en el estándar para el revestimiento del fuselaje, la estructura del ala y los paneles críticos a la fatiga.
La ventaja del mecanizado: Las altas velocidades de corte (300–600 m/min), las bajas fuerzas de corte y una buena formación de viruta hacen que el mecanizado de aluminio aeroespacial sea eficiente. El principal desafío de precisión es la distorsión de paredes delgadas en estructuras optimizadas por peso con espesores de pared inferiores a 2,0 mm y las implicaciones de estabilidad dimensional del estrés residual del temple T6/T3 cuando el material se elimina de forma asimétrica.
La vulnerabilidad a la corrosión: A diferencia del titanio, el 7075 y el 2024 son susceptibles a la corrosión: el alto contenido de zinc del 7075 lo hace propenso a la corrosión bajo tensión; el contenido de cobre del 2024 lo hace susceptible a la corrosión galvánica en contacto con metales diferentes. El tratamiento de superficie (anodizado, recubrimiento químico, imprimación) se especifica en prácticamente todas las superficies de aluminio aeroespacial expuestas, y el proceso de mecanizado debe dejar una condición de superficie compatible con el proceso de tratamiento posterior.
Mecanizado de 5 ejes en la producción aeroespacial
El mecanizado de 5-axis CNC (control simultáneo de X, Y, Z y dos ejes rotativos) es desproporcionadamente importante en el sector aeroespacial por tres razones:
La consolidación de configuraciones reduce la acumulación de tolerancias: En el mecanizado de 3 ejes, las características en diferentes caras de un componente complejo requieren configuraciones separadas. Cada nuevo fijado introduce error posicional — típicamente 0,010–0,030 mm por eje dependiendo de la calidad del dispositivo. Para un soporte aeroespacial con características en cinco caras, una secuencia de mecanizado de 3 ejes con cinco configuraciones puede acumular 0,050–0,150 mm de error posicional entre características en caras no adyacentes. El mecanizado de 5-axis consolida todas las caras en una o dos configuraciones, reduciendo este error acumulado al error de fijación de una sola configuración (típicamente 0,005–0,015 mm).
Herramientas cortas y rígidas para características profundas y anguladas: En el mecanizado de 3 ejes, las características en ángulo respecto a la vertical requieren herramientas de largo alcance (con rigidez reducida) o múltiples configuraciones. El mecanizado de 5-axis inclina el husillo para abordar características anguladas con herramientas cortas y rígidas, manteniendo la relación longitud-diámetro de la herramienta por debajo de aproximadamente 4:1 incluso para características que requerirían una herramienta con relación 10:1 en 3 ejes. Menor voladizo de la herramienta significa menos deflexión, menos vibración y mejor precisión dimensional.
Calidad de superficie funcional en geometría contorneada: Para superficies aeroespaciales con requisitos aerodinámicos o estructurales (perfiles de álabes de turbina, contornos de fuselaje, soportes de curvatura compuesta), el mecanizado de 5-axis mantiene una condición de contacto de herramienta consistente relativa a la normal de la superficie, produciendo un acabado superficial más uniforme y reduciendo la variación de altura de cresta que el acabado con fresa de barril en 3 ejes produce en superficies curvas.
La distinción entre 3+2 y 5-axis simultáneo: “La ”capacidad de 5-axis" en una máquina puede significar 3+2 (dos ejes rotativos que posicionan la pieza estáticamente, luego mecanizan con tres ejes lineales — esencialmente una operación de 3 ejes multiestación) o 5-axis simultáneo (los cinco ejes se mueven concurrentemente). Para geometría aeroespacial compleja, el 5-axis simultáneo proporciona mejor calidad de superficie y menos cambios de herramienta; para componentes prismáticos multifacéticos, el 3+2 puede ser adecuado y más económico.
Precisión y Trazabilidad: Los Dos Requisitos Innegociables
Verificación de Precisión
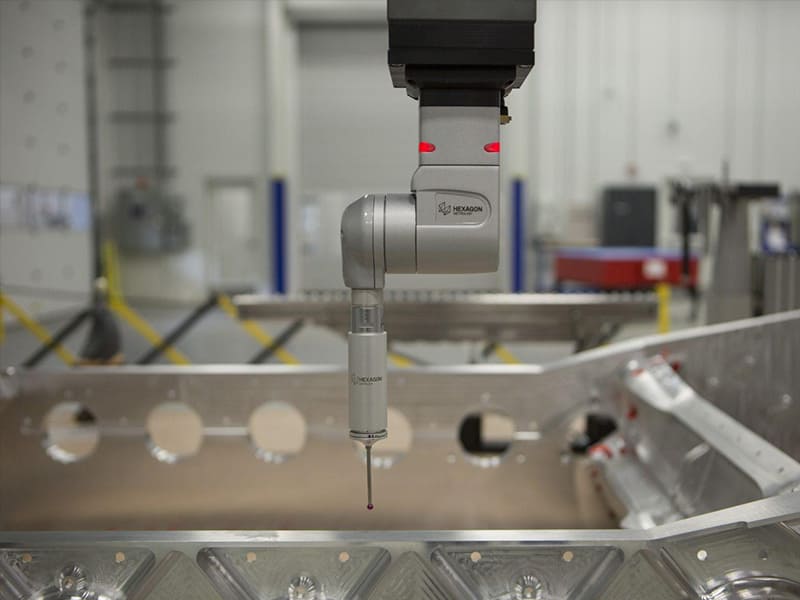
La inspección aeroespacial utiliza el CMM (máquina de medición por coordenadas) como estándar para verificar la precisión dimensional en características críticas. Un CMM sondea la superficie de la pieza en ubicaciones definidas y calcula dimensiones reales, errores de forma (planicidad, redondez, cilindricidad) y errores de posición (posición real de agujeros, paralelismo, perpendicularidad) contra la especificación GD&T del dibujo.
Para piezas aeroespaciales de CNC, la inspección con CMM es típicamente:
- Inspección de Primera Pieza (FAI): 100% de todas las características del dibujo verificadas en la primera unidad de producción. El informe FAI documenta el valor medido de cada dimensión, confirmando que el proceso de fabricación es capaz de producir piezas dentro de todas las especificaciones de tolerancia.
- Medición en proceso: Dimensiones críticas verificadas durante el mecanizado en etapas clave, antes de operaciones que las harían inaccesibles para re-medición.
- Muestreo estadístico en producción: Después de completar el FAI, los lotes de producción se inspeccionan según un plan de muestreo definido con estudios de capacidad (Cp/Cpk) que confirman que el proceso permanece bajo control estadístico.
Una dimensión que está 0,003 mm fuera de su tolerancia de ±0,005 mm en un dibujo aeroespacial es una no conformidad que requiere disposición documentada — ya sea revisión de ingeniería y aceptación formal (con justificación documentada), retrabajo si es posible, o rechazo. La aceptación informal de “es suficientemente cercano” que es común en la fabricación industrial no forma parte del proceso aeroespacial.
Trazabilidad de Material y Proceso
Cada pieza aeroespacial debe ser trazable desde el origen de la materia prima hasta la entrega final. La cadena de trazabilidad incluye:
Certificación de materiales: Informe de prueba de fábrica (MTR) del proveedor de materia prima que confirma la composición química y las propiedades mecánicas de cada colada (lote de producción) del material. El MTR debe cubrir todas las propiedades especificadas para el estándar de material aplicable (AMS 4928 para Ti-6Al-4V, AMS 5662 para Inconel 718, AMS 2770 para tratamiento térmico de aluminio).
Control de lotes: Las piezas deben segregarse por colada de material y lote de producción para que, si se identifica un defecto de material, todas las piezas potencialmente afectadas puedan identificarse y retirarse independientemente de si han sido enviadas al cliente.
Registros de proceso: La documentación de los parámetros de mecanizado (operador, máquina, cambios de herramienta, resultados de inspección en cada etapa) se conserva y se vincula a cada número de pieza y número de serie. Esto permite el análisis de causa raíz cuando una pieza falla en servicio, identificando si la falla está relacionada con un lote de material específico, una operación de mecanizado específica o una combinación específica de operador/máquina.
Comparación de procesos de fabricación para componentes aeroespaciales
| Proceso | Mejor aplicación | Limitación para aplicaciones aeroespaciales |
|---|---|---|
| Mecanizado CNC | Piezas de precisión con tolerancias ajustadas; prototipos; volumen bajo a medio | Mayor costo por pieza en volúmenes altos |
| Fundición de inversión | Geometría interna compleja; alto volumen; forma casi neta | Tolerancia dimensional típicamente ±0,1–0,3 mm; riesgo de porosidad que requiere ensayos no destructivos (NDT) |
| Fabricación aditiva (DMLS, EBM) | Formas optimizadas topológicamente; canales internos complejos | Acabado superficial; variabilidad de propiedades del material; costo de calificación |
| Fabricación de chapa metálica | Paneles delgados, soportes, carcasas | Limitado a geometrías formadas de espesor constante |
| Forja + mecanizado de acabado | Piezas estructurales de alta resistencia; volúmenes de producción | Costo de herramientas; plazo de entrega para matrices de forja |
La secuencia estándar de producción aeroespacial para componentes estructurales: Material de forja o palanquilla → mecanizado CNC de desbaste → tratamiento térmico → mecanizado CNC de semiacabado → tratamiento superficial → mecanizado CNC final de interfaces de precisión → inspección CMM → tratamiento superficial de interfaces mecanizadas (si se requiere). Esta secuencia utiliza el mecanizado CNC para las características de precisión donde el control dimensional es crítico, mientras que la forja proporciona la microestructura base y las propiedades del material que determinan la vida a fatiga.
Selección de un proveedor de mecanizado CNC para piezas aeroespaciales
| Criterio de evaluación | Qué verificar | Por qué es importante |
|---|---|---|
| Certificación del sistema de calidad | AS9100 Rev D como mínimo; requisitos adicionales específicos del cliente | Garantiza un sistema de fabricación controlado, no solo capacidad de mecanizado |
| Experiencia en manejo de materiales | Titanio, Inconel, aluminio aeroespacial (7075, 2024) — registros de proceso demostrados | Estos materiales requieren parámetros específicos; la falta de experiencia causa piezas defectuosas |
| Capacidad de mecanizado 5-axis | Máquinas 5-axis verdaderamente simultáneas, no solo posicionamiento 3+2 | La geometría aeroespacial compleja requiere control multieje simultáneo |
| Capacidad de inspección CMM | CMM con rango de medición adecuado, sistema de sondeo e informes GD&T | No se pueden verificar tolerancias aeroespaciales sin medición de grado metrológico |
| Proceso de inspección de primera pieza | Procedimiento FAI documentado y alineado con AS9100 / AS9102 | El FAI es obligatorio antes de la aprobación de producción en las cadenas de suministro aeroespaciales |
| Sistema de trazabilidad | Control de lotes de material, registros de proceso, trazabilidad por número de serie | Las piezas aeroespaciales no pueden utilizarse sin trazabilidad demostrada |
| Capacidad de ingeniería/DFM | Capacidad demostrada para revisar planos en cuanto a fabricabilidad y viabilidad de tolerancias | Evita descubrir imposibilidades de tolerancia después de que se haya comprometido el utillaje |
La pregunta sobre la certificación AS9100: AS9100 no es una garantía de calidad de mecanizado, pero es un sistema documentado que define cómo se controla la calidad. Un taller sin AS9100 puede ser capaz de producir piezas aceptables, pero carece del sistema que asegura repetibilidad consistente, trazabilidad documentada y cumplimiento auditable. Para contratistas principales aeroespaciales y proveedores de nivel 1, la certificación AS9100 o evidencia equivalente de cumplimiento del sistema es un requisito mínimo de calificación.
Principales conclusiones
- El mecanizado CNC aeroespacial requiere tolerancias más ajustadas, materiales más duros y trazabilidad obligatoria simultáneamente — la combinación de estos tres requisitos es lo que define la fabricación aeroespacial, no ningún factor individual por sí solo.
- El titanio Ti-6Al-4V y el Inconel 718 requieren tiempos de ciclo de mecanizado de 5 a 10 veces más largos que el aluminio debido a la baja conductividad térmica, el endurecimiento por deformación y el desgaste rápido de la herramienta — esta es la razón principal por la que el mecanizado aeroespacial es más caro por pieza que el mecanizado industrial.
- El mecanizado 5-axis es esencial para la geometría aeroespacial compleja: la consolidación de configuraciones reduce el error posicional acumulado de 0.050–0.150 mm (múltiples configuraciones de 3 ejes) a 0.005–0.015 mm (una sola configuración 5-axis), y un menor voladizo de la herramienta mejora la precisión dimensional.
- Una pieza correctamente dimensionada sin documentación de trazabilidad no es aceptable en las cadenas de suministro aeroespaciales: el requisito de trazabilidad no es burocrático — es el mecanismo para gestionar el riesgo a lo largo de la vida útil de la aeronave.
- La certificación AS9100 es la evidencia mínima del sistema de calidad para proveedores aeroespaciales: no garantiza la calidad del mecanizado por sí sola, pero proporciona el sistema documentado para el control de procesos, inspección y trazabilidad que requieren los programas aeroespaciales.
- El fallo más común en la contratación aeroespacial es seleccionar proveedores basándose en el precio sin verificar el sistema de calidad, la capacidad de trazabilidad y la experiencia con materiales: un proveedor que no puede producir documentación conforme a AS9100 no puede entregar piezas aceptables para el sector aeroespacial, independientemente de la precisión del mecanizado.
- Para los equipos de diseño y de compras de los fabricantes de equipos originales (OEM): al emitir RFQs para piezas CNC aeroespaciales, incluya la especificación del material (designación completa AMS o ASTM, no solo el nombre de la aleación), la documentación de calidad requerida (FAI según AS9102, certificados de material, informes de inspección) y las normas aplicables. Los proveedores que cotizan sin acceso a esta información no pueden evaluar el alcance completo de sus obligaciones, y las cotizaciones iniciales sin este contexto no son significativas para programas aeroespaciales.
Preguntas frecuentes
¿Qué hace que el mecanizado CNC aeroespacial sea diferente del mecanizado estándar?
El mecanizado CNC aeroespacial difiere de tres maneras que se combinan. Los requisitos de tolerancia son sustancialmente más ajustados — las interfaces críticas se especifican a ±0.002–0.010 mm, en comparación con ±0.020–0.050 mm para piezas industriales típicas — y estas tolerancias tienen consecuencias físicas directas para los conjuntos críticos para la seguridad. Los materiales (titanio, Inconel, aluminio de alta resistencia) se especifican por su rendimiento en entornos extremos, no por su maquinabilidad, lo que produce tiempos de ciclo de 5 a 10 veces más largos y desgaste rápido de la herramienta. Finalmente, cada pieza debe documentarse con certificación de material, registros de proceso e inspección dimensional completa en un formato que permita la trazabilidad a lo largo de la vida útil de la aeronave. Cualquiera de estos requisitos distinguiría el mecanizado aeroespacial del industrial; los tres juntos lo convierten en una disciplina de fabricación diferente.
¿Qué materiales se mecanizan CNC más comúnmente para aplicaciones aeroespaciales?
Los cuatro materiales principales para mecanizado CNC aeroespacial son: titanio Ti-6Al-4V (aproximadamente 1,000 MPa de resistencia a la tracción, densidad 4.43 g/cm³, dominante en componentes estructurales y de motor que requieren alta relación resistencia-peso con resistencia a la fatiga); Inconel 718 (superaleación de níquel que mantiene >1,000 MPa de límite elástico a 600°C+ para componentes de motor de alta temperatura); aluminio 7075-T6 (500–570 MPa de tracción, 2.77 g/cm³, para estructura de fuselaje y carcasas donde la máxima reducción de peso impulsa el diseño); y aluminio 2024-T3 (440–470 MPa con superior resistencia a la propagación de grietas por fatiga para paneles de fuselaje y estructura alar). Cada material presenta desafíos específicos de mecanizado: la baja conductividad térmica del titanio concentra el calor en la punta de la herramienta; el endurecimiento por deformación del Inconel causa desgaste rápido de la herramienta; los diseños de pared delgada en aluminio crean desafíos de tensión residual y distorsión.
¿Por qué es importante el mecanizado 5-axis para piezas aeroespaciales?
El mecanizado 5-axis es importante en el sector aeroespacial por tres razones. Primero, consolida múltiples caras de un componente complejo en uno o dos montajes, eliminando el error posicional (0.010–0.030 mm por reposicionamiento) que se acumula en el mecanizado de 3 ejes con múltiples montajes. Para una pieza que requiere cinco montajes en mecanizado de 3 ejes, esto puede reducir el error posicional de 0.050–0.150 mm entre características no adyacentes a 0.005–0.015 mm en un solo montaje 5-axis. Segundo, el mecanizado simultáneo 5-axis permite que el husillo acceda a características anguladas y profundas con herramientas cortas y rígidas en lugar de las herramientas de largo alcance requeridas en 3 ejes, mejorando la precisión dimensional y reduciendo la vibración. Tercero, para superficies contorneadas aerodinámicas y estructurales, el 5-axis mantiene un compromiso consistente entre herramienta y superficie, produciendo un acabado superficial más uniforme que el fresado de barril en 3 ejes.
¿Qué certificaciones de calidad debe tener un proveedor de mecanizado CNC aeroespacial?
La certificación mínima del sistema de calidad para mecanizado CNC aeroespacial es AS9100 Rev D — la extensión específica aeroespacial de ISO 9001 que añade requisitos para gestión de riesgos, gestión de configuración, inspección de primera pieza y prevención de materiales falsificados. Muchos fabricantes principales aeroespaciales y proveedores de Nivel 1 tienen requisitos adicionales específicos del cliente (acreditación NADCAP para procesos especiales como tratamiento térmico y ensayos no destructivos; procedimientos específicos de Inspección de Primera Pieza AS9102; registro ITAR para contenido controlado de exportación). Un proveedor con solo ISO 9001 tiene un sistema de calidad, pero carece de los controles específicos aeroespaciales requeridos por la mayoría de los programas. Un proveedor sin ninguna de las dos no tiene un sistema de calidad documentado y no debe utilizarse para piezas aeroespaciales.
¿Qué documentación se requiere para piezas mecanizadas CNC aeroespaciales?
El paquete de documentación estándar para piezas mecanizadas aeroespaciales CNC incluye: certificación de materia prima (informe de prueba de fábrica según la especificación de material AMS o ASTM aplicable, que confirme la composición química y las propiedades mecánicas del calor específico del material utilizado); informe de inspección de primera pieza (verificación dimensional 100% según AS9102, que confirme que cada dimensión del dibujo fue medida y está dentro de tolerancia en la primera unidad de producción); registros de inspección de producción (informes dimensionales para cada lote posterior, con un plan de muestreo que demuestre Cp/Cpk ≥ 1.33 para dimensiones críticas); registros de proceso (registros de operaciones de mecanizado con máquina, operador, fecha y registros de herramientas según lo definido por el plan de calidad); y certificado de conformidad (declaración firmada de que las piezas fueron producidas conforme a los requisitos especificados de dibujo, material y proceso). La falta de cualquiera de estos documentos impide que las piezas se utilicen en un ensamblaje aeroespacial, independientemente de la precisión dimensional.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado de precisión CNC, produciendo componentes aeroespaciales en titanio Ti-6Al-4V, Inconel 718, 7075-T6, 2024-T3 y PEEK para aplicaciones estructurales de aeronaves, programas de UAV, carcasas de aviónica, sistemas hidráulicos y componentes satelitales. Referencias técnicas: AMS 4928 (Barra y palanquilla de titanio Ti-6Al-4V), AMS 5662 (Barra de Inconel 718), AS9100 Rev D (Sistemas de gestión de calidad — Aeroespacial), AS9102 (Inspección de primera pieza), ASM Handbook Vol. 16 (Mecanizado de titanio y superaleaciones).
¿Buscando piezas mecanizadas aeroespaciales de precisión CNC?
En CMS, producimos piezas aeroespaciales mecanizadas CNC en titanio, Inconel y aluminio aeroespacial — con capacidad de mecanizado 5-axis, sistemas de calidad alineados con AS9100, inspección de primera pieza CMM, trazabilidad completa de materiales y paquetes de documentación que incluyen certificados de fábrica e informes dimensionales.
[Solicite una revisión de especificaciones y cotización de mecanizado aeroespacial CNC →]


