
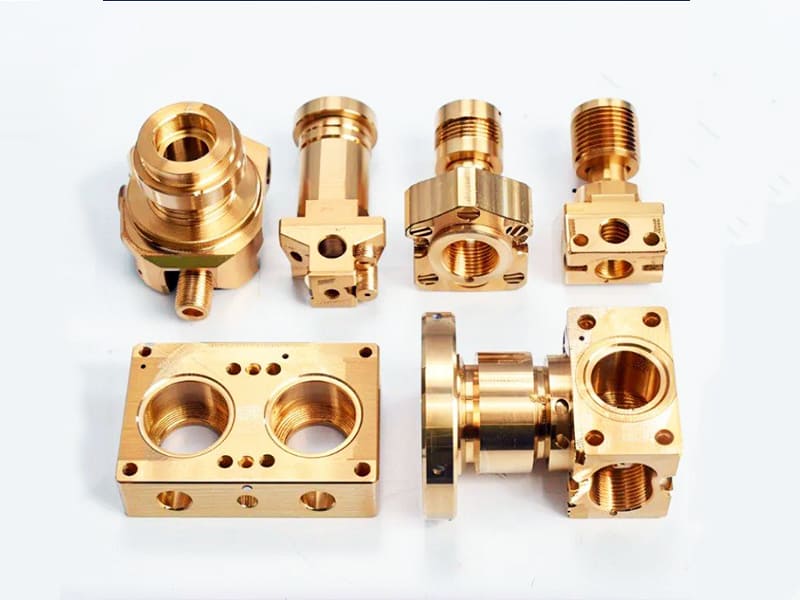
Respuesta rápida: El latón no se puede anodizar de la misma manera que el aluminio. El anodizado de aluminio funciona porque el aluminio forma una capa estable y uniforme de Al₂O₃ (óxido de aluminio) que puede crecer hasta un espesor controlado (típicamente 10–25 µm decorativo, hasta 50+ µm en anodizado duro) mediante oxidación electroquímica. El latón es una aleación de cobre y zinc, y cuando se oxida electroquímicamente, el cobre forma CuO/Cu₂O mientras que el zinc forma ZnO simultáneamente — estos óxidos crecen a diferentes velocidades, producen diferentes espesores y no se adhieren de manera uniforme. La capa resultante es típicamente de menos de 1–3 µm de espesor, desigual, débilmente adherida e inconsistente en color. Para la mayoría de los componentes de latón mecanizados CNC que requieren resistencia a la corrosión, conductividad o apariencia consistente, las alternativas preferidas por ingeniería son el niquelado (5–25 µm, excelente resistencia a la corrosión y conductividad), recubrimiento PVD (1–5 µm, dureza 1,500–3,000 HV, color consistente) o laca transparente (protección contra el deslustre de bajo costo).
Por Qué el Latón No Se Puede Anodizar Como el Aluminio
La explicación de la limitación del anodizado de latón es electroquímica, no relacionada con el proceso. El anodizado funciona cuando el metal base forma un óxido único y estable que crece como una película densa y continua.
Química favorable del aluminio: Cuando el aluminio se oxida en un baño de ácido sulfúrico con corriente aplicada, la reacción produce Al₂O₃ uniformemente en toda la superficie. El óxido es:
- Químicamente estable en la mayoría de los entornos
- Coherente — forma una película continua sin grandes vacíos o huecos
- Adherente — se une fuertemente al sustrato de aluminio a través de una interfaz óxido-metal
- Poroso en su estructura de capa media, permitiendo el teñido posterior antes del sellado
- Espesor controlable desde aproximadamente 5 µm (anodizado flash) hasta 50+ µm (anodizado duro Tipo III)
Problema de óxido mixto del latón: El latón contiene cobre (típicamente 55–70%) y zinc (30–45%). Durante la oxidación electroquímica:
- El cobre se oxida a CuO (negro) y Cu₂O (marrón rojizo) dependiendo del potencial y la temperatura
- El zinc se oxida a ZnO (blanco o pálido)
- Estos dos sistemas de óxido crecen a diferentes velocidades y producen diferentes morfologías lado a lado en la misma superficie
- La interfaz entre los dominios microestructurales ricos en cobre y ricos en zinc dentro del latón crea discontinuidades en la capa de óxido
- El resultado es un óxido mixto irregular que es mecánicamente débil, visualmente inconsistente y proporciona una protección de barrera mínima
Comparación de espesores: El anodizado de aluminio produce rutinariamente 10–25 µm de óxido denso en un baño controlado. Los procesos de oxidación electroquímica más controlados aplicados al latón producen una capa de óxido mixto de aproximadamente 1–3 µm — principalmente porque las reacciones de óxido competidoras no permiten que una sola película coherente acumule espesor de manera uniforme.
Inconsistencia de color: En el anodizado de aluminio, el óxido poroso absorbe el tinte de manera uniforme porque la estructura de poros es consistente. En el latón, el óxido irregular impide la absorción uniforme del tinte, produciendo el color manchado y desigual que es el signo más visible de un anodizado de latón inadecuado.
Qué Sucede Realmente Cuando el Latón Se Oxida Electroquímicamente
Aunque el “verdadero” anodizado no es alcanzable en el latón, los procesos de oxidación electroquímica se pueden aplicar con fines decorativos con expectativas realistas.
Secuencia del Proceso
Paso 1 — Preparación de la superficie (crítica): La condición de la superficie del latón tiene más influencia en la apariencia final del acabado que los parámetros de oxidación. El aceite de mecanizado, los residuos de refrigerante, los compuestos de pulido y las capas de óxido por manipulación impiden la oxidación uniforme. La preparación típicamente implica:
- Limpieza alcalina (elimina aceites, huellas dactilares, residuos de mecanizado)
- Decapado ácido ligero en ácido suave (elimina óxidos superficiales, activa la superficie para la oxidación)
- Enjuague con agua desionizada entre cada paso
El sobre-decapado es un riesgo específico del latón: la exposición prolongada al ácido elimina preferentemente el zinc de la superficie, dejando una capa enriquecida en cobre (descincificación) que se oxida de manera diferente a la aleación en masa — empeorando la consistencia del color.
Paso 2 — Selección del electrolito: A diferencia del anodizado de aluminio (ácido sulfúrico estándar, ~150–200 g/L a 18–22°C), la oxidación electroquímica del latón típicamente utiliza electrolitos a base de ácido fosfórico. El ácido fosfórico es menos agresivo hacia el cobre que el ácido sulfúrico, reduciendo la tendencia a la picadura y al grabado desigual. También se utilizan sistemas de ácidos mixtos en procesos especializados.
Paso 3 — Aplicación de corriente: La pieza de latón (ánodo) se oxida a medida que la corriente fluye a través del electrolito. La densidad de corriente, la temperatura del baño y el tiempo son las variables principales del proceso. Un control más estricto de estos parámetros mejora la consistencia pero no puede superar el comportamiento fundamental de óxido mixto del sistema Cu/Zn.
Paso 4 — Post-tratamiento: Después de la oxidación, el sellado con laca transparente, cera o tratamiento de pasivación estabiliza la superficie y ralentiza la oxidación adicional que de otro modo causaría deslustre. Sin sellado, la superficie de latón oxidada electroquímicamente continúa cambiando de color a medida que se oxida aún más en el aire.
Qué Produce el Proceso
La superficie de latón oxidada electroquímicamente produce:
- Una capa de óxido mixto delgada (< 1–3 µm) con tonos marrones, bronce u oscuros
- Apariencia superficial mate a satinada
- Resistencia al deslustre limitada (superior al latón desnudo, significativamente inferior a las superficies chapadas)
- Color que varía con la composición de la aleación, la rugosidad superficial y las condiciones del proceso
La dependencia de la calidad del mecanizado: A diferencia de la pintura gruesa o el recubrimiento que pueden ocultar la textura de la superficie, la fina capa de óxido sobre el latón sigue y amplifica la superficie subyacente. Una pieza mecanizada a Ra 1,6 µm mostrará líneas de mecanizado y marcas de herramienta a través del acabado. Una pieza pulida a Ra 0,4 µm o menos produce una apariencia más uniforme y refinada después de la oxidación. Para cualquier aplicación de latón donde la apariencia sea crítica, el pulido a Ra ≤ 0,4–0,8 µm antes del acabado es efectivamente obligatorio.
Cuándo Tiene Sentido el Anodizado de Latón (Oxidación Electroquímica)
Existen categorías de aplicación específicas donde la oxidación electroquímica controlada del latón proporciona un rendimiento adecuado:
Herrajes decorativos con variación de color aceptada: Manijas de gabinete, molduras arquitectónicas, accesorios de iluminación y componentes de exhibición donde una estética cálida, mate y de “latón envejecido” es la intención del diseño. La variación natural de color de la oxidación del latón — que es un defecto en la fabricación de precisión — se convierte en una característica estética en aplicaciones que buscan una apariencia antigua o artesanal.
Superficies de bajo contacto: Paneles frontales, cubiertas, carcasas de exhibición y elementos arquitectónicos que experimentan un contacto mecánico mínimo. La capa de óxido delgada tiene baja resistencia al desgaste, pero en aplicaciones donde no se frotará, rayará o someterá a presión de manipulación, puede durar de manera aceptable.
Componentes decorativos sensibles al costo: Cuando la apariencia visual es importante pero no está controlada con precisión, y el costo del PVD o galvanizado no se puede justificar, la oxidación electroquímica proporciona un paso por encima del latón desnudo o el lacado simple a bajo costo.
Aplicaciones artísticas y de joyería: En la metalistería artística y algunas joyas, la variación natural de la oxidación del latón es intencional. Diferentes zonas de aleación, texturas y tratamientos producen patrones de color complejos que serían imposibles de lograr con un galvanizado uniforme.
Cuándo NO Se Debe Usar el Tratamiento de Oxidación del Latón
Las limitaciones de la oxidación electroquímica del latón la hacen inadecuada para varias aplicaciones de ingeniería comunes:
Aplicaciones críticas de corrosión: La capa de óxido es demasiado delgada (< 3 µm), no continua y mal adherida para proporcionar una protección significativa contra la corrosión. En ambientes húmedos, aire salino o cualquier exposición química, el latón oxidado continuará empañándose y corroyéndose debajo de la capa de óxido. El rendimiento de la prueba de niebla salina ASTM B117 del latón oxidado se mide típicamente en horas hasta la primera corrosión, en comparación con cientos de horas para el latón niquelado.
Contactos y conectores eléctricos: El latón se usa ampliamente en conectores, terminales y resortes de contacto debido a su conductividad eléctrica. La capa de óxido aumenta la resistencia de contacto e introduce variabilidad en el rendimiento eléctrico. Cualquier proceso de oxidación electroquímica aplicado a una superficie de contacto anula el propósito de usar latón en esa aplicación.
Color consistente en producción: La variación de color de lote a lote de la oxidación del latón es incompatible con entornos de producción donde se especifica la consistencia visual. Debido a que la composición de la aleación de latón varía dentro de límites permitidos entre lotes de producción, y debido a que la condición de la superficie y los parámetros del proceso de oxidación afectan el resultado, igualar el color entre piezas producidas en diferentes momentos no es confiable.
Superficies de desgaste y contactos deslizantes: La dureza de la capa de óxido de latón está muy por debajo de la de la aleación de latón base, y la capa se desgasta rápidamente bajo cualquier contacto mecánico. Para superficies deslizantes, perillas, cuerpos de válvulas, accesorios y cualquier pieza que experimente manipulación cíclica, la vida útil de la superficie de un acabado oxidado es típicamente de semanas a meses en lugar de los años esperados de un recubrimiento funcional.
Procesos de Acabado Alternativos para Piezas de Latón CNC
| Acabado | Espesor | Dureza | Resistencia a la corrosión | Conductividad | Consistencia de Color | Coste relativo |
|---|---|---|---|---|---|---|
| Níquel químico | 5–25 µm | 500–700 HV | Excelente | Moderado | Excelente | Medio |
| Níquel galvanizado | 5–25 µm | 200–400 HV | Bien | Bien | Excelente | Medio |
| Cromo duro | 2–250 µm | 800–1,000+ HV | Moderado | Bajo | Bien | Medio-alto |
| Galvanizado de flash de oro | 1–0.5 µm sobre níquel | Bajo | Excelente | Excelente | Excelente | Alta |
| PVD (TiN, CrN, DLC) | 1–5 µm | 1,500–3,000 HV | Bien | Bajo | Excelente | Alta |
| Laca transparente | 5–20 µm | Bajo | Moderado | Sin cambios | Bien | Bajo |
| Oxidación química | <3 µm | Muy bajo | Pobre | Moderado | Pobre | Bajo |
Galvanizado de Níquel — La Solución de Ingeniería Más Común
El níquel químico es la opción estándar para piezas de latón CNC que requieren tanto resistencia a la corrosión como consistencia dimensional. El mecanismo de deposición autocatalítica produce un espesor uniforme independientemente de la geometría de la pieza — una ventaja crítica sobre la electrodeposición para formas complejas con características internas, orificios ciegos y puertos roscados.
Para contactos y conectores eléctricos en latón, el galvanizado electrolítico de níquel mantiene una conductividad adecuada mientras proporciona protección contra la corrosión. Un pin de latón niquelado logra una resistencia de contacto típicamente inferior a 5 mΩ con fuerzas de contacto estándar — comparable al latón desnudo antes de la oxidación pero estable durante meses de servicio en lugar de degradarse a medida que el latón desnudo se empaña.
Recubrimiento PVD — Rendimiento y Estética Premium
La deposición física de vapor (PVD) produce recubrimientos duros y delgados (color dorado TiN, plateado CrN, oscuro TiAlN, gris/negro oscuro DLC) con una dureza de 1,500–3,000 HV — 5–10× más duros que el níquel galvanizado más duro. Para productos de consumo premium, herrajes de lujo y piezas decorativas críticas de desgaste, el PVD proporciona:
- Color consistente y repetible que no varía con el lote o la composición de la aleación
- Resistencia al desgaste medida en años en lugar de semanas
- Depósito muy delgado (1–5 µm) que no afecta significativamente las tolerancias
- Compatibilidad con geometrías de piezas complejas (la limitación de línea de visión aplica, pero es manejable para la mayoría de las formas de herrajes)
El costo del PVD es sustancialmente más alto que el galvanizado, y el proceso típicamente requiere una capa base de níquel o cromo sobre el latón para garantizar la adhesión.
Laca Transparente — Protección Simple Contra el Empañamiento
Para aplicaciones interiores donde se desea el color natural del latón y solo se necesita prevención del empañamiento, la laca transparente (nitrocelulosa, poliuretano o a base de acrílico) proporciona una protección efectiva a un costo mínimo. La laca no afecta significativamente la conductividad eléctrica para la mayoría de las aplicaciones de contacto, mantiene la apariencia metálica del latón y se puede quitar y volver a aplicar fácilmente si se daña.
Limitación: la laca tiene baja dureza mecánica y se rayará y astillará bajo manipulación regular. Para piezas que se manipulan con frecuencia o se ensamblan/desensamblan, la vida útil de la laca es corta.
Defectos Comunes en el Acabado de Oxidación del Latón
| Defecto | Aspecto | Causa raíz | Prevención |
|---|---|---|---|
| Color desigual (manchas) | Áreas marrones/oscuras irregulares | Oxidación diferencial cobre-zinc; contaminación superficial | Pulir a Ra ≤ 0.8 µm; mejorar la limpieza; estandarizar la fuente de aleación |
| Visibilidad de las líneas de mecanizado | Marcas de herramienta visibles a través del acabado | Ra demasiado alta antes del acabado final | Pulir a Ra ≤ 0.4 µm; usar pasadas de acabado más finas |
| Desprendimiento o descamación | El óxido se desprende | Adherencia débil inherente del óxido; sobreoxidación | Reducir el tiempo del proceso; aplicar capa transparente inmediatamente después de la oxidación |
| Puntos o vetas oscuras | Áreas negras localizadas | Sobreoxidación; concentración localizada de corriente; contaminación | Controlar la densidad de corriente; mejorar la limpieza previa |
| Variación de color entre lotes | Piezas de diferentes lotes se ven diferentes | Variación de la composición de la aleación dentro de la especificación; deriva del proceso | Estandarizar el proveedor y grado del material; usar PVD para piezas críticas en color |
La conclusión más importante en la práctica de esta tabla: la mayoría de los defectos en el acabado por oxidación de latón se originan en la variabilidad del material (composición de la aleación) o en la condición de la superficie (calidad de mecanizado, limpieza), no en errores de parámetros del proceso. Mejorar el control de estas variables aguas arriba produce resultados más consistentes que ajustar finamente los parámetros de oxidación.
Directrices DFM para piezas de latón que requieren acabado superficial
Acabado superficial antes del tratamiento: Para cualquier tratamiento superficial en latón, alcanzar la Ra objetivo antes del acabado final. Pulir latón a Ra ≤ 0.4 µm antes de la oxidación produce un resultado significativamente más uniforme que tratar a Ra 1.6 µm. Para galvanizado, Ra ≤ 0.8 µm es típicamente adecuado porque la capa depositada promedia parte de la rugosidad superficial.
Calidad de los bordes: El desbarbado y el redondeo de bordes (chaflán de 0.2–0.5 mm) deben realizarse antes de cualquier tratamiento superficial. Las rebabas y los bordes afilados crean áreas locales de alta densidad de corriente en procesos electroquímicos, produciendo acumulación de óxido gruesa y rugosa en esos puntos. Para galvanizado, la acumulación en bordes también es una preocupación: los bordes afilados reciben más depósito que las superficies planas.
Orientación de agujeros ciegos: Para cualquier proceso químico húmedo (galvanizado u oxidación), las piezas con agujeros ciegos deben orientarse con los agujeros hacia abajo durante el procesamiento, permitiendo que la solución drene y evitando la retención de químicos que causa manchas o corrosión retardadas.
Protección de roscas: Para componentes de latón roscados que serán galvanizados, considerar el espesor del recubrimiento en las tolerancias de la rosca. Una capa de níquel de 10 µm añade aproximadamente 0.020 mm al diámetro de paso de una rosca exterior. Las roscas que requieran tolerancia estrecha después del galvanizado deben mecanizarse a menor medida antes del galvanizado, con la compensación calculada a partir del espesor y tolerancia especificados del recubrimiento.
Evitar ensamblajes de materiales mixtos antes del acabado final: Siempre que sea posible, terminar los componentes de latón antes del ensamblaje. Si un ensamblaje contiene latón y otro metal, aplicar un proceso de acabado al ensamblaje introduce riesgo de corrosión galvánica y puede producir acabados incompatibles en diferentes materiales.
Principales conclusiones
- El latón no puede anodizarse de la misma manera que el aluminio: el sistema de óxidos mixtos Cu/Zn produce una capa inconsistente, delgada (< 3 µm) y débilmente adherente, en lugar de la capa uniforme, gruesa y estable de Al₂O₃ alcanzable en aluminio.
- La oxidación electroquímica del latón es principalmente decorativa: la superficie resultante es más delgada y débil que cualquier recubrimiento funcional de ingeniería, proporciona protección mínima contra la corrosión y no puede lograr un color consistente en producción.
- La apariencia de una superficie de latón oxidado depende más de la calidad del mecanizado previo al tratamiento que del proceso de oxidación: pulir a Ra ≤ 0.4–0.8 µm antes de la oxidación es prácticamente obligatorio para piezas críticas en apariencia; las marcas de mecanizado a Ra 1.6+ µm se amplifican, no se ocultan, con el tratamiento de oxidación.
- Para resistencia a la corrosión en latón, el galvanizado con níquel (químico o electrolítico) es el estándar de ingeniería: 5–25 µm de níquel proporciona resistencia a niebla salina ASTM B117 medida en cientos de horas, frente a horas para superficies de latón oxidado.
- Para resistencia al desgaste y color consistente en piezas de latón premium, el recubrimiento PVD es la solución preferida: 1–5 µm de PVD (TiN, CrN, DLC) alcanza dureza de 1,500–3,000 HV y color totalmente reproducible independiente de la variación del lote de aleación.
- Para contactos eléctricos y conectores de latón, evitar cualquier tratamiento basado en óxido: la capa de óxido aumenta la resistencia de contacto; el galvanizado con níquel u oro es el acabado correcto para pines y terminales de conectores de latón.
- Para los equipos de compras de los fabricantes de equipos originales (OEM): cuando un dibujo de componente de latón especifica “anodizado”, aclarar con el diseñador si se pretende un rendimiento de anodizado real (protección contra corrosión, superficie dura) o si la intención es una modificación decorativa de la superficie. Estos requieren procesos fundamentalmente diferentes — y proveedores diferentes. Una especificación de “anodizado de latón” entregada como proceso de galvanizado pasaría la inspección dimensional pero podría fallar el estándar de apariencia, y viceversa.
Preguntas frecuentes
¿Se puede anodizar el latón?
No de la misma manera que el aluminio. El anodizado de aluminio funciona porque el aluminio forma un óxido único y estable (Al₂O₃) que crece como una película uniforme, gruesa y adherente bajo condiciones electroquímicas controladas. El latón es una aleación de cobre y zinc, y tanto el cobre como el zinc forman óxidos diferentes simultáneamente cuando se oxidan electroquímicamente. Estos óxidos mixtos crecen a diferentes velocidades, producen diferentes espesores y no se adhieren de manera uniforme — resultando en una superficie delgada (< 3 µm), irregular y débilmente adherente, en lugar del óxido controlado de 10–50+ µm alcanzable en aluminio. El tratamiento superficial aplicado al latón en procesos similares al anodizado se describe más precisamente como oxidación electroquímica o patinado controlado, y se utiliza solo con fines decorativos.
¿Cuál es el mejor acabado superficial para piezas de latón mecanizadas CNC?
El mejor acabado depende del requisito funcional. Para resistencia a la corrosión manteniendo la conductividad eléctrica (conectores, terminales, contactos): el niquelado (químico o electrolítico, 5–15 µm) es la opción estándar, proporcionando cientos de horas de resistencia a la niebla salina y una resistencia de contacto estable. Para resistencia al desgaste y apariencia premium (herrajes, productos de consumo, dispositivos médicos): el recubrimiento PVD (TiN dorado, DLC negro, CrN plateado, 1–5 µm a 1,500–3,000 HV) ofrece la mejor combinación de dureza y consistencia de color. Para la prevención económica del deslustre (aplicaciones decorativas de interior): la laca transparente (nitrocelulosa o acrílica, 5–20 µm) mantiene la apariencia natural del latón a un costo mínimo. Para una apariencia decorativa vintage o envejecida (artística, herrajes para muebles): la oxidación electroquímica controlada o la pátina química produce los tonos marrones/bronce característicos del latón envejecido.
¿Por qué el latón oxidado electroquímicamente tiene un color desigual?
El color desigual en el latón oxidado resulta de dos factores simultáneos. Primero, la microestructura del latón contiene fases ricas en cobre y ricas en zinc (granos) que se oxidan a diferentes velocidades y producen óxidos de diferentes colores (el cobre produce CuO de color marrón rojizo oscuro; el zinc produce ZnO más claro). Esta diferencia produce una variación de color que sigue el patrón de granos microestructurales de la aleación. Segundo, cualquier variación en la condición de la superficie — marcas de mecanizado, aceite residual, ligeras diferencias de composición entre piezas de diferentes lotes de producción — produce una variación local en la velocidad de oxidación, amplificando la variación de color. El problema fundamental es que el proceso de acabado no puede superar la tendencia inherente del material a producir óxidos mixtos y no uniformes.
¿Cómo se compara el anodizado de latón con el anodizado de aluminio?
La comparación entre propiedades clave: el anodizado de aluminio produce 10–50+ µm de Al₂O₃ estable, con dureza de hasta 400–450 HV (anodizado duro Tipo III), excelente adhesión al sustrato y una estructura porosa teñible para un color consistente. La oxidación electroquímica del latón produce < 3 µm de CuO/ZnO mixto, muy baja dureza, adhesión débil y sin estructura porosa teñible (el color proviene del propio óxido, que es inconsistente). Resistencia a la corrosión por niebla salina: el aluminio anodizado a 25 µm típicamente alcanza 300–500 horas ASTM B117 hasta la primera corrosión; el latón oxidado típicamente falla dentro de 24–72 horas. El anodizado es un proceso industrial estándar para el aluminio; la oxidación electroquímica del latón es un proceso decorativo de nicho con uso industrial limitado.
¿Qué causa el desprendimiento o descamación en el acabado de oxidación del latón?
El desprendimiento ocurre porque la capa de óxido mixto sobre el latón no forma un enlace metalúrgico fuerte con el sustrato — a diferencia del anodizado de aluminio, donde la capa de Al₂O₃ transiciona continuamente desde el metal base. La capa de óxido de latón se adhiere principalmente mediante adhesión mecánica a la rugosidad de la superficie, no a través de una zona de transición óxido-metal. Esto significa que cualquier tensión aplicada al recubrimiento — ciclos térmicos, contacto mecánico o la tensión interna de la propia capa de óxido si es demasiado gruesa o se depositó en condiciones desfavorables — puede causar fallo adhesivo. La solución a largo plazo no es mejorar el proceso de oxidación, sino utilizar un enfoque de acabado diferente (galvanizado o PVD) que forme un enlace genuino con el sustrato de latón.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado CNC produciendo componentes de latón de precisión con acabado superficial coordinado — incluyendo niquelado, chapado en oro, recubrimiento PVD y laca transparente — para conectores, accesorios hidráulicos, herrajes decorativos, instrumentación y programas de fabricación de electrónica de consumo OEM. Referencias técnicas: ASTM B117 (Prueba de niebla salina), ASTM B733 (Recubrimientos de níquel-fósforo autocatalíticos sobre latón), ASM Handbook Vol. 5 (Ingeniería de superficies: oxidación y galvanizado de aleaciones de cobre), MIL-DTL-16232 (Recubrimientos de fosfato), Schlesinger M. — Electroplating (capítulo de galvanizado de aleaciones de cobre).
¿Buscando componentes de latón mecanizados CNC con acabado superficial?
En CMS, producimos componentes de latón mecanizados CNC de precisión — válvulas, conectores, accesorios, carcasas y herrajes — y coordinamos niquelado, chapado en oro, recubrimiento PVD y acabado con laca transparente con espesor verificado, verificación XRF e inspección de primera pieza.
[Solicite una especificación de acabado para componentes de latón y una cotización de mecanizado CNC →]


