
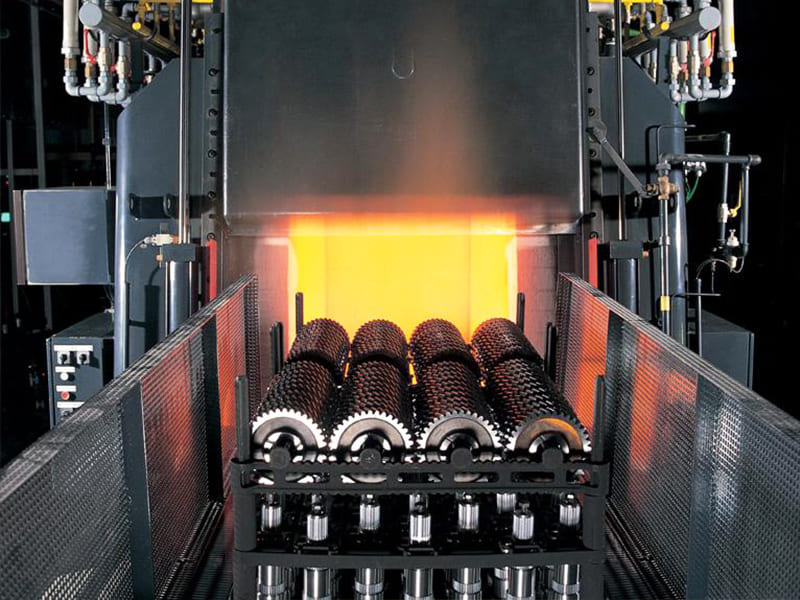
Respuesta rápida: El temple de endurecimiento es un proceso de tratamiento térmico que crea una capa exterior dura y resistente al desgaste (profundidad de capa típicamente de 0,1 a 3,0 mm) mientras conserva un núcleo resistente y dúctil, produciendo una estructura de doble propiedad que ni el endurecimiento completo ni el acero sin tratar pueden lograr. Los métodos principales son la cementación (difusión de carbono en acero de bajo carbono, dureza de capa de 58 a 62 HRC), la nitruración (difusión de nitrógeno en acero aleado, dureza de capa de 65 a 72 HRC, sin necesidad de temple), la carbonitruración (difusión combinada de carbono y nitrógeno), el endurecimiento por inducción (calentamiento superficial localizado y temple) y el endurecimiento por llama (calentamiento localizado con soplete y temple). La selección del método depende de la profundidad de capa requerida, la composición del acero base, la distorsión permitida y la geometría del componente. El temple de endurecimiento es esencial para engranajes, ejes, levas, pasadores y sujetadores donde la resistencia al desgaste superficial y la tenacidad al impacto del núcleo deben optimizarse simultáneamente.
¿Qué es el temple de endurecimiento?
El temple de endurecimiento es una familia de procesos de tratamiento térmico que modifican solo la capa exterior de un componente metálico, creando una superficie dura y resistente al desgaste (la “capa”) mientras dejan el interior (el “núcleo”) en una condición relativamente blanda y dúctil. Esta estructura de doble propiedad es el objetivo de ingeniería: la superficie dura resiste el desgaste, la fatiga y las tensiones de contacto superficial; el núcleo resistente absorbe cargas de impacto y previene la fractura frágil bajo choques.
El valor de ingeniería de este enfoque se hace evidente al compararlo con alternativas:
Endurecimiento completo endurece todo el componente. El resultado es alta dureza en toda la pieza, excelente resistencia al desgaste, pero fragilidad que hace que el componente sea vulnerable a impactos, cargas de choque y fractura frágil en concentraciones de tensión. El endurecimiento completo es adecuado para herramientas de corte y bloques de desgaste que no están sometidos a cargas de choque, pero no es adecuado para engranajes, ejes y componentes que soportan carga.
Sin endurecimiento (usando acero normalizado o recocido) proporciona la tenacidad y maquinabilidad del núcleo, pero una resistencia al desgaste superficial inadecuada para componentes en contacto deslizante o rodante.
Cementación logra lo que ninguna alternativa puede: alta dureza superficial (típicamente 58 a 65+ HRC en la superficie) combinada con la tenacidad de un núcleo de menor dureza (típicamente 25 a 45 HRC). Esta combinación es la razón por la que los engranajes, ejes de transmisión, pasadores y levas con temple de endurecimiento alcanzan rutinariamente vidas útiles que ni los equivalentes endurecidos completamente ni los no endurecidos pueden igualar.
El valor de ingeniería: propiedades superficiales vs del núcleo
El componente con temple de endurecimiento crea un gradiente deliberadamente diseñado desde la superficie hasta el núcleo:
| Zona | Dureza | Propiedad clave | Función de ingeniería |
|---|---|---|---|
| Capa superficial (0 a 0,5 mm) | 58 a 72 HRC (según el proceso) | Resistencia al desgaste, resistencia a la fatiga | Resiste abrasión, fatiga por contacto, daño superficial |
| Zona de transición (0,5 a 2 mm) | 35–55 HRC | Gradiente intermedio | Soporta la capa superficial bajo tensión de contacto |
| Núcleo | 20 a 40 HRC | Tenacidad, ductilidad | Absorbe impactos, previene fractura frágil |
Este gradiente no es un defecto, es la intención del diseño. Las tensiones residuales de compresión introducidas en la superficie por el proceso de endurecimiento también mejoran significativamente la vida a fatiga: la tensión superficial de compresión contrarresta las tensiones de tracción de las cargas de flexión, elevando el límite de fatiga. Los componentes cementados y nitrurados en ensayos de flexión rotativa demuestran rutinariamente límites de fatiga 30 a 100% más altos que los equivalentes sin tratar o endurecidos completamente.
Los dientes de engranaje como ejemplo canónico: La superficie del diente evolvente requiere dureza de 58 a 62 HRC para resistir el desgaste por picadura bajo tensión de contacto hertziana. El cuerpo del engranaje y la raíz del diente deben permanecer resistentes para absorber la carga de choque del engrane y la tensión de flexión en la raíz. El temple de endurecimiento proporciona ambos simultáneamente; ningún otro tratamiento único logra esta combinación.
Métodos de temple de endurecimiento: perfiles de ingeniería
Cementación (cementación en caja, gaseosa y al vacío)
La cementación introduce carbono adicional en la capa superficial de un acero de bajo carbono (típicamente 0,1 a 0,25% de carbono base) exponiendo la pieza a una atmósfera rica en carbono a temperatura elevada. El carbono se difunde en la superficie del acero, elevando el contenido local de carbono a aproximadamente 0,8 a 1,0% hasta una profundidad controlada. La capa cementada se templa luego para producir martensita, la fase dura de alto carbono responsable de la dureza de la capa.
Variantes del proceso:
- Cementación gaseosa: Método industrial más común. Las piezas se calientan a 850 a 950 °C en una atmósfera de gases hidrocarbonados (metano, propano, gas endotérmico). La profundidad de capa se controla mediante temperatura y tiempo; las profundidades típicas de 0,5 a 3,0 mm requieren de 4 a 24 horas a temperatura. La cementación gaseosa permite un control preciso de la atmósfera y es adecuada para producción de gran volumen.
- Cementación al vacío (cementación a baja presión): Se realiza a 900 a 1050 °C en un horno de vacío con inyección pulsada de gas hidrocarbonado. Produce profundidades de capa muy uniformes, sin oxidación superficial y excelente repetibilidad para componentes de precisión. Es el estándar para engranajes de transmisión automotriz y engranajes aeroespaciales.
- Cementación en caja: Las piezas se incrustan en un compuesto sólido rico en carbono en cajas selladas y se calientan en un horno. Lento, menos controlable, raramente usado en producción moderna.
Aceros: La cementación requiere acero de bajo carbono (0,10 a 0,25% C); el bajo carbono base asegura que el núcleo permanezca resistente después del temple. Grados estándar de cementación: 8620, 4118, 4320, 9310 (aeroespacial), 17CrNiMo6 (estándar europeo para engranajes de servicio pesado).
Profundidad de capa y dureza:
- Profundidad de capa (hasta 50 HRC): 0,5–3,0 mm típico; los engranajes de servicio pesado pueden especificar 1,5–2,5 mm
- Dureza superficial: 58–62 HRC
- Dureza del núcleo: 25–40 HRC (depende de la aleación y el tamaño de la sección)
Operaciones posteriores a la cementación: Después de la cementación y el temple, las piezas generalmente se someten a rectificado y bruñido para recuperar la precisión dimensional perdida durante la distorsión por el temple. Para engranajes de precisión, la secuencia es cementar → templar → revenir (150–180°C para aliviar la fragilidad) → rectificado duro de engranajes hasta la geometría final del diente.
Nitruración (Nitruración gaseosa y nitruración por plasma)
La nitruración introduce nitrógeno en la superficie del acero a temperatura relativamente baja (480–570°C) sin temple posterior. El nitrógeno se combina con elementos de aleación (cromo, aluminio, molibdeno, vanadio) para formar precipitados de nitruro extremadamente duros dentro de la capa superficial.
Distinción clave de ingeniería frente a la cementación: Debido a que la nitruración se realiza por debajo de la temperatura crítica del acero y no requiere temple, la distorsión dimensional es drásticamente menor que en la cementación. Para componentes de precisión (carretes de válvulas hidráulicas, husillos de precisión, cavidades de moldes de inyección), la preservación de la forma casi neta de la nitruración es una ventaja de proceso decisiva.
Nitruración gaseosa: Las piezas se mantienen a 480–550°C en una atmósfera de amoníaco durante 10–100+ horas. Se requieren ciclos largos porque la difusión del nitrógeno es más lenta que la del carbono. Los espesores de capa típicos son de 0,1–0,5 mm (capa delgada, dureza superficial muy alta).
Nitruración por plasma (nitruración iónica): Utiliza una descarga de plasma para acelerar el bombardeo de iones de nitrógeno en la superficie, lo que permite temperaturas más bajas (350–550°C), ciclos más cortos y un mejor control de la capa compuesta de nitruro (capa blanca) en la superficie. El proceso de plasma puede nitrurar áreas selectivamente mediante enmascarado con accesorios metálicos y es particularmente útil para componentes de geometría compleja.
Aceros: La nitruración funciona mejor en aceros aleados que contienen cantidades significativas de cromo, aluminio, molibdeno o vanadio — elementos que forman nitruros estables. Grados comunes: 4140, 4150 (después de temple y revenido para resistencia del núcleo), Nitralloy 135M (H13 para herramientas), 31CrMoV9 (acero de nitruración estándar europeo).
Limitaciones: La nitruración no funciona bien en acero al carbono sin elementos de aleación significativos — la superficie resultante es relativamente blanda. Además, el espesor máximo de capa alcanzable económicamente (< 0,5 mm) limita su aplicabilidad en aplicaciones de alta tensión de contacto donde se requiere una capa más profunda.
Profundidad de capa y dureza:
- Espesor de capa: 0,1–0,5 mm (mucho más delgado que la cementación)
- Dureza superficial: 65–72 HRC (más alta que la cementación)
- Dureza del núcleo: Depende del tratamiento térmico previo (típicamente templado y revenido a 28–35 HRC antes de la nitruración)
Carbonitruración
La carbonitruración combina elementos de la cementación y la nitruración — el carbono y el nitrógeno se difunden simultáneamente en la superficie a temperaturas de 700–900°C. La atmósfera combinada produce una capa con mayor dureza que la cementación pura (el nitrógeno aumenta la templabilidad) y un mejor espesor de capa que la nitruración pura.
La carbonitruración se aplica típicamente a capas delgadas (0,05–0,75 mm) en aceros de baja aleación o aceros al carbono simples para aplicaciones que requieren espesor de capa moderado sin el costo de capital del equipo de cementación gaseosa. Aplicaciones comunes: sujetadores, engranajes pequeños, levas y estampados donde el acceso a la línea de cementación es limitado.
Temple por inducción
El temple por inducción utiliza inducción electromagnética para calentar rápidamente solo la capa superficial de un componente de acero por encima de la temperatura de austenitización, seguido de un temple inmediato. El proceso no cambia el contenido de carbono del acero — el acero base debe tener suficiente carbono (típicamente 0,40–0,55% C, acero de medio carbono) para lograr una dureza superficial adecuada al templar.
Ingeniería del proceso:
- Una bobina de inducción de cobre se posiciona alrededor o adyacente a la superficie de la pieza
- La corriente alterna a frecuencia controlada (1 kHz a 1 MHz) induce corrientes parásitas en la superficie de la pieza
- Las corrientes parásitas calientan la capa superficial a temperatura de austenitización (820–870°C para la mayoría de los aceros de medio carbono) en segundos
- El temple inmediato con agua o polímero produce una capa martensítica
Relación entre frecuencia y espesor de capa: Una frecuencia más alta confina el calentamiento a una capa más superficial (profundidad de penetración = menor a mayor frecuencia). Las frecuencias bajas (1–10 kHz) producen calentamiento más profundo para dientes de engranaje grandes y ejes; las frecuencias altas (100 kHz–1 MHz) producen capas superficiales para piezas de diámetro pequeño y endurecimiento superficial sin calentamiento total.
Profundidad de capa y dureza:
- Espesor de capa: 0,5–6 mm (ajustable mediante frecuencia y tiempo de permanencia)
- Dureza superficial: 55–65 HRC (dependiente del contenido de carbono y la aleación)
- Dureza del núcleo: Sin cambios respecto a la condición previa al tratamiento
Ventajas: Muy rápido (segundos por zona frente a horas en la cementación); endurecimiento selectivo de zonas específicas; distorsión mínima comparada con la cementación; puede automatizarse completamente para producción de alto volumen. Ampliamente utilizado para muñones de cigüeñales automotrices, árboles de levas, dientes de cremallera de dirección y ejes de transmisión.
Requisitos del acero: Los aceros de medio carbono (1040, 1045, 4140, 4340) son estándar para el temple por inducción. La pieza debe tener carbono base adecuado — intentar templar por inducción acero de cementación de bajo carbono produce dureza inadecuada.
Temple por llama
El temple por llama utiliza llama directa de oxicombustible u oxipropano para calentar la superficie del componente a temperatura de austenitización, seguido de temple inmediato. El proceso es similar en principio al temple por inducción pero utiliza calor de combustión en lugar de inducción.
Aplicaciones: El temple por llama se utiliza más económicamente para componentes grandes, irregulares o de forma única donde las bobinas de inducción personalizadas serían costosas (engranajes grandes, guías, deslizaderas) o para endurecimiento selectivo de áreas pequeñas en piezas grandes. Es menos controlable y produce más distorsión y oxidación superficial que el temple por inducción.
Espesor de capa: Diseño y especificación
El espesor de capa es una de las especificaciones más críticas del endurecimiento superficial y debe ser apropiado para la tensión de contacto y el tamaño de sección de la aplicación.
Espesor total de capa (TCD): La profundidad hasta el punto donde la dureza cae a una línea base especificada (a menudo la dureza del núcleo sin tratar o un valor definido como 50 HRC o 25 HRC).
Espesor efectivo de capa (ECD): La profundidad hasta un valor de dureza especificado, más comúnmente 50 HRC según ISO 2639 o 550 HV según normas automotrices europeas.
| Rango de espesor de capa | Aplicación típica | Proceso |
|---|---|---|
| 0,1–0,3 mm | Capa delgada, dureza superficial máxima, distorsión mínima | Nitruración |
| 0,3–0,8 mm | Engranajes de superficie moderada, pasadores de precisión, sujetadores | Cementación gaseosa/al vacío (ciclo corto) |
| 0,8–1,5 mm | Engranajes automotrices estándar, ejes de transmisión, muñones de rodamientos | Cementación gaseosa/al vacío |
| 1,5–3,0 mm | Engranajes de servicio pesado, ejes grandes, transmisiones para fuera de carretera | Cementación profunda |
| 0–6.0 mm | Elementos de máquina grandes, cigüeñales, superficies guía | Templado por inducción |
Regla de diseño para engranajes: La profundidad efectiva de capa debe ser aproximadamente del 15–20% del módulo del diente (módulo = 25.4/paso diametral en engranajes métricos). Para un engranaje de módulo 4, se especifica típicamente una profundidad efectiva de capa de 0.6–0.8 mm.
Distorsión en el Temple por Cementación: El Desafío Crítico de Fabricación
La distorsión es el mayor desafío práctico en la cementación y afecta directamente los requisitos de mecanizado post-tratamiento, las tolerancias y los costos.
Por Qué Ocurre la Distorsión
Cambios de volumen por transformación de fase: Cuando la austenita se transforma en martensita durante el temple, el volumen aumenta aproximadamente un 2–4% (dependiendo del contenido de carbono). Si esta transformación ocurre de manera no uniforme (diferentes zonas se templan a diferentes velocidades debido a la geometría), las tensiones de expansión diferencial causan alabeo y cambios dimensionales.
Gradientes térmicos: El pronunciado gradiente de temperatura entre la superficie caliente que se está endureciendo y el núcleo más frío crea tensiones térmicas tanto durante el calentamiento como durante el temple, que producen distorsión permanente.
Relajación de tensiones residuales: Las tensiones residuales de operaciones de mecanizado previas pueden liberarse durante el calentamiento, haciendo que se manifieste una distorsión preexistente.
Distorsión por Proceso
| Proceso | Nivel Típico de Distorsión | Causa principal |
|---|---|---|
| Cementación gaseosa/al vacío | Moderado a alto | Temple a alta temperatura desde ~850°C |
| Nitruración | Muy bajo | Por debajo de la temperatura crítica, sin temple |
| Nitruración por plasma | Muy bajo | Baja temperatura, sin temple |
| Templado por inducción | De bajo a moderado | Calentamiento localizado; temple parcial |
| Temple por llama | Moderado | Menos controlado que la inducción |
Para componentes de precisión (engranajes de tolerancia estrecha, muñones de cojinete, ejes de precisión), la distorsión por cementación se gestiona mediante:
- Dejar sobremedida para rectificado post-endurecimiento (típicamente 0.05–0.15 mm en superficies de rectificado, 0.1–0.3 mm en dientes de engranaje)
- Uso de fijaciones y temple por prensa para engranajes y anillos delgados
- Alivio de tensiones post-endurecimiento (revenido a 150–180°C)
- Acabado duro (rectificado, bruñido) para recuperar las dimensiones finales
La baja distorsión de la nitruración la hace atractiva para componentes que no pueden aceptar rectificado post-tratamiento: carretes de válvulas de geometría compleja, moldes de precisión y piezas donde el acceso al rectificado es imposible.
Selección de Acero para Cementación
La composición del acero base determina qué proceso de cementación es aplicable, qué dureza de capa y núcleo se puede alcanzar, y qué profundidad de capa es económicamente práctica.
Grados de Acero para Cementación
| Grado | Contenido de C | Contenido de Aleación | Aplicación típica |
|---|---|---|---|
| 8620 | 0.18–0.23% | Cr, Ni, Mo | Engranajes automotrices estándar, pasadores |
| 4320 | 0.17–0.22% | Cr, Ni, Mo | Engranajes de servicio pesado, ejes |
| 9310 | 0.08–0.13% | Cr, Ni, Mo | Engranajes aeroespaciales, alta tenacidad a la fractura |
| 4118 | 0.18–0.23% | Cr, Mo | Cementación general, sujetadores |
| 17CrNiMo6 | ~0.17% | Cr, Ni, Mo | Estándar europeo para engranajes de servicio pesado |
Grados de Acero para Nitruración
| Grado | Contenido de C | Contenido de Aleación | Aplicación típica |
|---|---|---|---|
| 4140 (Q&T antes de nitrurar) | 0.38–0.43% | Cr, Mo | Ingeniería general, componentes hidráulicos |
| 4150 | 0.48–0.53% | Cr, Mo | Requisito de mayor dureza en el núcleo |
| Nitralloy 135M | 0.35–0.41% | Cr, Mo, Al | Grado dedicado a nitruración, máxima dureza superficial |
| Acero para herramientas H13 | 0.32–0.45% | Cr, Mo, V | Matrices de fundición a presión, utillaje de extrusión |
| 31CrMoV9 | 0.28–0.35% | Cr, Mo, V | Norma europea de nitruración |
Aceros de medio carbono para temple por inducción/llama
| Grado | Contenido de C | Aplicación típica |
|---|---|---|
| 1040, 1045 | 0.37–0.50% | Ejes generales, pasadores, levas |
| 4140 | 0.38–0.43% | Eje de aleación, cigüeñales, engranajes |
| 4340 | 0.38–0.43% | Ejes de alta resistencia, aeroespacial |
Comparación de métodos de cementación
| Propiedad | Carburación | Nitruración | Carbonitruración | Temple por inducción | Temple por llama |
|---|---|---|---|---|---|
| Dureza superficial | 58–62 HRC | 65–72 HRC | 60–65 HRC | 55–65 HRC | 50–60 HRC |
| Rango de profundidad de capa | 0,5–3,0 mm | 1–0.5 mm | 0,05–0,75 mm | 0,5–6,0 mm | 1–6 mm |
| Temperatura del proceso | 850–950°C | 480–570°C | 700–900°C | 820–870°C (superficie) | 820–870°C (superficie) |
| Temple requerido | Sí | No | Sí | Sí | Sí |
| Nivel de distorsión | De moderado a alto | Muy bajo | Moderado | Bajo–Moderado | Moderado |
| Requisito del acero base | Bajo carbono (0,1–0,25% C) | Aleado (Cr, Mo, Al, V) | Bajo a medio carbono | Medio carbono (0,4–0,55% C) | De contenido medio en carbono |
| Mecanizado posterior al proceso | Frecuentemente requerido | Generalmente no requerido | A veces requerido | A veces requerido | A veces requerido |
| Tiempo de ciclo típico | 4–24 horas | 10–100+ horas | 2–8 horas | Segundos a minutos | Minutos |
| Equipo de capital | Alto (horno, atmósfera) | Alto (horno) | Moderado | Moderado (unidad de inducción) | Bajo |
Aplicaciones
Transmisiones automotrices
Los engranajes cementados y rectificados dominan las transmisiones manuales, los juegos de corona y piñón de diferencial y los engranajes planetarios en transmisiones automáticas. La combinación de dureza superficial de 58–62 HRC (para resistencia a la fatiga por contacto bajo tensión hertziana) y núcleo tenaz (para fatiga por flexión en la raíz del diente y carga por impacto durante el engrane) se logra de manera confiable solo mediante cementación. La carburización al vacío seguida de temple por prensa y rectificado duro de engranajes es la secuencia de producción estándar para engranajes de transmisión automotriz de precisión.
Los muñones de cigüeñal y levas templados por inducción son estándar tanto en motores de vehículos de pasajeros como de vehículos comerciales: los muñones requieren 55–60 HRC para una resistencia adecuada al desgaste contra cojinetes de casquillo, mientras que el cuerpo del cigüeñal requiere tenacidad para la fatiga por flexión debida a la carga de combustión.
Engranajes aeroespaciales
Los engranajes aeroespaciales — etapas planetarias de transmisiones de helicópteros, cajas de accesorios de turbofanes, engranajes de accionamiento de actuadores — especifican acero cementado 9310 (UNS G93106) o grados premium similares con química estrictamente controlada y muy bajo azufre y fósforo. La dureza de capa de 58–62 HRC se especifica según AMS 2759/7, con profundidad de capa efectiva ajustada al módulo y la tensión de contacto. Los requisitos de vida a fatiga superan con creces los estándares automotrices, lo que impulsa el uso de acero fundido doble al vacío (fusión por inducción al vacío, refundición por arco al vacío — VIM/VAR) e inspección 100% por partículas magnéticas de los dientes de engranaje terminados.
Maquinaria industrial
La nitruración es el proceso estándar para carretes de válvulas hidráulicas y componentes de bombas, cavidades de moldes de inyección de precisión, superficies de husillos y barriles de extrusión y husillos de máquinas herramienta de precisión. La combinación de alta dureza superficial (65–72 HRC), muy baja distorsión (manteniendo las tolerancias de forma logradas por rectificado previo) y mejor resistencia a la corrosión hace que la nitruración sea ideal para componentes que no pueden aceptar remecanizado posterior al tratamiento.
Las guías templadas por inducción, los dientes de cremallera y las guías de máquinas herramienta proporcionan dureza superficial localizada donde se necesita sin endurecer toda la estructura de la máquina.
Consideraciones de DFM para componentes cementados
Deje margen de mecanizado posterior al temple
Para componentes cementados que se rectificarán después del temple, especifique el margen de rectificado posterior en las dimensiones del dibujo previo al temple:
- Dientes de engranaje: 0,1–0,3 mm por lado de margen para rectificado duro de engranajes
- Muñones de cojinete: 0,05–0,15 mm de margen en diámetro para rectificado cilíndrico
- Superficies planas: 0,05–0,10 mm por lado para rectificado de superficies
No especifique dimensiones finales en el dibujo previo al temple sin identificar el margen de rectificado — este es el error más común en las especificaciones de cementado para componentes de precisión.
Diseñe para una distorsión mínima
- La geometría simétrica se distorsiona menos que la asimétrica
- Las secciones delgadas se distorsionan más que las gruesas (velocidades de enfriamiento diferenciales)
- Las esquinas afiladas, los chaveteros y los cambios bruscos de sección crean puntos de concentración de distorsión
- Para engranajes anulares y engranajes delgados, los dispositivos de sujeción de prensado durante el temple restringen la distorsión durante el enfriamiento
Especifique la profundidad de capa correcta
Una capa excesivamente profunda en secciones delgadas puede causar temple total (eliminando el núcleo tenaz) y fragilidad. Como guía, la profundidad de capa no debe exceder el 25% del espesor de la sección para componentes cementados en secciones delgadas. Para engranajes de pared delgada o ejes esbeltos, se debe especificar una profundidad de capa reducida para preservar la ductilidad del núcleo.
Enmascare las superficies que no deben endurecerse
Los alojamientos de cojinetes, las secciones roscadas y las características de ajuste a presión que deben permanecer mecanizables o mantener una dureza controlada pueden enmascararse (recubrimiento de cobre para cementación; enmascaramiento mecánico para nitruración) para evitar la formación de capa en superficies especificadas.
Principales conclusiones
- El cementado crea un gradiente de dureza deliberadamente diseñado: superficie dura (58–72 HRC según el proceso) combinada con núcleo tenaz (25–40 HRC) — una combinación imposible con temple completo o sin tratamiento.
- Carburación es el proceso de cementado de mayor volumen: la difusión de carbono en acero de bajo carbono a 850–950°C produce una profundidad de capa de 0,5–3,0 mm a 58–62 HRC, adecuado para engranajes, ejes y componentes de transmisión. Requiere temple y rectificado posterior al tratamiento.
- Nitruración proporciona la dureza superficial más alta (65–72 HRC), la capa más delgada (0,1–0,5 mm) y la menor distorsión de cualquier proceso — la elección correcta para componentes de precisión que no pueden aceptar remecanizado posterior al tratamiento.
- Templado por inducción es el proceso más rápido, adecuado para aceros de medio carbono con contenido de carbono adecuado existente, y permite el endurecimiento selectivo de zonas sin tratar todo el componente.
- La distorsión es el principal desafío de fabricación en la cementación — el margen de rectificado posterior al temple debe especificarse antes del temple y el acabado duro debe incorporarse en el plan de producción.
- La selección del acero depende del proceso: acero de bajo carbono (0,10–0,25% C) para cementación; acero aleado con Cr, Mo, Al o V para nitruración; acero de medio carbono (0,40–0,55% C) para temple por inducción y por llama.
- Para los equipos de compras de los fabricantes de equipos originales (OEM): las especificaciones de cementado en dibujos de ingeniería deben incluir el método de proceso, la profundidad de capa (profundidad de capa efectiva hasta la dureza especificada), la dureza superficial (HRC o HV), la dureza del núcleo, el grado del acero base y la norma de proceso aplicable (AMS 2759/7 para cementación aeroespacial, AMS 2759/10 para nitruración, SAE J423 para automoción).
Preguntas frecuentes
¿Qué es el cementado y por qué se utiliza?
El cementado es un proceso de tratamiento térmico que endurece solo la capa exterior de un componente de acero — creando una capa dura y resistente al desgaste — mientras preserva un núcleo tenaz y dúctil. Se utiliza cuando un componente debe resistir simultáneamente el desgaste superficial y soportar cargas de impacto — requisitos que ni el temple completo (que hace que toda la pieza sea frágil) ni el acero sin tratar (que carece de dureza superficial) pueden satisfacer. Los engranajes, ejes, levas, pasadores y sujetadores son las aplicaciones principales porque sus superficies deben resistir el desgaste y la fatiga por contacto rodante, mientras que sus cuerpos deben absorber impactos y prevenir la fractura frágil. Las tensiones residuales de compresión introducidas por el cementado también mejoran significativamente la vida a fatiga.
¿Cuál es la diferencia entre cementación y nitruración?
La cementación añade carbono a la superficie de un acero de bajo carbono a alta temperatura (850–950°C), seguido de temple para producir una capa martensítica. Produce profundidades de capa de 0,5–3,0 mm y dureza superficial de 58–62 HRC. El temple produce una distorsión significativa, que generalmente requiere rectificado posterior al temple. La nitruración añade nitrógeno a la superficie de un acero aleado a baja temperatura (480–570°C) sin temple posterior. Produce capas más superficiales (0,1–0,5 mm) con mayor dureza superficial (65–72 HRC) y muy baja distorsión — generalmente no se requiere mecanizado posterior al temple. La cementación se selecciona cuando se aceptan capa profunda y distorsión moderada; la nitruración se selecciona cuando se requieren distorsión mínima, máxima dureza superficial y preservación de geometría compleja.
¿Qué profundidad debe tener la capa en el cementado?
La profundidad de capa se especifica según las tensiones de contacto y la geometría de la sección de la aplicación. Como guía general de ingeniería: para engranajes cementados, la profundidad de capa efectiva debe ser aproximadamente el 15–20% del módulo del diente (por ejemplo, 0,6–0,8 mm para un engranaje de módulo 4). Para muñones de cojinete, es típica una profundidad de capa de 0,8–1,5 mm. Para engranajes de servicio pesado fuera de carretera, se especifican profundidades de capa de 2,0–3,0 mm. Para componentes nitrurados, es típico 0,1–0,3 mm. La profundidad de capa no debe exceder aproximadamente el 25% del espesor de la sección delgada de la pieza, para evitar el temple total de características delgadas y eliminar el núcleo tenaz.
¿Qué aceros son mejores para el cementado?
La selección del acero depende del proceso. Para cementación, utilice aceros aleados de bajo carbono: 8620 (engranajes automotrices estándar), 4320 (engranajes de servicio pesado), 9310 (engranajes aeroespaciales que requieren máxima tenacidad a la fractura). Para nitruración, utilice aceros aleados que contengan elementos formadores de nitruros: 4140, 4150 (ingeniería general), Nitralloy 135M (máxima dureza superficial), H13 (herramientas). Para endurecimiento por inducción, utilice aceros de medio carbono: 1045 (ejes generales), 4140 (ejes aleados y cigüeñales), 4340 (alta resistencia para aeroespacial y defensa). Usar el acero incorrecto para el proceso — intentar nitrurar acero al carbono simple o endurecer por inducción un grado de cementación de bajo carbono — produce resultados inadecuados que no pueden corregirse sin cambiar el material.
¿Cómo afecta el endurecimiento por temple a la precisión dimensional?
El endurecimiento por temple, particularmente la cementación, introduce cambios dimensionales a través de la expansión de volumen de la transformación martensítica durante el temple, tensiones térmicas por la diferencia de temperatura entre la superficie y el núcleo, y la liberación de tensiones residuales de mecanizado durante el calentamiento. Para engranajes y ejes cementados, son típicos cambios dimensionales de 0.05–0.3 mm por superficie — requiriendo rectificado posterior al temple para alcanzar las dimensiones finales del plano. La nitruración produce mucha menor distorsión porque opera por debajo de la temperatura crítica del acero sin temple — típicamente < 0.025 mm de cambio dimensional en componentes bien preparados. El endurecimiento por inducción produce niveles intermedios de distorsión dependiendo de la geometría y el método de temple. Para componentes de precisión, el endurecimiento por temple debe incorporarse al plan de producción desde el inicio, con stock de mecanizado adecuado antes del temple y acabado duro después del temple.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado de precisión CNC en componentes endurecidos por temple — engranajes y ejes cementados, componentes hidráulicos nitrurados y piezas de transmisión endurecidas por inducción — para aplicaciones de fabricación automotriz, aeroespacial e industrial OEM. Referencias técnicas: AMS 2759/7 (Cementación y Tratamiento Térmico de Piezas de Acero), AMS 2759/10 (Nitruración de Piezas de Acero), SAE J423 (Métodos de Medición de Dureza para Piezas Endurecidas por Temple), ISO 2639 (Medición de Profundidad de Capa Efectiva), AGMA 2004 (Metalurgia de Engranajes).
¿Buscando componentes mecanizados CNC que requieran endurecimiento por temple?
En CMS, coordinamos el mecanizado de precisión CNC y el endurecimiento por temple en un flujo de trabajo gestionado único — especificando el stock de rectificado posterior al temple en dimensiones previas al temple, seleccionando el proceso de endurecimiento por temple adecuado para el material y la geometría, y proporcionando acabado duro (rectificado, bruñido) a la dimensión final del plano después del tratamiento térmico. Cada especificación de endurecimiento por temple se revisa para verificar la compatibilidad del grado de acero, la profundidad de capa alcanzable y la gestión de distorsión antes de comenzar la producción.
[Solicite una revisión de DFM y una cotización de mecanizado de componentes endurecidos por temple →]


