
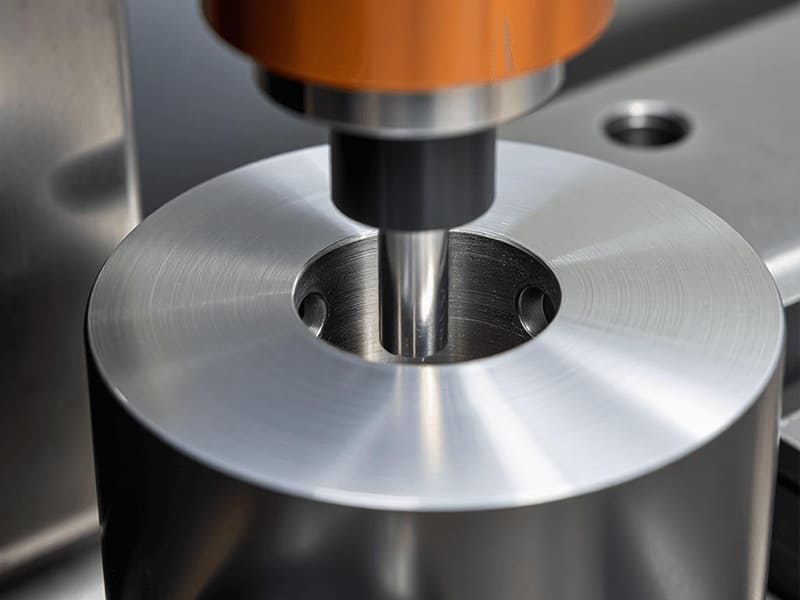
Un alojamiento de rodamiento requiere tolerancia H7 (rango ±0.01 mm) en un agujero de Ø20 mm para un ajuste de interferencia adecuado. El taladrado solo produce una variación de ±0.15 mm — algunos agujeros quedan demasiado holgados para una retención confiable del rodamiento. Agregar una operación de escariado después del taladrado reduce la variación del diámetro a ±0.01 mm con acabado superficial Ra 1.6 µm. Cada agujero logra un ajuste a presión consistente. La tasa de rechazo en ensamblaje cae de 12% a menos de 1%. El paso de escariado agrega aproximadamente 15 segundos de tiempo de ciclo y $0.80 por pieza — frente a $18 por pieza en costos de retrabajo por rodamientos con ajuste holgado en agujeros solo taladrados. Especificamos escariado en agujeros críticos de ajuste en CNC programas de mecanizado regularmente. El escariado es una operación de acabado de precisión que refina un agujero pre-perforado o pre-mandrilado eliminando una pequeña cantidad de material (típicamente 0.1–0.3 mm) usando una herramienta de corte de múltiples filos (escariador). No crea agujeros — los corrige y los termina, logrando tolerancias estrechas (H7/H8), superficies lisas (Ra 0.8–3.2 µm) y ajustes de ensamblaje confiables que el taladrado solo no puede ofrecer.
Esta guía cubre cómo funciona el escariado, para qué se usa, comparación con taladrado/mandrilado/bruñido, tipos de escariadores, criterios de selección, tolerancias y acabado superficial, problemas comunes, factores de costo, CNC mejores prácticas y un marco de decisión.
Cómo Funciona el Escariado
Un escariador es una herramienta de corte de múltiples canales (típicamente 4–8 filos) que entra en un agujero pre-mecanizado y elimina una capa delgada y uniforme de material. El proceso opera a menor velocidad y menor fuerza que el taladrado — la herramienta es guiada por el agujero existente en lugar de cortar agresivamente.
Secuencia del proceso: Pre-taladrar o mandrilar el agujero ligeramente por debajo de la medida (dejar un margen de 0.1–0.3 mm) → Seleccionar el escariador que coincida con el diámetro final y la clase de ajuste → Operar a menor velocidad que el taladrado con avance estable y lubricación adecuada → El escariador elimina una capa delgada y uniforme, mejorando la precisión del diámetro, la redondez y el acabado superficial.
Mecanismo clave: El escariado funciona por guía, no por fuerza. La herramienta de múltiples filos sigue la línea central del agujero existente, distribuyendo la eliminación de material uniformemente a través de todos los canales. Esto produce un diámetro consistente y una superficie lisa — pero también significa que el escariado no puede corregir errores geométricos importantes. Si el agujero taladrado está significativamente desalineado o fuera de redondez, el escariado seguirá esos errores. Un error común que vemos: esperar que el escariado corrija un agujero mal taladrado — el escariado refina la precisión, no corrige la posición ni la alineación. Se requiere mandrilado primero si la ubicación del agujero o la rectitud necesitan corrección.
Nota sobre el patrón cruzado: A diferencia del bruñido, el escariado no produce un patrón cruzado funcional. Crea un agujero liso adecuado para ajuste y alineación, pero no optimizado para retención de aceite o interfaces de sellos deslizantes.
Para Qué Se Usa el Escariado
| Solicitud | Característica | Por Qué Escariar |
|---|---|---|
| Agujeros para pasadores de fijación | Agujeros de localización | Alineación precisa y posicionamiento repetible |
| Asientos de rodamientos | Agujeros de rodamientos | Ajuste correcto (interferencia/holgura) |
| Bujes / casquillos | Agujeros de casquillos | Holgura controlada y desgaste |
| Automotor | Motor, freno, suspensión | Ensamblaje consistente y durabilidad |
| Aeroespacial | Agujeros para sujetadores | Distribución de carga crítica para seguridad |
| Médico | Agujeros de instrumentos / implantes | Precisión y calidad superficial |
El escariado se aplica selectivamente — solo a agujeros funcionales donde la precisión del diámetro, el acabado superficial y el ajuste afectan directamente el ensamblaje, el movimiento o la seguridad. Los agujeros de holgura general no necesitan escariado; el taladrado es suficiente. Según nuestros datos de producción, aproximadamente 15–25% de los agujeros en piezas CNC de precisión típicas requieren escariado — el resto es adecuadamente servido por taladrado o mandrilado solo. Especificar escariado en exceso en agujeros no críticos agrega costo innecesario sin beneficio funcional.
Escariado vs Taladrado vs Mandrilado vs Bruñido
| Proceso | Propósito | Eliminación | Precisión | Lo mejor para |
|---|---|---|---|---|
| Perforación | Crear agujero | Alta | ±0,1–0,3 mm | Creación inicial del agujero |
| Aburrido | Agrandar + corregir alineación | Medio | ±0,01–0,05 mm | Posición y rectitud |
| Escariado | Diámetro de acabado + superficie | Baja (0.1–0.3 mm) | ±0.005–0.02 mm (H7) | Tamaño final y ajuste |
| Afilado | Geometría + superficie funcional | Muy bajo | ±0,001–0,005 mm | Redondez, patrón cruzado |
Cadena de proceso típica para agujeros de precisión: Taladrar → Mandrilar (si se necesita corrección de alineación) → Escariar (para diámetro final y ajuste). Agregar bruñido solo cuando se requiere textura superficial funcional (retención de aceite, sellado).
Distinciones clave: El taladrado crea el agujero. El mandrilado corrige su posición y geometría. El escariado termina el diámetro y la superficie con precisión de clase de ajuste. El bruñido perfecciona la geometría y agrega textura superficial funcional. Cada paso mejora progresivamente la calidad — se complementan en lugar de competir.
Tipos de escariador
| Escribe | Lo mejor para | Notas |
|---|---|---|
| Escariador de mandril | Producción general CNC | Más común, mango recto/cónico |
| Escariador de metal duro | Alto volumen, materiales duros | Larga vida útil, mayor costo |
| Escariador de HSS | Mecanizado general, menor volumen | Menor costo, adecuado para la mayoría de los materiales |
| Escariador manual | Ajuste manual, reparación | Ligero cono de entrada, dependiente del operador |
| Escariador para pasadores cónicos | Agujeros para pasadores cónicos | Produce cono preciso (p. ej., 1:50) |
| Escariador de casquillos | Agujeros de gran diámetro | Cabezal reemplazable en mandril, rentable |
| Escariador ajustable | Mantenimiento, bajo volumen | Diámetro flexible, menos preciso |
Lógica de selección: General CNC → escariador de mandril. Materiales duros o alto volumen → carburo. Bajo volumen o general → HSS. Agujeros grandes → escariador de copa. Características cónicas → escariador para pasadores cónicos. En nuestra experiencia en el taller, los escariadores de carburo en programas de producción de aluminio duran aproximadamente 5–8× más que los equivalentes de HSS — el mayor costo inicial se recupera dentro de los primeros 200–300 agujeros mediante la eliminación de cambios de herramienta y una mejor consistencia.
Tolerancias y acabado superficial
| Parámetro | Capacidad típica |
|---|---|
| Tolerancia de diámetro | ±0.005–0.02 mm (H7/H8 común) |
| Rugosidad superficial | Ra 0,8–3,2 µm |
| Mejora de la redondez | Moderada (sigue la geometría del agujero previo) |
Lo que afecta la precisión: La calidad del agujero previo es el factor más crítico — el escariado sigue la trayectoria del agujero existente. El descentramiento de la herramienta (incluso 0.01 mm) produce agujeros sobredimensionados. La rigidez de la máquina y el fijado afectan directamente la redondez y la calidad superficial. La velocidad de corte y el avance deben equilibrarse — demasiado lento causa frotamiento (mal acabado), demasiado rápido causa rugosidad y desgaste.
Limitación importante: El escariado no puede corregir errores geométricos mayores (posición, rectitud, cono severo). Estos requieren mandrinado antes del escariado. Un agujero previo bien mandrinado con el margen de escariado adecuado produce los mejores resultados.
Problemas comunes y soluciones
| Problema | Causa | Corregir |
|---|---|---|
| Agujero demasiado grande | Descentramiento de la herramienta, escariador desgastado, avance excesivo | Verifique la alineación, reemplace la herramienta, reduzca el avance |
| Acabado superficial deficiente | Velocidad/avance incorrectos, refrigerante inadecuado | Optimice los parámetros, mejore la lubricación |
| Marcas de vibración | Baja rigidez, voladizo largo | Mejore el fijado, acorte la herramienta |
| Agujero cónico | Desalineación, material desigual | Mejore el agujero previo, asegure la alineación |
| Rotura de herramientas | Margen excesivo, acumulación de viruta | Reduzca el material, mejore la evacuación de viruta |
La mayoría de los problemas de escariado se originan en la configuración, no en la herramienta. Agujeros sobredimensionados — el problema más común — generalmente resultan del descentramiento de la herramienta o bordes desgastados, no de un diámetro incorrecto del escariador. Según nuestros datos de producción, aproximadamente el 70% de los problemas de calidad de escariado que resolvemos se solucionan mediante una mejor sujeción de la herramienta (cambiando a portaherramientas hidráulicos o de contracción) y calidad verificada del agujero previo — no cambiando el escariador en sí.
Factores que influyen en el coste
El escariado agrega costo incremental frente al taladrado: cambio de herramienta adicional, tiempo de mecanizado (típicamente 10–30 segundos por agujero) e inspección (calibres de tapón o calibres de agujero para verificación de ajuste). Los escariadores de HSS cuestan menos inicialmente; el carburo cuesta más pero dura 5–8× más en producción.
Cuando el escariado vale el costo: Pasadores de ajuste, asientos de rodamientos, casquillos, agujeros para sujetadores aeroespaciales — cualquier agujero donde la precisión del ajuste afecte directamente el ensamblaje, el movimiento o la seguridad. El costo del escariado ($0.50–2.00 por agujero típico) es trivial comparado con los costos de falla de ensamblaje, desalineación o defectos en campo.
Cuando omitir el escariado: Agujeros de holgura general, agujeros pasantes no críticos, características donde la tolerancia de taladrado (±0.1 mm) es adecuada. Especificar escariado en cada agujero desperdicia tiempo de ciclo y esfuerzo de inspección.
CNC Mejores prácticas
Controle el tamaño del agujero previo: Deje un margen de 0.1–0.3 mm. Demasiado poco → frotamiento. Demasiado → vibración y desgaste. Velocidad más baja que el taladrado: El escariado requiere un corte más suave: velocidad moderada con avance estable. Use refrigerante adecuado: Reduce el calor, mejora el acabado y prolonga la vida útil de la herramienta. Crítico para acero inoxidable y titanio. Minimice la excentricidad: Use portaherramientas de precisión. Incluso 0.01 mm de excentricidad produce agujeros mediblemente sobredimensionados. Nunca invierta dentro del agujero: Retire el escariador mientras gira hacia adelante para evitar daños en la superficie. Inspeccione las primeras piezas: Verifique diámetro, acabado superficial y redondez antes de la producción. Ajuste los parámetros según los resultados de la primera pieza. En proyectos que hemos entregado, establecer un proceso verificado de primera pieza para agujeros escariados reduce la tasa de rechazo del lote en aproximadamente 60% en comparación con la producción sin verificación de primera pieza.
Guía para la toma de decisiones
| Necesita | Proceso |
|---|---|
| Crear un agujero | Perforación |
| Posición/alineación correcta | Aburrido |
| Diámetro final + acabado suave | Escariado |
| Geometría + superficie funcional | Afilado |
| Crítico para ajuste (pasadores H7, rodamientos) | Escariado |
| Agujero de holgura general | Solo taladrado |
Conclusión
El escariado es una operación de acabado de precisión de agujeros, no de creación de agujeros. Elimina 0.1–0.3 mm de material para lograr tolerancia H7/H8 (±0.005–0.02 mm) y acabado superficial Ra 0.8–3.2 µm en agujeros premecanizados. Aplíquelo selectivamente a características críticas para el ajuste (pasadores de fijación, rodamientos, casquillos, sujetadores aeroespaciales) donde la precisión del diámetro y la calidad superficial afectan directamente el ensamblaje y el rendimiento.
El éxito depende de la calidad del agujero previo (el escariado sigue la geometría existente), el control de la excentricidad de la herramienta, el margen adecuado y condiciones de mecanizado estables. La mayoría de los problemas de escariado se originan en la configuración, no en el escariador. El costo es incremental ($0.50–2.00/agujero) pero previene fallas de ensamblaje que cuestan 10–20× más. ¿Necesita ayuda para especificar el escariado para su programa de precisión CNC? [Contacte a nuestro equipo de ingeniería] para planificación de procesos, revisión DFM y soporte de fabricación.
FAQ
¿Qué es el escariado?
Acabado de precisión que refina un agujero pretaladrado eliminando 0.1–0.3 mm con un escariador de múltiples filos. Logra tolerancia H7/H8 (±0.005–0.02 mm) y acabado superficial Ra 0.8–3.2 µm. No es creación de agujeros, sino corrección y acabado de agujeros.
¿En qué se diferencia el escariado del taladrado?
El taladrado crea agujeros rápidamente con precisión de ±0.1–0.3 mm. El escariado termina agujeros existentes a ±0.005–0.02 mm con superficie suave. Taladrado = creación aproximada. Escariado = acabado de precisión.
¿Cuándo debo usar escariado en lugar de mandrinado?
El mandrinado corrige la posición, alineación y rectitud del agujero. El escariado termina el diámetro final y la superficie con precisión de clase de ajuste. Use mandrinado primero si el agujero necesita corrección geométrica, luego escarie para el tamaño final.
¿Qué escariador debo elegir?
Escariador de mango recto para producción general CNC. Carburo para alto volumen o materiales duros (vida útil 5–8× mayor). HSS para menor volumen. Haga coincidir el escariador con el material, la tolerancia y la cantidad de producción.
¿El escariado agrega un costo significativo?
Incremental: típicamente $0.50–2.00 por agujero en tiempo de ciclo y herramienta adicionales. Justificado en características críticas para el ajuste donde la precisión del ensamblaje importa. Omítalo en agujeros de holgura general donde la tolerancia del taladrado es adecuada.


