
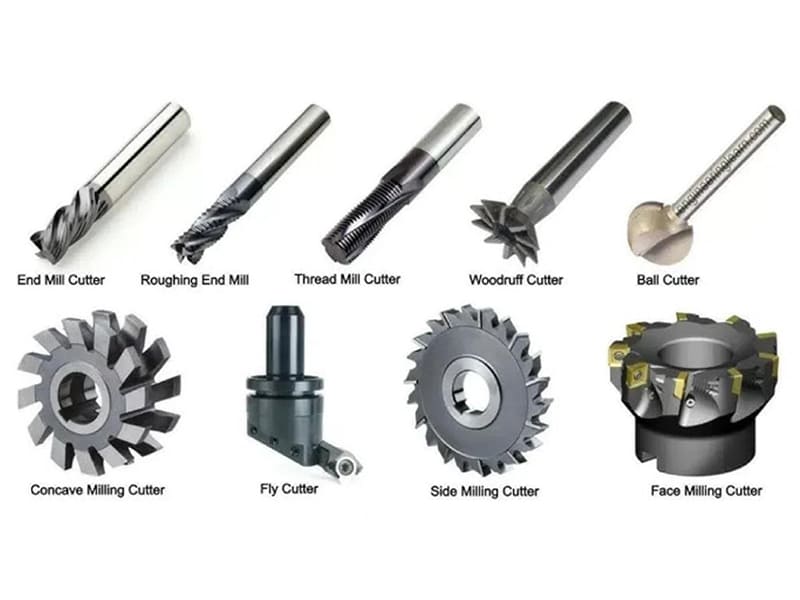
Dos máquinas CNC con especificaciones idénticas pueden producir resultados muy diferentes — y nueve de cada diez veces, la diferencia se reduce a la fresa. Número incorrecto de canales para el material, excesivo voladizo de la herramienta, un recubrimiento que promueve el filo recrecido en aluminio — estos son problemas que solucionamos semanalmente. Las herramientas de fresado no son consumibles que se toman del estante. Son decisiones de ingeniería que determinan directamente el tiempo de ciclo, la calidad superficial, la vida útil de la herramienta y el costo por pieza.
Este artículo proporciona una guía estructurada sobre herramientas de fresado desde una perspectiva de ingeniería y fabricación. Cubrimos tipos de fresas, materiales y recubrimientos de herramientas, geometría de corte, estrategia de selección según material y operación, problemas comunes y soluciones, y la cuestión de costo entre sólida e indexable. Ya sea que seas un programador de CNC optimizando trayectorias, un ingeniero de diseño alineando tolerancias con la capacidad de mecanizado, o un comprador evaluando el costo de la herramienta frente al rendimiento, el objetivo es ayudarte a elegir la fresa correcta — no solo cualquier fresa.
¿Qué son las herramientas de fresado y cómo funcionan?
Definición
Una fresa es una herramienta de corte rotativa de múltiples filos que elimina material de una pieza de trabajo mediante deformación por cizallamiento. A diferencia de las herramientas de torneado de un solo punto, las fresas cuentan con múltiples filos de corte (dientes) distribuidos alrededor del cuerpo de la herramienta. A medida que la fresa gira y avanza sobre la pieza de trabajo, cada diente se acopla intermitentemente al material y elimina una viruta pequeña.
Esta acción de corte interrumpido es central en el fresado. Permite mayores tasas de eliminación de material y flexibilidad en operaciones como ranurado, perfilado, fresado de cavidades y fresado de caras. El rendimiento de una fresa depende de hacer coincidir su geometría y material con la pieza de trabajo y la operación prevista.
Componentes clave de una fresa
Comprender las partes principales aclara por qué varían los diseños y cómo funcionan las fresas:
Vástago: La porción sujeta por el portaherramientas o pinza. El diámetro y la longitud del vástago influyen en la rigidez y la excentricidad — ambos afectan directamente la vibración y la precisión.
Filos de corte / dientes: Los bordes afilados que cizallan el material. El número de dientes y la preparación del filo gobiernan la carga de viruta, las fuerzas de corte y el acabado superficial.
Canales: Ranuras helicoidales que forman los filos de corte y proporcionan vías de evacuación de viruta. El número de canales y el ángulo de hélice equilibran el espacio para viruta contra la resistencia de la herramienta.
Diámetro y longitud de la herramienta: El diámetro afecta el ancho de acoplamiento y la MRR alcanzable. La longitud (especialmente el voladizo) impacta la rigidez y la sensibilidad a la vibración.
Juntos, estos elementos controlan la formación de viruta, la disipación de calor, la estabilidad y la calidad del acabado. Seleccionar la combinación correcta es esencial para un rendimiento predecible en el mecanizado CNC.
¿Cuáles son los principales tipos de herramientas de fresado?
Las herramientas de fresado se dividen por geometría, acción de corte e intención de aplicación. Hacer coincidir el tipo de fresa con las características de la pieza, los requisitos de superficie y los objetivos de productividad es el primer paso en cualquier decisión de herramienta.
Fresas de punta (plana, de punta esférica, de radio de esquina)
Las fresas de punta son las fresas más versátiles en el trabajo CNC.
Fresas planas tienen un extremo cuadrado para crear cavidades de fondo plano, ranuras y esquinas internas afiladas. Proporcionan un buen control dimensional y manejan la mayoría del mecanizado de propósito general.
Fresas de punta esférica presentan una punta hemisférica ideal para contorneado 3D, moldes y superficies de forma libre. Sin embargo, la velocidad de corte efectiva disminuye cerca del centro de la herramienta, lo que requiere una selección cuidadosa de parámetros para la calidad del acabado.
Fresas de punta con radio de esquina combinan un radio pequeño en la transición de la punta al cuerpo. Esto mejora la resistencia del filo y extiende la vida útil de la herramienta en comparación con las esquinas afiladas. Son preferidas para transiciones de desbaste a acabado y piezas que requieren una concentración de tensión reducida en las características.
Fresas de cara y fresas cilíndricas
Fresas de cara mecanizan grandes superficies planas eficientemente usando insertos indexables. Ofrecen altas tasas de eliminación de material, calidad de borde consistente mediante el indexado de insertos y flexibilidad entre materiales al cambiar los grados de inserto.
Fresas cilíndricas (fresas de planeado) son herramientas de mayor diámetro para eliminación de material pesado en configuraciones horizontales. Sobresalen en cortes rectos y anchos donde la rigidez y el rendimiento superan los requisitos de acabado fino.
Fresas de propósito especial
Las fresas especializadas abordan características que las fresas de punta estándar no pueden mecanizar eficientemente:
- Fresas de roscar crean roscas internas o externas mediante interpolación helicoidal — ofreciendo un control superior sobre el roscado, especialmente en materiales duros o frágiles
- Fresas Woodruff cortan chaveteros y ranuras para chavetas en ejes
- Fresas para engranajes generan perfiles de dientes con control de forma preciso
- Fresas de chaflán y de cola de milano producen biseles, avellanados y características socavadas
| Tipo de fresa | Geometría clave | Aplicaciones típicas |
|---|---|---|
| Fresa de punta plana | Extremo cuadrado | Ranuras, cavidades, perfiles |
| Fresa de punta esférica | Punta redondeada | Superficies 3D, moldes |
| Fresa de radio de esquina | Esquina con radio | Acabado duradero, reducción de tensión |
| Fresa de planeado | Insertos indexables | Superficies planas, alta MRR |
| Fresa cilíndrica | Filo de corte ancho | Cortes rectos pesados |
| Macho de roscar | Corte helicoidal | Roscas internas/externas |
| Chaflán / cola de milano | Perfil angulado | Biseles, socavados |
¿Cómo afecta la geometría de la fresa al rendimiento de corte?
El rendimiento de la fresa depende tanto de la geometría como del material de la herramienta o la capacidad de la máquina. Las diferencias sutiles en el número de canales, ángulos y proporciones afectan directamente las fuerzas de corte, el flujo de viruta, la vibración y el acabado superficial.
Número de canales y ángulo de hélice
El número de canales determina cuántos filos engranan por revolución. Menos canales (2–3) proporcionan mayor espacio para viruta, algo crítico para el aluminio y otros materiales dúctiles que producen virutas largas y continuas. Un mayor número de canales (4–6+) aumenta la rigidez de la herramienta y permite un corte más suave en aceros, donde las virutas son más cortas y las fuerzas son mayores.
El ángulo de hélice controla cuán gradualmente entra cada diente en el corte. Un ángulo de hélice más alto produce un engrane más suave y reduce la vibración, pero disminuye la resistencia del núcleo. Los ángulos de hélice más bajos aumentan la rigidez pero pueden elevar las fuerzas de corte. En la práctica, las fresas de alta hélice (40–45°) son preferidas para aluminio, mientras que los diseños de hélice moderada (30–35°) son estándar para acero.
Ángulo de desprendimiento y ángulo de incidencia
El ángulo de desprendimiento influye en la facilidad con la que el material se cizalla. El desprendimiento positivo reduce las fuerzas de corte y la generación de calor, mejorando el acabado superficial, especialmente en materiales más blandos o gomosos. El desprendimiento negativo o neutro aumenta la resistencia del filo para aceros más duros donde la tenacidad importa más que la nitidez.
El ángulo de incidencia evita que el flanco de la herramienta roce la superficie mecanizada. Una incidencia insuficiente causa fricción y acumulación de calor. Una incidencia excesiva debilita el filo de corte. Equilibrar desprendimiento e incidencia define la nitidez del filo frente a la durabilidad, una compensación central en cada diseño de fresa.
Diámetro de la herramienta y relación longitud-diámetro
Los diámetros mayores aumentan la rigidez y la capacidad de MRR, pero pueden limitar el acceso a características estrechas. La relación longitud-diámetro (L/D) es el indicador clave de vibración. Los voladizos largos aumentan drásticamente el riesgo de vibración.
Desde nuestra experiencia en el taller, mantener la relación L/D por debajo de 4:1 previene la mayoría de los problemas de vibración. Cuando es inevitable un alcance más largo, compense con menos canales, núcleos reforzados o una menor participación radial.
| Parámetro | Efecto principal | Compensación de ingeniería |
|---|---|---|
| Recuento de flautas | Carga de viruta, rigidez | Evacuación vs. rigidez |
| Ángulo de hélice | Suavidad de entrada | Vibración vs. resistencia |
| Ángulo de desprendimiento | Fuerza de corte | Nitidez vs. durabilidad |
| Ángulo de incidencia | Control de fricción | Vida del filo vs. calor |
| Relación L/D | Estabilidad | Alcance vs. riesgo de vibración |
¿De qué materiales están hechas las fresas?
El material de la herramienta y el recubrimiento definen los límites de velocidad, la resistencia al calor, la estabilidad del filo y la rentabilidad de una fresa.
Carburo vs. HSS vs. Cobalto
Fresas de carburo (sólidas o indexables) ofrecen una dureza muy alta y una dureza en caliente elevada. Permiten mayores velocidades de corte y una vida útil más larga en aceros, aceros inoxidables y aleaciones duras. Su rigidez mejora la precisión y el acabado. La contrapartida: el carburo es frágil; la rigidez de la configuración y la prevención de choques son esenciales.
Fresas de HSS (acero rápido) son más tenaces y tolerantes. Manejan mejor la vibración y los cortes interrumpidos, lo que las hace adecuadas para fresadoras manuales, trabajos a baja velocidad y materiales más blandos. Sin embargo, una menor resistencia al calor limita la velocidad de corte y la productividad.
Fresas de HSS al cobalto cubren la brecha. El cobalto añadido aumenta la dureza en caliente y la resistencia al desgaste frente al HSS estándar, manteniendo una mejor tenacidad que el carburo. A menudo se eligen para herramientas de diámetro pequeño o configuraciones de máquina menos rígidas.
Recubrimientos y sus funciones
Los recubrimientos reducen la fricción, resisten el desgaste y gestionan el calor en el filo de corte:
- TiN: Recubrimiento de uso general; mejora la resistencia al desgaste y la lubricidad
- TiCN: Mayor dureza que el TiN; mejor rendimiento en materiales abrasivos
- AlTiN (TiAlN): Excelente estabilidad térmica; ideal para corte seco de alta velocidad en aceros
Un error común que vemos: aplicar herramientas recubiertas de AlTiN en aluminio. Ciertos recubrimientos promueven el filo recrecido en metales blandos. Para aluminio 6061 y 7075, el carburo pulido sin recubrir o las herramientas recubiertas de ZrN suelen dar mejores resultados.
| Material de la herramienta | Lo mejor para | Compensación |
|---|---|---|
| Carburo sólido | Acero, acero inoxidable, aleaciones duras | Frágil, mayor costo |
| HSS | Metales blandos, trabajo a baja velocidad | Baja resistencia al calor |
| HSS al cobalto | Cortes exigentes, herramientas pequeñas | Más lento que el carburo |
| Carburo recubierto | Corte seco de alta velocidad | La selección del recubrimiento es crítica |
Cómo elegir la herramienta de fresa adecuada
Elegir la herramienta de fresa adecuada es un problema de optimización que equilibra el comportamiento del material, la geometría, la productividad y el costo. Un enfoque estructurado supera al método de prueba y error en todo momento.
Hacer coincidir la fresa con el material de la pieza
Aluminio (6061/7075): Priorizar la evacuación de viruta y los bordes afilados. Usar fresas de carburo pulido de 2–3 canales y alta hélice (40–45°). Evitar recubrimientos que promuevan el filo recrecido. Según nuestros datos de producción, cambiar de fresas de 4 canales a 2 canales en el fresado de cavidades de aluminio redujo el tiempo de ciclo en un 15% y eliminó los problemas de empaquetamiento de viruta.
Acero al carbono/aleado: Favorecer carburo de 4–6 canales con hélice moderada (30–35°) para mayor rigidez. Los recubrimientos de TiCN o AlTiN mejoran la resistencia al desgaste a mayores velocidades.
Acero inoxidable (304/316L): Elegir geometrías afiladas con ángulo de ataque positivo para reducir el endurecimiento por deformación. Una hélice más baja y una carga de viruta controlada ayudan a gestionar el calor. Los recubrimientos de AlTiN son estándar.
Aleaciones de titanio (Ti-6Al-4V): Requieren bajas velocidades de corte, alta resistencia del filo y estabilidad térmica. Usar carburo robusto con recubrimientos especializados de AlTiN. Minimizar la profundidad de compromiso y priorizar configuraciones rígidas.
Estrategia de desbaste vs. acabado
Definir el objetivo de la operación antes de seleccionar la fresa:
Desbaste Apunta a la máxima tasa de remoción de material. Usar fresas de desbaste de hélice variable, menos canales y núcleos más fuertes para manejar cargas de viruta más altas y cortes interrumpidos.
Acabado Prioriza la calidad superficial y la precisión dimensional. Seleccionar mayor número de canales, herramientas con radio de esquina y geometrías estables para reducir la vibración.
En nuestra experiencia, separar las herramientas de desbaste y acabado reduce consistentemente el tiempo total de ciclo y extiende la vida útil de la herramienta en comparación con un enfoque de herramienta única, aunque implique más cambios de herramienta.
Flujo práctico de selección
| Paso de decisión | Pregunta clave |
|---|---|
| Material | ¿Qué comportamiento de viruta y calor deben gestionarse? |
| Operación | ¿Eficiencia de desbaste o calidad de acabado? |
| Geometría | ¿Número de canales, hélice y resistencia de esquina necesarios? |
| Parámetros | ¿Pueden los avances y velocidades mantenerse dentro del rango de la herramienta? |
| Economía | ¿Qué ofrece el menor costo por pieza terminada? |
Cómo se aplican las herramientas de fresa en operaciones CNC
El mecanizado CNC efectivo depende no solo de la fresa en sí, sino de cómo las herramientas de fresa se integran en operaciones específicas y configuraciones de máquina.
Operaciones comunes
Ranurado Requiere compromiso de ancho completo y fuerte evacuación de viruta. Menor número de canales y fresas rígidas gestionan las fuerzas de corte y evitan el empaquetamiento de viruta.
Contorneado Usa fresas de punta esférica o de radio de esquina para perfiles y superficies 3D. Trayectorias suaves y compromiso constante son críticos para la calidad del acabado.
Fresado de cavidades Combina corte axial y radial. La geometría de la fresa debe equilibrar el espacio de viruta y la resistencia para evitar la acumulación de calor en cavidades profundas.
Fresado frontal Usa fresas de plano para lograr planitud y alta MRR. La geometría del inserto y el diámetro de la fresa influyen fuertemente en el acabado y la eficiencia.
Cada operación impone diferentes direcciones de fuerza y condiciones de compromiso. Por eso una sola fresa rara vez rinde de manera óptima en todas las tareas.
Sujeción de herramientas y estabilidad
Incluso la mejor fresa de corte rinde por debajo de su potencial sin una sujeción adecuada. La precisión y rigidez del portaherramientas afectan directamente la excentricidad, la vibración y el desgaste. Los portaherramientas de precisión, los de contracción térmica o los hidráulicos minimizan la excentricidad en operaciones de acabado.
Mantenga el voladizo lo más corto posible. Una extensión excesiva aumenta la deflexión y el riesgo de vibración, especialmente con herramientas de diámetro pequeño o materiales duros. En el mecanizado de alta velocidad, el equilibrio dinámico del conjunto herramienta-portaherramientas también es importante. El desequilibrio degrada el acabado superficial y acorta la vida tanto del husillo como de la herramienta.
Problemas comunes de las fresas y cómo solucionarlos
Incluso en máquinas CNC modernas, surgen problemas con las fresas cuando la selección de la herramienta, la geometría o los parámetros no coinciden. Identificar las causas raíz soluciona los problemas en el origen en lugar de aguas abajo.
Descascarillado o desgaste prematuro de la herramienta. Generalmente causado por fuerzas de corte excesivas, cortes interrumpidos o material de herramienta frágil. Cambie a geometrías de filo más resistentes (radio de esquina vs. esquinas afiladas), reduzca la penetración radial o seleccione un grado más tenaz.
Mala evacuación de viruta. Provoca recorte, acumulación de calor y fallo del filo, especialmente en aluminio y cavidades profundas. Utilice menor número de canales, ángulos de hélice más altos y asegúrese de que el refrigerante o el soplado de aire evacúen las virutas eficazmente. Aumentar ligeramente el avance también ayuda a que las virutas se rompan y se expulsen.
Vibración y chatter. Se manifiesta como ruido, marcas visibles en la herramienta y corte inestable. Las causas raíz incluyen voladizo excesivo de la herramienta, rigidez insuficiente y compromiso desfavorable. Acorte la longitud de la herramienta, aumente el diámetro, elija fresas de hélice variable o ajuste la velocidad del husillo para salir de las zonas de resonancia.
Acabado superficial inconsistente. A menudo relacionado con excentricidad, desgaste de la herramienta o geometría incorrecta para el acabado. Un alto número de canales, filos afilados y portaherramientas de precisión mejoran la consistencia. Separar las herramientas de desbaste de las de acabado también estabiliza los resultados.
| Problema | Solución principal |
|---|---|
| Descascarillado del filo | Geometría más resistente, material más tenaz |
| Empaquetamiento de viruta | Menos canales, mejor evacuación |
| Charla | Voladizo más corto, cambio de geometría |
| Acabado rugoso | Fresa y portaherramientas específicos para acabado |
Fresas sólidas vs. indexables: costo y productividad
Elegir entre fresas sólidas e indexables impacta directamente el costo de mecanizado, la productividad y el mantenimiento. La elección correcta depende de cómo encaja la herramienta en su producción, no solo de su precio.
Cuándo tienen sentido las fresas sólidas
Las fresas sólidas (típicamente fresas de metal duro integral) sobresalen en diámetros pequeños, geometrías complejas y trabajos de precisión. Ofrecen un control superior de la excentricidad y acceso a características estrechas: ranuras angostas, cavidades profundas y contornos 3D. Para operaciones de acabado, las fresas sólidas suelen ofrecer mejor calidad superficial y precisión dimensional.
Desde una perspectiva de costos, las fresas sólidas son económicas para volúmenes bajos a medios y para prototipos. Aunque toda la herramienta requiere reemplazo cuando se desgasta, el menor costo inicial y la simplicidad las hacen prácticas para entornos CNC flexibles.
Cuándo ganan las fresas indexables
Las fresas indexables utilizan insertos reemplazables optimizados para alta tasa de remoción de material (MRR) y producción repetible. Dominan el fresado de caras y el desbaste pesado, donde los filos de corte se desgastan rápidamente. En lugar de reemplazar todo el cuerpo de la herramienta, los operadores rotan o intercambian insertos, minimizando el tiempo de inactividad y el desperdicio de herramientas.
En producción de alto volumen, los sistemas indexables reducen el costo por pieza, mejoran la consistencia y permiten cambios rápidos de grado para diferentes materiales. La mayor inversión inicial se recupera mediante un menor costo de mecanizado a largo plazo y una mejor escalabilidad.
| Aspecto | Fresas sólidas | Fresas indexables |
|---|---|---|
| Precisión | Muy alta | Alta |
| Capacidad de MRR | Moderado | Alta |
| Sustitución de herramientas | Herramienta completa | Solo inserto |
| Coste inicial | Baja | Más alto |
| Mejor uso | Acabado, características pequeñas | Desbaste, superficies planas |
Conclusión
Seleccionar fresas es una decisión de ingeniería a nivel de sistema. El tipo de fresa por sí solo no determina el rendimiento: los resultados reales provienen de cómo la geometría, el material de la herramienta, el recubrimiento y los parámetros de corte trabajan juntos dentro de las restricciones de la máquina y la pieza de trabajo. El número de canales, el ángulo de hélice, la geometría de desprendimiento y la rigidez influyen directamente en la evacuación de viruta, las fuerzas de corte, la vibración y el acabado superficial. El material y los recubrimientos de la herramienta definen el rango seguro de velocidad, mientras que los avances y velocidades determinan si ese potencial se realiza o se desperdicia.
Cuando estos factores se consideran juntos, el beneficio es medible: menor desgaste de herramienta, tiempos de ciclo más cortos, calidad más estable y menor costo por pieza. La fresa correcta no es solo una herramienta: es un multiplicador de productividad y un factor clave de la consistencia en la fabricación. ¿Necesita ayuda para seleccionar las fresas adecuadas para su proyecto CNC? [Contacte a nuestro equipo de ingeniería] para recomendaciones de herramientas y soporte de mecanizado de precisión.
FAQ
¿Cuál es el tipo de fresa más común?
La fresa de punta plana (end mill) es la fresa más utilizada en el mecanizado CNC. Las fresas planas manejan ranurado general, cavidades y perfilado. Las fresas de punta esférica son estándar para superficies 3D y trabajo de moldes. Las fresas de radio de esquina son preferidas donde importan la durabilidad del filo y transiciones más suaves. Su versatilidad hace que las fresas de punta plana sean la opción predeterminada en la mayoría de los talleres CNC.
¿Cuántos canales debo usar para aluminio vs. acero?
Para aluminio, use 2–3 canales para maximizar el espacio de viruta y prevenir el empaquetamiento. El aluminio produce virutas largas y dúctiles que exigen evacuación eficiente. Para acero, 4–6 canales funcionan mejor porque las virutas de acero son más cortas. Un mayor número de canales también mejora la rigidez de la herramienta y el acabado superficial en materiales más duros.
¿Las fresas de carburo son siempre mejores que las de HSS?
No siempre. El carburo sobresale a altas velocidades, materiales duros y trabajos de precisión debido a su dureza y resistencia al calor. Sin embargo, las fresas de HSS son más tenaces y tolerantes en mecanizado de baja velocidad, configuraciones menos rígidas o cortes interrumpidos. En nuestra experiencia, la elección “mejor” depende de la capacidad de la máquina, el material y el volumen de producción, no solo del material de la herramienta.
¿Cómo extiendo la vida útil de las fresas?
La vida útil de la herramienta mejora cuando la geometría, el material y los parámetros están alineados. Utilice el número adecuado de canales y el ángulo de hélice correcto para la evacuación de viruta. Mantenga la longitud de saliente por debajo de una relación L/D de 4:1 cuando sea posible. Respete las cargas de viruta recomendadas y asegure una sujeción estable con un descentramiento mínimo. Además, separar las herramientas de desbaste y acabado reduce la concentración de desgaste y mejora la consistencia.
¿Cuándo debo utilizar fresas indexables en lugar de fresas sólidas?
Elija fresas indexables para altas tasas de remoción de material, mecanizado de superficies planas y producción de volumen medio a alto. Son especialmente efectivas en fresado de caras y desbaste pesado, donde la rotación de las plaquitas reduce el tiempo de inactividad y el costo por pieza. Las fresas sólidas siguen siendo la mejor opción para piezas pequeñas, acceso limitado y operaciones de acabado donde la precisión y la calidad superficial son la prioridad.


