
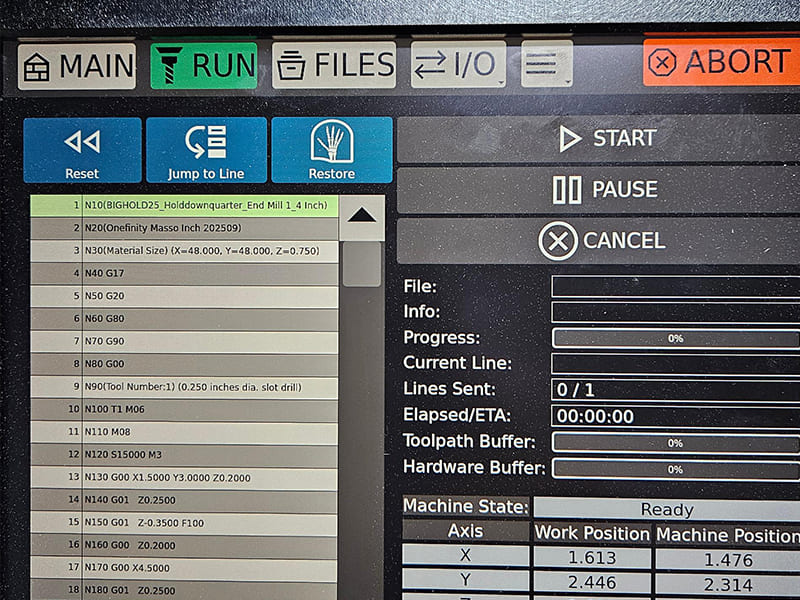
Cada movimiento que hace una máquina CNC — cada avance, cada arranque del husillo, cada cambio de herramienta — está impulsado por el código G y el código M. Estos dos tipos de comandos forman la capa de instrucciones entre una trayectoria de herramienta generada por CAM y la eliminación real de metal. El código G controla la geometría y el movimiento; el código M controla el estado de la máquina que hace que ese movimiento sea seguro y efectivo. Comprender cómo trabajan juntos es lo que separa a los programadores que pueden escribir código de producción confiable de aquellos que solo pueden ejecutar lo que CAM genera.
Este artículo cubre el código G y el código M desde un punto de vista práctico de ingeniería: qué controla cada uno, cómo funcionan la estructura del programa y la lógica de estado modal, códigos comunes con contexto real de mecanizado, diferencias de controladores que afectan la portabilidad y los errores de programación que causan la mayoría de los choques y desechos. El objetivo no es una lista de referencia de comandos — es una comprensión de la lógica de ejecución que hace que los programas CNC sean predecibles y repetibles.
¿Qué son el Código G y el Código M? La Distinción Fundamental
La división fundamental es sencilla. El código G controla el movimiento y la geometría de la herramienta. El código M controla el estado de la máquina y las funciones auxiliares. Ambos son necesarios. Ninguno funciona sin el otro.
| Aspecto | Código G | Código M |
|---|---|---|
| Función principal | Movimiento y geometría de la herramienta | Función y estado de la máquina |
| Controles | Ejes, interpolación, avances, sistemas de coordenadas | Husillo, refrigerante, cambios de herramienta, flujo del programa |
| Afecta | Precisión, acabado superficial, tiempo de ciclo | Seguridad, confiabilidad, condiciones de corte |
| Ejemplos | G00, G01, G02, G17, G54 | M03, M05, M06, M08, M30 |
Código G: Lógica de Geometría y Movimiento
Los códigos G responden a la pregunta: ¿cómo debe moverse la herramienta para crear esta geometría? Definen el modo de posicionamiento, el tipo de interpolación, el comportamiento del avance y qué sistema de coordenadas está activo. La calidad del acabado superficial, la precisión dimensional y la distribución de la carga de la herramienta están directamente moldeadas por cómo se estructuran y secuencian los códigos G.
Piensa en el código G como el cerebro geométrico del programa. Sabe dónde necesita ir la herramienta y cómo debe llegar allí.
Código M: Control de Máquina y PLC
Los códigos M responden a una pregunta diferente: ¿cómo debe comportarse la máquina mientras ejecuta ese movimiento? Manejan el arranque y la dirección del husillo, la activación del refrigerante, los cambios de herramienta y el control del flujo del programa. Todas estas funciones se gestionan a través del PLC (Controlador Lógico Programable) de la máquina — una capa de control separada del controlador de movimiento.
Una forma útil de pensarlo: el código G define la trayectoria; el código M prepara y mantiene las condiciones para cortar a lo largo de esa trayectoria. Una trayectoria de herramienta correctamente definida falla inmediatamente si el husillo no está en marcha, la herramienta incorrecta está cargada o el refrigerante no está activo. Esas condiciones son territorio exclusivo del código M.
Estructura del Programa CNC: Bloques, Estados Modales y Lógica de Ejecución
Uno de los conceptos más importantes en la programación CNC — y uno que causa el comportamiento más inesperado — es comprender que el controlador ejecuta los programas como una máquina de estados, no como una simple lista secuencial de instrucciones.
Bloques y Orden de Ejecución
Un programa CNC consiste en bloques — típicamente una línea de instrucción cada uno. El controlador lee cada bloque de izquierda a derecha y lo ejecuta como una unidad. Críticamente, el controlador no interpreta la intención. Solo ve el bloque actual combinado con los estados modales que fueron establecidos por bloques anteriores.
Esto significa que dos comandos de movimiento de apariencia idéntica pueden comportarse completamente diferente dependiendo de lo que se estableció anteriormente en el programa. Equivocarse en esto es la causa raíz de la mayoría de los comportamientos inesperados en CNC.
Códigos Modales vs No Modales
Esta distinción es esencial para comprender el comportamiento del programa:
Códigos modales permanecen activos hasta que se cambian explícitamente. Una vez establecidos, persisten en todos los bloques posteriores hasta que se sobrescriben. Ejemplos:
- Modo de movimiento (G00, G01, G02) — permanece activo hasta que se llama un modo de movimiento diferente
- Modo de posicionamiento (G90/G91) — absoluto o incremental permanece establecido hasta que se cambia
- Selección de plano (G17/G18/G19) — el plano de corte activo persiste
Códigos no modales se ejecutan una vez en el bloque donde aparecen y luego no tienen efecto adicional. Los cancelaciones específicas de ciclos fijos y los comandos de pausa son ejemplos típicos.
| Comportamiento | Códigos Modales | Códigos No Modales |
|---|---|---|
| Persistencia de estado | Activo hasta que se cambie | Ejecutar una vez |
| Riesgo si se malinterpreta | Movimiento no intencionado en bloques posteriores | Efecto generalmente localizado |
| Ejemplos comunes | G00, G01, G90, G91, G17 | Acciones únicas, cancelaciones de ciclos específicos |
La implicación práctica: un G01 modal dejado activo de una operación anterior hará que el siguiente movimiento de posicionamiento rápido se ejecute como un movimiento de corte a velocidad de avance. Eso es un choque a punto de ocurrir — y es totalmente prevenible al comprender el estado modal.
Fases de Lógica del Programa
Todo programa CNC confiable sigue tres fases lógicas:
Inicialización: Establecer el estado de la máquina explícitamente. Configurar unidades (G20/G21), plano (G17), modo de posicionamiento (G90), desplazamiento de trabajo (G54 o equivalente) y modo de avance. Nunca depender de los valores predeterminados del controlador — varían entre máquinas.
Mecanizado: El código G domina el movimiento y la geometría. Los códigos M mantienen las condiciones de corte en segundo plano — el husillo sigue girando, el refrigerante permanece activo, la herramienta permanece en contacto.
Apagado: Regresar a un estado seguro y conocido. La herramienta se retrae, el husillo y el refrigerante se detienen, el programa termina y se reinicia para el siguiente ciclo.
Principales Tipos de Códigos G: Movimiento, Posicionamiento y Ciclos Fijos
En lugar de enumerar cada código G, comprender las tres categorías funcionales aclara cuándo y por qué se usa cada tipo en operaciones de mecanizado prácticas.
Códigos G de Movimiento e Interpolación
Estos códigos definen cómo se mueve la herramienta de corte entre puntos. Tienen el impacto más directo en el acabado superficial, el tiempo de ciclo y la carga de la herramienta.
G00 – Posicionamiento rápido Mueve la herramienta a la velocidad máxima de la máquina. Se usa exclusivamente para movimientos sin corte: aproximación, retracción, posicionamiento para cambio de herramienta y movimientos de holgura. G00 prioriza la velocidad sobre la precisión de la trayectoria — la ruta real entre puntos no es una línea recta en la mayoría de las máquinas. La holgura del fixture y la pieza debe verificarse, no asumirse.
G01 – Interpolación lineal Mueve la herramienta en línea recta a una velocidad de avance programada. Este es el movimiento de corte principal para la mayoría de las operaciones de fresado y torneado. La velocidad de avance se especifica con F — y ese valor F persiste modalmente hasta que se cambia.
G02 / G03 – Interpolación circular G02 genera arcos en sentido horario; G03 genera arcos en sentido antihorario. Se usan para bolsillos circulares, radios de esquina, filetes y contorneado. Se debe especificar el punto central o el radio (R). En la mayoría de los controladores, la dirección del arco es relativa al plano activo (G17/G18/G19) — un detalle importante al programar arcos fuera del plano XY.
La distinción crítica: G00 es para posicionamiento entre cortes. G01/G02/G03 son para remoción de material. Usar G00 donde se pretende G01 — o dejar G01 activo cuando se necesita posicionamiento rápido — es una de las causas más comunes de choques y sobrecortes.
Códigos G de Sistema de Coordenadas y Posicionamiento
Estos códigos definen donde ocurre el movimiento, no cómo se mueve la herramienta.
Sistemas de coordenadas de trabajo (G54–G59) Cada desplazamiento almacena una relación entre el cero de la máquina y el cero de la pieza. Se pueden activar múltiples fixtures o configuraciones en el mismo programa llamando a diferentes desplazamientos de trabajo. En mecanizado práctico, G54 es el predeterminado para trabajo de configuración única; G55–G59 se usan para pallets de múltiples fixtures o fixtures tipo tumba.
G90 – Posicionamiento absoluto Todas las coordenadas hacen referencia al cero de trabajo activo. Un movimiento a X50 siempre va a X50 relativo al cero de la pieza, independientemente de la posición actual de la herramienta. Este es el modo estándar para la mayoría de los programas de producción — es predecible y fácil de verificar.
G91 – Posicionamiento incremental Cada coordenada se mueve relativa a la posición actual de la herramienta. G91 es potente para patrones repetitivos y características simétricas, pero peligroso si se deja activo sin intención. Un G01 incremental Z-1.0 significa “bajar 1 mm desde donde estés ahora” — no desde el cero de la pieza. Esta es una fuente significativa de errores de profundidad y choques.
Ciclos Fijos
Los ciclos fijos condensan secuencias repetitivas de taladrado, mandrinado y roscado en llamadas de una sola línea. En lugar de programar aproximación, avance, pausa, retracción y holgura por separado para cada agujero, un ciclo fijo maneja la secuencia completa automáticamente.
Ejemplos comunes incluyen G81 (taladrado), G83 (taladrado por picoteo para agujeros profundos), G84 (roscado) y G76 (mandrinado fino). Los parámetros típicamente incluyen profundidad del agujero, plano de retracción, velocidad de avance y opciones específicas del ciclo.
Dos puntos de ingeniería importan aquí. Primero, los ciclos fijos son modal — permanecen activos hasta que se cancelan explícitamente (típicamente con G80). Olvidar cancelar un ciclo de taladrado antes de un movimiento de reposicionamiento puede hacer que la máquina taladre en cada posición intermedia. Segundo, el comportamiento de retracción varía entre controladores — verificar la lógica de retracción del taladrado por picoteo antes de ejecutar ciclos de agujeros profundos en máquinas desconocidas.
Códigos M Comunes: Qué Controlan y Por Qué el Tiempo Importa
Los códigos M a menudo se tratan como pensamientos secundarios — comandos básicos para arrancar el husillo y encender el refrigerante. En la práctica, el tiempo y la secuencia de los códigos M son tan críticos como la geometría de la trayectoria de la herramienta. Equivocarse cuesta herramientas, piezas y a veces máquinas.
Control del Husillo
M03 – Husillo encendido (sentido horario) Dirección de corte estándar para herramientas de mano derecha. Debe estar activo antes de que se ejecute cualquier código G de corte. Incluir un valor S (velocidad del husillo) en el mismo bloque o en el bloque anterior.
M04 – Husillo encendido (en sentido antihorario) Se utiliza para herramientas de mano izquierda, ciertas operaciones de mandrinado y fresado de roscas en configuraciones específicas. Usar M04 con una fresa de extremo estándar de mano derecha daña inmediatamente tanto la herramienta como la pieza de trabajo.
M05 – Parada del husillo Requerido antes de cambios de herramienta, operaciones de sondeo y pausas del programa. En la mayoría de las máquinas, M06 (cambio de herramienta) detendrá automáticamente el husillo — pero programar explícitamente M05 antes de M06 es una mejor práctica y más portátil.
Control de refrigerante
M08 – Refrigerante encendido Activa el refrigerante por inundación. En máquinas con múltiples opciones de refrigerante, códigos M específicos pueden seleccionar entre inundación, niebla y refrigerante a través del husillo — consulte la lista de códigos M de la máquina.
M09 – Refrigerante apagado Apáguelo antes de los cambios de herramienta y al final del programa. Dejar el refrigerante activo durante un cambio de herramienta crea problemas de limpieza y posibles problemas de seguridad en la posición de cambio de herramienta.
El tiempo del refrigerante importa más de lo que la mayoría de los programadores reconocen. En el mecanizado de titanio (Ti-6Al-4V), el refrigerante debe estar activo antes de que el filo de corte entre en contacto con la pieza de trabajo — activarlo después del contacto es demasiado tarde para la protección térmica. En aluminio 6061, el refrigerante por niebla o inundación previene la acumulación de filo y mantiene el acabado superficial. La llamada M08 pertenece antes del primer G01 de corte, no después.
Cambio de herramienta y flujo del programa
M06 – Cambio de herramienta Ejecuta el cambio automático de herramienta a la herramienta especificada por un código T. La ejecución segura requiere que la herramienta esté retraída a la posición de cambio de herramienta y que el husillo esté detenido. Secuencia estándar: G00 a altura de seguridad Z → M05 → T___ → M06.
M00 – Parada de programa (incondicional) Pausa la ejecución. La máquina se detiene y espera la entrada del operador. Se utiliza para inspección durante el proceso, operaciones manuales o ajustes de fijación a mitad del ciclo.
M01 – Parada opcional Se detiene solo si el interruptor de parada opcional está activo en el controlador. Útil para puntos de inspección que pueden omitirse en producción pero se activan durante la configuración o las primeras ejecuciones de piezas.
M30 – Fin de programa y reinicio Termina el programa y rebobina al inicio. La forma correcta de finalizar un programa de producción CNC. M02 termina sin rebobinar — evítelo en código de producción.
| Grupo de funciones | Códigos M | Función de ingeniería |
|---|---|---|
| Husillo | M03 / M04 / M05 | Habilitan y detienen el corte; controlan la dirección |
| Refrigerante | M08 / M09 | Control térmico, evacuación de viruta, acabado superficial |
| Gestión de herramientas | M06 | Secuenciación de cambio de herramienta |
| Flujo del programa | M00 / M01 / M30 | Paradas de seguridad, inspección, reinicio de ciclo |
Cómo funcionan juntos el código G y el código M: un ejemplo práctico de fresado
La coordinación entre los códigos G y M se aclara cuando se rastrea la lógica de ejecución de una operación de mecanizado real. Así es como se ve una pasada de fresado de cara sencilla en una pieza de aluminio 6061 desde una perspectiva de gestión de estado:
Fase 1: Preparación de la máquina (los códigos M establecen las condiciones de corte)
G21 G90 G17 G54 ; Configurar métrico, absoluto, plano XY, desplazamiento de trabajo
Antes de cualquier movimiento de corte, el estado de la máquina está completamente definido: herramienta correcta, husillo girando en la dirección correcta a la velocidad correcta, refrigerante activo, herramienta posicionada de forma segura sobre la pieza de trabajo.
Fase 2: Movimiento de corte (los códigos G controlan la trayectoria)
G00 Z2.0 ; Avance rápido a altura de aproximación Z
Los comandos G01 controlan la eliminación real de material. Los códigos M de husillo y refrigerante de la Fase 1 permanecen activos modalmente — no es necesario volver a llamarlos para cada corte, pero deben haberse establecido antes de que comience la Fase 2.
Fase 3: Salida segura (restaurar la máquina a un estado conocido)
G01 Z2.0 F600 ; Retraer a velocidad de avance (no rápido — controlado)
Cada elemento de la secuencia de salida tiene un propósito. Retraer a velocidad de avance antes de ir a rápido previene marcas de penetración si la herramienta aún está en contacto ligero. Apagar el refrigerante antes de la parada del husillo evita que el refrigerante se rocíe durante la desaceleración. G00 a posición de inicio prepara el siguiente ciclo de manera confiable.
Esta lógica de tres fases — preparar, ejecutar, restaurar — es el modelo mental que previene la mayoría de los errores de programación CNC.
Diferencias de controladores: por qué el código G y el código M no son verdaderamente universales
ISO 6983 / RS274 proporciona una base de sintaxis común, pero los fabricantes de controladores extienden y modifican el comportamiento significativamente. Un programa que se ejecuta sin problemas en una máquina puede producir alarmas o movimientos inesperados en otra — incluso con hardware idéntico.
Áreas comunes de variación
Controladores basados en Fanuc: Los controladores industriales más utilizados. Fanuc define un núcleo común grande, pero las opciones del fabricante de la máquina añaden o modifican el comportamiento. La sintaxis de Macro B, los códigos M de sondeo y los parámetros de ciclos fijos a menudo varían entre máquinas incluso dentro de la familia Fanuc.
Controladores Haas: En gran medida compatible con Fanuc para códigos G de movimiento básico, pero Haas utiliza códigos M simplificados o propietarios para muchas funciones. Los programas escritos en máquinas Haas a menudo necesitan ajustes de códigos M al transferirse a máquinas Fanuc.
LinuxCNC: De código abierto y altamente configurable. Admite sintaxis estándar RS274, pero el comportamiento avanzado es definido por el usuario. Potente para máquinas personalizadas; requiere documentación de configuración cuidadosa para garantizar un comportamiento consistente.
| Área | Variación típica |
|---|---|
| Cambio de herramienta (M06) | Posicionamiento, comprobaciones de seguridad, comportamiento del ATC |
| Ciclos predefinidos | Parámetros, modos de retracción, comportamiento de picoteo |
| Códigos M de refrigerante | Múltiples tipos de refrigerante, asignaciones de códigos específicas |
| Variables de macro | Sintaxis, disponibilidad, numeración de variables |
| Estados modales predeterminados | Selección de plano, modo de avance, unidades al encender |
Mejores prácticas de portabilidad
El enfoque más confiable para la compatibilidad entre controladores:
- Nunca confíe en los valores predeterminados. Establezca explícitamente unidades, plano, modo de posicionamiento y desplazamiento de trabajo al inicio del programa.
- Evite atajos específicos del controlador en programas destinados a múltiples máquinas.
- Comente los códigos M no estándar con su función: los programadores futuros no sabrán qué hace M88 en su máquina específica sin documentación.
- Valide en cada controlador antes de la primera ejecución de producción, incluso si el programa “debería funcionar”.”
Errores comunes de código G y código M: diagnóstico y prevención
La mayoría de las fallas CNC se remontan a errores de gestión de estado, no a errores de sintaxis. El controlador ejecutó exactamente lo que se le indicó: el problema es que el programador no tuvo en cuenta completamente qué estados modales estaban activos.
| Error | Causa raíz | Prevención |
|---|---|---|
| Transferencia modal | G90/G91, G00/G01 o selección de plano dejados activos del bloque anterior | Restablezca explícitamente los estados modales críticos al inicio del programa y antes de operaciones críticas |
| Sistema de coordenadas erróneo | El programa asume un desplazamiento de trabajo o sistema de unidades diferente a la configuración de la máquina | Establezca G54–G59, G90/G91, G20/G21 explícitamente: nunca asuma |
| Movimiento rápido inesperado | G01 aún activo cuando se pretende posicionamiento rápido, o viceversa | Vuelva a declarar el código G de movimiento en cada bloque donde cambie la intención de movimiento |
| Sincronización de husillo/refrigerante | Códigos M colocados después de que comienza el movimiento de corte | Trate M08 y M03 como condiciones previas: activos antes del primer G01 |
| Cambio de herramienta inseguro | M06 llamado sin detención del husillo o posición de retracción segura | Aplique la secuencia estándar de cambio de herramienta: retraer → M05 → T___ → M06 |
| Comportamiento de ciclo inconsistente | Ciclo fijo modal (G83, G84) no cancelado antes de reposicionar | Cancele los ciclos fijos con G80 explícitamente; no asuma que se cancelan automáticamente |
| El programa falla en la segunda ejecución | Estados modales ocultos persisten después del final del programa | Use M30 con secuencia completa de apagado; inicialice todos los estados al inicio del programa |
Un ejemplo real: modo incremental dejado activo
Un incidente común en taller: un programador usa G91 (incremental) para un patrón de perforación en círculo de pernos. El ciclo fijo se ejecuta correctamente. Luego G80 cancela el ciclo, pero G91 nunca se restablece a G90. La siguiente operación — una pasada de fresado de bolsillo — usa coordenadas incrementales. En lugar de moverse a X50 Y30 (absoluto), la máquina se mueve 50 mm y 30 mm desde donde está actualmente.
Resultado: pasada de fresado en la ubicación incorrecta, pieza desechada, posible choque.
Solución: agregue G90 a la línea inmediatamente después G80 al regresar del modo incremental. Un carácter. Ahorra una pieza.
Mejores prácticas para una programación CNC confiable
Los programas confiables comparten características estructurales comunes independientemente de la máquina o el controlador. Estas prácticas reducen errores, simplifican la resolución de problemas y hacen que los programas sean mantenibles por alguien distinto al autor original.
Bloque de inicialización — Siempre
Inicie cada programa con una inicialización completa del estado:
G21 G90 G17 G54 G94 G40 G49 ; Métrico, absoluto, plano XY, WCS 1,
Este bloque único elimina la mayoría de los problemas de arrastre de estado modal. Toma cinco segundos escribirlo y ahorra horas de resolución de problemas.
Cambios de estado explícitos en límites lógicos
Antes de cualquier nuevo tipo de operación — especialmente cambios entre taladrado y fresado, entre diferentes fijaciones, o después de intervenciones manuales — restablezca los estados modales críticos. No asuma que la operación anterior dejó la máquina en la condición correcta.
Reglas de secuenciación de códigos M
Siga este orden de manera consistente:
- Retraer a la altura de seguridad Z
- Detener el husillo (M05) si se necesita un cambio de herramienta
- Cambio de herramienta (M06) con código T
- Arranque del husillo a nueva velocidad (M03 S___) y refrigerante activado (M08)
- Posicionar al punto de aproximación
- Iniciar el movimiento de corte
Invertir los pasos 4 y 5 — moverse a la posición antes de que el husillo y el refrigerante estén activos — es técnicamente válido en la mayoría de los controladores, pero es una mala práctica. El husillo necesita tiempo para alcanzar la velocidad; el refrigerante necesita llegar a la zona de corte antes de que la herramienta se acople.
Comentar la intención, no solo la sintaxis
Comentario malo: ; G01 X50 F300 (movimiento lineal) Comentario bueno: ; Pase de acabado en cara de referencia - profundidad 0.1mm, dejar 0 de sobremedida
Los comentarios deben explicar por qué por qué existe una secuencia de código y qué suposiciones hace, no repetir lo que el código ya dice.
Validar con simulación antes de ejecutar
Incluso los programadores experimentados simulan antes de cortar. La simulación CAM moderna detecta errores de trayectoria de herramienta, colisiones de portaherramientas e interferencias de movimientos rápidos que parecen correctos en el código pero causan choques en la máquina. Las pruebas en seco a avance 10% con una verificación visual de cada fase de operación detectan los problemas restantes que la simulación no ve.
Conclusión
El código G y el código M no son dos listas separadas de comandos CNC — son dos capas coordinadas de un solo sistema de control de máquina. El código G define dónde y cómo se mueve la herramienta; el código M asegura que la máquina esté en el estado correcto para ejecutar ese movimiento de manera segura y efectiva. Entender cómo interactúan, cómo persiste el estado modal entre bloques de programa y cómo las diferencias del controlador afectan el comportamiento es lo que marca la diferencia entre código que funciona de manera confiable en producción y código que funciona una vez, en una máquina, bajo condiciones ideales.
La programación CNC confiable proviene de la disciplina en la gestión del estado: inicialización explícita, fases de ejecución predecibles y sincronización cuidadosa del código M. Los programadores que entienden el código G y el código M como un sistema lógico coordinado — en lugar de comandos aislados para memorizar — escriben programas que son portables, seguros y fáciles de mantener entre máquinas y turnos.
FAQ
¿Es el código G el mismo para fresadoras y tornos?
No exactamente. Los códigos de movimiento básicos (G01, G02) aparecen en ambos, pero el contexto difiere significativamente. El fresado usa selección de plano (G17/G18/G19) y coordenadas multieje. Los centros de torneado usan control de diámetro/radio (G7/G8 en algunos controladores), movimiento sincronizado con el husillo para roscado (G32, G92) y ciclos fijos específicos de torno (G71, G72). La sintaxis subyacente es compartida; la lógica de aplicación es lo suficientemente diferente como para que la experiencia en fresado no se transfiera automáticamente a la programación de torneado.
¿Son los códigos M universales en todas las máquinas CNC?
No — y asumir que lo son es arriesgado. Los códigos básicos como M03 (husillo en sentido horario), M05 (parada del husillo) y M30 (fin de programa) son ampliamente consistentes. Pero el control de refrigerante, la medición, el amarre, los cambios de pallet y las funciones relacionadas con automatización varían significativamente según el controlador, el fabricante de la máquina y la configuración. Siempre verifique las asignaciones de códigos M en cada máquina específica antes de confiar en ellas.
¿Por qué el mismo código G se comporta de manera diferente en distintos controladores?
ISO 6983 define sintaxis, no comportamiento. Los controladores extienden el estándar con sus propios valores predeterminados, opciones e interpretaciones. Los parámetros de ciclos fijos, las definiciones de arcos, los estados modales predeterminados al encender y el posicionamiento para cambio de herramienta pueden diferir. Escribir código explícito y defensivo — estableciendo todos los estados modales en lugar de depender de los valores predeterminados — es la única manera confiable de manejar las diferencias entre controladores.
¿Puede el software CAM reemplazar el conocimiento manual de códigos G/M?
El software CAM genera trayectorias de herramienta correctas de manera eficiente, pero no elimina la necesidad de entender el código. Los ingenieros y maquinistas aún necesitan conocimiento de códigos G y M para verificar la lógica del programa, depurar comportamientos inesperados, optimizar el tiempo de ciclo y comunicarse claramente con proveedores y operadores. CAM reemplaza la escritura; no reemplaza el criterio de ingeniería.
¿Cuáles son los errores más peligrosos de códigos G y M?
Los errores relacionados con el estado causan los incidentes más graves. Los errores de mayor riesgo son: movimientos rápidos G00 ejecutados demasiado cerca de la pieza de trabajo; modo incremental G91 dejado activo sin intención; arranque del husillo M03 omitido antes del movimiento de corte; cambio de herramienta M06 llamado sin retracción segura; y ciclos fijos (G83, G84) no cancelados antes de reposicionar. Ninguno de estos produce errores de sintaxis — el controlador los ejecuta sin quejarse. El daño ocurre mecánicamente.


