
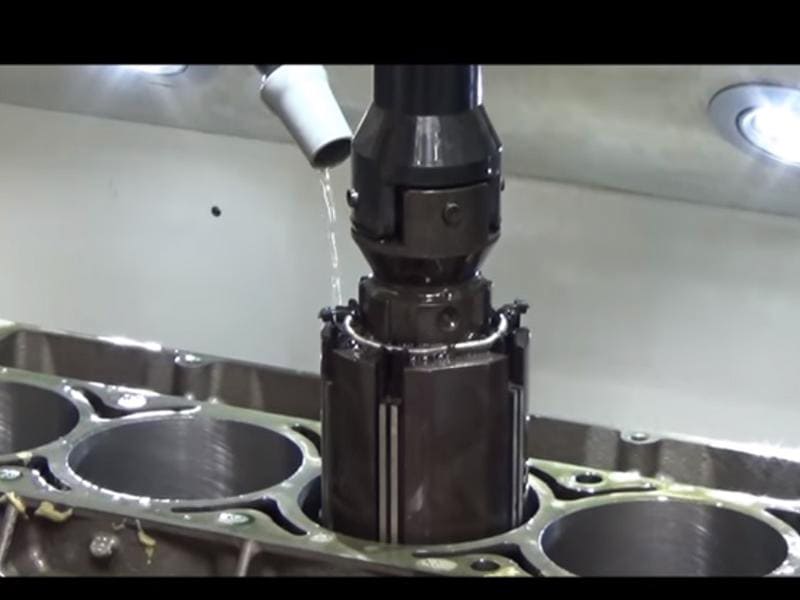
Hızlı Cevap: Honlama, dönen ve ileri-geri hareket eden bir mandrel üzerine monte edilmiş çok sayıda aşındırıcı taş kullanarak iç silindirik deliklerden 0.002–0.02 mm malzeme kaldıran hassas bir aşındırıcı bitirme işlemidir. Eşzamanlı dönme ve eksenel hareket, geometrik hataları (yuvarlaklık, silindiriklik, koniklik) düzeltir ve yağlayıcı film tutan 30°–60° açıda çapraz tarama yüzey deseni oluşturur. Ulaşılabilir toleranslar: ±0.001–0.010 mm çap; yüzey pürüzlülüğü Ra 0.1–0.8 µm. Honlama, kaba delik işleme ve raybalamadan sonraki son hassas adımdır — delikleri şekillendirmez, sızdırmazlık, yağlama ve aşınma direnci için işlevsel performanslarını sonlandırır.
Honlama İşlemi Nedir?
Honlama, iç silindirik delik yüzeylerine uygulanan hassas bir aşındırıcı mikro-bitirme operasyonudur. Bir honlama aleti — çok sayıda aşındırıcı taş taşıyan bir mandrel — kontrollü basınç altında delik duvarına karşı radyal olarak genişlerken aynı zamanda delik ekseni boyunca döner ve ileri-geri hareket eder. Bu birleşik kinematik hareket, az miktarda kontrollü malzeme kaldırır ve 30°–60° kontrollü açılarda karakteristik çapraz tarama oluk deseni oluşturur.
Honlamayı delik işleme, raybalama veya taşlamadan ayıran şey amacıdır. Delik işleme ve raybalama, geometrik konum ve boyut oluşturmak için malzeme kaldırır. Honlama, önceden işlenmiş neredeyse son boyuttan boyutu iyileştirir, kalan geometrik hataları — yuvarlaklık dışı, koniklik, fıçı şekli — düzeltir ve deliğin hizmette nasıl performans göstereceğini yöneten işlevsel bir yüzey dokusu oluşturur. Çapraz tarama vadileri yağlayıcı film tutar; yük taşıyan platolar eşleşen bileşenleri destekler; kontrollü pürüzlülük sızdırmazlık performansını ve alıştırma aşınma davranışını yönetir.
Delik performansının doğrudan sistem güvenilirliğini belirlediği bileşenler için — motor silindirleri, hidrolik aktüatörler, pnömatik silindirler, hassas dişli kutuları ve tıbbi cihaz bileşenleri — honlama isteğe bağlı bir bitirme adımı değildir. İşlenmiş bir deliği işlevsel bir yüzeye dönüştüren işlemdir.
Honlama İşlemi Nasıl Çalışır
Aşındırıcı Taş Genişlemesi: Radyal Basınç Kontrolü
Honlama aleti, mandrel gövdesi etrafında simetrik olarak düzenlenmiş üç ila on iki aşındırıcı taş taşır. Taşlar, mekanik kama, yay veya hidrolik aktüatör aracılığıyla delik duvarına karşı dışa doğru genişleyerek kontrollü radyal temas basıncı uygular. Bu basınç, malzeme kaldırma hızını ve yüzey kalitesini yönetir:
- Daha yüksek basınç: daha hızlı talaş kaldırma, daha büyük geometri düzeltme kabiliyeti, ancak yüzey yırtılması riski artar
- Daha düşük basınç: daha yavaş kaldırma, daha ince yüzey kalitesi, daha iyi nihai geometri kontrolü
Pratikte honlama, kademeli düşürme basınç stratejisi kullanır — ilk boyutlandırma aşaması için orta-yüksek basınç (geometriyi düzeltme ve hedef çapa yaklaşma), ardından hedef Ra ve nihai çapa ulaşmak için düşük basınçlı bitirme aşaması ve kıvılcım çıkarma beklemesi (aletin ilerlemeden pozisyonda beklemesi).
Dönme ve İleri-Geri Hareket: Çapraz Tarama Mekanizması
Honlamanın tanımlayıcı kinematik özelliği şunların kombinasyonudur:
- İş mili dönüşü (aletin kendi ekseni etrafında dönmesi): çevresel kesme hızı
- İleri-geri hareket stroku (aletin delik boyunca eksenel hareketi): tam delik uzunluğu kapsamı ve helisel oluk oluşumu
Bu iki hareketin kesişimi çapraz tarama desenini oluşturur. Delik eksenine göre açı, strok hızının dönme hızına oranıyla belirlenir:
- Daha yüksek strok-dönüş oranı: daha dik çapraz tarama açısı (60°'ye yaklaşan)
- Daha düşük oran: daha sığ açı (30°'ye yaklaşan)
Motor silindiri uygulamaları için, 40°–50° çapraz tarama açıları tipiktir — yük desteği için yeterli plato alanı ile yeterli yağ tutma kapasitesi sağlar.
Çapraz Tarama Deseni Neden Önemlidir
Çapraz tarama yüzeyi, bir yüzey kusuru değil, tasarlanmış işlevsel bir özelliktir:
Yağ tutma: Kesişen mikro-vadiler, çalışma sırasında kayma temas arayüzünde yağ filmini yenileyen dağıtılmış yağlayıcı rezervuarları olarak işlev görür. Pürüzsüz bir delik yüzeyi, yük altında yağlayıcı filmi sıkıştırıp dışarı atarak sınır yağlamasına ve hızlandırılmış aşınmaya neden olur.
Kontrollü alıştırma: Yük taşıyan plato bölgeleri, alıştırma sırasında ilk temas yükünü taşırken vadiler yağlamayı sürdürür. Platolar alıştırma sırasında minimum düzeyde aşındıkça, yüzey tasarlanmış çalışma geometrisinde stabilize olur.
Sızdırmazlık performansı: Tanımlanmış plato ve vadi yapısına sahip kontrollü yüzey pürüzlülüğü Ra 0.1–0.4 µm, hem çok pürüzlü (yüksek sızıntı yolları) hem de çok pürüzsüz (yağlayıcı yoksunluğu) yüzeylerden daha iyi sızdırmazlık performansı sağlar.
İşlem Parametreleri ve Etkileri
| Parametre | Birincil Etki | Optimizasyon Yaklaşımı |
|---|---|---|
| Taş tane boyutu | Ra ve malzeme kaldırma hızı | Boyutlandırma için kaba (80–150); bitirme için ince (320–600+) |
| Taş basıncı | Kaldırma hızı ile bitirme kalitesi | Kademeli düşürme: boyutlandırma için yüksek, bitirme + kıvılcım çıkarma için düşük |
| RPM ile strok oranı | Çapraz tarama açısı | Uygulamaya göre ayarlanır (motorlar için tipik olarak 40°–50°) |
| Strok uzunluğu | Tam delik kapsamı, koniklik önleme | Her delik ucundan 1/3 taş uzunluğu kadar taşır |
| Soğutma sıvısı | Yüzey bütünlüğü, talaş tahliyesi | Temiz filtreli honlama yağı; tutarlı akış |
| İşleme payı | Geometri düzeltme kabiliyeti | Çapta 0,01–0,03 mm honlama öncesi pay |
Honlama Hassasiyeti ve Yüzey Kalitesi
Boyutsal Doğruluk
Honlama, ±0,001–0,010 mm çap toleranslarına ve 1–5 µm'ye kadar yuvarlaklık ve silindiriklik düzeltmesine ulaşır:
Honlamanın hassasiyetini benzersiz kılan şey, çok taşlı ortalama alma etkisidir. Deliğin bir tarafı biraz daha büyükse, o taraftaki taşlar denge sağlanana kadar daha fazla malzeme kaldırır — taşlar asimetrik geometriyi doğal olarak düzeltir. Bu kendinden düzeltici mekanizma, honlamanın tek noktalı delik işlemenin (boring) ulaşamayacağı yuvarlaklık düzeltmesini başarabilmesinin nedenidir.
Nihai ölçülendirme, işlem içi ölçümle (honlama çevrimi sırasında hava ölçümü) kontrollü malzeme kaldırma ve azaltılmış basınçta kıvılcım giderme (spark-out) geçişleriyle elde edilir.
Yüzey Pürüzlülüğü
Honlama aşamasına göre ulaşılabilir yüzey pürüzlülüğü:
| Honlama Aşaması | Aşındırıcı Tane Aralığı | Ulaşılabilir Ra |
|---|---|---|
| Malzeme kaldırma (kaba) | 80–150 tane | 1,0–2,5 µm |
| Yarı finiş | 180–280 tane | 0,4–1,0 µm |
| Finiş honlama | 320–600 tane | 0,1–0,4 µm |
| Plato honlama | 600+ tane, düşük basınç | 0,05–0,2 µm |
Motor silindirleri için spesifikasyon yalnızca Ra değil, plato yüksekliğini ve vadi derinliğini ayrı ayrı karakterize eden Abbott-Firestone taşıma oranı eğrisi parametreleridir — Rpk (azaltılmış tepe yüksekliği), Rk (çekirdek pürüzlülüğü), Rvk (vadi derinliği). Bu parametreler, fonksiyonel performansın yalnızca ortalama pürüzlülüğe değil, plato-vadi oranına bağlı olduğunu yansıtır.
Yüzey Kalitesinin Fonksiyonel Sonuçları
Sızdırmazlık performansı: İyileştirilmiş delik geometrisi (yuvarlaklık/silindiriklik) ile kontrollü Ra'nın birleşimi, keçeler veya piston segmanları ile düzgün temas sağlayarak hidrolik silindirlerde, pnömatik sistemlerde ve motor deliklerinde sızıntıyı azaltır.
Yağlama davranışı: Çapraz tarama vadileri yağı depolar ve kayma hareketi sırasında sürekli dağıtarak yük altında bile kararlı bir yağlama filmi korur.
Aşınma direnci: Plato yüzeyi başlangıçtaki yüksek tepeleri azaltır (alıştırma aşınmasını düşürür), dengeli doku ise kararlı durum çalışması sırasında metal-metal temasını en aza indirir.
Honlama vs Taşlama vs Raybalama vs Lepleme
Proses Karşılaştırması
| Parametre | Bileme | İç Taşlama | Raybalama | Lepleme |
|---|---|---|---|---|
| Birincil uygulama | İç delik finişleme | İç/dış yüzeyler | Delik ölçülendirme | Ultra düz veya hassas yüzeyler |
| Malzeme kaldırma | 0,002–0,02 mm | 0,05–0,5 mm | 0,05–0,5 mm | < 0,002 mm |
| Ulaşılabilir Ra | 0,1–0,8 µm | 0,2–1,6 µm | 0,4–3,2 µm | < 0,05 µm |
| Geometri düzeltme | Mükemmel (yuvarlaklık, silindiriklik) | İyi | Sınırlı | Mükemmel (düzlük) |
| Çapraz tarama dokusu | Evet (fonksiyonel) | Hayır | Hayır | Hayır |
| Tipik delik toleransı | ±0,001–0,010 mm | ±0,005–0,020 mm | ±0,010–0,050 mm | < ±0,001 mm |
Her İşlem Ne Zaman Seçilmeli
Honlamayı seçin durum: iç delik yağlama veya sızdırmazlık için çapraz tarama dokusuna ihtiyaç duyuyorsa; önceki işlemenin ötesinde geometri düzeltmesi (yuvarlaklık, silindiriklik, koniklik) gerekiyorsa; tolerans ±0,001–0,010 mm; Ra 0,1–0,8 µm.
İç taşlamayı seçin durum: malzeme honlama taşları için çok sertse (CBN takım olmadan >60 HRC), daha büyük talaş kaldırma (0,05–0,5 mm) gerekiyorsa veya dış/kompleks geometri söz konusuysa.
Raybalama seçin durum: dar toleransa boyutlandırma birincil gereksinimse, Ra 0,4–1,6 µm kabul edilebilirse ve çapraz tarama dokusu işlevsel olarak gerekli değilse. Raybalama tek geçişli bir boyutlandırma işlemidir, geometri düzeltme süreci değildir.
Leplemeyi seçin durum: 0,05 µm altında Ra belirtilmişse (optik bileşenler, hassas valf yuvaları) veya düzlük gereksinimleri aşırıysa — genellikle silindirik deliklere uygulanmaz.
Honlama Türleri
Geleneksel Stroklu Honlama
Stroklu honlama, honlama takımının delik boyunca birden fazla gidip gelme döngüsü yaptığı, kademeli olarak malzeme kaldırdığı ve geometriyi düzelttiği çok geçişli bir işlem kullanır. Hedef çapa, yuvarlaklığa ve Ra'ya ulaşmak için taş basıncı, RPM, strok hızı ve çevrim süresi ayarlanır. Bu esneklik, stroklu honlamayı önemli geometrik hatalara, değişken ön işleme kalitesine veya sıkı nihai spesifikasyonlara sahip delikler için uygun hale getirir.
En uygun kullanım alanı: motor silindirleri, hidrolik silindirler, havacılık bileşenleri, delik geometrisinin düzensiz olduğu onarım işlemleri.
Tek Geçişli Honlama
Tek geçişli honlama, delikten bir kez veya küçük sabit sayıda geçen elmas veya CBN aşındırıcılı sabit çaplı bir takım kullanır. Takım çapı hedef deliğe önceden ayarlanmıştır; işlem geometrik hatalara uyarlanabilir değildir. Tek geçişli honlama, büyük partiler için çok yüksek üretim hızları ve mükemmel çap tutarlılığı sağlar, ancak gelen delik boyutlarının zaten nihai boyuta yakın olmasını ve geometrik hatalardan nispeten arınmış olmasını gerektirir.
En uygun kullanım alanı: yüksek hacimli otomotiv üretimi (biyel kolu delikleri, hidrolik valf delikleri), tutarlı ön işlemeye sahip standartlaştırılmış parçalar.
Plato Honlama
Plato honlama, motor silindirlerinde gerekli olan plato-vadi yüzey yapısı için özel olarak tasarlanmış rafine bir stroklu honlama dizisidir. İşlem, çapraz tarama vadileri oluşturmak için başlangıçta kaba taneli bir geçiş, ardından yüksek tepe pürüzlerini gideren (yük taşıyan platoyu oluşturan) ancak vadileri doldurmayan ince taneli bir geçiş kullanır. Ortaya çıkan yüzey, tribolojik arayüzün işlevsel performansını tanımlayan Rpk, Rk ve Rvk parametreleriyle karakterize edilir.
Honlama Malzemeleri
Dökme Demir
Dökme demir ideal honlama malzemesidir. Grafit pulları (gri dökme demir) veya nodüller (sünek demir), aşındırıcı-iş parçası arayüzünde doğal yağlama sağlayarak taş yüklenmesini azaltır ve yüzey kalitesini iyileştirir. Alüminyum oksit (Al₂O₃) taşları 45 HRC altındaki gri dökme demirde iyi performans gösterir; vitrifiye CBN sertleştirilmiş dökme demirde üstün performans sağlar.
Sertleştirilmiş Çelik
Sertleştirilmiş bileşenlerdeki delikler (50–65 HRC) için — hidrolik makaralar, valf gövdeleri, hassas mastarlar — CBN honlama standart işlemdir. CBN, geleneksel aşındırıcıların hızla aşınacağı yüksek sertlik seviyelerinde kesme kenarı bütünlüğünü korur. Elmas honlama seramikler, karbür ve çok sert kaplamalar için kullanılır.
Demir Dışı Malzemeler
Alüminyum ve pirinç honlama, silisyum karbür aşındırıcılar (sünek malzemelerde Al₂O₃'ten daha serbest kesen), azaltılmış kesme hızları ve taş gözeneklerini tıkayacak yumuşak talaşları temizlemek için artırılmış soğutucu akışı gerektirir. Hidrolik alüminyum bileşenleri işleme üretim deneyimimizde, honlama sonrası delik yüzey kalitesi soğutucu temizliğine son derece duyarlıdır — kirli soğutucu, yetersiz aşındırıcı performansından ayırt edilemeyen yüzey çizikleri üretir.
Aşındırıcı Seçim Referansı
| Malzeme | Sertlik | Önerilen Aşındırıcı | Önemli Husus |
|---|---|---|---|
| Gri dökme demir | < 45 HRC | Al₂O₃ veya SiC | Grafit yağlamaya yardımcı olur |
| Alaşımlı çelik (4140) | < 45 HRC | Al₂O₃ | Standart seçim |
| Sertleştirilmiş çelik | > 50 HRC | CBN | Takım ömrü için gereklidir |
| Alüminyum | Yumuşak | SiC | Bulaşma riski; temiz soğutucu kritik |
| Seramikler, karbür | Çok sert | Elmas | >65 HRC sertlik için tek seçenek |
Sektöre Göre Uygulamalar
Otomotiv Motor Silindirleri
Kanonik honlama uygulaması. Üretim motorları için silindir deliği spesifikasyonları tipik olarak şunları gerektirir:
- Segman sızdırmazlığı ve yağ tutma için 40°–50°'de çapraz tarama
- Ra 0,1–0,5 µm; Rpk 0,05–0,15 µm; Rvk 0,1–0,4 µm (plato honlama parametreleri)
- Tam strok uzunluğu boyunca 0,005–0,010 mm içinde silindiriklik
- 0,003–0,005 mm içinde yuvarlaklık
Bu spesifikasyonlar segman sızdırmazlık verimliliğini (kompresyon ve kaçak), yağ tüketimini ve motor alıştırma aşınmasını yönetir. Ağır ticari araçlar için dizel motorlar, benzinli motorlara kıyasla tipik olarak daha büyük vadi derinliği (Rvk 0,3–0,5 µm) belirtir; bu, daha yüksek ortalama efektif basınçlarda daha yüksek yağlama gereksinimlerini yansıtır.
Hidrolik ve Pnömatik Silindirler
Hidrolik silindir delik kalitesi, keçe ömrünü, iç kaçak oranını ve basınç tutmayı belirler. Tipik spesifikasyonlar, yuvarlaklık ve silindiriklik kontrolü ile Ra 0,1–0,4 µm gerektirir — etkili keçe teması için yeterince pürüzsüz, ancak yağlayıcı yoksunluğu olmadan.
Endüstriyel otomasyon ekipmanları için hidrolik manifold deliklerindeki üretim deneyimimizde, 0,003 mm içinde silindiriklik ile Ra 0,2–0,3 µm'ye honlama, hidrolik keçe ömrünü sürekli olarak 5.000 çalışma saatini aşacak şekilde sağlar; delinmiş yüzeyler (Ra 0,8–1,6 µm) ise 500–1.000 saatte keçe aşınma arızaları gösterir.
Havacılık ve Savunma
Havacılık honlama spesifikasyonları AS9100 ve müşteriye özel standartlar tarafından yönetilir. Aktüatör delikleri, hidrolik servo valfler ve iniş takımı silindir delikleri ±0,002–0,005 mm çap toleransı, Ra 0,1–0,2 µm ve tam geometri düzeltme dokümantasyonu gerektirir. Malzeme izlenebilirliği, proses içi ölçüm kayıtları ve nihai muayene sertifikasyonu, tüm uçuş kritik honlanmış bileşenler için gereklidir.
Tıbbi Cihazlar
Cerrahi alet delikleri, endoskopik kanallar ve implant yüzeyleri boyutsal doğruluk, yüzey pürüzsüzlüğü ve gömülü aşındırıcı kontaminasyonunun bulunmaması için honlama gerektirir. Tıbbi uygulamalardaki tüm honlanmış delik yüzeylerine ISO 13485 kalite dokümantasyon gereksinimleri uygulanır. Titanyum ve kobalt-krom implant bileşenleri, belirtilen temizleme ve muayene protokolleri ile aşındırıcı partikül gömülmesinden arınmış olduğu doğrulanmalıdır.
Honlama için Tasarım Kılavuzları (DFM)
Honlama Öncesi Stok Payı
Honlama, önceki işleme operasyonundan tanımlanmış bir stok payı gerektirir — çok az olması geometri düzeltmesini engeller; çok fazla olması çevrim süresini ve maliyeti artırır.
Çap üzerindeki tipik paylar:
- Genel endüstriyel delikler: 0,01–0,03 mm
- Motor silindirleri (önemli geometri düzeltmesi): 0,02–0,05 mm
- Yüksek hassasiyetli hidrolik delikler (minimal geometri düzeltmesi): 0,005–0,015 mm
Honlama öncesi yüzey, honlama taşlarının pratik bir çevrim süresi içinde hedef yüzey kalitesine ulaşmasını sağlamak için delme veya raybalama sonrası Ra ≤ 1,6 µm olmalıdır.
Delik Geometrisi: L/D Oranı ve Çap
- Minimum delik çapı: Standart takımlar için ≥ 3–5 mm; daha küçük çaplar özel mikro-honlama ekipmanı gerektirir
- Uzunluk-çap oranı (L/D): Güvenilir sonuçlar için ≤ 10:1; bu oranın üzerinde talaş tahliyesi zorlaşır, koniklik riski artar ve kılavuz pabuçlu çok kademeli honlama gerekir
- Delik erişilebilirliği: kör delikler uygun takımlar ve kontrollü strok geri dönüşü ile honlanabilir; fonksiyon izin verdiğinde açık delikler tercih edilir
Honlanmış Bileşenler için DFM Kontrol Listesi
| Tasarım Kararı | Öneri |
|---|---|
| Honlama öncesi delik toleransı | Nihai çapın 0,05 mm içinde |
| Honlama öncesi Ra | Delme/raybalama sonrası ≤ 1,6 µm |
| Çap üzerinde stok payı | 0,01–0,03 mm (hassas için 0,005–0,015 mm) |
| Minimum delik çapı | Standart takımlar için ≥ 5 mm |
| L/D oranı | ≤ 10:1 (daha yüksek oranlar için özel takım) |
| Yüzey spesifikasyonu | Ra VE çapraz tarama açısı belirtin; veya motor/hidrolik için Rk/Rpk/Rvk |
| Delik erişilebilirliği | Giriş pahı belirtin (minimum 1×45°); açık delik tercih edin |
| Honlama sırasında malzeme durumu | Isıl işlem durumunu belirtin — sertleştirilmiş veya tavlanmış |
Yaygın Honlama Sorunları ve Çözümleri
Yetersiz Stok Payı
Belirti: Honlama sonrası geometri hataları kalır — delik hala yuvarlak değildir veya koniktir; yeterli yüzey kalitesine rağmen boyutsal tolerans karşılanmaz.
Temel neden: Honlama öncesi delik nihai hedefe çok yakındır ve ortalama mekanizmasının geometriyi düzeltmesi için yetersiz malzeme bırakır.
Çözüm: Honlama öncesi delme veya raybalama payını çap üzerinde 0,01–0,03 mm'ye artırın.
Malzeme için Yanlış Aşındırıcı
Belirti: Zayıf malzeme kaldırma oranı ile hızlı taş aşınması; veya aşırı kesme izleri ile zayıf yüzey kalitesi.
Temel neden: Aşındırıcı tipi iş parçası sertliğiyle eşleşmiyor. 50 HRC üzeri sertleştirilmiş çelikte Al₂O₃ hızla aşınır; dökme demirde SiC gereksiz hızlı keser ve kaba yüzey oluşturur.
Çözüm: Aşındırıcıyı sertliğe göre seçin: 45 HRC altı genel çelikler ve dökme demir için Al₂O₃; 50 HRC üzeri için CBN; seramik ve karbür için elmas.
Soğutma Sıvısı Kontaminasyonu
Belirti: Honlanmış yüzeyde rastgele çizikler; parçalar arasında tutarsız Ra; hızlandırılmış taş yüklenmesi.
Temel neden: Honlama yağı sistemindeki metal talaşları veya aşındırıcı partiküller honlama sırasında delik yüzeyini çizer.
Çözüm: 5–10 µm filtrasyonda özel filtreli honlama yağı kullanın. Soğutma sıvısı demir içeriğini izleyin. Honlama soğutma sıvısını işleme soğutma sıvısı sistemlerinden ayırın.
Honlanmış Delikte Koniklik
Belirti: Delik çapı bir uçta ölçülebilir şekilde daha büyük; düzlemsellik spesifikasyonu karşılanmıyor.
Temel neden: Yetersiz strok uzunluğu (taşlar deliği tamamen kaplamıyor); dengesiz basınç dağılımı; makine mili yanlış hizalanması.
Çözüm: Strok uzunluğunun tam deliği ve her iki uçtan taş uzunluğunun üçte biri kadar fazlasını kapsadığını doğrulayın. Mil hizalamasını kontrol edin. Strok uzunluğu boyunca basınç tutarlılığını gözden geçirin.
Önemli Noktalar
- Honlama, iç delikler için hassas aşındırıcı bitirme işlemidir, 0,002–0,02 mm malzeme kaldırarak ±0,001–0,010 mm çap toleransı ve fonksiyonel çapraz tarama deseniyle Ra 0,1–0,8 µm elde edilir.
- Çapraz tarama deseni mühendislik açısından tasarlanmış fonksiyonel bir özelliktir — yüzey kusuru değil — yağ tutma, sızdırmazlık performansı ve kontrollü alıştırma aşınması sağlar.
- Honlama, tek noktalı işlemlerin düzeltemeyeceği geometriyi düzeltir: çok taşlı ortalama mekanizması yuvarlaklık, silindiriklik ve koniklik hatalarını düzeltir.
- İşlem sırası önemlidir: delik işleme deliği oluşturur, raybalama boyutu iyileştirir, honlama hassasiyeti ve fonksiyonel yüzey kalitesini sonlandırır.
- Aşındırıcı seçimi malzemeye bağlıdır: 45 HRC altındaki genel çelikler ve dökme demir için Al₂O₃; 50 HRC üzerindeki sertleştirilmiş çelik için CBN; seramikler için elmas.
- Honlama öncesi stok payı (0,01–0,03 mm) ve delik L/D oranı (≤ 10:1) honlama uygulanabilirliği için kritik tasarım değişkenleridir.
- OEM tedarik ekipleri için, Ra ve çapraz tarama açısının birlikte belirtilmesi — veya motor ve hidrolik uygulamalar için Rpk/Rk/Rvk — yalnızca boyutsal tolerans yerine eksiksiz bir fonksiyonel yüzey spesifikasyonu sağlar.
Sık Sorulan Sorular
İmalatta honlama işlemi nedir?
Honlama, iç silindirik deliklere uygulanan hassas aşındırıcı bitirme işlemidir. Birden fazla aşındırıcı taş taşıyan bir alet, taşlar kontrollü basınç altında radyal olarak genişletilirken delik ekseni boyunca döner ve ileri-geri hareket eder. Bu eşzamanlı hareket 0,002–0,02 mm malzeme kaldırır, geometrik hataları (yuvarlaklık, silindiriklik, koniklik) düzeltir ve 30°–60°'de karakteristik çapraz tarama yüzey desenini oluşturur. Elde edilebilir toleranslar ±0,001–0,010 mm çap ve Ra 0,1–0,8 µm'dir. Honlama, kaba delik işleme ve raybalamadan sonra son hassas adımdır ve deliğin yağlama, sızdırmazlık ve aşınma direnci performansı için fonksiyonel yüzey kalitesini sonlandırır.
Honlama ne kadar hassastır ve hangi toleransları elde edebilir?
Honlama, üretim ortamlarında 1–5 µm'ye kadar yuvarlaklık ve silindiriklik düzeltmesiyle ±0,001–0,010 mm çap toleransları elde eder. Hassasiyet mekanizması, birden fazla taşın ortalama etkisidir — deliğin bir tarafı daha büyükse, o taşlar yuvarlaklık sağlanana kadar daha fazla malzeme kaldırır ve makine konumlandırma hatalarını ve takım salgısını ortadan kaldırır. Yüzey pürüzlülüğü Ra 0,1–0,8 µm, tane boyutu sırasına ve basınç stratejisine bağlı olarak elde edilebilir. Son boyutlandırma, kıvılcım çıkarma geçişleri (takımın düşük basınçta beklemesi) ve üretim partileri boyunca tekrarlanabilir sonuçlar elde etmek için işlem içi hava ölçümü kullanır.
Honlama ile taşlama arasındaki fark nedir?
Honlama, birleşik dönme ve ileri-geri hareketle birden fazla bağlı aşındırıcı taş kullanır ve delik geometrisini iyileştirmek ve yağlama ve sızdırmazlık uygulamaları için gereken çapraz tarama yüzey desenini oluşturmak için çok küçük miktarlarda malzeme (0,002–0,02 mm) kaldırır. Taşlama, daha yüksek oranlarda daha büyük malzeme hacimlerini kaldırmak için dönen bir aşındırıcı taş kullanır; dış silindirik yüzeyler, düz yüzeyler ve ilk delik bitirme işlemleri için uygundur. İç taşlama delik boyutlarını iyileştirebilir ancak honlamanın oluşturduğu çapraz tarama dokusunu üretmez ve delik yuvarlaklığını honlamanın tüm delik uzunluğu boyunca çok taşlı ortalama mekanizmasından daha az etkili şekilde düzeltir.
Raybalama yerine honlama ne zaman belirtilmelidir?
Raybalama yerine honlamayı şu durumlarda belirtin: delik yağlama veya sızdırmazlık için çapraz tarama yüzey dokusu gerektiriyorsa; ±0,010 mm'den daha sıkı tolerans gerekiyorsa; delik işlemenin elde ettiğinin ötesinde geometri düzeltmesi (yuvarlaklık, silindiriklik, koniklik) gerekiyorsa; veya Ra 0,8 µm altında belirtilmişse. Raybalama, delik çapını ±0,010–0,050 mm'ye ve yüzey kalitesini Ra 0,4–1,6 µm'ye iyileştiren tek geçişli boyutlandırma işlemidir; yuvarlaklığı düzeltmez veya çapraz tarama dokusu oluşturmaz. Boyut hassasiyeti ve orta düzey yüzey kalitesi yeterli olduğunda raybalamayı seçin; fonksiyonel yüzey yapısı ve geometri düzeltmesi gerektiğinde honlamayı seçin.
Honlama arızalarına ne sebep olur ve nasıl önlenir?
En yaygın üç honlama arızası şunlardır: yetersiz honlama öncesi stok payı — geometri düzeltmesi için çok az malzeme bırakılması; yanlış aşındırıcı seçimi — 50 HRC üzerindeki sertleştirilmiş çelikte Al₂O₃ hızla aşınır, bunun yerine CBN gerekir; ve soğutucu kirlenmesi — honlama yağındaki talaşlar rastgele yüzey çizikleri oluşturur. Önleme, önceki delik işlemeden 0,01–0,03 mm honlama öncesi pay sağlanmasını, iş parçası sertliğine uygun aşındırıcı seçilmesini ve 5–10 µm filtrasyonla özel filtreli honlama yağının düzenli izlemeyle muhafaza edilmesini gerektirir. Çoğu honlama kalite sorunu, ekipman kabiliyet sınırlamalarından değil, proses kurulum kararlarından kaynaklanır.
CMS mühendislik ekibi tarafından, motor silindir gömlekleri, hidrolik aktüatörler, havacılık bileşenleri ve endüstriyel hassas ekipmanlarda 15+ yıllık hassas CNC işleme ve delik bitirme deneyimiyle yazılmıştır. Teknik referanslar: ISO 13715 (Yüzey Dokusu Gösterimi), ASME B46.1 (Yüzey Dokusu — Pürüzlülük, Dalgalılık ve Yön), SAE J1094 (Silindir Deliklerinin Honlanması), ISO 13485 (Tıbbi Cihaz Kalite Sistemleri).
Hassas Honlanmış Delikler veya Entegre CNC İşleme ve Honlama mı Tedarik Ediyorsunuz?
CMS olarak, hidrolik bileşenler, hassas endüstriyel delikler ve özel işlenmiş parçalar için eksiksiz delik işlemeden honlamaya iş akışları sunuyoruz — kontrollü stok payıyla son boyuta yakın delik işleme, ardından işlem içi ölçümle son tolerans ve Ra spesifikasyonuna honlama. Her honlama işi, üretim başlamadan önce L/D uygulanabilirliği, aşındırıcı seçimi ve stok payı yeterliliği açısından incelenir.
[DFM incelemesi ve hassas honlama teklifi isteyin →]


