
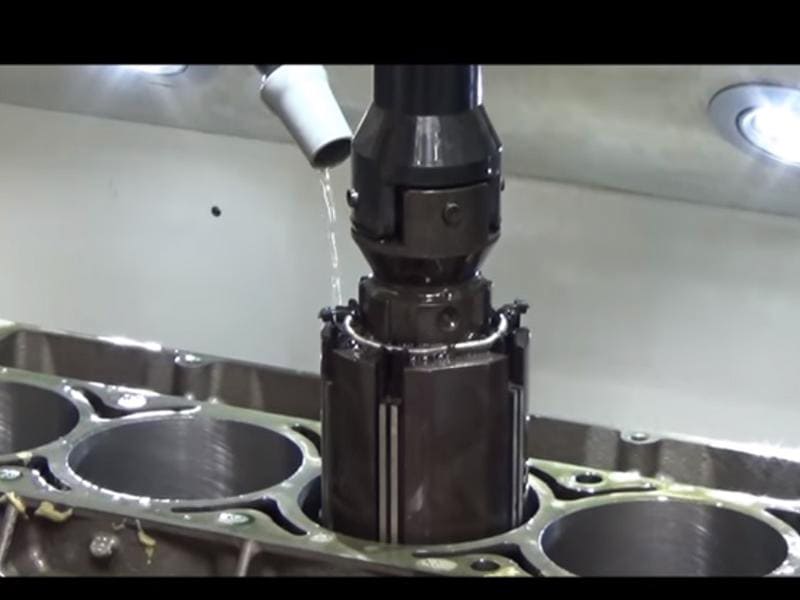
Быстрый ответ: Хонингование — это прецизионный абразивный процесс финишной обработки, при котором снимается 0,002–0,02 мм материала с внутренних цилиндрических отверстий с помощью нескольких абразивных брусков, закреплённых на вращающейся и совершающей возвратно-поступательное движение оправке. Одновременное вращательное и осевое движение исправляет геометрические погрешности (округлость, цилиндричность, конусность) и создаёт сетчатый (перекрёстный) рисунок поверхности под углом 30°–60°, который удерживает смазочную плёнку. Достижимые допуски: ±0,001–0,010 мм по диаметру; шероховатость поверхности Ra 0,1–0,8 мкм. Хонингование — это финальная прецизионная операция после чернового растачивания и развёртывания — оно не формирует отверстия, а финализирует их функциональные характеристики для герметизации, смазки и износостойкости.
Что такое процесс хонингования?
Хонингование — это прецизионная абразивная микрофинишная операция, применяемая к поверхностям внутренних цилиндрических отверстий. Хонинговальный инструмент — оправка, несущая несколько абразивных брусков — радиально расширяется против стенки отверстия под контролируемым давлением, одновременно вращаясь и совершая возвратно-поступательное движение вдоль оси отверстия. Это комбинированное кинематическое движение снимает небольшое контролируемое количество материала и создаёт характерный сетчатый (перекрёстный) рисунок канавок под контролируемыми углами 30°–60°.
Хонингование отличается от растачивания, развёртывания или шлифования своей целью. Растачивание и развёртывание удаляют материал для обеспечения геометрического положения и размера. Хонингование уточняет размер от предварительно обработанного почти до конечного размера, исправляет остаточные геометрические погрешности — некруглость, конусность, бочкообразность — и создаёт функциональную текстуру поверхности, которая определяет поведение отверстия в эксплуатации. Впадины сетчатого рисунка удерживают смазочную плёнку; несущие площадки поддерживают сопрягаемые компоненты; контролируемая шероховатость определяет герметизирующие характеристики и поведение при приработке.
Для компонентов, где характеристики отверстия напрямую определяют надёжность системы — цилиндры двигателей, гидравлические приводы, пневматические цилиндры, прецизионные редукторы и компоненты медицинских изделий — хонингование не является опциональной финишной операцией. Это процесс, который превращает обработанное отверстие в функциональную поверхность.
Как работает процесс хонингования
Расширение абразивных брусков: контроль радиального давления
Хонинговальный инструмент несёт от трёх до двенадцати абразивных брусков, расположенных симметрично вокруг корпуса оправки. Бруски расширяются наружу против стенки отверстия через механический клин, пружину или гидравлический привод, создавая контролируемое радиальное контактное давление. Это давление определяет скорость съёма материала и чистоту поверхности:
- Более высокое давление: быстрый съём материала, большая способность исправления геометрии, но повышенный риск разрыва поверхности
- Более низкое давление: медленный съём, более тонкая чистота поверхности, лучший контроль конечной геометрии
На практике хонингование использует стратегию ступенчатого снижения давления — умеренное или высокое давление для начальной фазы калибровки (исправление геометрии и приближение к целевому диаметру), затем фаза финишной обработки при низком давлении и выдержка без подачи (инструмент выдерживается на позиции без продвижения) для достижения целевого Ra и конечного диаметра.
Вращение и возвратно-поступательное движение: механизм сетчатого рисунка
Определяющей кинематической особенностью хонингования является комбинация:
- Вращение шпинделя (инструмент вращается вокруг своей оси): окружная скорость резания
- Возвратно-поступательный ход (инструмент движется осевым образом вдоль отверстия): покрытие всей длины отверстия и формирование винтовых канавок
Пересечение этих двух движений создаёт сетчатый (перекрёстный) рисунок. Угол относительно оси отверстия определяется соотношением скорости хода к скорости вращения:
- Более высокое соотношение хода к вращению: более крутой угол сетчатого рисунка (приближается к 60°)
- Более низкое соотношение: более пологий угол (приближается к 30°)
Для применений в цилиндрах двигателей типичны углы сетчатого рисунка 40°–50° — обеспечивая достаточную маслоудерживающую способность с адекватной площадью площадок для поддержания нагрузки.
Почему важен сетчатый рисунок
Сетчатая поверхность — это спроектированная функциональная особенность, а не дефект поверхности:
Удержание масла: Пересекающиеся микровпадины действуют как распределённые резервуары смазки, восполняя масляную плёнку на поверхности скользящего контакта во время работы. Гладкая поверхность отверстия выдавила бы смазочную плёнку под нагрузкой, вызывая граничную смазку и ускоренный износ.
Контролируемая приработка: Несущие площадки воспринимают начальную контактную нагрузку во время приработки, в то время как впадины поддерживают смазку. Поскольку площадки минимально изнашиваются во время приработки, поверхность стабилизируется на своей проектной рабочей геометрии.
Герметизирующие характеристики: Контролируемая шероховатость поверхности Ra 0,1–0,4 мкм с определённой структурой площадок и впадин обеспечивает лучшие герметизирующие характеристики, чем слишком шероховатые (высокие пути утечки) или слишком гладкие (масляное голодание) поверхности.
Параметры процесса и их влияние
| Параметр | Основной эффект | Подход к оптимизации |
|---|---|---|
| Зернистость бруска | Ra и скорость съёма материала | Крупная (80–150) для калибровки; мелкая (320–600+) для финишной обработки |
| Давление бруска | Скорость съёма vs качество отделки | Ступенчатое снижение: высокое для калибровки, низкое для финишной обработки + выдержка без подачи |
| Соотношение RPM к ходу | Угол сетчатого рисунка | Устанавливается для каждого применения (обычно 40°–50° для двигателей) |
| Длина хода | Полное покрытие отверстия, предотвращение конусности | Покрытие на 1/3 длины бруска за каждым концом отверстия |
| Охлаждающая жидкость | Целостность поверхности, удаление стружки | Чистое фильтрованное хонинговальное масло; постоянный поток |
| Припуск на обработку | Способность к коррекции геометрии | Припуск на диаметр под хонингование 0,01–0,03 мм |
Точность хонингования и чистота поверхности
Точность размеров
Хонингование обеспечивает допуск по диаметру ±0,001–0,010 мм с коррекцией круглости и цилиндричности до 1–5 мкм:
Уникальность точности хонингования обусловлена эффектом усреднения нескольких брусков. Если одна сторона отверстия немного больше, бруски с этой стороны снимают больше материала до достижения равновесия — бруски естественным образом корректируют асимметричную геометрию. Этот самокорректирующийся механизм — причина, по которой хонингование позволяет достичь коррекции круглости, недостижимой при однолезвийном растачивании.
Окончательный размер достигается за счёт контролируемого съёма материала с измерением в процессе обработки (пневматическое измерение во время цикла хонингования) и выхаживающих проходов при пониженном давлении.
Шероховатость поверхности
Достижимая шероховатость поверхности по стадиям хонингования:
| Стадия хонингования | Диапазон зернистости абразива | Достижимая Ra |
|---|---|---|
| Съём материала (черновое) | Зернистость 80–150 | 1,0–2,5 мкм |
| Получистовое | Зернистость 180–280 | 0,4–1,0 мкм |
| Чистовое хонингование | Зернистость 320–600 | 0,1–0,4 мкм |
| Плосковершинное хонингование | Зернистость 600+, низкое давление | 0,05–0,2 мкм |
Для цилиндров двигателей спецификация определяется не только Ra, а параметрами кривой опорной длины профиля Аббота-Файрстоуна — Rpk (приведённая высота пиков), Rk (шероховатость сердцевины), Rvk (глубина впадин) — которые отдельно характеризуют высоту плоских вершин и глубину впадин. Эти параметры отражают, что функциональные характеристики зависят от соотношения плоских вершин и впадин, а не только от средней шероховатости.
Функциональные последствия качества поверхности
Герметизирующие характеристики: Улучшенная геометрия отверстия (круглость/цилиндричность) в сочетании с контролируемой Ra обеспечивает равномерный контакт с уплотнениями или поршневыми кольцами, снижая утечки в гидравлических цилиндрах, пневматических системах и отверстиях двигателей.
Поведение при смазке: Впадины перекрёстной штриховки удерживают масло и непрерывно распределяют его при скользящем движении, поддерживая стабильную смазочную плёнку даже под нагрузкой.
Износостойкость: Плосковершинная поверхность снижает начальные высокие пики (уменьшая износ при приработке), а сбалансированная текстура минимизирует контакт металла с металлом в установившемся режиме работы.
Хонингование против шлифования, развёртывания и притирки
Сравнение процессов
| Параметр | Хонингование | Внутреннее шлифование | Расширитель | Притирка |
|---|---|---|---|---|
| Основное применение | Финишная обработка внутренних отверстий | Внутренние/наружные поверхности | Обработка отверстий по размеру | Сверхплоские или прецизионные поверхности |
| Удаление материала | 0,002–0,02 мм | 0,05–0,5 мм | 0,05–0,5 мм | < 0,002 мм |
| Достижимая Ra | 0,1–0,8 мкм | 0,2–1,6 мкм | 0,4–3,2 мкм | < 0,05 мкм |
| Коррекция геометрии | Отличная (круглость, цилиндричность) | Хорошо | Ограниченный | Отличная (плоскостность) |
| Перекрёстная штриховка | Да (функциональная) | Нет | Нет | Нет |
| Типовой допуск отверстия | ±0,001–0,010 мм | ±0,005–0,020 мм | ±0,010–0,050 мм | < ±0,001 мм |
Когда выбирать каждый процесс
Выбрать хонингование когда: внутреннее отверстие требует перекрестной текстуры для смазки или уплотнения; требуется коррекция геометрии (круглость, цилиндричность, конусность) после предшествующей обработки; допуск ±0,001–0,010 мм; Ra 0,1–0,8 мкм.
Выбрать внутреннее шлифование когда: материал слишком тверд для хонинговальных брусков (>60 HRC без инструмента из CBN), требуется больший съем материала (0,05–0,5 мм) или задействована наружная/сложная геометрия.
Выбрать развертывание когда: калибровка по жесткому допуску является основным требованием, Ra 0,4–1,6 мкм приемлем, а перекрестная текстура функционально не требуется. Развертывание — это однопроходная калибровочная операция, а не процесс коррекции геометрии.
Выбрать доводку когда: задано Ra ниже 0,05 мкм (оптические компоненты, прецизионные седла клапанов) или требования к плоскостности экстремальны — обычно не применимо к цилиндрическим отверстиям.
Типы хонингования
Традиционное хонингование с возвратно-поступательным движением
Хонингование с возвратно-поступательным движением использует многопроходный процесс, при котором хонинговальный инструмент совершает множество возвратно-поступательных циклов через отверстие, постепенно удаляя материал и корректируя геометрию. Давление брусков, частота вращения, скорость хода и время цикла регулируются для достижения целевого диаметра, круглости и Ra. Эта гибкость делает хонингование с возвратно-поступательным движением подходящим для отверстий со значительными геометрическими погрешностями, переменным качеством предварительной обработки или строгими конечными требованиями.
Лучше всего подходит для: цилиндры двигателей, гидравлические цилиндры, аэрокосмические компоненты, ремонтные операции, где геометрия отверстия нерегулярна.
Однопроходное хонингование
Однопроходное хонингование использует инструмент фиксированного диаметра с алмазным или CBN абразивом, который проходит через отверстие один раз или небольшое фиксированное число раз. Диаметр инструмента предварительно устанавливается на целевое отверстие; процесс не адаптируется к геометрическим погрешностям. Однопроходное хонингование обеспечивает очень высокую производительность и превосходную согласованность диаметра для больших партий, но требует, чтобы входные размеры отверстия уже были близки к конечному размеру и относительно свободны от геометрических погрешностей.
Лучше всего подходит для: крупносерийное автомобильное производство (отверстия шатунов, отверстия гидравлических клапанов), стандартизированные детали с согласованной предварительной обработкой.
Плато-хонингование
Плато-хонингование — это усовершенствованная последовательность хонингования с возвратно-поступательным движением, специально разработанная для поверхностной структуры «плато-впадины», требуемой в цилиндрах двигателей. Процесс использует начальный проход с крупнозернистым абразивом для создания перекрестных впадин, за которым следует проход с мелкозернистым абразивом, удаляющий высокие пиковые выступы (создавая несущее плато) без заполнения впадин. Результирующая поверхность характеризуется параметрами Rpk, Rk и Rvk, которые определяют функциональные характеристики трибологического интерфейса.
Материалы для хонингования
Чугун
Чугун — идеальный материал для хонингования. Графитовые чешуйки (серый чугун) или nodules (ковкий чугун) обеспечивают собственную смазку на границе абразив-заготовка, снижая засаливание брусков и улучшая чистоту поверхности. Бруски из оксида алюминия (Al₂O₃) хорошо работают на сером чугуне ниже 45 HRC; витрифицированный CBN обеспечивает превосходную производительность на закаленном чугуне.
Закаленная сталь
Для отверстий в закаленных компонентах (50–65 HRC) — гидравлические золотники, корпуса клапанов, прецизионные калибры — хонингование CBN является стандартным процессом. CBN сохраняет целостность режущей кромки при высоких уровнях твердости, где обычные абразивы быстро изнашивались бы. Алмазное хонингование используется для керамики, твердого сплава и очень твердых покрытий.
Цветные материалы
Хонингование алюминия и латуни требует абразивов из карбида кремния (которые режут свободнее, чем Al₂O₃, в пластичных материалах), сниженных скоростей резания и увеличенного потока СОЖ для смывания мягкой стружки, которая иначе забила бы поры брусков. В нашем производственном опыте обработки гидравлических алюминиевых компонентов качество поверхности отверстия после хонингования очень чувствительно к чистоте СОЖ — загрязненная СОЖ produces surface scratching indistinguishable from inadequate abrasive performance.
Справочник по выбору абразива
| Материал | Твердость | Рекомендуемый абразив | Ключевое соображение |
|---|---|---|---|
| Серый чугун | < 45 HRC | Al₂O₃ или SiC | Графит способствует смазке |
| Легированная сталь (4140) | < 45 HRC | Al₂O₃ | Стандартный выбор |
| Закаленная сталь | > 50 HRC | CBN | Необходим для стойкости инструмента |
| Алюминий | Мягкий | SiC | Риск наволакивания; критична чистая СОЖ |
| Керамика, твердый сплав | Очень сложно | Ромбический | Единственный вариант для твердости >65 HRC |
Применения по отраслям
Автомобильные цилиндры двигателей
Каноническое применение хонингования. Спецификации отверстий цилиндров для серийных двигателей обычно требуют:
- Перекрестная штриховка под 40°–50° для уплотнения колец и удержания масла
- Ra 0,1–0,5 мкм; Rpk 0,05–0,15 мкм; Rvk 0,1–0,4 мкм (параметры плато-хонингования)
- Цилиндричность в пределах 0,005–0,010 мм по всей длине хода
- Круглость в пределах 0,003–0,005 мм
Эти спецификации определяют эффективность уплотнения колец (компрессия и прорыв газов), расход масла и износ при обкатке двигателя. Дизельные двигатели для тяжелых коммерческих автомобилей обычно задают большую глубину впадин (Rvk 0,3–0,5 мкм) по сравнению с бензиновыми двигателями, что отражает более высокие требования к смазке при больших средних эффективных давлениях.
Гидравлические и пневматические цилиндры
Качество отверстия гидравлического цилиндра определяет срок службы уплотнений, скорость внутренних утечек и удержание давления. Типичные спецификации требуют Ra 0,1–0,4 мкм с контролем круглости и цилиндричности — достаточно гладкая поверхность для эффективного контакта уплотнения без масляного голодания.
В нашем производственном опыте обработки отверстий гидравлических коллекторов для оборудования промышленной автоматизации хонингование до Ra 0,2–0,3 мкм с цилиндричностью в пределах 0,003 мм стабильно обеспечивает срок службы гидравлических уплотнений свыше 5 000 рабочих часов, тогда как поверхности после расточки (Ra 0,8–1,6 мкм) демонстрируют отказы уплотнений из-за износа через 500–1 000 часов.
Аэрокосмическая промышленность и оборонная отрасль
Аэрокосмические спецификации хонингования регулируются AS9100 и индивидуальными стандартами заказчиков. Отверстия исполнительных механизмов, гидравлических сервоклапанов и цилиндров шасси требуют допуска по диаметру ±0,002–0,005 мм, Ra 0,1–0,2 мкм и полной документации по коррекции геометрии. Прослеживаемость материалов, записи промежуточных измерений и сертификация финального контроля требуются для всех хонингованных компонентов, критичных для полёта.
Медицинские устройства
Отверстия хирургических инструментов, каналы эндоскопов и поверхности имплантатов требуют хонингования для обеспечения размерной точности, гладкости поверхности и отсутствия вкраплённого абразивного загрязнения. Требования к документации качества ISO 13485 применяются ко всем хонингованным поверхностям отверстий в медицинских применениях. Титановые и кобальт-хромовые компоненты имплантатов должны быть проверены на отсутствие встраивания абразивных частиц с помощью установленных протоколов очистки и контроля.
Руководство по проектированию для хонингования (DFM)
Припуск на хонингование
Хонингование требует определённого припуска от предшествующей операции обработки — слишком малый препятствует коррекции геометрии; слишком большой увеличивает время цикла и стоимость.
Типичные припуски по диаметру:
- Общие промышленные отверстия: 0,01–0,03 мм
- Цилиндры двигателей (значительная коррекция геометрии): 0,02–0,05 мм
- Высокоточные гидравлические отверстия (минимальная коррекция геометрии): 0,005–0,015 мм
Поверхность перед хонингованием должна иметь Ra ≤ 1,6 мкм после расточки или развёртывания, чтобы хонинговальные бруски могли достичь целевой шероховатости за практически приемлемое время цикла.
Геометрия отверстия: соотношение L/D и диаметр
- Минимальный диаметр отверстия: ≥ 3–5 мм для стандартного инструмента; меньшие диаметры требуют специализированного оборудования для микрохонингования
- Соотношение длины к диаметру (L/D): ≤ 10:1 для надёжных результатов; выше этого соотношения удаление стружки затрудняется, риск конусности возрастает и требуется многоступенчатое хонингование с направляющими башмаками
- Доступность отверстия: глухие отверстия можно хонинговать соответствующим инструментом с контролируемым реверсом хода; сквозные отверстия предпочтительны, где это позволяет функциональность
Контрольный список DFM для хонингованных компонентов
| Проектное решение | Рекомендация |
|---|---|
| Допуск отверстия перед хонингованием | В пределах 0,05 мм от финального диаметра |
| Ra перед хонингованием | ≤ 1,6 мкм после расточки/развёртывания |
| Припуск по диаметру | 0,01–0,03 мм (0,005–0,015 мм для точных) |
| Минимальный диаметр отверстия | ≥ 5 мм для стандартного инструмента |
| Соотношение L/D | ≤ 10:1 (специальный инструмент для больших соотношений) |
| Спецификация поверхности | Указывать Ra И угол перекрещивания следов; или Rk/Rpk/Rvk для двигателей/гидравлики |
| Доступность отверстия | Указывать входную фаску (минимум 1×45°); предпочтительно сквозное отверстие |
| Состояние материала при хонинговании | Указывать состояние термообработки — закалённое или отожжённое |
Типичные проблемы хонингования и их решения
Недостаточный припуск
Симптом: Погрешности геометрии остаются после хонингования — отверстие всё ещё некруглое или конусное; допуск по размеру не достигнут даже при достаточной шероховатости поверхности.
Основная причина: Отверстие перед хонингованием слишком близко к финальному целевому размеру, оставляя недостаточно материала для механизма усреднения для коррекции геометрии.
Решение: Увеличить припуск на расточку или развёртывание до 0,01–0,03 мм по диаметру перед хонингованием.
Неправильный абразив для материала
Симптом: Быстрый износ брусков при плохой скорости съёма материала; или плохая шероховатость поверхности с чрезмерными следами резания.
Основная причина: Тип абразива не соответствует твёрдости заготовки. Al₂O₃ на закалённой стали выше 50 HRC быстро изнашивается; SiC на чугуне режет чрезмерно быстро и даёт грубую поверхность.
Решение: Выбирать абразив по твёрдости: Al₂O₃ для обычных сталей и чугуна ниже 45 HRC; CBN выше 50 HRC; алмаз для керамики и твёрдых сплавов.
Загрязнение СОЖ
Симптом: Случайные царапины по хонингованной поверхности; непостоянство Ra между деталями; ускоренное засаливание брусков.
Основная причина: Металлическая стружка или абразивные частицы в системе хонинговального масла, образующие риски на поверхности отверстия во время хонингования.
Решение: Поддерживать выделенное фильтрованное хонинговальное масло с фильтрацией 5–10 мкм. Контролировать содержание железа в СОЖ. Отделять хонинговальную СОЖ от систем СОЖ для механообработки.
Конусность в хонингованном отверстии
Симптом: Диаметр отверстия измеримо больше на одном конце; не соблюдается спецификация по прямолинейности.
Основная причина: Недостаточная длина хода (бруски не полностью покрывают отверстие); неравномерное распределение давления; несоосность шпинделя станка.
Решение: Проверьте, чтобы длина хода покрывала всё отверстие плюс одну треть длины бруска за каждым концом. Проверьте соосность шпинделя. Проверьте стабильность давления по всей длине хода.
Основные выводы
- Хонингование — это прецизионный абразивный процесс финишной обработки внутренних отверстий, при котором снимается 0,002–0,02 мм для достижения допуска по диаметру ±0,001–0,010 мм и Ra 0,1–0,8 мкм с функциональным сетчатым рисунком.
- Сетчатый рисунок — это спроектированная функциональная особенность — а не дефект поверхности — обеспечивающая удержание масла, герметичность и контролируемую приработку.
- Хонингование исправляет геометрию, которую не могут обеспечить одноточечные процессы: механизм усреднения по нескольким брускам корректирует погрешности круглости, цилиндричности и конусности.
- Последовательность процесса имеет значение: растачивание формирует отверстие, развёртывание улучшает размер, хонингование обеспечивает окончательную точность и функциональное качество поверхности.
- Выбор абразива зависит от материала: Al₂O₃ для обычных сталей и чугуна ниже 45 HRC; CBN для закалённой стали выше 50 HRC; алмаз для керамики.
- Припуск перед хонингованием (0,01–0,03 мм) и соотношение L/D отверстия (≤ 10:1) — это критические проектные переменные для осуществимости хонингования.
- Для отделов закупок OEM-производителей, совместное указание Ra и угла сетчатого рисунка — или Rpk/Rk/Rvk для двигательных и гидравлических применений — обеспечивает полную спецификацию функциональной поверхности, а не только размерный допуск.
Часто задаваемые вопросы
Что такое процесс хонингования в производстве?
Хонингование — это прецизионный абразивный процесс финишной обработки, применяемый к внутренним цилиндрическим отверстиям. Инструмент, несущий несколько абразивных брусков, вращается и совершает возвратно-поступательное движение вдоль оси отверстия, при этом бруски радиально раздвигаются под контролируемым давлением. Это одновременное движение снимает 0,002–0,02 мм материала, исправляет геометрические погрешности (круглость, цилиндричность, конусность) и создаёт характерный сетчатый рисунок поверхности под углом 30°–60°. Достижимые допуски — ±0,001–0,010 мм по диаметру и Ra 0,1–0,8 мкм. Хонингование — это финальный прецизионный этап после чернового растачивания и развёртывания, завершающий функциональное качество поверхности отверстия для смазывания, герметизации и износостойкости.
Насколько точен процесс хонингования и какие допуски он может обеспечить?
Хонингование обеспечивает допуски по диаметру ±0,001–0,010 мм с коррекцией круглости и цилиндричности до 1–5 мкм в производственных условиях. Механизм точности — это эффект усреднения нескольких брусков: если одна сторона отверстия больше, эти бруски снимают больше материала, пока не будет достигнута круглость, компенсируя погрешности позиционирования станка и биение инструмента. Шероховатость поверхности Ra 0,1–0,8 мкм достижима в зависимости от последовательности зернистости и стратегии давления. Финальное калибрование использует проходы без подачи (инструмент выдерживается при пониженном давлении) и внутрипроцессное пневматическое измерение для достижения повторяемых результатов по производственным партиям.
В чём разница между хонингованием и шлифованием?
Хонингование использует несколько связанных абразивных брусков с комбинированным вращением и возвратно-поступательным движением, снимая очень малые объёмы материала (0,002–0,02 мм) для улучшения геометрии отверстия и создания сетчатого рисунка поверхности, необходимого для смазывания и герметизации. Шлифование использует вращающийся абразивный круг для снятия больших объёмов материала с более высокой скоростью, подходит для наружных цилиндрических поверхностей, плоских поверхностей и первоначальной финишной обработки отверстий. Внутреннее шлифование может уточнить размеры отверстия, но не создаёт сетчатую текстуру, которую формирует хонингование, и корректирует круглость отверстия менее эффективно, чем механизм усреднения по нескольким брускам при хонинговании по всей длине отверстия.
Когда следует указывать хонингование вместо развёртывания?
Указывайте хонингование вместо развёртывания, когда: отверстие требует сетчатой текстуры поверхности для смазывания или герметизации; требуется допуск точнее ±0,010 мм; необходима коррекция геометрии (круглость, цилиндричность, конусность) сверх достигнутого растачиванием; или указана Ra ниже 0,8 мкм. Развёртывание — это однопроходная операция калибрования, улучшающая диаметр отверстия до ±0,010–0,050 мм и шероховатость поверхности до Ra 0,4–1,6 мкм, без коррекции круглости или создания сетчатой текстуры. Выбирайте развёртывание, когда достаточны точность размера и умеренная шероховатость поверхности; выбирайте хонингование, когда требуются функциональная структура поверхности и коррекция геометрии.
Что вызывает отказы при хонинговании и как их предотвратить?
Три наиболее распространённых отказа при хонинговании: недостаточный припуск перед хонингованием — оставлено слишком мало материала для коррекции геометрии; неправильный выбор абразива — Al₂O₃ на закалённой стали выше 50 HRC быстро изнашивается, требуется CBN; и загрязнение СОЖ — стружка в хонинговальном масле вызывает случайные царапины на поверхности. Предотвращение требует обеспечения припуска 0,01–0,03 мм перед хонингованием от предшествующего растачивания, выбора абразива, соответствующего твёрдости заготовки, и поддержания выделенного фильтрованного хонинговального масла с фильтрацией 5–10 мкм при регулярном контроле. Большинство проблем качества хонингования являются результатом решений по настройке процесса, а не ограничений возможностей оборудования.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной обработки CNC и финишной обработки отверстий в гильзах цилиндров двигателей, гидравлических приводах, аэрокосмических компонентах и промышленном прецизионном оборудовании. Технические ссылки: ISO 13715 (Указание текстуры поверхности), ASME B46.1 (Текстура поверхности — шероховатость, волнистость и направление следов обработки), SAE J1094 (Хонингование цилиндровых отверстий), ISO 13485 (Системы качества медицинских изделий).
Заказываете прецизионно хонингованные отверстия или интегрированную обработку CNC с хонингованием?
В CMS мы предоставляем полные рабочие процессы от растачивания до хонингования для гидравлических компонентов, прецизионных промышленных отверстий и изготовленных на заказ деталей — растачивание до почти окончательного размера с контролируемым припуском, затем хонингование до окончательного допуска и спецификации Ra с внутрипроцессным измерением. Каждая работа по хонингованию проверяется на осуществимость по L/D, выбор абразива и достаточность припуска перед началом производства.
[Запросить DFM-анализ и расчёт стоимости прецизионного хонингования →]


