
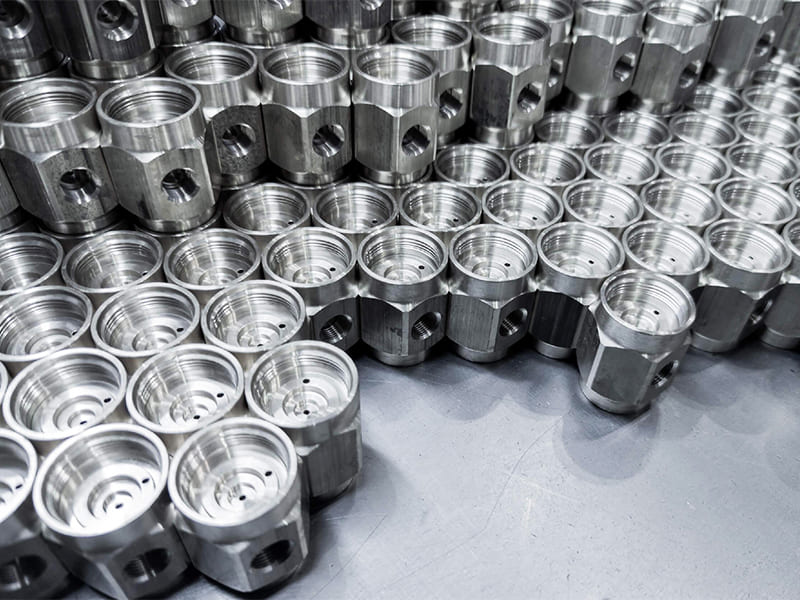
Быстрый ответ: Легированная сталь добавляет хром, никель, молибден или ванадий к железу и углероду, обеспечивая более высокую прочность, лучшую усталостную стойкость, улучшенную коррозионную стойкость и превосходный отклик на термическую обработку. Углеродистая сталь полагается только на содержание углерода — что делает её дешевле, проще в обработке и лучше для сварки, но более уязвимой к коррозии и менее подходящей для высоконагруженных применений. Выбор правильного стального материала напрямую влияет на стоимость обработки CNC, срок службы инструмента, долговечность продукта и экономику жизненного цикла.
В чём разница между легированной и углеродистой сталью?
Легированная и углеродистая сталь — оба являются железоуглеродными конструкционными материалами, но их состав, свойства и идеальные области применения различаются способами, которые имеют существенное значение для производителей OEM, покупателей обработки CNC и инженеров-конструкторов.
Углеродистая сталь определяется железом и углеродом в качестве основных компонентов с минимальным дополнительным легированием. Содержание углерода контролирует твёрдость, прочность и пластичность. Компромисс очевиден: с увеличением углерода сталь становится твёрже и прочнее, но менее пластичной, менее свариваемой и более хрупкой.
Легированная сталь намеренно включает дополнительные элементы — чаще всего хром, никель, молибден и ванадий — в контролируемых количествах для улучшения определённых свойств. Эти добавки позволяют инженерам достигать характеристик, которые один углерод не может обеспечить: глубокая прокаливаемость в толстых сечениях, стойкость к коррозионным средам, стабильная прочность при повышенных температурах и превосходная усталостная долговечность при циклическом нагружении.
Для закупочных команд OEM это различие имеет прямые ценовые последствия. Легированная сталь обычно имеет на 20–50% более высокую премию за сырьё по сравнению с эквивалентными марками углеродистой стали — но в усталостно-критичных или коррозионно-нагруженных применениях эта премия часто окупается за счёт снижения затрат на обслуживание, меньшего числа замен компонентов и сокращения простоев в течение срока службы продукта.
Что такое легированная сталь? Состав и ключевые свойства
Легированная сталь создаётся путём добавления контролируемых количеств металлических элементов к основе из железа и углерода. Согласно ASTM A322 и связанным спецификациям, сталь классифицируется как легированная, когда общее содержание легирующих элементов превышает установленные пороги — обычно когда такие элементы, как хром, никель или молибден, присутствуют выше следовых уровней.
Распространённые легирующие элементы и их влияние
Каждый легирующий элемент нацелен на определённую эксплуатационную характеристику:
| Легирующий элемент | Основной эффект | Типичные марки |
|---|---|---|
| Хром (Cr) | Коррозионная стойкость, прокаливаемость, износостойкость | 4140, 52100, D2 |
| Никель (Ni) | Вязкость, ударная стойкость, пластичность при низких температурах | 4340, 8620 |
| Молибден (Mo) | Высокотемпературная прочность, стойкость к ползучести, прокаливаемость | 4140, H13 |
| Ванадий (V) | Износостойкость, измельчение зерна, стойкость кромки | Инструментальные стали, марки V |
| Марганец (Mn) | Прокаливаемость, прочность, раскисление | Большинство легированных сталей |
Причина, по которой многие легированные стали сочетают несколько элементов, — достижение сбалансированных характеристик: высокая прочность без ущерба для вязкости или улучшенная коррозионная стойкость без чрезмерной твёрдости, которая усложнила бы обработку.
Легированная сталь 4140 является одной из наиболее широко используемых марок для обработки CNC: её хромомолибденовый состав обеспечивает превосходную прокаливаемость, усталостную стойкость и предел прочности при растяжении (обычно 655–1000 МПа в зависимости от состояния термической обработки), оставаясь при этом обрабатываемым в отожжённом или предварительно закалённом состоянии. В нашем производственном опыте обработки 4140 для промышленных валов и зубчатых передач предварительно закалённая 4140 (28–34 HRC) обеспечивает надёжный баланс производительности и эффективности обработки CNC, что оправдывает её более высокую стоимость материала по сравнению с углеродистой сталью 1045 в ответственных применениях.
Почему легированная сталь предпочтительна для высокопроизводительных применений
Легированные стали используются в шасси аэрокосмических аппаратов, компонентах автомобильных трансмиссий, промышленных зубчатых передачах и прецизионной оснастке, поскольку они могут быть термообработаны для достижения механических свойств, которых углеродистая сталь просто не может надёжно достичь — особенно в толстых сечениях, где ограниченная прокаливаемость углеродистой стали даёт мягкие сердцевины после закалки.
Что такое углеродистая сталь? Классификации и типичные марки
Углеродистая сталь — наиболее широко производимая и потребляемая конструкционная сталь в мире. Её свойства в первую очередь определяются процентным содержанием углерода, с тремя основными категориями, определёнными стандартами ASTM:
Низкоуглеродистая сталь (< 0,25% C)
Низкоуглеродистая сталь — часто называемая мягкой сталью — обладает превосходной пластичностью, выдающейся свариваемостью и низкой стоимостью. Распространённые марки включают 1018, A36 и Q235. Эти марки свободно обрабатываются, легко формуются и свариваются без предварительного нагрева или послесварочной термической обработки. Однако они не могут быть значительно упрочнены термической обработкой, что ограничивает их износостойкость и несущую способность.
Лучше всего подходит для: Несущие конструкции, сварные сборки, изготовление листового металла, кузовные панели автомобилей.
Среднеуглеродистая сталь (0,25–0,60% C)
Среднеуглеродистая сталь обеспечивает полезный баланс прочности, вязкости и обрабатываемости. Марки, такие как 1045 и S45C, хорошо реагируют на закалку и отпуск, что делает их подходящими для валов, зубчатых передач и машинных компонентов, требующих умеренной усталостной стойкости. Процессы поверхностного упрочнения, такие как индукционная закалка, высокоэффективны для этих марок.
Лучше всего подходит для: Валы, зубчатые передачи, кованые машинные детали, общие обработанные компоненты CNC.
Высокоуглеродистая сталь (0,60–1,25% C)
Высокоуглеродистая сталь достигает очень высокой твёрдости после термической обработки, что делает её пригодной для режущих инструментов, пружин и износостойких штампов. Компромисс — значительно сниженная пластичность и свариваемость: высокоуглеродистые марки хрупки после закалки и требуют тщательной термической обработки во избежание растрескивания.
Лучше всего подходит для: Режущие инструменты, пружины, штампы, ножи, износостойкие компоненты.
Сводка классификации углеродистой стали
| Категория | Содержание углерода | Диапазон твердости | Основное преимущество | Основное ограничение |
|---|---|---|---|---|
| Низкоуглеродистая | < 0,25% | 90–140 HB | Свариваемость, низкая стоимость | Низкая износостойкость |
| Среднеуглеродистая | 0.25–0.60% | 150–250 HB | Сбалансированная прочность/вязкость | Умеренная свариваемость |
| Высокоуглеродистая | 0.60–1.25% | 250–700 HB | Очень высокая твёрдость | Хрупкая, плохая свариваемость |
Легированная сталь против углеродистой: сравнение ключевых свойств
Прочность и твёрдость
Легированная сталь обычно обеспечивает более высокую прочность на растяжение и более равномерную твёрдость по поперечному сечению толстых деталей — свойство, называемое прокаливаемостью. Углеродистая сталь при закалке твердеет преимущественно на поверхности; сердцевина остаётся мягче, поскольку диффузия углерода ограничивает глубину проникновения закалочного превращения.
Конкретный пример: вал диаметром 100 мм из углеродистой стали 1045 после закалки может достичь 50–55 HRC на поверхности, но лишь 25–30 HRC в сердцевине. Тот же вал из легированной стали 4340 может достичь сквозной твёрдости 50+ HRC, обеспечивая значительно лучшую усталостную стойкость при изгибающих и крутильных нагрузках. Для вращающихся промышленных валов — именно того применения, которое рассматривается в нашем примере ниже, — это преимущество сквозной закалки является решающим.
Коррозионная стойкость
Углеродистая сталь крайне подвержена окислению. Без защитных покрытий даже умеренное воздействие влажности вызывает образование оксида железа (ржавчины), которое постепенно разрушает поверхность. Легированная сталь с содержанием хрома выше примерно 1% начинает демонстрировать заметное улучшение стойкости к окислению, поскольку хром образует тонкий стабильный оксидный слой, замедляющий дальнейшую коррозионную атаку.
Тем не менее, только нержавеющие стали (с ≥10,5% Cr) обеспечивают существенную долговременную коррозионную стойкость без покрытий. Для большинства конструкционных марок легированной стали, таких как 4140 или 4340, коррозионная стойкость улучшена по сравнению с углеродистой сталью, но всё ещё требует поверхностной защиты в агрессивных средах.
Практический вывод для покупателей OEM: Если ваш компонент эксплуатируется на открытом воздухе, во влажной промышленной среде или при любом химическом воздействии, выбирайте легированную сталь и обсудите варианты поверхностной обработки (цинкование, фосфатирование или защитное покрытие) с вашим поставщиком CNC. Полагатьcя на углеродистую сталь без покрытия в таких условиях — это отложенные затраты на обслуживание.
Вязкость и пластичность
Никель является основным элементом, повышающим вязкость легированных сталей. Такие марки, как 4340 (содержащая ~1,8% Ni), сохраняют превосходную ударную стойкость даже при низких температурах — свойство, критически важное для аэрокосмических и оборонных применений, подверженных эксплуатации в холодных условиях. Высокоуглеродистая сталь, напротив, может становиться опасно хрупкой при низких температурах после закалки, особенно при содержании углерода выше 0,8%.
Термостойкость
При повышенных температурах углеродистая сталь теряет твёрдость и прочность по мере начала отпуска мартенситной микроструктуры. Молибден и хром в легированных сталях значительно замедляют этот процесс разупрочнения. Инструментальные стали, такие как H13 (содержащая Mo, Cr и V), сохраняют рабочую твёрдость при температурах выше 500°C — что необходимо для оснастки литья под давлением и штампов горячей штамповки, где углеродистая сталь быстро выйдет из строя.
Обрабатываемость
Углеродистая сталь, особенно в диапазоне низко- и среднеуглеродистых марок, как правило, легче обрабатывается, чем легированная. Более низкая твёрдость означает меньшее усилие резания, лучшее стружкообразование и меньший износ инструмента — что напрямую приводит к сокращению времени цикла и снижению затрат на оснастку. С точки зрения обработки на станках CNC сталь 1018 или 1045 обычно может обрабатываться на 30–50% быстрее, чем термообработанная 4140 или 4340 при эквивалентных настройках.
Однако обрабатываемость значительно варьируется в зависимости от состояния. Отожжённая 4140 обрабатывается достаточно хорошо; предварительно закалённая 4140 при 28–34 HRC требует более низких скоростей, более жёсткой оснастки для закрепления инструмента и твердосплавных пластин с соответствующей геометрией режущей кромки. Сложность обработки ещё больше возрастает для инструментальных сталей, таких как D2 или H13, в закалённом состоянии.
Легированная сталь против углеродистой: полная сравнительная таблица
| Недвижимость | Низкоуглеродистая сталь | Среднеуглеродистая сталь | Легированная сталь (4140) | Легированная сталь (4340) |
|---|---|---|---|---|
| Прочность на растяжение (типичная) | 400–550 МПа | 550–750 МПа | 655–1000 МПа | 980–1470 МПа |
| Твёрдость (после термообработки) | Низкий | Умеренный | 28–55 HRC | 35–55 HRC |
| Устойчивость к коррозии | Бедный | Бедный | Умеренный | Умеренный |
| Обрабатываемость | Отлично | Хорошо | Умеренный | Умеренный |
| Свариваемость | Отлично | Умеренный | Умеренная (требуется предварительный подогрев) | Трудности |
| Усталостная прочность | Низкий | Умеренный | Высокий | Очень высокий |
| Реакция на термообработку | Ограниченный | Умеренный | Отлично | Отлично |
| Относительная стоимость материала | Самый низкий | Низкий | Умеренный | Выше |
| Типичные области применения | Изготовление конструкций, рамы | Валы, шестерни | Шестерни, валы, оснастка | Аэрокосмическая отрасль, тяжёлое машиностроение |
Как каждый материал ведёт себя при обработке на станках CNC?
Выбор материала оказывает прямое влияние на стоимость и качество обработки на станках CNC. Для покупателей OEM, закупающих прецизионные компоненты, понимание того, как марка стали влияет на экономику обработки, так же важно, как и понимание механических свойств.
Скорость резания и износ инструмента
Более высокая твёрдость и содержание карбидов в легированной стали увеличивают усилие резания, генерируют больше тепла в зоне резания и ускоряют износ инструмента. По нашим производственным данным при использовании твердосплавных пластин на различных марках стали стойкость инструмента при обработке отожжённой легированной стали 4140 обычно на 40–60% ниже, чем при эквивалентных резах в среднеуглеродистой стали 1045 — ещё до учёта снижения скорости, необходимого для контроля нагрева.
Твёрдые карбиды в легированной стали, в частности карбиды ванадия в инструментальных сталях и карбиды хрома в высоколегированных марках, достаточно абразивны, чтобы вызвать быстрое округление кромки даже на твердосплавных пластинах с покрытием TiAlN. Выбор инструмента имеет существенное значение: концевые фрезы с переменным шагом, пластины с положительной геометрией переднего угла и подача СОЖ под высоким давлением — всё это помогает поддерживать приемлемую стойкость инструмента при обработке легированной стали.
Соображения по качеству поверхности
Правильно обработанная легированная сталь часто даёт превосходное качество поверхности благодаря более однородной, стабильной микроструктуре. Среднеуглеродистые и легированные стали умеренной твёрдости обеспечивают чистое, стабильное стружкообразование. Сложность возникает на крайних значениях: очень мягкая низкоуглеродистая сталь склонна к намазыванию, а не к чистому резанию (что приводит к наростообразованию и шероховатой поверхности), тогда как закалённая легированная сталь требует консервативных режимов для предотвращения вибрации и термического повреждения.
Рекомендуемый подход к обработке на станках CNC по маркам стали
| Марка стали | Состояние | Рекомендуемая стратегия |
|---|---|---|
| 1018 низкоуглеродистая | В состоянии поставки | Высокая скорость, стандартный твердосплав, обильная подача СОЖ |
| 1045 среднеуглеродистая | Нормализованный | Умеренная скорость, твердосплав, хороший отвод стружки |
| Легированная сталь 4140 | Отожжённая | Умеренная скорость, твердосплавные пластины, попутное фрезерование |
| 4140 предварительно закалённая | 28–34 HRC | Сниженная скорость, жёсткая настройка, твердосплав с покрытием AlTiN |
| Легированная сталь 4340 | Закалённая | Консервативные параметры, жёсткое закрепление инструмента, охлаждающая жидкость высокого давления |
| Инструментальная сталь D2 / H13 | Закалённая | Предпочтительно EDM; фрезерование CNC с CBN или керамикой при необходимости |
Коррозионная стойкость и экологические характеристики
Почему углеродистая сталь быстро ржавеет
Углеродистая сталь не содержит значительного барьера против окисления. При воздействии влаги и кислорода поверхность железа реагирует с образованием оксида железа (ржавчины) в самоускоряющемся процессе: по мере образования ржавчины формируется пористая, непрочно сцепленная окалина, обнажающая свежий металл под ней, что продолжает цикл деградации. Без защиты поверхности конструкционные детали из углеродистой стали могут терять несколько сотен микрометров материала в год во влажной или морской среде.
Как легированная сталь улучшает эксплуатационные характеристики в агрессивных средах
Легированные стали, содержащие хром, сопротивляются окислению, образуя более стабильный, прочно сцепленный оксидный слой, чем образует чистое железо. Никель улучшает электрохимическую стабильность. Молибден обеспечивает стойкость к питтинговой коррозии — особо агрессивной форме локального поражения, распространённой в средах, содержащих хлориды, таких как прибрежные объекты и морские системы.
Для компонентов, подвергающихся воздействию промышленных химикатов, морской воды или наружных погодных циклов, легированная сталь с защитной обработкой поверхности (фосфатирование, цинкование или химическое никелирование) существенно более экономически эффективна за 5–10-летний срок службы, чем незащищённая углеродистая сталь с периодическим восстановлением покрытия.
Когда необходимы поверхностные покрытия
Оба типа стали выигрывают от обработки поверхности в коррозионных средах. Распространённые варианты включают:
- Горячее цинкование — высокоэффективно для конструкционных компонентов из углеродистой стали; цинковый слой жертвенно корродирует раньше базовой стали
- Фосфатирование + масло — стандартная защита для обработанных деталей из легированной стали в умеренных средах
- Безэлектродное никелирование — превосходная размерная стабильность для точных деталей из легированной стали, требующих как коррозионной стойкости, так и жёстких допусков
- PVD-покрытия — применяются на инструментальных сталях для износостойкости и коррозионной стойкости в инструментальных применениях
Термообработка: как реагирует каждая сталь
Термообработка — один из наиболее мощных способов оптимизации механических свойств стали, и легированная сталь реагирует значительно лучше, чем углеродистая, в большинстве сценариев термообработки.
Закалка и отпуск
Оба типа стали могут быть закалены (быстро охлаждены от температуры аустенитизации для образования твёрдого мартенсита) и отпущены (повторно нагреты для снижения хрупкости). Критическое различие — прокаливаемость: легированные стали закаляются глубже и равномернее в толстых сечениях.
Согласно стандартам испытаний прокаливаемости по методу Джомини ASTM A255, легированная сталь 4140 сохраняет полезную твёрдость на значительно большем расстоянии от закалённой поверхности, чем углеродистая сталь 1045 — обычно в 3–4 раза глубже в крупных поперечных сечениях. Для валов, шестерён и конструкционных компонентов диаметром более 50 мм это различие является решающим для сопротивления усталости.
Отжиг
Отжиг смягчает сталь для улучшения обрабатываемости и формуемости. Для легированных сталей надлежащий отжиг часто необходим перед обработкой CNC для достижения приемлемых условий резания — особенно для марок, которые иначе были бы слишком твёрдыми для эффективной производственной обработки. В проектах, которые мы реализовали с инструментальной сталью D2, отжиг перед черновой обработкой с последующей закалкой и финишным шлифованием является стандартной практикой для контроля износа инструмента и поддержания размерных допусков.
Цементация
Цементация создаёт твёрдую, износостойкую наружную поверхность над более вязкой, ударопрочной сердцевиной. Легированные стали развивают более глубокий, более однородный цементированный слой, чем эквивалентные углеродистые стали, и сохраняют лучшую размерную стабильность в течение цикла цементации и закалки. Легированная сталь 8620 является стандартной маркой для цементированных шестерён трансмиссии в автомобильных применениях именно благодаря этому сочетанию глубины цементированного слоя, вязкости сердцевины и размерного контроля.
Сравнение термообработки
| Процесс | Реакция углеродистой стали | Реакция легированной стали |
|---|---|---|
| Закалка | Ограниченная глубина в толстых сечениях | Глубокая, равномерная твёрдость |
| Закалка | Хорошее восстановление вязкости | Отличная вязкость + сохранённая прочность |
| Поверхностная закалка | Умеренная глубина цементированного слоя | Глубокий, однородный цементированный слой |
| Размерная стабильность | Умеренный | Лучше |
| Сложность | Нижний | Выше (больше параметров для контроля) |
Применения по отраслям
Автомобильная промышленность
Автомобильная промышленность широко использует оба типа стали, выбирая на основе функции компонента и целевых затрат.
Легированная сталь доминирует в компонентах трансмиссии и силового агрегата — шестернях коробки передач, коленчатых валах, шатунах, распределительных валах и полуосях — где циклическая усталостная нагрузка, поверхностный износ и повышенные температуры являются постоянными эксплуатационными условиями. Углеродистая сталь (конструкционные марки, такие как A36 или HSLA-стали) используется для рам транспортных средств, конструкционных усилений кузова и монтажных кронштейнов, где формуемость и свариваемость важнее сопротивления усталости.
Аэрокосмическая промышленность
Аэрокосмические конструкции требуют чрезвычайно высоких соотношений прочности к весу, стабильных усталостных характеристик в широких диапазонах температур и надёжной структурной целостности. Марки легированной стали, такие как 4340, 300M и мартенситностареющие стали, используются для шасси, конструкционных фитингов и высокопрочных крепежей. Углеродистая сталь редко указывается для первичных аэрокосмических конструкций, поскольку она не может надёжно соответствовать требованиям по усталостной долговечности и вязкости в соответствии со стандартами сертификации.
Нефть и газ
Скважинные инструменты, корпуса клапанов, компоненты устья скважины и сосуды под давлением в нефтегазовых применениях работают под высоким давлением, в условиях абразивного потока и воздействия сероводорода (H₂S) — особо агрессивного коррозионного агента, вызывающего сульфидное растрескивание под напряжением в неправильно выбранных сталях. NACE MR0175/ISO 15156 определяет марки легированной стали с контролируемыми пределами твёрдости (обычно ≤22 HRC для кислых сред) для предотвращения разрушений от растрескивания. Углеродистая сталь используется в менее агрессивных условиях эксплуатации и в структурной инфраструктуре, где можно применить и поддерживать защиту от коррозии.
Промышленное оборудование
Компоненты трансмиссии — шестерни, валы, муфты и подшипниковые кольца — это стандартная область применения легированной стали из-за требований к износостойкости и усталостной прочности. Конструкционные рамы, ограждения, кожухи и неответственные опоры обычно изготавливаются из углеродистой стали, что оптимизирует баланс между стоимостью материала и простотой изготовления.
Строительство и инфраструктура
Углеродистая сталь доминирует в строительстве, поскольку конструкционные марки, такие как A36 и A572, обеспечивают достаточную прочность для применения в балках и колоннах при минимально возможной стоимости материала и изготовления. Свариваемость имеет первостепенное значение в строительстве — требования к сварке на монтажной площадке делают низкоуглеродистые стали с низкой прокаливаемостью гораздо более практичными, чем легированные марки, требующие предварительного подогрева и послесварочной термообработки для предотвращения трещинообразования.
Соображения DFM: Выбор стали с учётом технологичности изготовления
Спецификация материала — одно из наиболее значимых проектных решений, влияющих на стоимость обработки на станках с ЧПУ и эффективность производства. Основываясь на нашем производственном опыте анализа деталей для заказчиков, завышение требований к марке стали является одной из наиболее распространённых и дорогостоящих ошибок DFM — и одной из самых простых в исправлении.
Избегайте завышения требований
Не каждая конструкционная скоба требует 4140. Не каждый корпус требует термообработанной легированной стали. Когда среднеуглеродистая сталь, такая как 1045, соответствует требованиям применения по прочности и износостойкости, её указание вместо легированной стали снижает стоимость материала, время цикла обработки и сложность термообработки — часто на 20–40% от общих производственных затрат.
Структурированный вопрос, который следует задать: каким фактическим видам разрушения должна противостоять эта деталь? Если ответ — статическая перегрузка в защищённой внутренней среде, углеродистая сталь почти наверняка достаточна. Если ответ включает усталость, коррозию, повышенную температуру или сквозную твёрдость, тогда легированная сталь оправдывает свою премиальную стоимость.
Баланс твёрдости и применения
Каждый дополнительный пункт твёрдости увеличивает сложность обработки. Указание термообработанной легированной стали при 48–52 HRC, когда 30–35 HRC соответствовало бы требованиям по износу, — это распространённое завышение требований, которое резко увеличивает стоимость обработки (часто требуя шлифования в качестве финальной операции) без пропорциональной выгоды.
Работайте с вашим поставщиком CNC, чтобы определить минимально приемлемый диапазон твёрдости для применения — а не максимально достижимый для материала.
Учитывайте последовательность процессов
Обработка до финального упрочнения — черновая обработка в отожжённом состоянии, затем термообработка, затем финишное шлифование или лёгкая отделка — является стандартной практикой для прецизионных компонентов из легированной стали. Эта последовательность минимизирует сложность обработки, контролирует деформацию при термообработке и позволяет эффективно достигать жёстких финальных допусков. Указание материала в предварительно упрочнённом состоянии упрощает закупку, но снижает гибкость поставщика в оптимизации последовательности процессов.
Последствия для свариваемости
Любая конструкция, требующая сварки, должна по умолчанию использовать низко- или среднеуглеродистую сталь, если требования к производительности явно не диктуют легированную сталь. Легированные стали с эквивалентом углерода выше 0,3% (комбинированный показатель содержания углерода и легирующих элементов) требуют предварительного нагрева перед сваркой и контролируемого охлаждения после неё для предотвращения растрескивания зоны термического влияния. В условиях серийного производства эти требования увеличивают затраты, замедляют пропускную способность и повышают риск утечки качества.
Чек-лист выбора стали по DFM
| Вопрос проектирования | Последствие |
|---|---|
| Требует ли деталь сварки? | Предпочесть низкоуглеродистую сталь |
| Критична ли сквозная твёрдость? | Указать легированную сталь |
| Значительно ли воздействие коррозии? | Указать легированную сталь + обработка поверхности |
| Деталь толще 50 мм и подвержена усталостной нагрузке? | Прокаливаемость углеродистой стали может быть недостаточной |
| Минимизация затрат — приоритет? | Углеродистая сталь, стандартный класс |
| Это крупносерийная конструкционная деталь? | Углеродистая сталь, оптимизация под сварку и обработку |
Сравнение затрат: легированная сталь против углеродистой
Стоимость сырья
Низкоуглеродистая сталь — это базовая линия. Среднеуглеродистая сталь (1045) обычно стоит на 10–20% дороже. Легированная сталь (4140) стоит на 30–60% дороже в зависимости от рыночных цен на хром и молибден, которые колеблются вместе с глобальными затратами на добычу и энергию. Высоколегированные инструментальные стали (D2, H13) могут стоить в 4–8 раз дороже эквивалентного по весу низкоуглеродистого аналога.
Это только затраты на сырьё — общая картина затрат значительно меняется, когда учитываются обработка, термообработка и факторы жизненного цикла.
Стоимость обработки
Лучшая обрабатываемость углеродистой стали напрямую снижает стоимость обработки: более быстрое время цикла, более длительный срок службы инструмента и меньше простоев на замену инструмента. Для крупносерийного производства CNC эта разница может компенсировать значительную часть премии к цене сырья легированной стали — или сделать углеродистую сталь явным победителем для применений, чувствительных к затратам.
Затраты жизненного цикла
Для компонентов, подверженных износу, усталости или коррозии, расчёт меняется на противоположный. Приводной вал из среднеуглеродистой стали, требующий замены каждые 18 месяцев, имеет более высокую 5-летнюю стоимость жизненного цикла, чем вал из легированной стали, служащий 4–5 лет, даже с учётом более высокой начальной стоимости материала и обработки. В проектах, которые мы поддерживали для клиентов в области промышленной автоматизации, переход с 1045 на термообработанную 4140 в нагруженных применениях валов неизменно показывал снижение общей стоимости жизненного цикла на 40–60% с учётом обслуживания и простоев.
Как снизить общие затраты на производство стали
- Используйте стандартные классы (1018, 1045, 4140) везде, где возможно — специальные классы добавляют стоимость закупки и время выполнения заказа
- Указывайте реалистичные допуски — неоправданно жёсткие допуски на легированной стали требуют шлифовальных операций, которые многократно увеличивают стоимость
- Правильно выстраивайте последовательность термообработки — обработка в отожжённом состоянии до упрочнения снижает время цикла и износ инструмента
- Избегайте завышения требований к чистоте поверхности — финишные операции на легированной стали дороги; указывайте значения Ra исходя из функциональных требований, а не косметики
Тематическое исследование: переход с углеродистой стали на легированную для промышленных приводных валов
Предыстория: Производитель оборудования для промышленной автоматизации сталкивался с повторяющимися отказами в полевых условиях на приводных валах, работающих в конвейерных системах непрерывного действия. Исходная спецификация предусматривала среднеуглеродистую сталь 1045, выбранную за её низкую стоимость и простую обрабатываемость.
Условия эксплуатации: Непрерывное вращение при умеренной скорости под значительной изгибающей и крутильной нагрузкой, с occasional ударной нагрузкой во время заклинивания. Рабочая среда: внутренняя, с воздействием смазки и умеренными температурными циклами.
Анализ отказов: Валы разрушались из-за зарождения усталостных трещин в точках концентрации напряжений (шпоночные канавки и буртики вала) после 12–18 месяцев службы. Также отмечался поверхностный износ в зонах контакта с подшипниками, что способствовало дрейфу размеров и шуму подшипников перед окончательным разрушением.
Основная причина: Углеродистая сталь 1045 в нормализованном состоянии (приблизительно 170–210 HB) обеспечивала недостаточную усталостную прочность для фактического спектра циклических нагрузок. Твёрдость сердцевины была ограничена прокаливаемостью — закалка валов диаметром 60 мм давала поверхностную твёрдость ~48 HRC, но твёрдость сердцевины лишь ~22–25 HRC, оставляя поперечное сечение с недостаточной усталостной стойкостью в критической подповерхностной зоне.
Модернизация материала: Инженерная команда выбрала легированную сталь 4140, закалённую и отпущенную до 30–36 HRC по всему поперечному сечению.
Внедрённые изменения процесса:
| Параметр | До (1045) | После (4140 Q&T) |
|---|---|---|
| Материал | 1045 нормализованная | 4140 Q&T (30–36 HRC) |
| Твёрдость сердцевины | 22–25 HRC | 30–36 HRC |
| Подход к обработке | Стандартный твердосплавный, высокая скорость | Твердосплавные пластины, пониженная скорость, попутное фрезерование |
| Обработка поверхности | Необработанная сталь | Фосфатирование + масло |
| Стратегия траектории инструмента | Стандарт | Оптимизировано для более твёрдого материала |
Результаты:
| Показатель | До | После |
|---|---|---|
| Средний срок службы вала | 12–18 месяцев | 48–60 месяцев |
| Годовая стоимость замены валов | Базовый уровень | Снижено ~65% |
| Случаи простоев на обслуживание | 4–6 в год | < 1 в год |
| Общая стоимость жизненного цикла за 5 лет | Выше | Ниже, несмотря на более высокую стоимость материала |
Инженерный вывод: Начальная стоимость легированной стали 4140 и немного более высокая стоимость обработки окупились в течение первого же предотвращённого цикла замены. Для покупателей OEM этот случай иллюстрирует, почему выбор стали на основе наименьшей стоимости сырья — без оценки фактического режима отказа и экономики жизненного цикла — неизменно приводит к более высокой совокупной стоимости владения.
Основные выводы
- Легированная сталь превосходит углеродистую по прочности, прокаливаемости, усталостной стойкости и коррозионной стойкости — но при более высокой стоимости материала и обработки.
- Углеродистая сталь — правильный выбор для конструкционного изготовления, производства с интенсивной сваркой, чувствительных к стоимости деталей и внутренних применений где экстремальные характеристики не требуются.
- Обрабатываемость в пользу углеродистой стали — низко- и среднеуглеродистые марки обрабатываются быстрее, с меньшим износом инструмента и более короткими циклами, чем эквивалентные марки легированной стали.
- Реакция на термообработку решительно в пользу легированной стали в толстых сечениях — ограниченная прокаливаемость углеродистой стали оставляет мягкие сердцевины в компонентах диаметром более 40–50 мм.
- Стоимость жизненного цикла, а не цена сырья, является правильным критерием для выбора стали в применениях, критичных к износу или усталостным нагрузкам.
- Завышение характеристик обходится дорого — подбор марки стали в соответствии с фактическими требованиями применения является высокоценной деятельностью в рамках DFM, которая снижает общую стоимость производства без ущерба для надёжности продукта.
- Для OEM покупателей, попросить вашего поставщика CNC пересмотреть выбор марки стали в рамках анализа DFM — стоит разговора, особенно для вращающихся компонентов, деталей с усталостными нагрузками и всего, что работает в коррозионных средах.
Часто задаваемые вопросы
В чём основное различие между легированной и углеродистой сталью?
Фундаментальное различие — в химическом составе. Углеродистая сталь полагается на железо и углерод как основные компоненты, при этом процент углерода контролирует твёрдость и прочность. Легированная сталь добавляет определённые металлические элементы — чаще всего хром, никель, молибден и ванадий — для улучшения свойств, которых углерод в одиночку достичь не может: глубокая прокаливаемость в толстых сечениях, повышенная коррозионная стойкость, улучшенная ударная вязкость при низких температурах и стабильная прочность при высоких температурах. На практике легированная сталь превосходит углеродистую в требовательных применениях, но стоит дороже в закупке и обработке.
Какая сталь прочнее — легированная или углеродистая?
Легированная сталь, как правило, прочнее, особенно после термообработки и в больших поперечных сечениях. Легированная сталь 4140 достигает предела прочности при растяжении 655–1000 МПа в зависимости от состояния отпуска; 4340 достигает 980–1470 МПа. Среднеуглеродистая сталь (1045) обычно обеспечивает 550–750 МПа. Высокоуглеродистая сталь может достигать очень высокой твёрдости (60+ HRC) после закалки, но ценой хрупкости. Для применений, требующих высокой прочности в сочетании с полезной ударной вязкостью — шестерни, валы, аэрокосмические компоненты — легированная сталь является правильным выбором. Для применений, где наиболее важны твёрдость и стойкость режущей кромки (режущие инструменты, пружины), высокоуглеродистая сталь остаётся актуальной.
Более ли коррозионностойка легированная сталь по сравнению с углеродистой?
Да, в большинстве случаев. Содержащие хром легированные стали образуют более стабильный оксидный слой, чем обычная углеродистая сталь, улучшая стойкость к окислению и ржавчине. Однако для большинства конструкционных легированных марок, таких как 4140, улучшение является постепенным — значимая защита от коррозии всё ещё требует поверхностной обработки. Только марки нержавеющей стали (≥10,5% Cr) обеспечивают существенную коррозионную стойкость необработанного металла для агрессивных сред. Для умеренного воздействия коррозии легированная сталь с фосфатированием или цинкованием обычно является практичным решением; для суровых сред вместо этого может рассматриваться нержавеющая сталь или углеродистая сталь с тяжёлым покрытием.
Какую сталь легче обрабатывать в производстве CNC?
Углеродистую сталь, особенно низко- и среднеуглеродистых марок, обрабатывать легче, чем легированную. Более низкая твёрдость означает меньшие силы резания, лучшее стружкообразование, более длительный срок службы инструмента и более высокие достижимые скорости резания. С точки зрения экономики производства, 1018 и 1045 являются одними из наиболее дружественных к CNC марок стали. Легированная сталь — особенно в предварительно закалённом или полностью закалённом состоянии — требует более низких скоростей, более жёстких установок, специализированного инструмента и более тщательного управления тепловыми режимами. Для крупносерийного производства некритичных компонентов преимущество углеродистой стали в обрабатываемости является значимым фактором стоимости.
Когда следует указывать легированную сталь вместо углеродистой для детали, обрабатываемой на CNC?
Указывайте легированную сталь, когда применимо одно или несколько из следующих условий: компонент испытывает значительные циклические усталостные нагрузки (вращающиеся валы, шестерни, шатуны); поперечное сечение достаточно велико, чтобы прокаливаемость углеродистой стали была недостаточной для сквозной закалки; рабочая среда включает коррозию, влагу или химическое воздействие; работа при повышенной температуре снижает прочность углеродистой стали недопустимо; или длительный срок службы с минимальным обслуживанием является приоритетом. Для статических конструкционных деталей в защищённых средах стандартной среднеуглеродистой стали обычно достаточно.
Можно ли эффективно термообработать углеродистую сталь?
Да — средне- и высокоуглеродистые стали хорошо поддаются закалке и отпуску, а процессы поверхностного упрочнения, такие как индукционная закалка, очень эффективны для марок типа 1045 и 1050. Ограничением является прокаливаемость: углеродистая сталь достигает полной твёрдости только вблизи поверхности в более толстых сечениях, оставляя более мягкую сердцевину. Для деталей диаметром или толщиной стенки менее 30–40 мм это ограничение часто manageable. В более крупных сечениях дефицит прочности сердцевины становится усталостным риском, который превосходная прокаливаемость легированной стали устраняет более надёжно.
Почему легированная сталь стоит дороже, и оправдана ли эта надбавка?
Легированная сталь стоит дороже, потому что содержит хром, никель, молибден и другие элементы, которые добываются, очищаются и легируются с дополнительными затратами. Стоимость механической обработки также возрастает из-за более высокой твёрдости и более высоких требований к процессу. Оправдана ли надбавка, полностью зависит от применения. Согласно данным SME по технологии производства, общая стоимость жизненного цикла деталей из легированной стали в критичных по усталости или износу применениях часто ниже, чем у эквивалентных деталей из углеродистой стали, требующих более частой замены — зачастую решающе ниже, когда учитываются затраты на незапланированные простои. Для конструкционных или сваркоёмких изделий, где экстремальные характеристики не требуются, более низкая стоимость углеродистой стали является правильным инженерным и экономическим выбором.
Какие марки стали лучше всего подходят для обработки CNC?
Для общего CNC machining, 1018 (простые низкопрочные конструкционные детали) и 1045 (валы и детали машин средней прочности) являются наиболее технологичными марками углеродистой стали. Для CNC machining легированной стали 4140 в отожжённом или предварительно закалённом состоянии (28–34 HRC) обеспечивает отличное сочетание механических характеристик и эффективности обработки. Полностью закалённые инструментальные стали (D2, H13 выше 54 HRC) обычно обрабатываются шлифованием или EDM, а не обычным CNC фрезерованием и точением.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной CNC machining легированной стали, углеродистой стали и инженерных материалов для аэрокосмических, автомобильных и промышленных применений OEM. Технические источники: ASTM A322 (Alloy Steel Bar), ASTM A255 (Hardenability Testing), NACE MR0175/ISO 15156 (Sour Service Materials), SME Manufacturing Engineering Handbook.
Закупка прецизионных компонентов CNC из легированной или углеродистой стали?
В CMS мы обрабатываем как легированную, так и углеродистую сталь с жёсткими допусками, с внутренней координацией термообработки, DFM-анализом материалов и вариантами поверхностной обработки. Независимо от того, закупаете ли вы приводные валы, шестерни, конструкционные кронштейны или нестандартные промышленные компоненты, наша инженерная команда поможет вам выбрать подходящую марку стали для ваших эксплуатационных требований и производственного бюджета.
[Запросить DFM-анализ и расчёт стоимости обработки →]


