
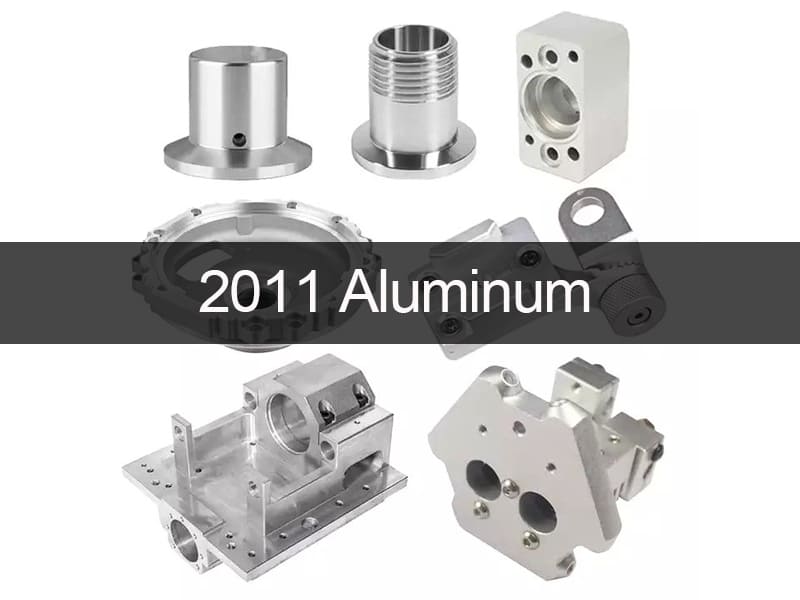
Nel mondo di nicchia delle parti lavorate CNC e della lavorazione automatica a vite, la lega di alluminio 2011 occupa un posto unico e duraturo. Questa lega è stata sviluppata e standardizzata come il miglior alluminio a lavorabilità libera molto prima che i centri di lavorazione multiasse diventassero comuni. È stata progettata specificamente per migliorare l'efficienza di taglio, il controllo del truciolo e la ripetibilità dimensionale in ambienti di produzione ad alta velocità.
Anche se le leghe per uso generale come la 6061 e le leghe ad alta resistenza come la 7075 stanno diventando più popolari, l'alluminio 2011 è ancora la scelta migliore quando la velocità è più importante della flessibilità strutturale. Ma solo perché qualcosa è facile da lavorare non significa che possa essere usato in ogni situazione. È eccellente per realizzare parti tornite di precisione come connettori e raccordi, ma ci sono chiari limiti meccanici, di corrosione e normativi su come può essere utilizzato. Questa guida esamina l'alluminio 2011 da un punto di vista ingegneristico, aiutando progettisti e team di approvvigionamento a capire quando è la scelta migliore e quando altre leghe sono preferibili.
Cos'è la lega di alluminio 2011? Definizione di base e classificazione delle leghe
Cos'è l'alluminio 2011?
L'Al 2011, noto anche come alluminio a lavorabilità libera, è una lega lavorata della serie 2xxx. Il rame è il principale elemento di lega in questa lega. Viene solitamente venduto nella tempra T3 o T8 ed è realizzato specificamente per torni automatici e macchine CNC di tipo svizzero, a differenza dell'alluminio normale.
Da un punto di vista metallurgico, il 2011 è diverso perché Piombo (Pb) e Bismuto (Bi) sono stati aggiunti appositamente. Questi elementi non rendono realmente le strutture più resistenti; invece, funzionano come minuscoli rompitruciolo.
“Contesto di ”Lavorabilità libera": In questa lega, “lavorabilità libera” significa che i trucioli si rompono in modo prevedibile, le forze di taglio sono basse e l'utensile rimane impegnato.
Caso d'uso principale: È lo standard per realizzare parti di precisione con volumi elevati e piccoli diametri, come connettori, raccordi e distanziali, su centri di tornitura ad alta velocità.
La chiave per scegliere i materiali giusti per i moderni flussi di lavoro di produzione CNC è comprendere l'alluminio 2011 come materiale guidato dal processo invece che come soluzione strutturale universale.
La composizione chimica dell'alluminio 2011 e come influisce sull'ingegneria
La composizione chimica dell'alluminio 2011 è volutamente sbilanciata per essere più facile da lavorare che da saldare o resistere alla corrosione. La serie 6xxx ha una miscela di magnesio-silicio, ma il 2011 utilizza un sistema rame-piombo-bismuto.
Tabella 1: La composizione chimica usuale dell'alluminio 2011
| Articolo | Percentuale (wt.%) | Ruolo ingegneristico principale |
| Alluminio (Al) | Equilibrio | Matrice di base |
| Rame (Cu) | 5.0–6.0 | Questo è il principale rinforzante. Rende le cose più dure ma meno resistenti alla corrosione. |
| Piombo (Pb) | 0.2–0.6 | Il rompitruciolo. Crea inclusioni morbide che aiutano con un taglio pulito. |
| Bismuto (Bi) | 0.2–0.6 | Lavora con il Piombo per migliorare la finitura superficiale e la lubrificazione. |
| Ferro (Fe) | Max 0,7 | Impurità (controllata). |
| Silicio (Si) | Max 0,4 | Impurità (controllata). |
| Zinco (Zn) | Max 0,3 | Impurità (controllata). |
Come Piombo e Bismuto rendono possibile la lavorabilità
Piombo e Bismuto non si dissolvono nel reticolo di alluminio quando si parla di metallurgia. Invece, creano fasi separate, morbide e a basso punto di fusione che sono distribuite in tutto il materiale. Queste inclusioni agiscono come concentratori di stress localizzati all'interfaccia utensile-truciolo durante la lavorazione CNC.
Questo crea una catena di eventi che può essere prevista:
-
Lubrificazione: Le inclusioni diventano più morbide quando vengono tagliate, il che aiuta l'interno a muoversi senza intoppi.
-
Frattura: Il truciolo si rompe pulitamente in questi punti morbidi invece di allungarsi.
-
Risultato: Trucioli corti e granulari che si allontanano subito, fermando la “nidificazione” sui torni automatici.
Il fatto che questo meccanismo renda l'alluminio 2011 la lega più facile da lavorare significa anche che è meno saldabile e meno resistente alla corrosione, il che stabilisce chiari limiti al suo uso in ingegneria.
Le proprietà fisiche e meccaniche dell'alluminio 2011
Gli ingegneri dovrebbero guardare a quanto bene l'alluminio 2011 funziona nella produzione, non solo a quanto è resistente. È abbastanza resistente, ma le sue proprietà di allungamento e termiche sono progettate per rendere il taglio più facile piuttosto che renderlo più resistente agli impatti.
Caratteristiche meccaniche
I seguenti numeri mostrano la tempra T3 standard, che è lo stato più comune per le parti lavorate.
Tabella 2: Valori tipici per le proprietà meccaniche
| Proprietà | Valore (tipico) | Confronto con 6061-T6 e importanza per la produzione |
| Resistenza a trazione ultima | ~380 MPa (55 ksi) | Più alta (~310 MPa) Sufficiente per elementi di fissaggio filettati e raccordi. |
| Resistenza allo snervamento | ~295 MPa (43 ksi) | Simile (~276 MPa); Buona nel non piegarsi durante l'assemblaggio. |
| Allungamento a rottura | 10–15% | Più bassa (meno duttile) Critica: una minore duttilità aiuta la rottura del truciolo. |
| Durezza (Brinell) | ~95 HB | Simile (~95 HB); Abbastanza dura da evitare che la filettatura si rompa. |
| Resistenza al taglio | ~220 MPa | Più alta rispetto ad altri perni. |
Approfondimento ingegneristico: Il fatto che l'alluminio 2011 non si deformi eccessivamente è un vantaggio per la lavorazione meccanica. Una minore duttilità significa che il materiale si rompe facilmente quando viene utilizzato l'utensile da taglio, che è ciò che significa una buona lavorabilità.
Proprietà fisiche importanti per la lavorazione meccanica
La conducibilità termica è molto importante quando si eseguono macchine CNC ad alte velocità.
Tabella 3: Caratteristiche fisiche
| Proprietà | Valore | Effetto della lavorazione CNC |
| Densità | 2,82 g/cm³ | Leggermente più pesante della serie 6xxx perché contiene più rame e piombo. |
| Conduttività termica | ~150 W/m-K | Media. Buona capacità di dissipare il calore dal bordo dell'utensile. |
| Intervallo di fusione | 535–645 °C | Le fasi a basso punto di fusione (Pb/Bi) facilitano la rottura dei trucioli. |
Perché l'alluminio 2011 è un punto di riferimento per la lavorabilità
La lavorabilità dell'alluminio 2011 è lo standard del settore per quanto riguarda le leghe di alluminio lavorate. È spesso valutato come lavorabile al 100% rispetto ad altre leghe di alluminio, il che lo rende lo standard in base al quale vengono giudicate le altre.
Creazione e controllo dei trucioli
Il controllo dei trucioli è molto importante quando si producono molti componenti. I trucioli lunghi e filamentosi sono un grosso problema su un tornio di tipo svizzero. Si avvolgono attorno all'utensile, danneggiano la superficie del pezzo e interrompono la produzione. L'alluminio 2011 produce trucioli fini e granulari che lasciano la zona di taglio in modo pulito. Questo comportamento è molto importante per la produzione “lights-out” (non presidiata), dove l'affidabilità del processo è più importante della resistenza delle materie prime.
Qualità della finitura superficiale e coerenza delle dimensioni
Poiché i trucioli si rompono in modo pulito e non si attaccano, l'alluminio 2011 offre un'ottima finitura superficiale a macchina.
-
Rugosità tipica: Ra 0,4 – 0,8 µm è un risultato comune che può essere ottenuto direttamente dall'utensile senza ulteriori operazioni di rettifica o lucidatura.
-
Stabilità dimensionale: Poiché le forze di taglio sono basse, l'utensile non si flette eccessivamente. Ciò consente ai produttori di mantenere tolleranze strette su pezzi lunghi e sottili come perni o alberi che si piegherebbero durante la lavorazione.
Durata degli utensili e lavorazione ad alta velocità
La lubrificazione interna di piombo e bismuto riduce l'attrito sul bordo dell'utensile. Ciò consente ai produttori di lavorare l'alluminio 2011 a velocità superficiali (SFM) molto più elevate rispetto al 6061 o al 7075 senza che gli utensili si usurino rapidamente. Per i team di approvvigionamento, ciò significa che il costo orario di utilizzo delle macchine diminuisce e il costo degli utensili per pezzo si riduce.
Regole di lavorazione CNC per l'alluminio 2011
Per ottenere il massimo dall'alluminio 2011, le strategie di lavorazione dovrebbero essere allineate alle proprietà del materiale. È un materiale che funziona meglio quando lo si taglia rapidamente e si continua a tagliarlo.
Tornitura CNC vs. fresatura CNC
-
Tornitura CNC (migliore): Il 2011 è l'anno per la tornitura. Funziona meglio per operazioni di taglio continuo comuni nei torni svizzeri e nelle macchine automatiche a vite. Le parti che rompono i trucioli possono svolgere bene il loro lavoro perché sono sempre in presa.
-
Fresatura CNC (buona): Può essere fresato, ma i vantaggi non sono evidenti come nella tornitura. Leghe come il 6061 offrono spesso un migliore equilibrio di tenacità quando il taglio è intermittente (fresatura). Tuttavia, il 2011 è comunque più veloce per pezzi fresati complessi con fori e filettature.
Pratiche di lavorazione consigliate
Tabella 4: Guida alle strategie di lavorazione
| Parametro | Raccomandazione | Ragionamento ingegneristico |
| Velocità di taglio (tornitura) | Elevata (300–400 m/min) | Sfruttare la capacità della lega di essere facilmente lavorata per massimizzare la produttività. |
| Velocità di avanzamento | Aggressiva (0,1–0,3 mm/giro) | Questo garantisce che il truciolo si tagli invece di strofinare, favorendone la rottura. |
| Strategia del refrigerante | Utilizzare olio (svizzero) o getto leggero | Un getto abbondante non è spesso necessario; l'MQL (Minimum Quantity Lubrication) funziona bene. |
| Geometria degli utensili | Carburo standard/lucidato | I bordi affilati impediscono la formazione del tagliente di riporto (BUE). |
| Rompitruciolo | Non così importante | Il materiale si rompe da solo; una geometria aggressiva del rompitruciolo non è necessaria. |
Usi comuni dell'alluminio 2011 nei pezzi lavorati
La geometria e il volume dell'alluminio 2011, non il carico strutturale, determinano dove può essere utilizzato. Non è spesso impiegato per le parti principali di una cellula aeronautica, ma è molto comune nelle “parti per macchine a vite”.”
-
Elementi di fissaggio di precisione: Viti, dadi, bulloni e barre filettate personalizzati dove il costo del pezzo dipende dalla velocità di filettatura.
-
Connettori e raccordi: raccordi idraulici, pneumatici ed elettrici che richiedono complesse operazioni di tornitura, alesatura e filettatura.
-
Distanziatori elettronici: Piccoli componenti hardware e distanziatori utilizzati per assemblare i PCB.
-
Componenti automobilistici: Milioni di componenti per sistemi di alimentazione, pistoni freno e alloggiamenti per sensori vengono prodotti.
-
Componenti per orologi e strumenti di misura: come ingranaggi, pignoni e custodie, devono essere realizzati con misure molto precise e una superficie liscia.
Quando il componente è un pezzo tornito ad alto volume che non sarà esposto ad ambienti corrosivi e le normative consentono il contenuto di piombo, scegliere il 2011.
Quando non utilizzare l'alluminio 2011 a causa dei suoi limiti tecnici
Il 2011 è un ottimo materiale per la produzione, ma presenta alcuni grossi problemi per quanto riguarda il suo comportamento. Non tenere conto di questi limiti in fase di progettazione può spesso portare a riprogettazioni o a fallimenti in fase di qualificazione in un secondo momento.
Scarsa saldabilità
Non saldare l'alluminio del 2011. Questa è una regola fondamentale della metallurgia. Quando si riscaldano le fasi di piombo e bismuto, queste si fondono molto più rapidamente della matrice di alluminio. Durante la saldatura, queste fasi si fondono, portando a “cricche a caldo”, porosità e zone di fusione deboli. Anche con parametri TIG/MIG controllati, la saldatura non è resistente. È altrettanto difficile brasare quanto saldare.
Se è necessario saldare, si può anche utilizzare il 6061 o il 5052.
Scarsa resistenza alla corrosione
Rispetto alle serie 5xxx o 6xxx, il 2011 è una lega ricca di rame (serie 2xxx) che non resiste bene alla corrosione atmosferica e galvanica.
-
Il rischio: Può presentare vaiolatura e corrosione intergranulare in ambienti umidi, salini o chimicamente aggressivi.
-
La soluzione: Nella maggior parte dei casi, i componenti devono essere rivestiti con placcature protettive (nichel, zinco) o con un rivestimento di conversione chimica (Alodine).
Restrizioni normative (RoHS / REACH)
Questo è il limite moderno più importante. Il piombo è presente nel 2011, quindi potrebbe non soddisfare rigorosi standard ambientali come REACH, RoHS (Restrizione delle sostanze pericolose) o determinati standard per la sicurezza medica e alimentare.
-
L'effetto: Spesso non è consentito in impianti medici, macchinari a contatto con alimenti e dispositivi elettronici di consumo venduti nell'UE.
-
L'alternativa: Sempre più persone utilizzano leghe da taglio senza piombo come l'alluminio 6026 o l'alluminio 6262, anche se non funzionano altrettanto bene durante la lavorazione.
Alluminio 2011 vs. 6061: un approccio pratico alla scelta dei materiali
Per quanto riguarda l'approvvigionamento CNC, una delle domande più comuni è quale sia migliore: alluminio 2011 o 6061? Non si tratta di quale sia “migliore”, ma di quale funzioni meglio per il processo.
Tabella 5: confronto tecnico tra 2011 e 6061
| Caratteristica | 2011-T3 | 6061-T6 | Logica di selezione |
| Punto di forza principale | Lavorabilità (velocità e finitura) | Versatilità (saldatura, corrosione e resistenza) | Utilizzare il 2011 per la velocità e il 6061 per l'uso generale. |
| Resistenza alla corrosione | Povero | Eccellente | Utilizzare il 6061 per componenti esterni o esposti. |
| Saldabilità | Molto scarsa | Eccellente | Usa il 6061 per telai saldati. |
| Risposta all'anodizzazione | Scarsa/inaffidabile | Eccellente | Utilizzare il 6061 per componenti estetici. |
| Prodotto tipico | Componenti e raccordi per macchine a vite | Telai strutturali, staffe e piastre | |
| Fattore di costo | Minor tempo di lavorazione | Minor costo delle materie prime | Il 2011 consente di risparmiare su componenti complessi. |
Regola per la scelta:
-
Per molti piccoli componenti torniti complessi in cui finitura e tolleranza sono importanti, scegliere il 2011.
-
Utilizzare il 6061 per componenti strutturali, assemblaggi saldati o qualsiasi componente che richieda anodizzazione per motivi estetici.
Aspetti da considerare per la finitura superficiale dell'alluminio 2011
Quando si rifinisce la superficie dell'alluminio 2011, bisogna prestare attenzione. La chimica che facilita il taglio rende anche più difficili alcuni processi di finitura.
Limiti dell'anodizzazione
L'anodizzazione dell'alluminio 2011 è possibile, ma spesso risulta difficile.
-
Il Problema: Le inclusioni di piombo e bismuto non si anodizzano, il che significa che lasciano piccoli fori o macchie scure nello strato di ossido.
-
Il risultato: La finitura appare spesso sporca, giallastra o irregolare. I colori tinti, come il nero o il rosso, possono apparire chiazzati o non uniformi.
-
Raccomandazione: Non utilizzare il 2011 per componenti estetici, noti anche come superfici “Classe A”. Utilizzarlo solo per anodizzazione dura funzionale quando l'aspetto non è importante.
Trattamenti superficiali preferiti
Per mantenere l'alluminio 2011 al sicuro senza attirare l'attenzione sui suoi difetti microstrutturali, considera:
-
Nickel chimico (elettroless nickel plating): è ottimo per proteggere dalla corrosione, aumentare la durezza e rendere le superfici scivolose. Fa un buon lavoro nel coprire le inclusioni di piombo.
-
Conversione chimica (Alodine/Cromatazione): Questo metodo non modifica le dimensioni del pezzo e migliora la conducibilità elettrica e la resistenza alla corrosione lieve.
-
Zincatura: è un modo economico per proteggere dalla corrosione di base.
Riepilogo: Cosa dovrebbero sapere progettisti e acquirenti sull'ingegneria
La lega di alluminio 2011 non è un materiale per uso generale; è uno strumento specializzato per rendere la produzione più efficiente. La sua proposta di valore è semplice: sacrifica saldabilità e resistenza alla corrosione per offrire le prestazioni di lavorazione più rapide e costanti tra tutte le leghe di alluminio.
Punti importanti:
-
Passo uno: Scegli il 2011 per tornitura ad alto volume e lavorazione Swiss. È la chiave per ridurre i tempi di ciclo su parti piccole e complesse.
-
Segui il protagonista: Prima di specificarlo, assicurati di rispettare le normative (RoHS/Medicale). Per la conformità globale, potresti dover utilizzare opzioni senza piombo come il 6026.
-
Fai attenzione alla finitura: Non specificare il 2011 per parti anodizzate a scopo estetico. Usa invece placcature o rivestimenti di conversione per evitare problemi di aspetto.
-
Nessuna saldatura: Considera il 2011 come una soluzione “solo per lavorazione meccanica”.
I produttori possono sfruttare le proprietà uniche dell'alluminio 2011 per realizzare componenti di precisione a costo inferiore e con qualità migliore scegliendo materiali in linea con queste realtà ingegneristiche.
FAQ
D: L'alluminio 6061 è più resistente del 2011?
R: In termini di resistenza a trazione, il 2011-T3 (~380 MPa) è in realtà più resistente del 6061-T6 (~310 MPa). Ma il 6061 è più tenace (più duttile) e molto meno soggetto a corrosione, il che lo rende “più resistente” in termini di durata nella vita reale.
D: Cosa significa “Free-Machining” (a lavorabilità libera)?
R: Grazie al piombo e al bismuto presenti nella lega. Questi elementi agiscono come rompitrucioli interni, facendo sì che i trucioli si spezzino in piccoli frammenti invece di formare lunghi nastri. Questo evita che le macchine si blocchino, consente velocità maggiori e prolunga la durata degli utensili.
D: È possibile saldare l'alluminio 2011?
R: No. Durante la saldatura, le inclusioni di piombo a basso punto di fusione si sciolgono, causando “cricche a caldo” e giunti deboli. Se hai bisogno di saldare, usa il 6061 o il 5052.
D: L'alluminio 2011 è conforme agli standard RoHS?
R: Dipende dallo stato specifico dell'esenzione. Il piombo è presente nel 2011, il che non è consentito. Alcune leghe di rame/alluminio possono contenere fino al 4% di piombo in peso, ma molti settori si stanno orientando verso leghe senza piombo come il 6026 o il 6262 per garantire la conformità futura.
D: L'alluminio 2011 si ossida?
R: L'alluminio non si ossida come l'acciaio, ma il 2011 si corrode facilmente. A causa dell'alto contenuto di rame, sviluppa rapidamente una patina bianca e polverosa e si crepa in ambienti umidi o salati, a meno che non sia protetto da placcatura o rivestimento.


