
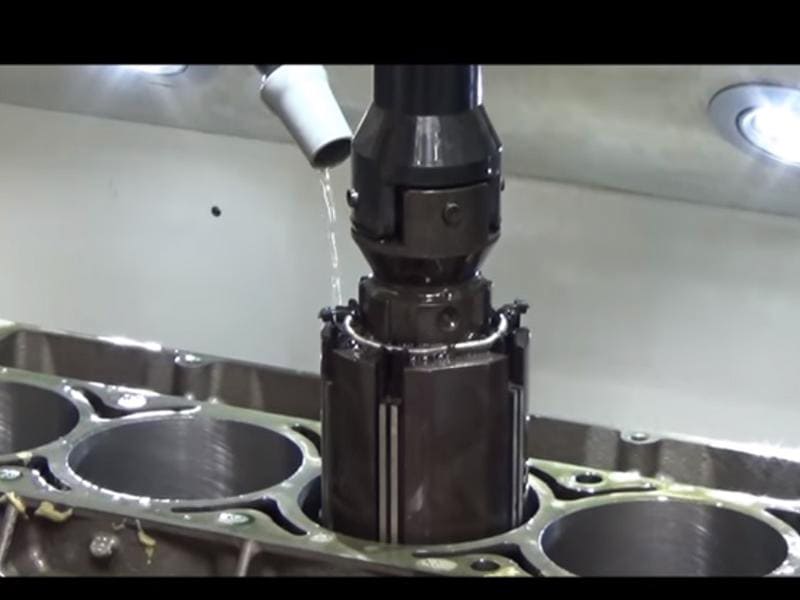
Risposta rapida: La levigatura è un processo di finitura abrasiva di precisione che rimuove 0,002–0,02 mm di materiale dai fori cilindrici interni utilizzando più pietre abrasive montate su un mandrino rotante e alternato. Il movimento simultaneo di rotazione e traslazione assiale corregge gli errori geometrici (rotondità, cilindricità, conicità) e produce una superficie con motivo a tratteggio incrociato con angoli compresi tra 30° e 60°, che trattiene il film lubrificante. Tolleranze ottenibili: ±0,001–0,010 mm di diametro; rugosità superficiale Ra 0,1–0,8 µm. La levigatura è la fase finale di precisione dopo l’alesatura di sgrossatura e l’alesatura di finitura: non modella i fori, ma ne perfeziona le prestazioni funzionali in termini di tenuta, lubrificazione e resistenza all’usura.
Che cos’è il processo di levigatura?
La levigatura è un’operazione di microfinitura abrasiva di precisione applicata alle superfici interne dei fori cilindrici. Un utensile di levigatura — un mandrino su cui sono montate più pietre abrasive — si espande radialmente contro la parete del foro sotto pressione controllata, ruotando e compiendo contemporaneamente un movimento alternativo lungo l’asse del foro. Questo movimento cinematico combinato asporta una piccola quantità controllata di materiale e genera il caratteristico motivo a scanalature incrociate con angoli controllati compresi tra 30° e 60°.
Ciò che distingue la levigatura dall’alesatura, dalla fresatura o dalla rettifica è il suo scopo. L'alesatura e la rasatura rimuovono materiale per definire la posizione geometrica e le dimensioni. La levigatura perfeziona le dimensioni a partire da una misura quasi definitiva ottenuta in fase di lavorazione preliminare, corregge gli errori geometrici residui — ovalizzazione, conicità, forma a botte — e crea una struttura superficiale funzionale che determina le prestazioni del foro durante l'uso. Le valli del motivo a tratteggio incrociato trattengono il film lubrificante; i pianori portanti sostengono i componenti di accoppiamento; la rugosità controllata determina le prestazioni di tenuta e il comportamento all’usura durante il rodaggio.
Per i componenti in cui le prestazioni del foro determinano direttamente l'affidabilità del sistema — cilindri del motore, attuatori idraulici, cilindri pneumatici, riduttori di precisione e componenti di dispositivi medici — la levigatura non è una fase di finitura facoltativa. È il processo che trasforma un foro lavorato in una superficie funzionale.
Come funziona il processo di levigatura
Espansione della pietra abrasiva: controllo della pressione radiale
L'utensile di levigatura è dotato di un numero di pietre abrasive compreso tra tre e dodici, disposte simmetricamente attorno al corpo del mandrino. Le pietre si espandono verso l'esterno contro la parete del foro tramite un cuneo meccanico, una molla o un attuatore idraulico, esercitando una pressione di contatto radiale controllata. Tale pressione determina la velocità di asportazione del materiale e la finitura superficiale:
- Pressione più elevata: asportazione più rapida del materiale, maggiore capacità di correzione della geometria, ma maggiore rischio di strappi superficiali
- Pressione inferiore: asportazione più lenta, finitura superficiale più fine, migliore controllo della geometria finale
In pratica, la levigatura si avvale di una strategia di pressione a gradini: una pressione da moderata ad alta per la fase iniziale di dimensionamento (correzione della geometria e avvicinamento al diametro desiderato), seguita da una fase di finitura a bassa pressione e da una pausa di "spark-out" (in cui l’utensile rimane fermo in posizione senza avanzare) per ottenere il valore Ra desiderato e il diametro finale.
Rotazione e movimento alternativo: il meccanismo a tratteggio incrociato
La caratteristica cinematica distintiva della levigatura è la combinazione di:
- Rotazione del mandrino (utensile che ruota attorno al proprio asse): velocità di taglio circonferenziale
- Corsa alternata (utensile che si sposta assialmente lungo il foro): copertura dell'intera lunghezza del foro e formazione di scanalature elicoidali
L'intersezione di questi due movimenti genera il motivo a tratteggio incrociato. L'angolo rispetto all'asse del foro è determinato dal rapporto tra la velocità di corsa e la velocità di rotazione:
- Rapporto corsa/rotazione più elevato: angolo di tratteggio incrociato più ripido (che si avvicina ai 60°)
- Rapporto più basso: angolo più aperto (vicino ai 30°)
Nelle applicazioni relative ai cilindri dei motori, gli angoli di incrocio compresi tra 40° e 50° sono quelli tipici: garantiscono una capacità di ritenzione dell’olio sufficiente, con un’area di plateau adeguata a sostenere il carico.
Perché il motivo a tratteggio incrociato è importante
La superficie a tratteggio incrociato è una caratteristica funzionale progettata, non un difetto superficiale:
Ritenzione di olio: Le microvalli che si intersecano fungono da serbatoi di lubrificante distribuiti, reintegrando il film lubrificante sull’interfaccia di contatto scorrevole durante il funzionamento. Una superficie interna liscia tenderebbe a espellere il film lubrificante sotto carico, causando una lubrificazione al limite e un’usura accelerata.
Rodaggio controllato: Le zone di plateau portanti sostengono il carico iniziale di contatto durante la fase di rodaggio, mentre le valli garantiscono la lubrificazione. Poiché i plateau subiscono un’usura minima durante il rodaggio, la superficie si stabilizza assumendo la geometria operativa prevista.
Prestazioni di tenuta: Una rugosità superficiale controllata (Ra 0,1–0,4 µm) con una struttura definita di creste e avvallamenti garantisce prestazioni di tenuta migliori rispetto a superfici troppo ruvide (elevati percorsi di perdita) o troppo lisce (carenza di lubrificante).
Parametri di processo e loro effetti
| Parametro | Effetto primario | Approccio di ottimizzazione |
|---|---|---|
| Granulometria della ghiaia | Ra e velocità di asportazione del materiale | A grana grossa (80–150) per la sgrossatura; a grana fine (320–600+) per la finitura |
| Pressione della roccia | Tasso di rimozione rispetto alla qualità della finitura | Riduzione: alta per il dimensionamento, bassa per la finitura + asportazione per scintilla |
| Rapporto tra giri al minuto e corsa | Angolo delle linee incrociate | Impostazione specifica per applicazione (in genere 40°–50° per i motori) |
| Lunghezza della corsa | Copertura completa del foro, prevenzione della conicità | Coprire una lunghezza pari a 1/3 di pietra oltre ciascuna estremità del foro |
| Refrigerante | Integrità della superficie, evacuazione dei trucioli | Olio di levigatura pulito e filtrato; flusso costante |
| Indennità azionaria | Funzionalità di correzione geometrica | Tolleranza di pre-affilatura di 0,01–0,03 mm sul diametro |
Precisione di levigatura e finitura superficiale
Precisione dimensionale
La levigatura consente di ottenere tolleranze di diametro comprese tra ±0,001 e 0,010 mm, con una correzione della rotondità e della cilindricità compresa tra 1 e 5 µm:
Ciò che rende unica la precisione della levigatura è l’effetto di media delle pietre multiple. Se un lato del foro è leggermente più largo, le pietre su quel lato asportano più materiale fino al raggiungimento dell’equilibrio: le pietre correggono intrinsecamente la geometria asimmetrica. Questo meccanismo di autocorrezione è il motivo per cui la levigatura è in grado di ottenere una correzione della rotondità che l’alesatura a punto singolo non può eguagliare.
La dimensione finale viene ottenuta tramite asportazione controllata di materiale, con misurazioni in corso d’opera (misurazione pneumatica durante il ciclo di levigatura) e passate di finitura a pressione ridotta.
Rugosità superficiale
Rugosità superficiale ottenibile in base alla fase di levigatura:
| Fase di levigatura | Gamma di grane abrasive | Ra raggiungibile |
|---|---|---|
| Asportazione di materiale (grossolana) | grana 80–150 | 1,0–2,5 µm |
| Semilavorato | grana 180–280 | 0,4–1,0 µm |
| Levigatura di finitura | grana 320–600 | 0,1-0,4 µm |
| Levigatura a piano | Grana 600+, bassa pressione | 0,05–0,2 µm |
Per i cilindri dei motori, la specifica non è data solo dal valore Ra, ma dai parametri della curva di rapporto dei cuscinetti Abbott-Firestone — Rpk (altezza di picco ridotta), Rk (rugosità di fondo), Rvk (profondità di valle) — che caratterizzano separatamente l’altezza del plateau e la profondità della valle. Questi parametri riflettono il fatto che le prestazioni funzionali dipendono dal rapporto tra plateau e valle, non solo dalla rugosità media.
Conseguenze funzionali della qualità della superficie
Prestazioni di tenuta: La geometria migliorata dell'alesaggio (rotondità/cilindricità), unita a un valore Ra controllato, garantisce un contatto uniforme con le guarnizioni o le fasce elastiche, riducendo le perdite nei cilindri idraulici, nei sistemi pneumatici e negli alesaggi dei motori.
Comportamento di lubrificazione: Le scanalature incrociate immagazzinano l'olio e lo distribuiscono in modo continuo durante il movimento di scorrimento, mantenendo un film lubrificante stabile anche sotto carico.
Resistenza all'usura: La superficie a gradini riduce i picchi iniziali elevati (riducendo l’usura iniziale), mentre la struttura bilanciata riduce al minimo il contatto metallo-metallo durante il funzionamento a regime.
Levigatura vs Rettifica vs Alesatura vs Lappatura
Confronto tra processi
| Parametro | Levigatura | Rettifica interna | Alesatura | Lappatura |
|---|---|---|---|---|
| Applicazione principale | Finitura del foro interno | Superfici interne/esterne | Dimensionamento del foro | Superfici ultrapiatte o di precisione |
| Asportazione di materiale | 0,002–0,02 mm | 0,05–0,5 mm | 0,05–0,5 mm | < 0,002 mm |
| Ra raggiungibile | 0,1–0,8 µm | 0,2–1,6 µm | 0,4–3,2 µm | < 0,05 µm |
| Correzione geometrica | Eccellente (rotondità, cilindricità) | Buono | Limitato | Eccellente (planarità) |
| Struttura a tratteggio incrociato | Sì (funzionale) | No | No | No |
| Tolleranza tipica del foro | ±0,001–0,010 mm | ±0,005–0,020 mm | ±0,010–0,050 mm | < ±0,001 mm |
Quando scegliere ciascun processo
Scegli la levigatura quando: il foro interno richiede una finitura a reticolo per la lubrificazione o la tenuta; è necessaria una correzione geometrica (rotondità, cilindricità, conicità) oltre a quella ottenuta con la lavorazione precedente; tolleranza ±0,001–0,010 mm; Ra 0,1–0,8 µm.
Scegli la rettifica interna quando: il materiale è troppo duro per le pietre da levigatura (>60 HRC senza utensili in CBN), è necessaria una maggiore asportazione di materiale (0,05–0,5 mm) oppure si tratta di geometrie esterne o complesse.
Scegli l'alesatura Quando: se il requisito principale è la lavorazione con tolleranze strette, è accettabile un valore Ra compreso tra 0,4 e 1,6 µm e la struttura a reticolo non è funzionalmente necessaria. L’alesatura è un’operazione di lavorazione a passaggio singolo, non un processo di correzione geometrica.
Scegli la levigatura quando: è specificato un valore Ra inferiore a 0,05 µm (componenti ottici, sedi di valvole di precisione) oppure i requisiti di planarità sono estremamente rigorosi — cosa che in genere non si applica ai fori cilindrici.
Tipi di levigatura
Levigatura a corsa convenzionale
La levigatura a corsa utilizza un processo a più passaggi in cui l’utensile di levigatura compie più cicli alternati all’interno del foro, asportando progressivamente materiale e correggendo la geometria. La pressione della pietra, il numero di giri al minuto (RPM), la frequenza di corsa e il tempo di ciclo vengono regolati per ottenere il diametro, la rotondità e la rugosità Ra desiderati. Questa flessibilità rende la levigatura a corsa adatta a fori con errori geometrici significativi, qualità di pre-lavorazione variabile o specifiche finali rigorose.
Ideale per: cilindri dei motori, cilindri idraulici, componenti aerospaziali, interventi di riparazione in cui la geometria dell'alesaggio è irregolare.
Levigatura in un unico passaggio
La levigatura a passaggio singolo utilizza un utensile a diametro fisso con abrasivo diamantato o CBN che attraversa il foro una sola volta o un numero limitato di volte. Il diametro dell’utensile è preimpostato in base al foro desiderato; il processo non è in grado di adattarsi agli errori geometrici. La levigatura a passaggio singolo consente di raggiungere velocità di produzione molto elevate e un’eccellente uniformità del diametro per lotti di grandi dimensioni, ma richiede che le dimensioni iniziali del foro siano già vicine a quelle finali e relativamente prive di errori geometrici.
Ideale per: produzione automobilistica su larga scala (fori delle bielle, fori delle valvole idrauliche), componenti standardizzati con pre-lavorazione uniforme.
Levigatura a piano
La levigatura a plateau è una sequenza raffinata di levigatura a passate, progettata specificatamente per ottenere la struttura superficiale a plateau e valle richiesta nei cilindri dei motori. Il processo prevede una prima passata con grana grossa per creare valli a reticolo incrociato, seguita da una passata con grana fine che rimuove le asperità di picco elevato (creando il plateau portante) senza riempire le valli. La superficie risultante è caratterizzata dai parametri Rpk, Rk e Rvk che definiscono le prestazioni funzionali dell’interfaccia tribologica.
Materiali per la levigatura
Ghisa
La ghisa è il materiale ideale per la levigatura. Le scaglie di grafite (ghisa grigia) o i noduli (ghisa sferoidale) garantiscono una lubrificazione intrinseca all’interfaccia tra l’abrasivo e il pezzo, riducendo l’intasamento della pietra e migliorando la finitura superficiale. Le pietre all’ossido di alluminio (Al₂O₃) offrono buone prestazioni sulla ghisa grigia con durezza inferiore a 45 HRC; il CBN vetrificato garantisce prestazioni superiori sulla ghisa temprata.
Acciaio temprato
Per i fori nei componenti temprati (50–65 HRC) — cursori idraulici, corpi valvola, calibri di precisione — la levigatura con CBN è il processo standard. Il CBN mantiene l’integrità del tagliente a livelli elevati di durezza, dove gli abrasivi convenzionali si consumerebbero rapidamente. La levigatura al diamante viene utilizzata per ceramiche, carburo e rivestimenti molto duri.
Materiali non ferrosi
La levigatura dell’alluminio e dell’ottone richiede abrasivi al carburo di silicio (che tagliano più facilmente dell’Al₂O₃ nei materiali duttili), velocità di taglio ridotte e una maggiore portata del refrigerante per eliminare i trucioli morbidi che altrimenti intaserebbero i pori della pietra. Nella nostra esperienza produttiva nella lavorazione di componenti idraulici in alluminio, la qualità della superficie del foro dopo la levigatura è altamente sensibile alla pulizia del refrigerante: un refrigerante contaminato produce graffi superficiali indistinguibili da prestazioni abrasive inadeguate.
Guida alla scelta degli abrasivi
| Materiale | Durezza | Abrasivo consigliato | Considerazioni fondamentali |
|---|---|---|---|
| Ghisa grigia | < 45 HRC | Al₂O₃ o SiC | La grafite favorisce la lubrificazione |
| Acciaio legato (4140) | < 45 HRC | Al₂O₃ | Selezione standard |
| Acciaio temprato | > 50 HRC | CBN | Fondamentale per la durata degli utensili |
| Alluminio | Morbido | SiC | Rischio di incrostazioni; fondamentale utilizzare un refrigerante pulito |
| Ceramica, carburo | Molto difficile | Diamante | Unica opzione per durezza >65 HRC |
Applicazioni per settore
Cilindri per motori automobilistici
L'applicazione canonica della levigatura. Le specifiche relative all'alesaggio dei cilindri per i motori di serie richiedono in genere:
- Trama incrociata a 40°–50° per la tenuta ad anello e la ritenzione dell'olio
- Ra 0,1–0,5 µm; Rpk 0,05–0,15 µm; Rvk 0,1–0,4 µm (parametri di levigatura a plateau)
- Cilindricità compresa tra 0,005 e 0,010 mm su tutta la lunghezza della corsa
- Rotondità compresa tra 0,003 e 0,005 mm
Queste specifiche regolano l'efficienza di tenuta delle fasce (compressione e perdite), il consumo di olio e l'usura durante il rodaggio del motore. I motori diesel per veicoli commerciali pesanti prevedono in genere una profondità della valle maggiore (Rvk 0,3–0,5 µm) rispetto ai motori a benzina, a causa delle maggiori esigenze di lubrificazione dovute alle pressioni effettive medie più elevate.
Cilindri idraulici e pneumatici
La qualità dell'alesaggio del cilindro idraulico determina la durata delle guarnizioni, il tasso di perdita interna e la capacità di mantenimento della pressione. Le specifiche tipiche prevedono un valore Ra compreso tra 0,1 e 0,4 µm con controllo della rotondità e della cilindricità: una superficie sufficientemente liscia da garantire un contatto efficace delle guarnizioni senza che si verifichi una carenza di lubrificante.
Nella nostra esperienza produttiva con i fori dei collettori idraulici per apparecchiature di automazione industriale, la levigatura a Ra 0,2–0,3 µm con cilindricità entro 0,003 mm garantisce costantemente una durata delle guarnizioni idrauliche superiore a 5.000 ore di funzionamento, rispetto alle superfici appena forate (Ra 0,8–1,6 µm) che presentano guasti da usura delle guarnizioni già dopo 500–1.000 ore.
Settore aerospaziale e della difesa
Le specifiche relative alla levigatura nel settore aerospaziale sono regolate dalla norma AS9100 e da standard specifici del cliente. I fori degli attuatori, delle servovalvole idrauliche e dei cilindri del carrello di atterraggio richiedono una tolleranza di diametro compresa tra ±0,002 e 0,005 mm, una rugosità superficiale (Ra) compresa tra 0,1 e 0,2 µm e una documentazione completa relativa alla correzione geometrica. Per tutti i componenti levigati critici per il volo sono richiesti la tracciabilità dei materiali, i registri delle misurazioni in corso di lavorazione e la certificazione dell’ispezione finale.
Dispositivi medici
I fori degli strumenti chirurgici, i canali endoscopici e le superfici degli impianti richiedono una levigatura per garantire precisione dimensionale, levigatezza superficiale e assenza di contaminazione da particelle abrasive incastrate. I requisiti della documentazione di qualità secondo la norma ISO 13485 si applicano a tutte le superfici dei fori levigate nelle applicazioni mediche. I componenti degli impianti in titanio e cobalto-cromo devono essere verificati per accertare l’assenza di particelle abrasive incastrate, secondo protocolli di pulizia e ispezione specificati.
Linee guida di progettazione per la levigatura (DFM)
Tolleranza del pezzo grezzo prima della levigatura
La levigatura richiede un margine di asportazione ben definito derivante dall'operazione di lavorazione precedente: se è troppo esiguo, impedisce la correzione della geometria; se è eccessivo, aumenta la durata del ciclo e i costi.
Tolleranze tipiche sul diametro:
- Forature industriali generiche: 0,01–0,03 mm
- Cilindri del motore (correzione geometrica significativa): 0,02–0,05 mm
- Forature idrauliche ad alta precisione (correzione geometrica minima): 0,005–0,015 mm
La superficie da pre-levigare deve presentare una rugosità Ra ≤ 1,6 µm, ottenuta mediante alesatura o alesatura di finitura, per consentire alle pietre di levigatura di raggiungere la finitura desiderata entro un tempo di ciclo ragionevole.
Geometria del foro: rapporto L/D e diametro
- Diametro minimo del foro: ≥ 3–5 mm per utensili standard; i diametri inferiori richiedono attrezzature specializzate per la microlucidatura
- Rapporto lunghezza/diametro (L/D): ≤ 10:1 per ottenere risultati affidabili; al di sopra di questo rapporto, l'evacuazione dei trucioli diventa difficile, aumenta il rischio di conicità ed è necessaria una levigatura multistadio con pattini di guida
- Accessibilità del foro: I fori ciechi possono essere levigati con utensili adeguati e invertendo il senso di corsa in modo controllato; quando le esigenze funzionali lo consentono, sono preferibili i fori passanti
Lista di controllo DFM per componenti levigati
| Decisione progettuale | Raccomandazione |
|---|---|
| Tolleranza del foro prima dell'affilatura | Con una tolleranza di 0,05 mm rispetto al diametro finale |
| Pre-affilatura Ra | ≤ 1,6 µm da foratura/alesatura |
| Tolleranza di serie sul diametro | 0,01–0,03 mm (0,005–0,015 mm per la versione di precisione) |
| Diametro minimo del foro | ≥ 5 mm per utensili standard |
| Rapporto L/D | ≤ 10:1 (attrezzature speciali per rapporti più elevati) |
| Specifiche della superficie | Specificare Ra E l'angolo di tratteggio incrociato; oppure Rk/Rpk/Rvk per motore/impianto idraulico |
| Accessibilità del foro | Specificare lo smusso di entrata (minimo 1×45°); preferire il foro passante |
| Stato del materiale durante la levigatura | Specificare lo stato di trattamento termico: temprato o ricotto |
Problemi comuni nella levigatura e relative soluzioni
Riserva per scorte insufficienti
Sintomo: Dopo la levigatura permangono errori geometrici: il foro risulta ancora ovalizzato o conico; la tolleranza dimensionale non viene rispettata nemmeno con un’adeguata finitura superficiale.
Causa principale: Il foro di pre-affilatura è troppo vicino al valore finale previsto, lasciando materiale insufficiente affinché il meccanismo di mediazione possa correggere la geometria.
Soluzione: Aumentare il margine di foratura o di alesatura di 0,01–0,03 mm sul diametro prima della levigatura.
Abrasivo non adatto al materiale
Sintomo: Rapida usura delle pietre con scarsa velocità di asportazione del materiale; oppure scarsa finitura superficiale con segni di taglio eccessivi.
Causa principale: Il tipo di abrasivo non è adatto alla durezza del pezzo. L'Al₂O₃ su acciaio temprato con durezza superiore a 50 HRC si consuma rapidamente; il SiC sulla ghisa taglia troppo velocemente e produce una finitura ruvida.
Soluzione: Scegliere l'abrasivo in base alla durezza: Al₂O₃ per acciai generici e ghisa con durezza inferiore a 45 HRC; CBN per durezze superiori a 50 HRC; diamante per ceramiche e carburo.
Contaminazione del liquido di raffreddamento
Sintomo: Graffi casuali sulla superficie levigata; valori Ra non uniformi tra i vari pezzi; accumulo accelerato di residui di pietra.
Causa principale: Trucioli metallici o particelle abrasive presenti nel sistema di lubrificazione della levigatura che graffiano la superficie interna del foro durante la levigatura.
Soluzione: Mantenere un olio di levigatura dedicato con un grado di filtrazione di 5–10 µm. Monitorare il contenuto di particelle ferrosi nel liquido di raffreddamento. Separare il liquido di raffreddamento per la levigatura dai sistemi di raffreddamento per la lavorazione.
Restringimento nel foro levigato
Sintomo: Il diametro del foro è sensibilmente maggiore a un'estremità; i requisiti di rettilineità non sono stati soddisfatti.
Causa principale: Lunghezza della corsa insufficiente (pietre che non coprono completamente l’alesaggio); distribuzione non uniforme della pressione; disallineamento del mandrino della macchina.
Soluzione: Verificare che la corsa copra l'intero diametro interno più un terzo della lunghezza della pietra oltre ciascuna estremità. Controllare l'allineamento del mandrino. Verificare l'uniformità della pressione lungo tutta la corsa.
Punti di forza
- La levigatura è un processo di finitura abrasiva di precisione per fori interni, asportando 0,002–0,02 mm per ottenere una tolleranza di diametro compresa tra ±0,001 e 0,010 mm e un valore Ra compreso tra 0,1 e 0,8 µm con una struttura a tratteggio incrociato funzionale.
- Il motivo a tratteggio incrociato è una caratteristica funzionale progettata appositamente — non si tratta di un difetto superficiale — garantisce la ritenzione dell’olio, prestazioni di tenuta e un’usura controllata durante il rodaggio.
- La levigatura corregge la geometria in un modo che i processi a punta singola non sono in grado di fare: il meccanismo di media su più pietre corregge gli errori di rotondità, cilindricità e conicità.
- La sequenza delle operazioni è importante: la foratura crea il foro, l’alesatura ne amplia le dimensioni, mentre la levigatura ne garantisce la precisione e la qualità funzionale della superficie.
- La scelta dell'abrasivo dipende dal materiale: Al₂O₃ per acciai generici e ghisa con durezza inferiore a 45 HRC; CBN per acciaio temprato con durezza superiore a 50 HRC; diamante per ceramiche.
- Tolleranza del pezzo grezzo prima dell'affilatura (0,01–0,03 mm) e il rapporto L/D del foro (≤ 10:1) sono le variabili progettuali fondamentali per la fattibilità della levigatura.
- Per i team di approvvigionamento degli OEM, specificando contemporaneamente il Ra e l’angolo di tratteggio — oppure Rpk/Rk/Rvk per le applicazioni nei motori e nei sistemi idraulici — si ottiene una specifica completa della superficie dal punto di vista funzionale, anziché una semplice tolleranza dimensionale.
Domande frequenti
In che consiste il processo di levigatura nella produzione?
La levigatura è un processo di finitura abrasiva di precisione applicato ai fori cilindrici interni. Un utensile dotato di più pietre abrasive ruota ed effettua un movimento alternativo lungo l’asse del foro, mentre le pietre vengono espanse radialmente sotto pressione controllata. Questo movimento simultaneo asporta 0,002–0,02 mm di materiale, corregge gli errori geometrici (rotondità, cilindricità, conicità) e crea il caratteristico motivo a tratteggio incrociato con angoli compresi tra 30° e 60°. Le tolleranze ottenibili sono di ±0,001–0,010 mm di diametro e Ra 0,1–0,8 µm. La levigatura è la fase finale di precisione successiva all’alesatura di sgrossatura e all’alesatura di finitura, che perfeziona la qualità funzionale della superficie del foro per garantire prestazioni ottimali in termini di lubrificazione, tenuta e resistenza all’usura.
Qual è il grado di precisione della levigatura e quali tolleranze è in grado di garantire?
La levigatura consente di ottenere tolleranze di diametro comprese tra ±0,001 e 0,010 mm, con una correzione della rotondità e della cilindricità compresa tra 1 e 5 µm in contesti di produzione. Il meccanismo di precisione si basa sull’effetto di media delle diverse pietre: se un lato del foro è più largo, tali pietre asportano più materiale fino al raggiungimento della rotondità, annullando gli errori di posizionamento della macchina e l’eccentricità dell’utensile. È possibile ottenere una rugosità superficiale Ra compresa tra 0,1 e 0,8 µm a seconda della sequenza granulometrica e della strategia di pressione. La finitura finale utilizza passate di finitura (permanenza dell’utensile a pressione ridotta) e misurazioni pneumatiche in corso d’opera per ottenere risultati ripetibili tra i lotti di produzione.
Qual è la differenza tra levigatura e rettifica?
La levigatura utilizza diverse pietre abrasive agglomerate con un movimento combinato di rotazione e alternanza, asportando quantità minime di materiale (0,002–0,02 mm) per migliorare la geometria del foro e creare la struttura superficiale a reticolo necessaria per le applicazioni di lubrificazione e tenuta. La rettifica utilizza una mola abrasiva rotante per asportare volumi di materiale maggiori a velocità più elevate; è adatta per superfici cilindriche esterne, superfici piane e la finitura iniziale del foro. La rettifica interna può perfezionare le dimensioni del foro ma non produce la struttura a reticolo che si ottiene con la levigatura, e corregge la rotondità del foro in modo meno efficace rispetto al meccanismo di livellamento multi-pietra della levigatura su tutta la lunghezza del foro.
Quando è opportuno specificare la levigatura anziché l'alesatura?
Specificare la levigatura anziché l’alesatura nei seguenti casi: quando il foro richiede una finitura superficiale a reticolo incrociato per la lubrificazione o la tenuta; quando è richiesta una tolleranza inferiore a ±0,010 mm; quando è necessaria una correzione geometrica (rotondità, cilindricità, conicità) superiore a quella ottenuta con l’alesatura; oppure quando è specificato un valore Ra inferiore a 0,8 µm. L'alesatura è un'operazione di dimensionamento a passaggio singolo che migliora il diametro del foro a ±0,010–0,050 mm e la finitura superficiale a Ra 0,4–1,6 µm, senza correggere la rotondità né creare una struttura a reticolo incrociato. Scegliere l’alesatura quando sono sufficienti la precisione dimensionale e una finitura superficiale moderata; scegliere la levigatura quando sono richieste una struttura superficiale funzionale e la correzione geometrica.
Quali sono le cause dei guasti nella levigatura e come si possono prevenire?
I tre errori più comuni nella levigatura sono: margine di pre-levigatura insufficiente — che lascia troppo poco materiale per la correzione geometrica; scelta errata dell’abrasivo — l’Al₂O₃ sull’acciaio temprato con durezza superiore a 50 HRC si consuma rapidamente, richiedendo invece l’uso del CBN; e contaminazione del refrigerante — i trucioli presenti nell’olio di levigatura producono graffi casuali sulla superficie. Per prevenirli è necessario garantire un margine di pre-levigatura di 0,01–0,03 mm rispetto alla foratura precedente, selezionare un abrasivo adeguato alla durezza del pezzo e utilizzare un olio di levigatura filtrato ad hoc con un grado di filtrazione di 5–10 µm, monitorandolo regolarmente. La maggior parte dei problemi di qualità nella levigatura deriva dalle decisioni relative alla configurazione del processo, non dai limiti delle capacità delle attrezzature.
Redatto dal team di ingegneri CMS, con oltre 15 anni di esperienza nella lavorazione CNC di precisione e nella finitura di fori in camicie dei cilindri dei motori, attuatori idraulici, componenti aerospaziali e apparecchiature industriali di precisione. Riferimenti tecnici: ISO 13715 (Indicazione della struttura superficiale), ASME B46.1 (Struttura superficiale — Rugosità, ondulazione e orientamento), SAE J1094 (Levigatura dei fori dei cilindri), ISO 13485 (Sistemi di qualità per i dispositivi medici).
Acquistare fori levigati con precisione o optare per la lavorazione e la levigatura integrate con CNC?
Noi di CMS forniamo flussi di lavoro completi, dall’alesatura alla levigatura, per componenti idraulici, fori industriali di precisione e parti lavorate su misura: alesatura fino a dimensioni quasi definitive con margine di asportazione controllato, seguita da levigatura per ottenere la tolleranza finale e le specifiche Ra richieste, con controlli in corso d’opera. Ogni lavoro di levigatura viene valutato in termini di fattibilità del rapporto L/D, scelta dell’abrasivo e adeguatezza del margine di asportazione prima dell’inizio della produzione.
[Richiedi una valutazione DFM e un preventivo per la levigatura di precisione →]


