
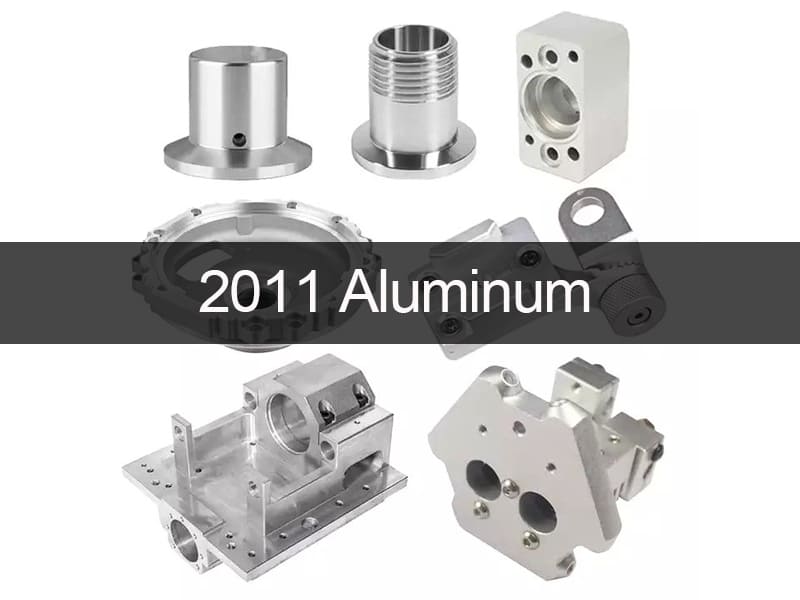
Dans le monde de niche des pièces usinées CNC et du décolletage automatique, l'alliage d'aluminium 2011 occupe une place unique et durable. Cet alliage a été développé et normalisé comme le meilleur aluminium de décolletage bien avant que les centres d'usinage multi-axes ne deviennent courants. Il a été spécifiquement conçu pour améliorer l'efficacité de coupe, le contrôle des copeaux et la répétabilité dimensionnelle dans les environnements de production à grande vitesse.
Même si les alliages à usage général comme le 6061 et les alliages à haute résistance comme le 7075 deviennent plus populaires, l'aluminium 2011 reste le meilleur choix lorsque la vitesse prime sur la flexibilité structurelle. Mais le fait qu'un matériau soit facile à usiner ne signifie pas qu'il peut être utilisé dans toutes les situations. Il excelle dans la fabrication de pièces décolletées de précision comme les connecteurs et les raccords, mais il existe des limites mécaniques, de corrosion et réglementaires claires quant à son utilisation. Ce guide examine l'aluminium 2011 d'un point de vue technique, aidant les concepteurs et les équipes d'approvisionnement à déterminer quand il s'agit du meilleur choix et quand d'autres alliages sont préférables.
Qu'est-ce que l'alliage d'aluminium 2011 ? Définition de base et classification des alliages
Qu'est-ce que l'aluminium 2011 ?
L'Al 2011, également connu sous le nom d'aluminium de décolletage, est un alliage corroyé de la série 2xxx. Le cuivre est le principal élément d'alliage de cet alliage. Il est généralement vendu à l'état T3 ou T8 et est fabriqué spécifiquement pour les tours automatiques et les machines CNC de type suisse, contrairement à l'aluminium standard.
D'un point de vue métallurgique, le 2011 se distingue par l'ajout intentionnel de plomb (Pb) et de bismuth (Bi). Ces éléments ne renforcent pas vraiment les structures ; ils agissent plutôt comme de minuscules brise-copeaux.
“Contexte du ” décolletage » : Dans cet alliage, “ décolletage ” signifie que les copeaux se fragmentent de manière prévisible, que les forces de coupe sont faibles et que l'outil reste engagé.
Principal cas d'utilisation : C'est la norme pour la fabrication de pièces de précision à grand volume et de petits diamètres, comme les connecteurs, les raccords et les entretoises, sur des centres de tournage à grande vitesse.
La clé pour choisir les bons matériaux pour les flux de fabrication CNC modernes est de comprendre l'aluminium 2011 comme un matériau piloté par le procédé plutôt que comme une solution structurelle universelle.
La composition chimique de l'aluminium 2011 et ses effets sur l'ingénierie
La composition chimique de l'aluminium 2011 est volontairement déséquilibrée pour être plus facile à usiner qu'à souder ou à résister à la corrosion. La série 6xxx contient un mélange magnésium-silicium, mais le 2011 utilise un système cuivre-plomb-bismuth.
Tableau 1 : La composition chimique habituelle de l'aluminium 2011
| Objet | Pourcentage (poids %) | Rôle principal en ingénierie |
| Aluminium (Al) | Solde | Matrice de base |
| Cuivre (Cu) | 5.0–6.0 | C'est le principal durcisseur. Il rend le matériau plus dur mais moins résistant à la corrosion. |
| Plomb (Pb) | 0.2–0.6 | Le brise-copeaux. Crée des inclusions molles qui facilitent un cisaillement propre. |
| Bismuth (Bi) | 0.2–0.6 | Agit avec le plomb pour améliorer l'état de surface et la lubrification. |
| Fer (Fe) | Max 0,7 | Impureté (contrôlée). |
| Silicium (Si) | Max 0,4 | Impureté (contrôlée). |
| Zinc (Zn) | Max 0,3 | Impureté (contrôlée). |
Comment le plomb et le bismuth rendent l'usinabilité possible
Le plomb et le bismuth ne se dissolvent pas dans le réseau d'aluminium d'un point de vue métallurgique. Ils forment plutôt des phases distinctes, molles et à bas point de fusion, réparties dans tout le matériau. Ces inclusions agissent comme des concentrateurs de contraintes localisés à l'interface outil-copeau lors de l'usinage CNC.
Cela crée une chaîne d'événements prévisibles :
-
Lubrification : Les inclusions deviennent plus molles lorsqu'elles sont coupées, ce qui facilite un écoulement interne fluide.
-
Fracture : Le copeau se brise proprement à ces points mous au lieu de s'étirer.
-
Résultat : Des copeaux courts et granulaires qui s'évacuent immédiatement, évitant les “ nids d'oiseau ” sur les tours automatiques.
Le fait que ce mécanisme fasse de l'aluminium 2011 l'alliage le plus facile à usiner signifie également qu'il est moins soudable et moins résistant à la corrosion, ce qui fixe des limites claires à son utilisation en ingénierie.
Les propriétés physiques et mécaniques de l'aluminium 2011
Les ingénieurs doivent examiner les performances de l'aluminium 2011 en fabrication, et pas seulement sa résistance. Il est assez résistant, mais son allongement et ses propriétés thermiques sont conçus pour faciliter la coupe plutôt que pour améliorer sa résistance aux chocs.
Caractéristiques mécaniques
Les chiffres suivants montrent l'état T3 standard, qui est l'état le plus courant pour les pièces usinées.
Tableau 2 : Valeurs typiques des propriétés mécaniques
| Propriété | Valeur (typique) | Comparaison avec le 6061-T6 et importance pour la fabrication |
| Résistance maximale à la traction | ~380 MPa (55 ksi) | Plus élevé (~310 MPa) Suffisant pour les fixations filetées et les raccords. |
| Limite d'élasticité | ~295 MPa (43 ksi) | Similaire (~276 MPa) ; Bonne résistance à la déformation lors de l'assemblage. |
| Allongement à la rupture | 10–15% | Plus faible (moins ductile) Critique : une ductilité moindre facilite la rupture des copeaux. |
| Dureté (Brinell) | ~95 HB | Similaire (~95 HB) ; Suffisamment dur pour éviter la rupture du filetage. |
| Résistance au cisaillement | ~220 MPa | Plus élevé que celui des autres broches. |
Perspectives techniques : Le fait que l'aluminium 2011 ne s'étire pas autant est un avantage pour l'usinage. Une ductilité moindre signifie que le matériau se rompt facilement sous l'action de l'outil de coupe, ce qui est la définition d'une bonne usinabilité.
Propriétés physiques importantes pour l'usinage
La conductivité thermique est très importante lors du fonctionnement des machines CNC à grande vitesse.
Tableau 3 : Caractéristiques physiques
| Propriété | Valeur | Effet de l’usinage CNC |
| Densité | 2,82 g/cm³ | Un peu plus lourd que la série 6xxx car il contient davantage de cuivre et de plomb. |
| Conductivité thermique | ~150 W/m-K | Moyen. Bon pour évacuer la chaleur du bord de l’outil. |
| Plage de fusion | 535–645 °C | Les phases à bas point de fusion (Pb/Bi) facilitent la rupture des copeaux. |
Pourquoi l’aluminium 2011 est une référence en matière d’usinabilité
L’usinabilité de l’aluminium 2011 est la norme de l’industrie en ce qui concerne les alliages d’aluminium corroyés. Il est souvent évalué à 100% usinable par rapport à d’autres alliages d’aluminium, ce qui en fait la référence par laquelle les autres sont jugés.
Formation et contrôle des copeaux
Le contrôle des copeaux est très important lors de la production en grande série. Les copeaux longs et filandreux posent un problème majeur sur un tour de type suisse. Ils s’enroulent autour de l’outil, endommagent la surface de la pièce et interrompent la production. L’aluminium 2011 produit des copeaux fins et granulaires qui quittent proprement la zone de coupe. Ce comportement est essentiel pour la fabrication “ lights-out ” (sans surveillance), où la fiabilité du processus est plus importante que la résistance des matières premières.
Qualité de l’état de surface et constance des dimensions
Étant donné que les copeaux se cassent proprement et ne s’étalent pas, l’aluminium 2011 offre un excellent état de surface brut d’usinage.
-
Rugosité typique : Ra 0,4 – 0,8 µm est un résultat courant pouvant être obtenu directement depuis l’outil, sans meulage ni polissage supplémentaire.
-
Stabilité dimensionnelle : Comme les forces de coupe sont faibles, l’outil ne fléchit pas autant. Cela permet aux fabricants de maintenir des tolérances serrées sur des pièces longues et fines comme des broches ou des arbres qui fléchiraient pendant l’usinage.
Durée de vie des outils et usinage à grande vitesse
La lubrification interne du plomb et du bismuth réduit la friction au niveau du bord de l’outil. Cela permet aux fabricants d’usiner l’aluminium 2011 à des vitesses de surface (SFM) bien supérieures à celles du 6061 ou du 7075, sans que les outils ne s’usent aussi rapidement. Pour les équipes d’approvisionnement, cela signifie que le coût horaire d’utilisation des machines diminue et que le coût des outils par pièce diminue.
Règles d’usinage CNC pour l’aluminium 2011
Pour tirer le meilleur parti de l’aluminium 2011, les stratégies d’usinage doivent être alignées sur les propriétés du matériau. C’est un matériau qui donne les meilleurs résultats lorsqu’on le coupe rapidement et en continu.
Tournage CNC vs fraisage CNC
-
Tournage CNC (meilleur) : 2011 est l’année du tournage. Il convient parfaitement aux tâches de coupe continue courantes dans les tours de type suisse et les machines à décolleter automatiques. Les éléments de rupture de copeaux peuvent remplir leur rôle efficacement car ils sont toujours en prise.
-
Fraisage CNC (bon) : Il peut être fraisé, mais les avantages ne sont pas aussi évidents qu’en tournage. Des alliages comme le 6061 offrent souvent un meilleur équilibre de ténacité lorsque la coupe est interrompue (fraisage). Mais le 2011 reste plus rapide pour les pièces fraisées complexes avec perçages et taraudages.
Pratiques d’usinage recommandées
Tableau 4 : Guide des stratégies d’usinage
| Paramètre | Recommandation | Raison technique |
| Vitesse de coupe (tournage) | Élevée (300–400 m/min) | Utilisez la capacité de l’alliage à être facilement usiné pour maximiser le débit. |
| Vitesse d'avance | Agressive (0,1–0,3 mm/tour) | Cela garantit que le copeau cisaillé au lieu de frotter, ce qui favorise sa rupture. |
| Stratégie de lubrifiant | Utiliser de l’huile (suisse) ou une inondation légère | Une inondation abondante n’est souvent pas nécessaire ; la MQL (lubrification à quantité minimale) fonctionne bien. |
| Géométrie de l'outil | Carbure standard/poli | Des arêtes vives évitent l’arête rapportée (BUE). |
| Brise-copeaux | Pas aussi importants | Le matériau se casse de lui-même ; une géométrie de brise-copeaux agressive n’est pas nécessaire. |
Utilisations courantes de l’aluminium 2011 dans les pièces usinées
La géométrie et le volume de l’aluminium 2011, et non la charge structurelle, déterminent ses domaines d’utilisation. Il n’est pas souvent utilisé pour les pièces principales d’une cellule d’avion, mais il est très courant dans les “ pièces de décolletage ”.”
-
Fixations de précision : Vis personnalisées, écrous, boulons et tiges filetées où le coût de la pièce dépend de la rapidité du filetage.
-
Connecteurs et raccords : Raccords hydrauliques, pneumatiques et électriques nécessitant un tournage, un alésage et un filetage complexes.
-
Entretoises électroniques : Petites pièces de quincaillerie et entretoises utilisées pour assembler les PCB.
-
Pièces automobiles : Des millions de pièces de systèmes de carburant, de pistons de frein et de boîtiers de capteurs sont fabriqués.
-
Pièces d’horlogerie et de montres: comme les engrenages, les pignons et les boîtiers, doivent être fabriqués avec des mesures très précises et une surface lisse.
Lorsque la pièce est un composant tourné à grand volume qui ne sera pas exposé à des environnements corrosifs et que les règles autorisent la teneur en plomb, choisissez le 2011.
Quand ne pas utiliser l’aluminium 2011 en raison de ses limites techniques
Le 2011 est un excellent choix pour la fabrication, mais il présente de sérieux problèmes en termes de comportement. Ne pas tenir compte de ces limites lors de la conception peut souvent entraîner une refonte ou un échec de qualification ultérieur.
Mauvaise soudabilité
Ne soudez pas l’aluminium 2011. C’est une règle de base de la métallurgie. Lorsque vous chauffez les phases de plomb et de bismuth, elles fondent beaucoup plus rapidement que la matrice d’aluminium. Lors du soudage, ces phases fondent, ce qui entraîne des “ fissures à chaud ”, de la porosité et des zones de fusion faibles. Même avec des réglages TIG/MIG contrôlés, la soudure n’est pas solide. Le brasage est tout aussi difficile que le soudage.
Si vous devez souder, vous pouvez également utiliser le 6061 ou le 5052.
Faible résistance à la corrosion
Comparé aux séries 5xxx ou 6xxx, le 2011 est un alliage riche en cuivre (série 2xxx) qui ne résiste pas bien à la corrosion atmosphérique et galvanique.
-
Le risque : Il peut subir une corrosion par piqûres et intergranulaire dans les environnements humides, salins ou chimiquement agressifs.
-
La solution : La plupart du temps, les pièces doivent être recouvertes d’un placage de protection (nickel, zinc) ou d’un revêtement de conversion chimique (Alodine).
Restrictions réglementaires (RoHS / REACH)
C’est la limite moderne la plus importante. Le plomb est présent dans le 2011, il peut donc ne pas répondre aux normes environnementales strictes comme REACH, RoHS (Restriction des substances dangereuses) ou certaines normes médicales et de sécurité alimentaire.
-
L’effet : Il est souvent interdit dans les implants médicaux, les machines en contact avec les aliments et les appareils électroniques grand public vendus dans l’UE.
-
L’alternative : De plus en plus de personnes utilisent des alliages de décolletage sans plomb comme l’aluminium 6026 ou l’aluminium 6262, même s’ils ne fonctionnent pas aussi bien lors de l’usinage.
Aluminium 2011 vs 6061 : une approche pratique pour choisir les matériaux
En matière d’approvisionnement, l’une des questions les plus courantes est de savoir lequel est le meilleur : l’aluminium 2011 ou le 6061 ? Il ne s’agit pas de savoir lequel est “ meilleur ”, mais lequel convient le mieux au processus.
Tableau 5 : Comparaison technique entre le 2011 et le 6061
| Fonctionnalité | 2011-T3 | 6061-T6 | Logique de sélection |
| Résistance principale | Usinabilité (vitesse et finition) | Polyvalence (soudage, corrosion et résistance) | Utilisez le 2011 pour la vitesse et le 6061 pour un usage général. |
| Résistance à la corrosion | Pauvre | Excellent | Utilisez le 6061 pour les pièces exposées à l’extérieur. |
| Soudabilité | Très mauvaise | Excellent | Utilisez le 6061 pour les cadres soudés. |
| Réponse à l’anodisation | Mauvaise/Non fiable | Excellent | Utilisez le 6061 pour les pièces cosmétiques. |
| Produit typique | Pièces et raccords pour machines à décolleter | Cadres structurels, supports et plaques | |
| Inducteur de coût | Moins de temps d’usinage | Coût inférieur des matières premières | Le 2011 permet d’économiser sur les pièces complexes. |
Règle de sélection :
-
Pour de nombreuses petites pièces tournées complexes où la finition et la tolérance sont importantes, choisissez le 2011.
-
Utilisez le 6061 pour les pièces structurelles, les assemblages soudés ou toute pièce nécessitant une anodisation esthétique.
Points à considérer lors de la finition de surface de l’aluminium 2011
Lors de la finition de surface de l’aluminium 2011, il faut être prudent. La chimie qui facilite la coupe rend également certains processus de finition plus difficiles.
Limites de l’anodisation
L’anodisation de l’aluminium 2011 est possible, mais elle est souvent difficile.
-
Le problème : Les inclusions de plomb et de bismuth ne s’anodisent pas, ce qui laisse de minuscules trous ou des taches sombres dans la couche d’oxyde.
-
Le résultat : La finition semble souvent sale, jaunâtre ou inégale. Les couleurs teintes, comme le noir ou le rouge, peuvent sembler inégales ou irrégulières.
-
Recommandation : N’utilisez pas le 2011 pour les pièces cosmétiques, également appelées surfaces “ classe A ”. Utilisez-le uniquement pour l’anodisation dure fonctionnelle lorsque l’aspect esthétique est moins important.
Traitements de surface privilégiés
Pour protéger l’aluminium 2011 sans attirer l’attention sur ses défauts microstructuraux, envisagez :
-
Placage au nickel chimique : est excellent pour la protection contre la corrosion, l’augmentation de la dureté et le glissement. Il recouvre efficacement les inclusions de plomb.
-
Conversion chimique (Alodine/Chromate) : Cette méthode ne modifie pas les dimensions de la pièce et améliore sa conductivité électrique ainsi que sa résistance à la corrosion légère.
-
Zingage : est un moyen économique de protéger contre la corrosion de base.
Résumé : Ce que les concepteurs et les acheteurs doivent savoir sur l'ingénierie
L'alliage d'aluminium 2011 n'est pas un matériau polyvalent ; c'est un outil spécialisé pour fabriquer des pièces plus efficacement. Sa proposition de valeur est simple : il sacrifie la soudabilité et la résistance à la corrosion pour offrir la performance d'usinage la plus rapide et la plus constante de tous les alliages d'aluminium.
Points importants :
-
Première étape : Choisissez le 2011 pour le tournage CNC à grand volume et l'usinage suisse. C'est la clé pour réduire les temps de cycle sur les petites pièces complexes.
-
Attention au plomb : Avant de spécifier, assurez-vous de respecter les réglementations (RoHS/Médical). Pour la conformité mondiale, vous devrez peut-être utiliser des options sans plomb comme le 6026.
-
Soyez prudent lors de la finition : N'utilisez pas le 2011 pour des pièces anodisées cosmétiques. Utilisez plutôt des revêtements par dépôt ou des conversions chimiques pour éviter les problèmes d'apparence.
-
Pas de soudage : Considérez le 2011 comme une solution “ usinage uniquement ”.
Les fabricants peuvent exploiter les propriétés uniques de l'aluminium 2011 pour fabriquer des composants de précision à moindre coût et avec une meilleure qualité en choisissant des matériaux conformes à ces réalités techniques.
FAQ
Q : L'aluminium 6061 est-il plus résistant que le 2011 ?
R : En termes de résistance à la traction, le 2011-T3 (~380 MPa) est en réalité plus résistant que le 6061-T6 (~310 MPa). Mais le 6061 est plus tenace (plus ductile) et beaucoup moins sujet à la corrosion, ce qui le rend “ plus résistant ” en termes de durabilité dans des conditions réelles.
Q : Que signifie “ décolletage ” (Free-Machining) ?
R : Grâce à sa teneur en plomb et en bismuth. Ces éléments agissent comme des casse-copeaux internes, ce qui signifie que les copeaux se brisent en petits morceaux au lieu de former de longs rubans. Cela évite les blocages des machines, permet des vitesses plus élevées et prolonge la durée de vie des outils.
Q : Est-il possible de souder l'aluminium 2011 ?
R : Non. Lors du soudage, les inclusions de plomb à bas point de fusion fondent, provoquant une “ fissuration à chaud ” et des joints fragiles. Si vous devez souder, utilisez du 6061 ou du 5052.
Q : L'aluminium 2011 est-il conforme aux normes RoHS ?
R : Cela dépend du statut spécifique de l'exemption. Le plomb est présent dans le 2011, ce qui n'est pas autorisé. Certains alliages cuivre/aluminium peuvent contenir jusqu'à 4% de plomb en poids, mais de nombreuses industries se tournent vers des alliages sans plomb comme le 6026 ou le 6262 pour garantir leur conformité à l'avenir.
Q : L'aluminium 2011 rouille-t-il ?
R : L'aluminium ne rouille pas comme l'acier, mais le 2011 se corrode facilement. En raison de sa forte teneur en cuivre, il blanchit rapidement et se couvre de piqûres dans les environnements humides ou salins, à moins d'être protégé par un dépôt ou un revêtement.


