
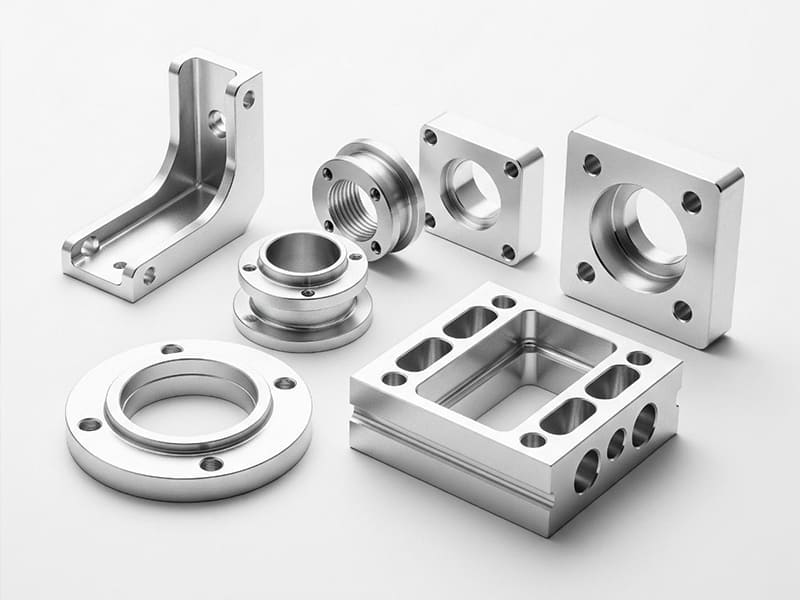
Réponse rapide : Le choix de l’alliage d’aluminium est déterminé par cinq propriétés : la résistance, la résistance à la corrosion, l’usinabilité, la soudabilité et le coût. L’alliage le plus largement utilisé est le 6061-T6 (résistance à la traction ~310 MPa, excellente usinabilité CNC, bonne résistance à la corrosion, soudable) — le choix correct pour la plupart des composants structurels et usinés de précision. Le 7075-T6 (résistance à la traction ~570 MPa) est sélectionné lorsque le rapport résistance/poids maximal justifie un coût plus élevé et une résistance à la corrosion réduite — principalement pour les applications aérospatiales, de défense et à forte charge. Le 5052-H32 (résistance à la traction ~228 MPa) est sélectionné pour les applications marines, extérieures et de formage de tôles où la résistance à la corrosion et la formabilité sont les exigences dominantes. La règle de sélection : utilisez le 6061 par défaut ; passez au 7075 lorsque les charges structurelles l’exigent ; spécifiez le 5052 lorsque l’environnement corrosif domine.
Comprendre les séries d’alliages d’aluminium
Avant de comparer des alliages spécifiques, comprendre le système de classification par séries explique pourquoi chaque alliage se comporte comme il le fait. La série d’alliages est définie par l’élément d’alliage principal, qui détermine le profil de performance fondamental de chaque alliage au sein de cette série.
| Série | Élément d’alliage principal | Caractéristiques principales | Traitable thermiquement | Applications typiques |
|---|---|---|---|---|
| 1xxx | Aucun (≥99% Al) | Conductivité maximale, résistance minimale | Non | Équipement électrique, chimique, feuille |
| 2xxx | Cuivre | Haute résistance, résistance à la corrosion réduite | Oui | Structure aérospatiale, peau d’aéronef |
| 3xxx | Manganèse | Résistance modérée, bonne formabilité | Non | Ustensiles de cuisine, emballage, CVC |
| 4xxx | Silicium | Point de fusion bas, bonne résistance à l’usure | Certains | Fil de soudure, alliages de brasage |
| 5xxx | Magnésium | Excellente résistance à la corrosion, bonne soudabilité | Non | Marine, réservoirs sous pression, cuves |
| 6xxx | Magnésium + Silicium | Propriétés polyvalentes équilibrées | Oui | Pièces CNC, extrusions structurelles |
| 7xxx | Zinc | Résistance la plus élevée, corrosion réduite | Oui | Aérospatiale, défense, haute performance |
| 8xxx | Lithium / Autre | Propriétés spécialisées | Variable | Ultra-léger aérospatial |
La série détermine l’enveloppe fondamentale des propriétés réalisables. Aucun traitement thermique ni écrouissage ne donnera à un alliage 6061 la résistance du 7075, et aucune condition de traitement ne donnera au 7075 la résistance à la corrosion du 5052. Comprendre cette contrainte au niveau de la série est le point de départ de toute décision de sélection d’alliage d’aluminium.
Aluminium 6061 : La norme d’ingénierie par défaut
Le 6061 est l’alliage d’aluminium le plus largement utilisé en usinage CNC et en ingénierie générale — et cette domination n’est pas arbitraire. L’alliage occupe un espace de performance qui couvre une grande partie des exigences pratiques d’ingénierie : résistance adéquate pour la plupart des applications structurelles, excellente résistance à la corrosion pour la plupart des environnements, usinabilité supérieure pour une production efficace, soudabilité complète et large disponibilité à un coût stable.
Propriétés mécaniques (6061-T6)
| Propriété | Valeur |
|---|---|
| Résistance à la traction | 310 MPa |
| Limite d'élasticité | 276 MPa |
| Élongation | 12% |
| Dureté | 95 HB |
| Résistance à la fatigue (limite d’endurance) | ~97 MPa |
| Densité | 2,70 g/cm³ |
| Conductivité thermique | 167 W/m·K |
| Cote d'usinabilité | Excellente (~80–90% de la référence de libre usinage) |
Pourquoi le 6061 est la norme d’usinage CNC
Formation des copeaux : Le 6061 produit des copeaux courts et bien formés qui se dégagent de la zone de coupe de manière fiable sans s’emmêler. Cette formation stable des copeaux permet des vitesses de coupe élevées et constantes (180–300 m/min pour le tournage, 200–500 m/min pour le fraisage avec un outillage approprié) sans les problèmes de gestion des copeaux que peuvent produire les alliages plus tendres.
Usure des outils : La dureté équilibrée (95 HB) est suffisamment faible pour minimiser l’usure abrasive de l’outil tout en étant suffisamment élevée pour un cisaillement propre sans tendance à l’arête rapportée qui peut affecter les alliages plus tendres. En production, les outils en carbure usinant le 6061 atteignent une durée de vie 5 à 10 fois supérieure à celle des opérations équivalentes sur acier inoxydable 304.
Finition de surface : Le 6061 atteint Ra 0,4–1,6 µm en usinage direct sur tournage et fraisage CNC standard — suffisant pour la plupart des exigences fonctionnelles sans finition secondaire. L’alliage maintient des tolérances dimensionnelles serrées (±0,01–0,025 mm) avec un montage et un choix d’outils appropriés.
Réponse à l’anodisation : Le 6061 s’anodise uniformément, produisant une dureté et une couleur cohérentes sur toute la pièce. Les types II (décoratif) et III (anodisation dure, 25–75 µm pour la résistance à l’usure et à la corrosion) produisent tous deux des résultats de haute qualité.
Résistance à la corrosion
Les précipités de durcissement Mg₂Si du 6061 ne créent pas de microcellules galvaniques significatives dans la microstructure, ce qui confère à l’alliage une résistance à la corrosion atmosphérique intrinsèquement bonne sans revêtement dans la plupart des environnements. L’alliage performe bien dans :
- Exposition atmosphérique urbaine et suburbaine
- Contact avec l’eau douce (plomberie, manutention de fluides)
- Environnements industriels légers
- Applications structurelles extérieures générales (non côtières)
Pour les environnements côtiers ou marins, la résistance à la corrosion du 6061 est adéquate pour les emplacements côtiers intérieurs mais pas pour le contact direct avec l’eau de mer ou les zones d’embruns marins — où le 5052 ou le 5083 sont plus appropriés.
Applications les mieux adaptées au 6061
Cadres de transport commercial, supports et fixations industriels, boîtiers et enceintes usinés CNC, blocs hydrauliques, profilés structurels (fenêtres, murs-rideaux, formes structurelles), corps de composants marins (sans contact avec l'eau de mer), équipements de transformation alimentaire et composants structurels d'électronique grand public.
Aluminium 7075 : Résistance maximale à un coût
Le 7075 est l'alliage d'aluminium commercial standard le plus résistant — à l'état T6, il atteint une résistance à la traction d'environ 570 MPa et une limite d'élasticité d'environ 503 MPa, approchant la plage inférieure de l'acier de construction. Cette résistance résulte des ajouts de zinc et de magnésium qui forment des précipités durcissants très fins et cohérents (principalement MgZn₂) répartis dans la matrice d'aluminium.
Propriétés mécaniques (7075-T6 vs 6061-T6)
| Propriété | 7075-T6 | 6061-T6 | Ratio |
|---|---|---|---|
| Résistance à la traction | 572 MPa | 310 MPa | 1.85× |
| Limite d'élasticité | 503 MPa | 276 MPa | 1.82× |
| Élongation | 11% | 12% | Similaire |
| Dureté | 150 HB | 95 HB | 1.58× |
| Résistance à la fatigue | ~159 MPa | ~97 MPa | 1.64× |
| Densité | 2,81 g/cm³ | 2,70 g/cm³ | 1.04× |
| Conductivité thermique | 130 W/m·K | 167 W/m·K | 0.78× |
Le 7075 est environ 1,85× plus résistant que le 6061 avec seulement 4% de densité supplémentaire — la résistance spécifique la plus élevée (résistance par unité de densité) de tous les alliages d'aluminium commerciaux standard, ce qui explique sa domination dans les applications structurelles critiques en poids.
Les compromis
Résistance à la corrosion : Le système de durcissement à base de zinc du 7075 est électrochimiquement actif, créant des microcellules galvaniques aux interfaces précipités-matrice qui sont sensibles à la corrosion intergranulaire et par piqûres, en particulier dans les environnements contenant des chlorures. Les composants en 7075 dans des environnements corrosifs nécessitent généralement :
- Anodisation de type II ou de type III
- Revêtement de conversion au chromate (MIL-DTL-5541 ou équivalent) lorsque cela est chimiquement permis
- Systèmes de peinture protectrice dans les applications aérospatiales
Soudabilité : Le 7075 a une mauvaise soudabilité — les précipités aux joints de grains contenant du zinc fondent et se solidifient différemment du reste du matériau, provoquant des fissures à chaud dans les zones affectées thermiquement par le soudage. Le 7075 n'est pas recommandé pour les assemblages soudés. Les conceptions utilisant le 7075 doivent être fixées (boulons, rivets, inserts) ou usinées à partir de matière pleine.
Coût : Le matériau 7075 coûte environ 1,5 à 2,5× plus cher que le 6061, avec un coût d'usinage légèrement plus élevé (le matériau plus dur nécessite des paramètres de coupe plus conservateurs). Pour les applications où le 6061 satisfait l'exigence de résistance, le 7075 représente une prime de coût sans bénéfice de performance.
Quand le 7075 est le bon choix
La justification économique et technique du 7075 nécessite un cas de charge structurelle où le 6061 est insuffisant et où le coût supplémentaire est justifié par l'exigence de performance. Scénarios spécifiques :
- Structure primaire aérospatiale : Longerons d'aile, cadres de fuselage, nervures structurelles — où la durée de vie en fatigue sous charge aérodynamique cyclique et le poids minimal sont tous deux obligatoires. Le 7075-T73 (survieilli pour une meilleure résistance à la corrosion sous contrainte) ou le 7075-T6 avec traitement de surface approprié est la norme de l'industrie aéronautique.
- Composants mécaniques à forte charge : Boulons et fixations de précision sous précharge élevée, jeux de matrices pour opérations de formage, boîtiers d'instruments de précision où la stabilité dimensionnelle sous charge est requise.
- Applications de défense et de performance : Composants d'armes, composants automobiles de course, cadres de vélos de performance — où le rapport résistance/poids justifie la prime de coût.
- Outillage et fixations : Fixations d'usinage CNC où la déflexion sous les charges de serrage des pièces doit être minimisée.
Applications où le 6061 devrait être utilisé à la place du 7075
Si l'analyse structurelle confirme des marges de sécurité adéquates avec le 6061, il n'y a aucune justification technique pour le 7075. Cas typiques où le 6061 est suffisant : supports industriels généraux, boîtiers de produits grand public, la plupart des éléments structurels de transport, et toute application où l'exigence de charge n'est pas la contrainte dominante.
Aluminium 5052 : Résistance à la corrosion comme exigence principale
Le 5052 appartient à la série 5xxx (Al-Mg), caractérisée par un durcissement en solution solide par le magnésium (2,2–2,8% dans le 5052) sans précipitation de durcissement par vieillissement. Cette microstructure confère au 5052 sa combinaison caractéristique de propriétés : excellente résistance à la corrosion, formabilité exceptionnelle et bonne soudabilité — au prix d'une résistance inférieure par rapport aux alliages traitables thermiquement.
Propriétés mécaniques (5052-H32)
| Propriété | Valeur |
|---|---|
| Résistance à la traction | 228 MPa |
| Limite d'élasticité | 193 MPa |
| Élongation | 12% |
| Dureté | 60 HB |
| Résistance à la corrosion | Excellente (qualité marine) |
| Formabilité | Excellent |
| Soudabilité | Excellent |
| Densité | 2,68 g/cm³ |
Pourquoi le 5052 surpasse le 6061 dans les environnements corrosifs
La raison fondamentale est microstructurale : le mécanisme de durcissement du 5052 (Mg en solution solide) produit un alliage plus homogène sans les précipités Mg₂Si présents dans le 6061. Ces précipités dans le 6061, bien que petits, créent des différences électrochimiques localisées qui peuvent initier une corrosion par piqûres sous exposition prolongée aux chlorures. La microstructure plus uniforme du 5052 offre une stabilité plus constante du film passif sur toute la surface.
Performance en eau de mer et brouillard salin : Le 5052 est l'un des alliages d'aluminium standard les plus résistants à la corrosion dans les environnements chlorés. Il est couramment spécifié sans revêtement protecteur pour les applications structurelles marines où un contact direct avec l'eau de mer se produit. Le 5083 (alliage 5xxx à plus haute résistance) est utilisé lorsque des charges structurelles plus élevées coïncident avec des exigences d'environnement marin.
Corrosion de la zone de soudure : Un avantage pratique du 5052 par rapport au 6061 pour les structures extérieures soudées : la zone affectée thermiquement (ZAT) d'une soudure en 6061 perd une partie du durcissement par précipitation Mg₂Si et peut présenter une résistance à la corrosion réduite dans la ZAT. La ZAT du 5052 conserve plus systématiquement sa résistance à la corrosion car il n'y a pas de précipités à dissoudre.
Avantage de formabilité
La dureté de 60 HB et l'allongement de 12% du 5052 en font le choix standard pour les opérations de tôlerie nécessitant cintrage, emboutissage profond, repoussage et profilage. L'alliage peut être cintré à des rayons de courbure serrés sans fissuration à température ambiante — important pour les panneaux d'enceinte, les réservoirs de carburant et les tôles structurelles nécessitant des bords formés et des brides.
Pour l'usinage CNC de pièces de précision, le 5052 est moins adapté que le 6061 : le matériau plus tendre a tendance à produire une arête rapportée sur les outils de coupe, à générer des bavures sur les bords et à obtenir une qualité de finition de surface inférieure. La tôle de 5052 pour le travail CNC est généralement limitée au découpage à plat et aux opérations de profilage où des opérations de formage suivent.
Applications les mieux adaptées au 5052
Coques de navires, quincaillerie de pont de bateau, panneaux marins au-dessus de la ligne de flottaison, boîtiers d'équipements offshore, panneaux architecturaux extérieurs, réservoirs de carburant, enveloppes de cuves sous pression (non haute pression), signalétique et quincaillerie d'affichage extérieure, conduits de CVC, et toute application combinant une exposition extérieure avec des exigences de formage de tôle.
Aluminium 6063 : Norme d'extrusion architecturale
Le 6063 est l'alliage dominant pour les extrusions architecturales et structurelles (cadres de fenêtres, murs-rideaux, cadres de portes, profilés décoratifs). Sa résistance inférieure à celle du 6061 (~186 MPa UTS contre ~310 MPa) est compensée par des caractéristiques d'extrusion supérieures — le 6063 produit des surfaces d'extrusion plus lisses, accepte des tolérances dimensionnelles plus serrées dans l'outillage d'extrusion, et offre une bien meilleure réponse à l'anodisation pour les finitions décoratives requises dans les applications architecturales.
Pour l'usinage CNC, le 6063 est un choix adéquat mais non préféré par rapport au 6061 : la résistance inférieure signifie une stabilité dimensionnelle moindre sous les forces de coupe sur les parois minces, et l'alliage est généralement approvisionné sous forme de barres d'extrusion plutôt que de plaques ou de barres optimisées pour l'usinage. Utilisez le 6063 lorsque la pièce est principalement un profilé extrudé avec un léger usinage secondaire ; utilisez le 6061 pour les composants principalement usinés par CNC.
Autres alliages importants : 2024, 5083, 6082
2024-T3/T4 : Alliage Al-Cu offrant une excellente résistance à la fatigue — le comportement en fatigue du 2024 est supérieur à celui du 7075 pour les applications sous chargement cyclique (revêtement d’aéronefs, panneaux de voilure). Résistance à la corrosion inférieure à celle du 6061 ; nécessite un placage (Alclad) ou une anodisation pour la protection contre la corrosion. Utilisé dans l’aérospatiale où la fatigue gouverne la conception plutôt que la résistance statique.
5083-H116 : Alliage 5xxx à plus haute résistance (résistance à la traction ~290–310 MPa) utilisé pour les applications structurelles marines où la résistance modérée du 5052 est insuffisante. Standard pour les coques de navires, les plateformes offshore, les réservoirs cryogéniques. Meilleure résistance à la corrosion en eau de mer que tout alliage traitable thermiquement.
6082-T6 : Équivalent européen courant du 6061 (teneur en Si et Mn légèrement différente), avec des propriétés similaires. Alliage d’usinage CNC standard dans les chaînes d’approvisionnement européennes où le 6061 peut avoir des délais plus longs.
Référence de comparaison des alliages
| Propriété | 6061-T6 | 7075-T6 | 5052-H32 | 2024-T4 | 5083-H116 |
|---|---|---|---|---|---|
| Résistance à la traction | 310 MPa | 572 MPa | 228 MPa | 470 MPa | 290 MPa |
| Limite d'élasticité | 276 MPa | 503 MPa | 193 MPa | 324 MPa | 207 MPa |
| Résistance à la corrosion | Bon | Pauvre | Excellent | Pauvre | Excellent |
| Usinabilité | Excellent | Bon | Modéré | Bon | Modéré |
| Soudabilité | Bon | Pauvre | Excellent | Pauvre | Excellent |
| Formabilité | Modéré | Faible | Excellent | Modéré | Bon |
| Qualité de l'anodisation | Bon | Bon | Bon | Modéré | Bon |
| Coût relatif des matériaux | Référence | 1.5–2.5× | 1.0–1.3× | 1.5–2.0× | 1.0–1.5× |
| Meilleure application | CNC général, structurel | Aérospatiale, haute charge | Marine, formage de tôles | Fatigue aérospatiale | Structurel marin |
Le cadre de décision de sélection
Étape 1 : Déterminer l’exigence principale
Quelle est la contrainte primaire que l’alliage doit satisfaire ?
- Résistance maximale sous charge structurelle ou de fatigue → 7075-T6 (ou 2024-T4 pour les applications dominées par la fatigue)
- Résistance à la corrosion en environnement marin ou très humide → 5052-H32 (ou 5083 si une résistance plus élevée est également nécessaire)
- Performance équilibrée pour les pièces CNC générales → 6061-T6
- Profilés extrudés avec bonne anodisation → 6063-T5 ou T6
- Conductivité électrique/thermique maximale → 1100 ou 1050 (aluminium pur)
Étape 2 : Vérifier les exigences de soudabilité et de formage
- Assemblage soudé requis : éviter le 7075 et le 2024 ; utiliser le 6061, le 5052 ou le 5083
- Formage de tôles requis : le 5052 ou le 5083 sont fortement préférés au 6061 pour les rayons de pliage serrés ; le 7075 est essentiellement inadapté au formage
Étape 3 : Vérifier l’usinabilité par rapport aux exigences de production
- Usinage de précision CNC à grand volume : le 6061 est le choix le plus économique ; le 7075 est acceptable avec des paramètres de coupe appropriés ; le 5052 est problématique pour les caractéristiques de précision
- Extrusion avec usinage secondaire léger : le 6063 est approprié
Étape 4 : Confirmer la disponibilité et la viabilité des coûts
Le 6061 est l’alliage d’aluminium le plus largement disponible au monde — stocké en plaque, barre, tube et extrusion par pratiquement tous les distributeurs de métaux. Le 7075 est disponible mais avec des tailles de stock plus limitées et des délais généralement 20–40% plus longs que le 6061. Le 5052 est principalement disponible en tôle et en plaque.
Référence de décision de sélection
| Application | Exigence principale | Alliage recommandé | Deuxième choix |
|---|---|---|---|
| Pièces structurelles usinées CNC | Performance équilibrée | 6061-T6 | 7075-T6 |
| Structure primaire aérospatiale | Résistance maximale | 7075-T6 | 2024-T4 |
| Panneaux et raccords marins | Corrosion en eau de mer | 5052-H32 | 5083-H116 |
| Boîtiers en tôle (extérieur) | Formabilité + corrosion | 5052-H32 | 6061-T6 |
| Extrusions architecturales | Qualité d'extrusion + anodisation | 6063-T5/T6 | 6061-T6 |
| Supports à haute charge (sans soudage) | Rapport résistance/poids maximal | 7075-T6 | 6061-T6 |
| Cadres structurels soudés | Résistance + soudabilité | 6061-T6 | 5083-H116 |
| Dissipateurs thermiques pour électronique | Conductivité thermique | 6061-T6 | 1050 (Al pur) |
| Récipients sous pression | Résistance à la corrosion + formabilité | 5083-H116 | 5052-H32 |
Erreurs courantes dans le choix des alliages
Spécification du 7075 pour les assemblages soudés
Le 7075 n'est pas soudable — tenter de souder du 7075 provoque des fissures à chaud dans la zone affectée par la chaleur. Les conceptions utilisant du 7075 doivent recourir à la fixation mécanique (boulons, rivets, inserts filetés) pour tous les joints. L'erreur survient généralement lorsqu'un concepteur sélectionne le 7075 pour sa résistance sans tenir compte de la méthode d'assemblage, puis découvre l'incompatibilité lorsque le premier prototype soudé fissure.
Utilisation du 6061 ou du 7075 pour un contact direct avec l'eau de mer
Le 6061 et le 7075 sont tous deux sensibles à la corrosion par piqûres et à la corrosion intergranulaire en cas d'exposition prolongée à l'eau de mer sans revêtement protecteur. Pour les applications marines impliquant un contact direct avec l'eau de mer, le 5052 ou le 5083 est la spécification correcte. L'application de peinture ou d'anodisation sur le 6061 ou le 7075 pour un usage marin offre une protection temporaire mais ne remplace pas à long terme un choix d'alliage approprié.
Choisir le 7075 par défaut pour une “ performance maximale ”
Le 7075 est plus résistant que le 6061, mais “ le plus résistant disponible ” n'est pas la même chose que “ le plus adapté ”. Le surcoût du 7075 (généralement 1,5 à 2,5 fois le coût du matériau 6061), sa résistance à la corrosion inférieure, sa mauvaise soudabilité et la qualité d'anodisation réduite représentent tous des inconvénients réels. Si l'analyse structurelle confirme que le 6061 offre des marges de sécurité adéquates, il n'y a aucune justification technique pour passer au 7075.
Utilisation du 5052 pour les caractéristiques usinées de précision CNC
La faible dureté et la ductilité du 5052 provoquent une arête rapportée sur les outils de coupe, la formation de bavures sur les bords et des difficultés à maintenir des tolérances serrées sur les caractéristiques de précision. Pour les pièces usinées de précision, le 6061 est le choix correct. Spécifiez le 5052 uniquement lorsque l'application exige réellement sa résistance à la corrosion, et concevez en conséquence avec des tolérances plus généreuses.
Principaux enseignements
- Le 6061-T6 est le choix par défaut correct pour la plupart des pièces en aluminium usinées CNC: résistance à la traction de 310 MPa, excellente usinabilité, bonne résistance à la corrosion dans la plupart des environnements, entièrement soudable, large disponibilité.
- Le 7075-T6 est justifié lorsque les charges structurelles exigent sa résistance supérieure d'environ 85% — mais les compromis (résistance à la corrosion inférieure, mauvaise soudabilité, coût plus élevé) doivent tous être acceptés et gérés.
- Le 5052-H32 est le choix correct lorsque la résistance à la corrosion est prédominante: environnements marins, contact direct avec l'eau de mer, tôlerie extérieure et applications où l'intégrité de surface à long terme sans revêtement est requise.
- La soudabilité est une contrainte stricte pour le 7075 et le 2024: ces alliages ne peuvent pas être utilisés dans des assemblages soudés. Si le soudage est requis, le 6061, le 5052 ou le 5083 doit être spécifié.
- La classification par série est le filtre initial le plus important: série 5xxx pour la corrosion ; 6xxx pour des performances CNC équilibrées ; 7xxx pour une résistance maximale.
- Le coût total de fabrication doit inclure l'usinage, la finition et la maintenance — le surcoût du matériau 7075 est parfois compensé par des pièces plus légères nécessitant moins de matière, mais doit être calculé explicitement.
- À l'attention des équipes d'approvisionnement des équipementiers: les spécifications des alliages d'aluminium doivent inclure la désignation de l'alliage et la trempe (par exemple, 6061-T6, 7075-T651, 5052-H32), la norme ASTM applicable (B209 pour les tôles, B221 pour l'extrusion, B211 pour les barres), et toute spécification de traitement de surface requise.
Questions fréquemment posées
Quel est l'alliage d'aluminium le plus couramment utilisé ?
Le 6061-T6 est l'alliage d'aluminium le plus largement utilisé pour les applications d'ingénierie, en particulier pour les pièces usinées CNC, les composants structurels et la fabrication générale. Sa combinaison de résistance à la traction adéquate (~310 MPa), de bonne résistance à la corrosion dans la plupart des environnements, d'excellente usinabilité, de soudabilité complète et de large disponibilité dans toutes les formes standard (plaque, barre, tube, extrusion) en fait le choix par défaut approprié pour la plupart des applications. La domination du 6061 dans l'usinage CNC est particulièrement forte car ses propriétés de coupe permettent des vitesses de production élevées avec une faible usure des outils et un bon état de surface.
Quel est l'alliage d'aluminium le plus résistant ?
Le 7075-T6 est l'alliage d'aluminium commercial standard le plus résistant, avec une résistance à la traction d'environ 570 MPa et une limite d'élasticité d'environ 503 MPa — ce qui le rend presque deux fois plus résistant que le 6061-T6. Certaines variantes à ultra-haute résistance (7150, 7068, 7449) dépassent le 7075 dans certaines conditions, mais le 7075 reste la référence de l'industrie. Sa résistance approche la plage inférieure de l'acier de construction à un tiers de la densité — c'est pourquoi il domine la structure primaire aérospatiale, les équipements sportifs haute performance et les applications de défense où le poids et la charge structurelle sont simultanément critiques.
Le 7075 est-il meilleur que l'aluminium 6061 ?
Cela dépend entièrement de l'application. Le 7075 offre une résistance à la traction supérieure d'environ 85% par rapport au 6061, ce qui le rend essentiel lorsque les charges structurelles exigent ce niveau de résistance. Cependant, le 7075 a une résistance à la corrosion inférieure (nécessite un revêtement protecteur dans la plupart des environnements), une mauvaise soudabilité (ne peut pas être utilisé dans des assemblages soudés), un coût de matériau plus élevé (1,5 à 2,5 fois) et une usinabilité légèrement inférieure. Pour la grande majorité des applications en aluminium usinées CNC et fabriquées où le 6061 offre des performances structurelles adéquates, le 7075 n'apporte aucun avantage significatif et plusieurs inconvénients réels. Utilisez le 7075 uniquement lorsqu'une analyse structurelle vérifiée montre que le 6061 est insuffisant.
Quel alliage d'aluminium est le meilleur pour l'usinage CNC ?
Le 6061-T6 offre la meilleure performance globale d'usinage CNC pour la plupart des applications : formation de copeaux constante permettant des vitesses de coupe élevées, faible usure des outils (les outils en carbure atteignent une durée de vie 5 à 10 fois supérieure à celle sur l'acier inoxydable), bonne stabilité dimensionnelle et états de surface de Ra 0,4 à 1,6 µm à l'état brut d'usinage. Le 7075-T6 est également un bon matériau CNC pour les applications nécessitant sa résistance supérieure — les paramètres de coupe doivent être légèrement plus conservateurs que pour le 6061, et l'usure des outils est un peu plus élevée, mais il s'usine bien par rapport à l'acier ou au titane. Le 5052 n'est pas bien adapté à l'usinage CNC de précision — sa faible dureté (60 HB) produit une arête rapportée, des bavures et un contrôle dimensionnel inférieur à celui du 6061.
Quel alliage d'aluminium est le meilleur pour une utilisation en extérieur et en milieu marin ?
Pour les applications en extérieur et en milieu marin, le choix dépend de la sévérité de l'environnement corrosif. Pour une exposition atmosphérique générale en extérieur sans humidité significative : le 6061-T6 offre une résistance à la corrosion adéquate sans sélection spécialisée d'alliage. Pour les environnements côtiers ou une exposition indirecte à l'eau de mer : le 5052-H32 est le choix privilégié, offrant une résistance à la corrosion chlorée nettement supérieure à celle du 6061 grâce à sa microstructure en solution solide Al-Mg sans précipités corrosifs. Pour un contact direct avec l'eau de mer ou des applications structurelles marines : le 5083-H116 offre la résistance à la corrosion du 5052 à des niveaux de résistance mécanique supérieurs, adaptés aux applications de coque et structurelles. Le 7075 nécessite un revêtement protecteur dans tout environnement extérieur et n'est pas approprié pour les applications marines sans systèmes de revêtement complets.
Rédigé par l'équipe d'ingénierie CMS avec plus de 15 ans d'expérience en usinage de précision CNC dans les alliages d'aluminium 6061, 7075, 5052, 6063, 7050 et 2024 pour les applications de fabrication OEM dans les secteurs aérospatial, marin, électronique, automobile, industriel et architectural. Références techniques : ASTM B209 (Tôles et plaques en alliage d'aluminium), ASTM B211 (Barres, tiges et fils en alliage d'aluminium), ASTM B221 (Barres extrudées en alliage d'aluminium), ASM Metals Handbook Volume 2 (Aluminium et alliages d'aluminium), Aluminum Association Alloy Designations and Temper Designations (ANSI H35.1).
Vous recherchez des composants en aluminium usinés CNC en 6061, 7075, 5052 ou d'autres alliages ?
Chez CMS, nous usinons des composants en aluminium en 6061-T6, 7075-T651, 5052-H32, 6063-T6, 5083-H116 et d'autres alliages selon les spécifications du client, avec des conseils de sélection d'alliage pour les exigences de résistance, de corrosion, d'usinabilité et d'anodisation avant le début de la production. Chaque commande d'aluminium comprend une revue DFM pour la compatibilité alliage-tolérance et la sélection des traitements de surface.
[Demander une revue de sélection d'alliage et un devis d'usinage d'aluminium CNC →]


