
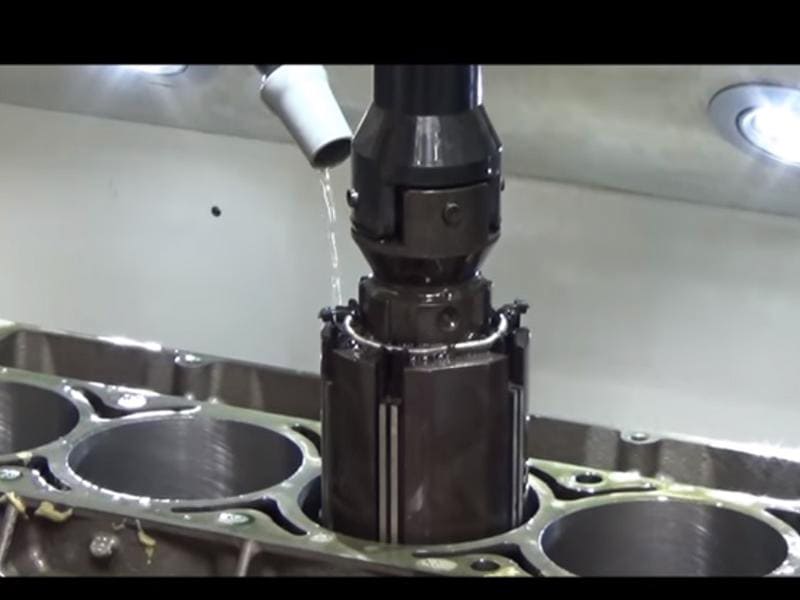
Réponse rapide : Le honage est un processus de finition abrasive de précision qui enlève 0,002 à 0,02 mm de matière des alésages cylindriques internes à l'aide de plusieurs pierres abrasives montées sur un mandrin rotatif et à mouvement alternatif. Le mouvement simultané de rotation et d'axe corrige les erreurs géométriques (rondité, cylindricité, conicité) et produit un motif de surface en croisillon à 30°–60° qui retient le film lubrifiant. Tolérances réalisables : ±0,001–0,010 mm de diamètre ; rugosité de surface Ra 0,1–0,8 µm. Le honage est l'étape de précision finale après l'alésage et l'alésage de finition — il ne façonne pas les trous, il finalise leurs performances fonctionnelles pour l'étanchéité, la lubrification et la résistance à l'usure.
Qu'est-ce que le processus de honage ?
Le honage est une opération de micro-finition abrasive de précision appliquée aux surfaces internes des alésages cylindriques. Un outil de honage — un mandrin portant plusieurs pierres abrasives — se dilate radialement contre la paroi de l'alésage sous pression contrôlée tout en tournant et en effectuant un mouvement alternatif le long de l'axe de l'alésage. Ce mouvement cinématique combiné enlève une quantité de matière contrôlée et génère le motif caractéristique de rainures en croisillon à des angles contrôlés de 30°–60°.
Ce qui distingue le honage de l'alésage, de l'alésage de finition ou de la rectification, c'est son objectif. L'alésage et l'alésage de finition enlèvent de la matière pour établir la position géométrique et la taille. Le honage affine la taille à partir d'une dimension quasi finale pré-usinée, corrige les erreurs géométriques résiduelles — ovalisation, conicité, forme de tonneau — et crée une texture de surface fonctionnelle qui régit les performances de l'alésage en service. Les vallées du croisillon retiennent le film lubrifiant ; les plateaux porteurs supportent les composants de contact ; la rugosité contrôlée régit les performances d'étanchéité et le comportement d'usure de rodage.
Pour les composants où la performance de l'alésage détermine directement la fiabilité du système — cylindres de moteur, actionneurs hydrauliques, vérins pneumatiques, boîtes de vitesses de précision et composants de dispositifs médicaux — le honage n'est pas une étape de finition facultative. C'est le processus qui transforme un trou usiné en une surface fonctionnelle.
Comment fonctionne le processus de honage
Expansion des pierres abrasives : contrôle de la pression radiale
L'outil de honage porte de trois à douze pierres abrasives disposées symétriquement autour du corps du mandrin. Les pierres se dilatent vers l'extérieur contre la paroi de l'alésage par le biais d'un coin mécanique, d'un ressort ou d'un actionneur hydraulique, appliquant une pression de contact radiale contrôlée. Cette pression régit le taux d'enlèvement de matière et la finition de surface :
- Pression plus élevée : enlèvement de matière plus rapide, plus grande capacité de correction géométrique, mais risque accru de déchirure de surface
- Pression plus faible : enlèvement plus lent, finition de surface plus fine, meilleur contrôle géométrique final
En pratique, le honage utilise une stratégie de pression décroissante — pression modérée à élevée pour la phase initiale de dimensionnement (correction de la géométrie et approche du diamètre cible), suivie d'une phase de finition à basse pression et d'un temps de stabilisation (l'outil reste en position sans avancer) pour atteindre la Ra cible et le diamètre final.
Rotation et mouvement alternatif : le mécanisme du croisillon
La caractéristique cinématique déterminante du honage est la combinaison de :
- Rotation de la broche (rotation de l'outil autour de son axe) : vitesse de coupe circonférentielle
- Course alternative (mouvement axial de l'outil le long de l'alésage) : couverture complète de la longueur de l'alésage et formation de rainures hélicoïdales
L'intersection de ces deux mouvements génère le motif en croisillon. L'angle par rapport à l'axe de l'alésage est déterminé par le rapport entre la vitesse de course et la vitesse de rotation :
- Rapport course/rotation plus élevé : angle de croisillon plus prononcé (approchant 60°)
- Rapport plus faible : angle plus faible (approchant 30°)
Pour les applications de cylindres de moteur, des angles de croisillon de 40°–50° sont typiques — offrant une capacité de rétention d'huile suffisante avec une surface de plateau adéquate pour le support de charge.
Pourquoi le motif en croisillon est important
La surface en croisillon est une caractéristique fonctionnelle conçue, et non un défaut de surface :
Rétention d'huile : Les micro-vallées qui se croisent agissent comme des réservoirs de lubrifiant distribués, reconstituant le film d'huile à l'interface de contact glissant pendant le fonctionnement. Une surface d'alésage lisse expulserait le film lubrifiant sous charge, provoquant une lubrification limite et une usure accélérée.
Rodage contrôlé : Les zones de plateau porteur supportent la charge de contact initiale pendant le rodage, tandis que les vallées maintiennent la lubrification. Comme les plateaux s'usent minimalement pendant le rodage, la surface se stabilise à sa géométrie de fonctionnement conçue.
Performance d'étanchéité : Une rugosité de surface contrôlée Ra 0,1–0,4 µm avec une structure de plateau et de vallée définie offre de meilleures performances d'étanchéité que des surfaces trop rugueuses (chemins de fuite élevés) ou trop lisses (privation de lubrifiant).
Paramètres du processus et leurs effets
| Paramètre | Effet principal | Approche d'optimisation |
|---|---|---|
| Granulométrie des pierres | Ra et taux d'enlèvement de matière | Grossière (80–150) pour le dimensionnement ; fine (320–600+) pour la finition |
| Pression des pierres | Taux d'enlèvement vs qualité de finition | Décroissante : élevée pour le dimensionnement, faible pour la finition + stabilisation |
| Rapport RPM/course | Angle de croisillon | Réglé selon l'application (généralement 40°–50° pour les moteurs) |
| Longueur de course | Couverture complète de l'alésage, prévention de la conicité | Couvrir 1/3 de la longueur de la pierre au-delà de chaque extrémité de l'alésage |
| Liquide de refroidissement | Intégrité de surface, évacuation des copeaux | Huile de honage filtrée propre ; débit constant |
| Surépaisseur | Capacité de correction géométrique | Surépaisseur de pré-honage de 0,01–0,03 mm sur le diamètre |
Précision du honage et finition de surface
Précision dimensionnelle
Le honage atteint des tolérances de diamètre de ±0,001–0,010 mm avec une correction de la rondité et de la cylindricité de 1 à 5 µm :
Ce qui rend la précision du rodage unique, c'est l'effet de moyenne multi-pierres. Si un côté de l'alésage est légèrement plus grand, les pierres de ce côté retirent plus de matière jusqu'à ce que l'équilibre soit atteint — les pierres corrigent intrinsèquement la géométrie asymétrique. Ce mécanisme d'auto-correction explique pourquoi le rodage peut atteindre une correction de circularité que l'alésage à point unique ne peut pas égaler.
La dimension finale est obtenue par un enlèvement de matière contrôlé avec un contrôle dimensionnel en cours de processus (contrôle à air pendant le cycle de rodage) et des passes d'étincelage à pression réduite.
Rugosité de surface
Rugosité de surface réalisable par étape de rodage :
| Étape de rodage | Plage de granulométrie abrasive | Ra atteignable |
|---|---|---|
| Enlèvement de matière (ébauche) | Grain 80–150 | 1,0–2,5 µm |
| Semi-finition | Grain 180–280 | 0,4–1,0 µm |
| Rodage de finition | Grain 320–600 | 0,1–0,4 µm |
| Rodage plateau | Grain 600+, basse pression | 0,05–0,2 µm |
Pour les cylindres de moteur, la spécification n'est pas uniquement le Ra mais les paramètres de la courbe de taux de portance Abbott-Firestone — Rpk (hauteur de pics réduite), Rk (rugosité du cœur), Rvk (profondeur des vallées) — qui caractérisent séparément la hauteur du plateau et la profondeur des vallées. Ces paramètres reflètent le fait que la performance fonctionnelle dépend du rapport plateau/vallées, et non seulement de la rugosité moyenne.
Conséquences fonctionnelles de la qualité de surface
Performance d'étanchéité : Une géométrie d'alésage améliorée (circularité/cylindricité) combinée à un Ra contrôlé assure un contact uniforme avec les joints ou les segments de piston, réduisant les fuites dans les vérins hydrauliques, les systèmes pneumatiques et les alésages de moteur.
Comportement de lubrification : Les vallées en croisillon stockent l'huile et la distribuent en continu pendant le mouvement de glissement, maintenant un film lubrifiant stable même sous charge.
Résistance à l'usure : La surface plateau réduit les pics initiaux élevés (réduisant l'usure de rodage), tandis qu'une texture équilibrée minimise le contact métal-métal pendant le fonctionnement en régime permanent.
Rodage vs Rectification vs Alésage vs Rodage plan
Comparaison des procédés
| Paramètre | Rodage | Rectification intérieure | Alésage | Rodage |
|---|---|---|---|---|
| Application principale | Finition d'alésage intérieur | Surfaces intérieures/extérieures | Dimensionnement d'alésage | Surfaces ultra-plates ou de précision |
| Enlèvement de matière | 0,002–0,02 mm | 0,05–0,5 mm | 0,05–0,5 mm | < 0,002 mm |
| Ra atteignable | 0,1–0,8 µm | 0,2–1,6 µm | 0,4–3,2 µm | < 0,05 µm |
| Correction de géométrie | Excellente (circularité, cylindricité) | Bon | Limité | Excellente (planéité) |
| Texture en croisillon | Oui (fonctionnelle) | Non | Non | Non |
| Tolérance d'alésage typique | ±0,001–0,010 mm | ±0,005–0,020 mm | ±0,010–0,050 mm | < ±0,001 mm |
Quand choisir chaque procédé
Choisir le rodage lorsque : l'alésage interne nécessite une texture en croisillon pour la lubrification ou l'étanchéité ; une correction de géométrie (circularité, cylindricité, conicité) est nécessaire au-delà de l'usinage précédent ; tolérance ±0,001–0,010 mm ; Ra 0,1–0,8 µm.
Choisir la rectification intérieure lorsque : le matériau est trop dur pour les pierres de rodage (>60 HRC sans outillage CBN), un enlèvement de matière plus important (0,05–0,5 mm) est nécessaire, ou une géométrie externe/complexe est impliquée.
Choisir l'alésage lorsque : le dimensionnement à une tolérance serrée est l'exigence principale, un Ra de 0,4–1,6 µm est acceptable, et la texture en croisillon n'est pas fonctionnellement requise. L'alésage est une opération de dimensionnement en une seule passe, et non un procédé de correction de géométrie.
Choisir le rodage plan quand : Ra inférieur à 0,05 µm est spécifié (composants optiques, sièges de vannes de précision), ou des exigences de planéité extrêmes — généralement non applicable aux alésages cylindriques.
Types de rodage
Rodage à course conventionnelle
Le rodage à course utilise un processus multi-passes où l'outil de rodage effectue plusieurs cycles de va-et-vient à travers l'alésage, éliminant progressivement la matière et corrigeant la géométrie. La pression de la pierre, la vitesse de rotation, la vitesse de course et le temps de cycle sont ajustés pour atteindre le diamètre cible, la rondeur et le Ra. Cette flexibilité rend le rodage à course adapté aux alésages présentant des erreurs géométriques importantes, une qualité de pré-usinage variable ou des spécifications finales strictes.
Idéal pour : cylindres de moteur, vérins hydrauliques, composants aérospatiaux, opérations de réparation où la géométrie de l'alésage est irrégulière.
Rodage à passe unique
Le rodage à passe unique utilise un outil à diamètre fixe avec un abrasif diamant ou CBN qui traverse l'alésage une fois ou un petit nombre fixe de fois. Le diamètre de l'outil est préréglé à l'alésage cible ; le processus n'est pas adaptatif aux erreurs géométriques. Le rodage à passe unique atteint des cadences de production très élevées et une excellente constance du diamètre pour les grandes séries, mais exige que les dimensions d'entrée de l'alésage soient déjà proches de la taille finale et relativement exemptes d'erreurs géométriques.
Idéal pour : production automobile à grand volume (alésages de bielles, alésages de vannes hydrauliques), pièces standardisées avec pré-usinage constant.
Rodage plateau
Le rodage plateau est une séquence de rodage à course affinée, spécifiquement conçue pour la structure de surface plateau-vallée requise dans les cylindres de moteur. Le processus utilise une première passe à gros grain pour créer les vallées en croisillon, suivie d'une passe à grain fin qui élimine les aspérités de pic élevées (créant le plateau porteur) sans remplir les vallées. La surface résultante est caractérisée par les paramètres Rpk, Rk et Rvk qui définissent la performance fonctionnelle de l'interface tribologique.
Matériaux pour le rodage
Fonte
La fonte est le matériau idéal pour le rodage. Les flocons de graphite (fonte grise) ou les nodules (fonte ductile) fournissent une lubrification inhérente à l'interface abrasif-pièce, réduisant le chargement de la pierre et améliorant l'état de surface. Les pierres en oxyde d'aluminium (Al₂O₃) fonctionnent bien sur la fonte grise en dessous de 45 HRC ; le CBN vitrifié offre des performances supérieures sur la fonte trempée.
Acier trempé
Pour les alésages dans les composants trempés (50–65 HRC) — tiroirs hydrauliques, corps de vannes, jauges de précision — le rodage CBN est le processus standard. Le CBN maintient l'intégrité du tranchant à des niveaux de dureté élevés où les abrasifs conventionnels s'useraient rapidement. Le rodage diamant est utilisé pour les céramiques, les carbures et les revêtements très durs.
Matériaux non ferreux
Le rodage de l'aluminium et du laiton nécessite des abrasifs en carbure de silicium (qui coupent plus librement que l'Al₂O₃ dans les matériaux ductiles), des vitesses de coupe réduites et un débit de liquide de refroidissement accru pour évacuer les copeaux mous qui obstrueraient autrement les pores de la pierre. Dans notre expérience de production d'usinage de composants hydrauliques en aluminium, la qualité de surface de l'alésage après rodage est très sensible à la propreté du liquide de refroidissement — un liquide contaminé produit des rayures de surface impossibles à distinguer d'une performance abrasive inadéquate.
Référence de sélection des abrasifs
| Matériel | Dureté | Abrasif recommandé | Considération clé |
|---|---|---|---|
| Fonte grise | < 45 HRC | Al₂O₃ ou SiC | Le graphite facilite la lubrification |
| Acier allié (4140) | < 45 HRC | Al₂O₃ | Sélection standard |
| Acier trempé | > 50 HRC | CBN | Essentiel pour la durée de vie de l'outil |
| Aluminium | Doux | SiC | Risque de matage ; liquide de refroidissement propre essentiel |
| Céramiques, carbures | Très dur | Diamant | Seule option pour une dureté > 65 HRC |
Applications par secteur d'activité
Cylindres de moteurs automobiles
L'application canonique du rodage. Les spécifications d'alésage de cylindre pour les moteurs de production exigent généralement :
- Croisillon à 40°–50° pour l'étanchéité des segments et la rétention d'huile
- Ra 0,1–0,5 µm ; Rpk 0,05–0,15 µm ; Rvk 0,1–0,4 µm (paramètres de rodage plateau)
- Cylindricité dans 0,005–0,010 mm sur toute la longueur de course
- Rondeur dans 0,003–0,005 mm
Ces spécifications régissent l'efficacité d'étanchéité des segments (compression et fuites au carter), la consommation d'huile et l'usure de rodage du moteur. Les moteurs diesel pour véhicules commerciaux lourds spécifient généralement une profondeur de vallée plus importante (Rvk 0,3–0,5 µm) par rapport aux moteurs à essence, reflétant des exigences de lubrification plus élevées à des pressions moyennes effectives plus grandes.
Vérins hydrauliques et pneumatiques
La qualité de l'alésage des vérins hydrauliques détermine la durée de vie des joints, le taux de fuite interne et la rétention de pression. Les spécifications typiques exigent un Ra de 0,1–0,4 µm avec un contrôle de la rondeur et de la cylindricité — suffisamment lisse pour un contact d'étanchéité efficace sans privation de lubrifiant.
Dans notre expérience de production d'alésages de collecteurs hydrauliques pour équipements d'automatisation industrielle, le rodage à Ra 0,2–0,3 µm avec une cylindricité dans 0,003 mm atteint systématiquement une durée de vie des joints hydrauliques dépassant 5 000 heures de fonctionnement, comparé aux surfaces alésées brutes (Ra 0,8–1,6 µm) qui présentent des défaillances d'usure des joints à 500–1 000 heures.
Aérospatiale et défense
Les spécifications de rodage aérospatiales sont régies par l'AS9100 et les normes spécifiques aux clients. Les alésages d'actionneurs, les servovalves hydrauliques et les alésages de cylindres de train d'atterrissage exigent une tolérance de diamètre de ±0,002–0,005 mm, un Ra de 0,1–0,2 µm et une documentation complète de correction géométrique. La traçabilité des matériaux, les enregistrements de mesure en cours de processus et la certification d'inspection finale sont requis pour tous les composants rodés critiques pour le vol.
Dispositifs médicaux
Les alésages d'instruments chirurgicaux, les canaux endoscopiques et les surfaces d'implants nécessitent un rodage pour la précision dimensionnelle, la douceur de surface et l'absence de contamination abrasive incrustée. Les exigences de documentation qualité ISO 13485 s'appliquent à toutes les surfaces d'alésage rodées dans les applications médicales. Les composants d'implants en titane et en chrome-cobalt doivent être vérifiés exempts d'incrustation de particules abrasives selon des protocoles spécifiés de nettoyage et d'inspection.
Directives de conception pour le rodage (DFM)
Surépaisseur de rodage préalable
Le rodage nécessite une surépaisseur définie provenant de l'opération d'usinage précédente — trop peu empêche la correction géométrique ; trop augmente le temps de cycle et le coût.
Surépaisseurs typiques sur le diamètre :
- Alésages industriels généraux : 0,01–0,03 mm
- Cylindres de moteur (correction géométrique significative) : 0,02–0,05 mm
- Alésages hydrauliques de haute précision (correction géométrique minimale) : 0,005–0,015 mm
La surface avant rodage doit être Ra ≤ 1,6 µm après alésage ou alésage à l'alésoir pour permettre aux pierres de rodage d'atteindre la finition cible dans un temps de cycle pratique.
Géométrie de l'alésage : rapport L/D et diamètre
- Diamètre minimal d'alésage : ≥ 3–5 mm pour l'outillage standard ; les diamètres plus petits nécessitent un équipement de micro-rodage spécialisé
- Rapport longueur/diamètre (L/D) : ≤ 10:1 pour des résultats fiables ; au-delà de ce rapport, l'évacuation des copeaux devient difficile, le risque de conicité augmente, et un rodage multi-étages avec patins de guidage est requis
- Accessibilité de l'alésage : les alésages borgnes peuvent être rodés avec des outils appropriés et une inversion de course contrôlée ; les alésages débouchants sont préférés lorsque la fonction le permet
Liste de contrôle DFM pour les composants rodés
| Choix de conception | Recommandation |
|---|---|
| Tolérance d'alésage avant rodage | À moins de 0,05 mm du diamètre final |
| Ra avant rodage | ≤ 1,6 µm après alésage/alésage à l'alésoir |
| Surépaisseur sur le diamètre | 0,01–0,03 mm (0,005–0,015 mm pour la précision) |
| Diamètre minimal d'alésage | ≥ 5 mm pour l'outillage standard |
| rapport L/D | ≤ 10:1 (outillage spécial pour les rapports supérieurs) |
| Spécification de surface | Spécifier Ra ET l'angle du croisillon ; ou Rk/Rpk/Rvk pour moteur/hydraulique |
| Accessibilité de l'alésage | Spécifier un chanfrein d'entrée (1×45° minimum) ; préférer un alésage débouchant |
| État du matériau au rodage | Spécifier l'état de traitement thermique — trempé ou recuit |
Problèmes courants de rodage et solutions
Surépaisseur insuffisante
Symptôme : Les erreurs géométriques persistent après le rodage — l'alésage reste hors de rond ou conique ; la tolérance dimensionnelle n'est pas atteinte même avec une finition de surface adéquate.
Cause première : L'alésage avant rodage est trop proche de la cible finale, laissant une matière insuffisante pour que le mécanisme de moyenne corrige la géométrie.
Solution : Augmenter la surépaisseur d'alésage ou d'alésage à l'alésoir à 0,01–0,03 mm sur le diamètre avant le rodage.
Abrasif inadapté au matériau
Symptôme : Usure rapide des pierres avec un faible taux d'enlèvement de matière ; ou mauvaise finition de surface avec des marques de coupe excessives.
Cause première : Le type d'abrasif ne correspond pas à la dureté de la pièce. L'Al₂O₃ sur acier trempé au-dessus de 50 HRC s'use rapidement ; le SiC sur fonte coupe inutilement vite et produit une finition rugueuse.
Solution : Sélectionner l'abrasif en fonction de la dureté : Al₂O₃ pour les aciers généraux et la fonte en dessous de 45 HRC ; CBN au-dessus de 50 HRC ; diamant pour les céramiques et les carbures.
Contamination du liquide de refroidissement
Symptôme : Rayures aléatoires sur la surface rodée ; Ra incohérent entre les pièces ; chargement accéléré des pierres.
Cause première : Des copeaux métalliques ou des particules abrasives dans le système d'huile de rodage rayent la surface de l'alésage pendant le rodage.
Solution : Maintenir une huile de rodage dédiée filtrée à 5–10 µm. Surveiller la teneur en fer du liquide de refroidissement. Séparer le liquide de rodage des systèmes de liquide d'usinage.
Conicité dans l'alésage rodé
Symptôme : Diamètre d'alésage mesurablement plus grand à une extrémité ; spécification de rectitude non respectée.
Cause première : Longueur de course insuffisante (pierres ne couvrant pas entièrement l'alésage) ; répartition de pression inégale ; désalignement de la broche de la machine.
Solution : Vérifier que la longueur de course couvre l'alésage complet plus un tiers de la longueur de pierre au-delà de chaque extrémité. Contrôler l'alignement de la broche. Examiner la cohérence de la pression sur toute la longueur de course.
Principaux enseignements
- Le rodage est un processus de finition abrasive de précision pour les alésages internes, enlevant 0,002–0,02 mm pour atteindre une tolérance de diamètre de ±0,001–0,010 mm et un Ra de 0,1–0,8 µm avec un motif de croisillon fonctionnel.
- Le motif de croisillon est une caractéristique fonctionnelle conçue — pas un défaut de surface — assurant la rétention d'huile, les performances d'étanchéité et une usure de rodage contrôlée.
- Le rodage corrige la géométrie que les procédés à point unique ne peuvent pas: le mécanisme de moyenne multi-pierres corrige les erreurs de rondeur, de cylindricité et de conicité.
- L’ordre du processus est important: l’alésage établit le trou, l’alésage de finition améliore la dimension, le rodage finalise la précision et la qualité fonctionnelle de surface.
- Le choix de l’abrasif dépend du matériau: Al₂O₃ pour les aciers généraux et la fonte sous 45 HRC ; CBN pour l’acier trempé au-dessus de 50 HRC ; diamant pour les céramiques.
- Surépaisseur de rodage préalable (0,01–0,03 mm) et le rapport L/D de l’alésage (≤ 10:1) sont les variables de conception critiques pour la faisabilité du rodage.
- À l'attention des équipes d'approvisionnement des équipementiers, spécifier Ra et l’angle de croisement ensemble — ou Rpk/Rk/Rvk pour les applications moteur et hydrauliques — fournit une spécification fonctionnelle complète de la surface plutôt qu’une simple tolérance dimensionnelle.
Questions fréquemment posées
Qu’est-ce que le processus de rodage en fabrication ?
Le rodage est un processus de finition abrasive de précision appliqué aux alésages cylindriques internes. Un outil portant plusieurs pierres abrasives tourne et effectue un mouvement alternatif le long de l’axe de l’alésage tandis que les pierres sont expansées radialement sous pression contrôlée. Ce mouvement simultané enlève 0,002–0,02 mm de matière, corrige les erreurs géométriques (rondeur, cylindricité, conicité) et crée le motif caractéristique de croisement de stries à 30°–60°. Les tolérances atteignables sont de ±0,001–0,010 mm en diamètre et Ra 0,1–0,8 µm. Le rodage est l’étape de précision finale après l’alésage grossier et l’alésage de finition, finalisant la qualité fonctionnelle de surface de l’alésage pour la lubrification, l’étanchéité et la résistance à l’usure.
Quelle est la précision du rodage et quelles tolérances peut-il atteindre ?
Le rodage atteint des tolérances de diamètre de ±0,001–0,010 mm avec une correction de rondeur et de cylindricité de 1 à 5 µm en conditions de production. Le mécanisme de précision est l’effet de moyenne de plusieurs pierres — si un côté de l’alésage est plus grand, ces pierres enlèvent plus de matière jusqu’à ce que la rondeur soit obtenue, annulant les erreurs de positionnement de la machine et le faux rond de l’outil. Une rugosité de surface Ra 0,1–0,8 µm est atteignable selon la séquence de grain et la stratégie de pression. Le dimensionnement final utilise des passes de finition sans avance (l’outil restant en place à pression réduite) et un calibrage à air en cours de processus pour obtenir des résultats reproductibles sur les lots de production.
Quelle est la différence entre le rodage et la rectification ?
Le rodage utilise plusieurs pierres abrasives liées avec une combinaison de rotation et de mouvement alternatif, enlevant de très petites quantités de matière (0,002–0,02 mm) pour améliorer la géométrie de l’alésage et créer le motif de croisement de stries requis pour les applications de lubrification et d’étanchéité. La rectification utilise une meule abrasive rotative pour enlever des volumes de matière plus importants à des taux plus élevés, adaptée aux surfaces cylindriques externes, aux surfaces planes et à la finition initiale des alésages. La rectification interne peut affiner les dimensions de l’alésage mais ne produit pas la texture de croisement de stries que crée le rodage, et corrige la rondeur de l’alésage moins efficacement que le mécanisme de moyenne multi-pierres du rodage sur toute la longueur de l’alésage.
Quand faut-il spécifier le rodage plutôt que l’alésage de finition ?
Spécifiez le rodage plutôt que l’alésage de finition lorsque : l’alésage nécessite une texture de surface en croisement de stries pour la lubrification ou l’étanchéité ; une tolérance plus serrée que ±0,010 mm est requise ; une correction géométrique (rondeur, cylindricité, conicité) au-delà de ce que l’alésage a obtenu est nécessaire ; ou un Ra inférieur à 0,8 µm est spécifié. L’alésage de finition est une opération de dimensionnement en une seule passe améliorant le diamètre de l’alésage à ±0,010–0,050 mm et la finition de surface à Ra 0,4–1,6 µm, sans corriger la rondeur ni créer de texture en croisement de stries. Choisissez l’alésage de finition lorsque la précision dimensionnelle et une finition de surface modérée suffisent ; choisissez le rodage lorsque la structure fonctionnelle de surface et la correction géométrique sont requises.
Quelles sont les causes des défaillances de rodage et comment les prévenir ?
Les trois défaillances de rodage les plus courantes sont : une surépaisseur de rodage préalable insuffisante — laissant trop peu de matière pour la correction géométrique ; un mauvais choix d’abrasif — Al₂O₃ sur acier trempé au-dessus de 50 HRC s’use rapidement, nécessitant du CBN à la place ; et une contamination du liquide de refroidissement — les copeaux dans l’huile de rodage produisent des rayures aléatoires en surface. La prévention nécessite de garantir une surépaisseur de rodage de 0,01–0,03 mm provenant de l’alésage précédent, de sélectionner un abrasif adapté à la dureté de la pièce, et de maintenir une huile de rodage filtrée dédiée avec une filtration de 5–10 µm et une surveillance régulière. La plupart des problèmes de qualité de rodage proviennent de décisions de configuration du processus, et non de limitations de capacité de l’équipement.
Rédigé par l’équipe d’ingénierie CMS avec plus de 15 ans d’expérience en usinage de précision CNC et en finition d’alésages dans les chemises de cylindres moteur, les actionneurs hydrauliques, les composants aérospatiaux et les équipements industriels de précision. Références techniques : ISO 13715 (Indication de la texture de surface), ASME B46.1 (Texture de surface — Rugosité, ondulation et orientation), SAE J1094 (Rodage des alésages de cylindres), ISO 13485 (Systèmes de qualité des dispositifs médicaux).
Vous recherchez des alésages rodés de précision ou un usinage intégré CNC et un rodage ?
Chez CMS, nous fournissons des flux de travail complets d’alésage à rodage pour les composants hydrauliques, les alésages industriels de précision et les pièces usinées sur mesure — alésage à dimension quasi finale avec surépaisseur contrôlée, puis rodage à la tolérance finale et à la spécification Ra avec calibrage en cours de processus. Chaque travail de rodage est examiné pour la faisabilité L/D, le choix de l’abrasif et l’adéquation de la surépaisseur avant le début de la production.
[Demander une revue DFM et un devis de rodage de précision →]


