
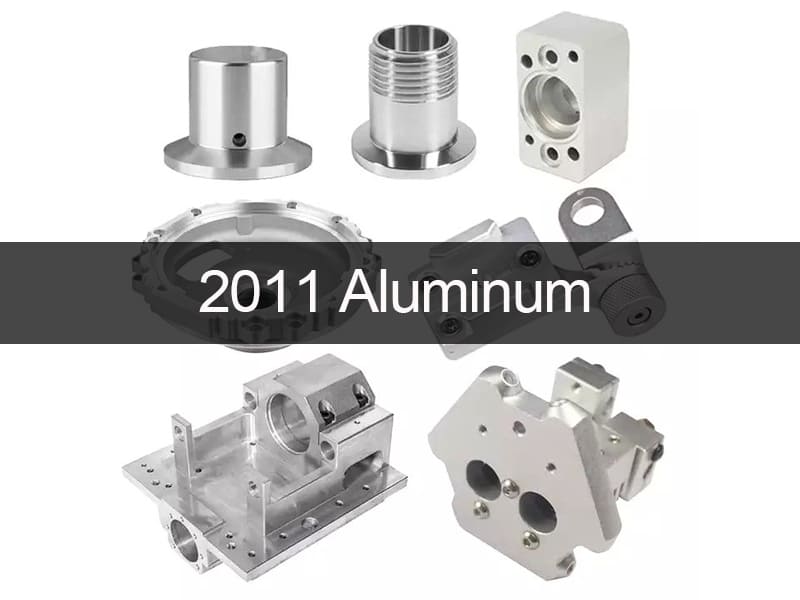
En el nicho de las piezas mecanizadas CNC y el torneado automático de precisión, la aleación de aluminio 2011 tiene un lugar único y duradero. Esta aleación fue desarrollada y estandarizada como el mejor aluminio de mecanizado libre mucho antes de que los centros de mecanizado multieje se volvieran comunes. Fue diseñada específicamente para mejorar la eficiencia de corte, el control de viruta y la repetibilidad dimensional en entornos de producción de alta velocidad.
Aunque las aleaciones de uso general como la 6061 y las de alta resistencia como la 7075 son cada vez más populares, el aluminio 2011 sigue siendo la mejor opción cuando la velocidad es más importante que la flexibilidad estructural. Pero el hecho de que algo sea fácil de mecanizar no significa que pueda usarse en todas las situaciones. Es excelente para fabricar piezas torneadas de precisión como conectores y racores, pero existen límites mecánicos, de corrosión y regulatorios claros sobre cómo puede utilizarse. Esta guía analiza el aluminio 2011 desde un punto de vista de ingeniería, ayudando a diseñadores y equipos de compras a determinar cuándo es la mejor opción y cuándo otras aleaciones son mejores.
¿Qué es la aleación de aluminio 2011? Definición básica y clasificación de aleaciones
¿Qué es el aluminio 2011?
El Al 2011, también conocido como aluminio de mecanizado libre, es una aleación forjada de la serie 2xxx. El cobre es el principal elemento de aleación en esta aleación. Generalmente se vende en temple T3 o T8 y está fabricada específicamente para tornos automáticos y máquinas CNC tipo suizo, a diferencia del aluminio regular.
Desde un punto de vista metalúrgico, el 2011 es diferente porque se añadieron Plomo (Pb) y Bismuto (Bi) a propósito. Estos elementos no fortalecen realmente las estructuras; en cambio, funcionan como micro rompevirutas.
“Contexto de ”Mecanizado libre": En esta aleación, “mecanizado libre” significa que las virutas se rompen de manera predecible, las fuerzas de corte son bajas y la herramienta permanece en contacto.
Caso de uso principal: Es el estándar para fabricar piezas de precisión de alto volumen y diámetros pequeños, como conectores, racores y separadores, en centros de torneado de alta velocidad.
La clave para elegir los materiales adecuados en los flujos de trabajo modernos de fabricación CNC es entender el aluminio 2011 como un material impulsado por el proceso en lugar de una solución estructural universal.
La composición química del aluminio 2011 y cómo afecta a la ingeniería
La composición química del aluminio 2011 está deliberadamente desequilibrada para que sea más fácil de mecanizar que de soldar o resistir la corrosión. La serie 6xxx tiene una mezcla de magnesio-silicio, pero el 2011 utiliza un sistema de cobre-plomo-bismuto.
Tabla 1: La composición química habitual del aluminio 2011
| Artículo | Porcentaje (wt.%) | Función principal en ingeniería |
| Aluminio (Al) | Saldo | Matriz base |
| Cobre (Cu) | 5.0–6.0 | Este es el principal endurecedor. Hace las cosas más duras pero menos resistentes a la corrosión. |
| Plomo (Pb) | 0.2–0.6 | El rompevirutas. Crea inclusiones blandas que ayudan con el cizallamiento limpio. |
| Bismuto (Bi) | 0.2–0.6 | Trabaja con el Plomo para mejorar el acabado superficial y la lubricidad. |
| Hierro (Fe) | Máx. 0.7 | Impureza (controlada). |
| Silicio (Si) | Máx. 0.4 | Impureza (controlada). |
| Zinc (Zn) | Máx. 0.3 | Impureza (controlada). |
Cómo el Plomo y el Bismuto hacen posible la maquinabilidad
El Plomo y el Bismuto no se disuelven en la red de aluminio en términos de metalurgia. En cambio, crean fases separadas, blandas y de bajo punto de fusión que se distribuyen por todo el material. Estas inclusiones actúan como concentradores de tensión localizados en la interfaz herramienta-viruta durante el mecanizado CNC.
Esto crea una cadena de eventos que se puede predecir:
-
Lubricación: Las inclusiones se ablandan cuando se cortan, lo que ayuda a que el interior se mueva suavemente.
-
Fractura: La viruta se rompe limpiamente en estos puntos blandos en lugar de estirarse.
-
Resultado: Virutas cortas y granulares que se evacuan de inmediato, evitando el “anidamiento de pájaros” en tornos automáticos.
El hecho de que este mecanismo haga del aluminio 2011 la aleación más fácil de mecanizar también significa que es menos soldable y menos resistente a la corrosión, lo que establece límites claros para su uso en ingeniería.
Las propiedades físicas y mecánicas del aluminio 2011
Los ingenieros deben observar qué tan bien funciona el aluminio 2011 en la fabricación, no solo su resistencia. Es bastante resistente, pero su elongación y propiedades térmicas están diseñadas para facilitar el corte en lugar de hacerlo más resistente a impactos.
Características mecánicas
Los siguientes números muestran el temple T3 estándar, que es el estado más común para piezas mecanizadas.
Tabla 2: Valores típicos de propiedades mecánicas
| Propiedad | Valor (típico) | Comparado con 6061-T6 e importancia para la fabricación |
| Resistencia máxima a la tracción | ~380 MPa (55 ksi) | Mayor (~310 MPa) Suficiente para sujetadores roscados y racores. |
| Límite elástico | ~295 MPa (43 ksi) | Similar (~276 MPa); Bueno para no doblarse durante el ensamblaje. |
| Alargamiento a la rotura | 10-15% | Menor (menos dúctil) Crítico: Menos ductilidad ayuda a la rotura de viruta. |
| Dureza (Brinell) | ~95 HB | Similar (~95 HB); Suficientemente duro para evitar que la rosca se rompa. |
| Resistencia al cizallamiento | ~220 MPa | Mayor que la de otros pasadores. |
Conocimientos de ingeniería: El hecho de que el aluminio 2011 no se estire tanto es algo bueno para el mecanizado. Menos ductilidad significa que el material se rompe fácilmente cuando se usa la herramienta de corte, que es lo que significa una buena maquinabilidad.
Propiedades físicas importantes para el mecanizado
La conductividad térmica es muy importante al operar máquinas CNC a altas velocidades.
Tabla 3: Características Físicas
| Propiedad | Valor | Efecto del Mecanizado CNC |
| Densidad | 2,82 g/cm³ | Un poco más pesada que la serie 6xxx porque contiene más cobre y plomo. |
| Conductividad térmica | ~150 W/m-K | Promedio. Buena para disipar el calor del filo de la herramienta. |
| Rango de fusión | 535–645 °C | Las fases de bajo punto de fusión (Pb/Bi) facilitan la ruptura de la viruta. |
Por qué el aluminio 2011 es un referente en maquinabilidad
La maquinabilidad del aluminio 2011 es el estándar de la industria en cuanto a aleaciones de aluminio forjado. A menudo se califica como 100% maquinable en comparación con otras aleaciones de aluminio, lo que lo convierte en el estándar con el que se evalúan las demás.
Formación y control de la viruta
El control de la viruta es muy importante al fabricar grandes volúmenes. Las virutas largas y fibrosas son un gran problema en un torno tipo suizo. Se enrollan alrededor de la herramienta, dañan la superficie de la pieza y detienen la producción. El aluminio 2011 produce virutas finas y granulares que salen limpiamente de la zona de corte. Este comportamiento es muy importante para la fabricación “sin supervisión” (no atendida), donde la fiabilidad del proceso es más importante que la resistencia de las materias primas.
Calidad del acabado superficial y consistencia dimensional
Debido a que las virutas se rompen limpiamente y no se adhieren, el aluminio 2011 ofrece un excelente acabado superficial en estado de mecanizado.
-
Rugosidad típica: Ra 0.4 – 0.8 µm es un resultado común que se puede lograr directamente con la herramienta, sin necesidad de rectificado o pulido adicional.
-
Estabilidad dimensional: Como las fuerzas de corte son bajas, la herramienta no se flexiona tanto. Esto permite a los fabricantes mantener tolerancias estrictas en piezas largas y delgadas, como pasadores o ejes, que se doblarían durante el mecanizado.
Vida útil de las herramientas y mecanizado a alta velocidad
La lubricación interna del plomo y el bismuto reduce la fricción en el filo de la herramienta. Esto permite a los fabricantes operar el aluminio 2011 a velocidades superficiales (SFM) mucho más altas que el 6061 o el 7075, sin que las herramientas se desgasten tan rápido. Para los equipos de compras, esto significa que el costo por hora de uso de las máquinas disminuye y el costo de herramientas por pieza también baja.
Reglas de mecanizado CNC para aluminio 2011
Para aprovechar al máximo el aluminio 2011, las estrategias de mecanizado deben estar alineadas con las propiedades del material. Es un material que funciona mejor cuando se corta rápido y de forma continua.
Torneado CNC vs. Fresado CNC
-
Torneado CNC (Mejor): El 2011 es ideal para el torneado. Funciona mejor en tareas de corte continuo, comunes en tornos suizos y máquinas de tornillos automáticas. Los elementos de ruptura de viruta pueden cumplir su función correctamente porque están siempre en contacto.
-
Fresado CNC (Bueno): Se puede fresar, pero los beneficios no son tan evidentes como en el torneado. Aleaciones como el 6061 suelen ofrecer un mejor equilibrio de tenacidad cuando el corte es interrumpido (fresado). Sin embargo, el 2011 sigue siendo más rápido para piezas fresadas complejas con taladrados y roscados.
Prácticas de mecanizado recomendadas
Tabla 4: Guía de estrategias de mecanizado
| Parámetro | Recomendación | Razón de ingeniería |
| Velocidad de corte (torneado) | Alta (300–400 m/min) | Aproveche la facilidad de maquinado de la aleación para maximizar el rendimiento. |
| Velocidad de alimentación | Agresivo (0.1–0.3 mm/rev) | Esto asegura que la viruta se cizalle en lugar de frotarse, lo que facilita su ruptura. |
| Estrategia de refrigerante | Use aceite (suizo) o inundación ligera | No suele ser necesaria una inundación abundante; el MQL (lubricación por cantidad mínima) funciona bien. |
| Geometría de la herramienta | Carburo estándar o pulido | Los filos afilados evitan la formación de filo recrecido (BUE). |
| Rompevirutas | No tan importante | El material se rompe por sí solo; no es necesaria una geometría agresiva de rompevirutas. |
Usos comunes del aluminio 2011 en piezas mecanizadas
La geometría y el volumen del aluminio 2011, no la carga estructural, determinan sus aplicaciones. No se usa frecuentemente en componentes principales de estructuras aeronáuticas, pero es muy común en “piezas de máquinas de tornillos”.”
-
Sujetadores de precisión: Tornillos, tuercas, pernos y varillas roscadas personalizados, donde el costo de la pieza depende de la velocidad del roscado.
-
Conectores y accesorios: Conexiones hidráulicas, neumáticas y eléctricas que requieren torneado, mandrilado y roscado complejos.
-
Espaciadores electrónicos: Piezas pequeñas de ferretería y separadores utilizados para ensamblar PCB.
-
Piezas automotrices: Millones de piezas de sistemas de combustible, pistones de freno y carcasas de sensores se fabrican.
-
Piezas de relojería: como engranajes, piñones y carcasas, deben fabricarse con medidas muy precisas y una superficie lisa.
Cuando la pieza es un componente torneado de alto volumen que no estará expuesto a ambientes corrosivos y las normativas permiten contenido de plomo, elija 2011.
Cuándo no usar aluminio 2011 debido a sus limitaciones de ingeniería
El 2011 es un excelente material para fabricar piezas, pero tiene algunos problemas importantes en cuanto a su comportamiento. No tener en cuenta estas limitaciones al diseñar puede llevar a menudo a rediseños o fallos de calificación más adelante.
Mala soldabilidad
No suelde aluminio 2011. Esta es una regla básica de la metalurgia. Cuando se calientan las fases de plomo y bismuto, se funden mucho más rápido que la matriz de aluminio. Al soldar, estas fases se funden, lo que provoca “agrietamiento en caliente”, porosidad y zonas de fusión débiles. Incluso con parámetros controlados de TIG/MIG, la soldadura no es resistente. Es tan difícil de soldar por bras fuerte como por soldadura blanda.
Si necesita soldar, también puede usar 6061 o 5052.
No muy resistente a la corrosión
En comparación con las series 5xxx o 6xxx, el 2011 es una aleación rica en cobre (serie 2xxx) que no resiste bien la corrosión atmosférica y galvánica.
-
El riesgo: Puede sufrir picaduras y corrosión intergranular en lugares húmedos, salinos o químicamente agresivos.
-
La solución: La mayoría de las veces, las piezas deben cubrirse con un recubrimiento protector (níquel, zinc) o una capa de conversión química (Alodine).
Restricciones regulatorias (RoHS / REACH)
Esta es la limitación moderna más importante. El plomo está presente en el 2011, por lo que podría no cumplir con estrictos estándares ambientales como REACH, RoHS (Restricción de Sustancias Peligrosas) o ciertas normas de seguridad médica y alimentaria.
-
El efecto: A menudo no está permitido en implantes médicos, maquinaria que entra en contacto con alimentos y electrónica de consumo vendida en la UE.
-
La alternativa: Cada vez más personas usan aleaciones de mecanizado libre sin plomo como el aluminio 6026 o el aluminio 6262, aunque no funcionen tan bien al mecanizarse.
Aluminio 2011 vs. 6061: Una forma práctica de elegir materiales
En cuanto al abastecimiento de CNC, una de las preguntas más comunes es cuál es mejor: ¿aluminio 2011 o 6061? No se trata de cuál es “mejor”, sino de cuál funciona mejor para el proceso.
Tabla 5: Comparación de ingeniería entre 2011 y 6061
| Característica | 2011-T3 | 6061-T6 | Lógica de selección |
| Punto fuerte principal | Mecanibilidad (velocidad y acabado) | Versatilidad (soldadura, corrosión y resistencia) | Use 2011 para velocidad y 6061 para uso general. |
| Resistencia a la corrosión | Pobre | Excelente | Use 6061 para piezas exteriores o expuestas. |
| Soldabilidad | Muy pobre | Excelente | Use 6061 para estructuras soldadas. |
| Respuesta al anodizado | Pobre/No fiable | Excelente | Use 6061 para piezas cosméticas. |
| Producto típico | Piezas y accesorios para máquinas de roscar automáticas | Marcos estructurales, soportes y placas | |
| Factor de coste | Menos tiempo de mecanizado | Menor costo de materia prima | El 2011 ahorra dinero en piezas complejas. |
Regla para elegir:
-
Para muchas piezas torneadas pequeñas y complejas donde el acabado y la tolerancia son importantes, elija 2011.
-
Use 6061 para piezas estructurales, ensamblajes soldados o cualquier pieza que necesite anodizado por estética.
Aspectos a considerar al acabar la superficie del aluminio 2011
Al acabar la superficie del aluminio 2011, debe tener cuidado. La química que facilita el corte también dificulta algunos procesos de acabado.
Limitaciones del anodizado
Anodizar aluminio 2011 es posible, pero a menudo es difícil.
-
El problema: Las inclusiones de plomo y bismuto no se anodizan, lo que significa que dejan pequeños agujeros o manchas oscuras en la capa de óxido.
-
El resultado: El acabado a menudo se ve sucio, amarillento o desigual. Los colores teñidos, como negro o rojo, pueden verse irregulares o desiguales.
-
Recomendación: No use 2011 para piezas cosméticas, también conocidas como superficies “Clase A”. Úselo solo para anodizado duro funcional cuando la apariencia no sea tan importante.
Tratamientos de superficie preferidos
Para mantener el aluminio 2011 seguro sin llamar la atención sobre sus defectos microestructurales, considere:
-
Recubrimiento de níquel químico (electroless): es excelente para proteger contra la corrosión, endurecer las piezas y hacerlas resbaladizas. Hace un buen trabajo cubriendo las inclusiones de plomo.
-
Conversión química (Alodine/Cromato): Este método no cambia el tamaño de la pieza y mejora su conductividad eléctrica y su resistencia a la corrosión leve.
-
Recubrimiento de zinc: es una forma económica de proteger contra la corrosión básica.
Resumen: Lo que los diseñadores y compradores deben saber sobre ingeniería
La aleación de aluminio 2011 no es un material de uso general; es una herramienta especializada para fabricar piezas de manera más eficiente. Su propuesta de valor es simple: sacrifica la soldabilidad y la resistencia a la corrosión para ofrecer el rendimiento de mecanizado más rápido y consistente de todas las aleaciones de aluminio.
Puntos importantes:
-
Paso uno: Elija 2011 para torneado de alto volumen CNC y mecanizado suizo. Es la clave para reducir los tiempos de ciclo en piezas pequeñas y complejas.
-
No pierdas de vista al líder: Antes de especificar, asegúrese de cumplir con las normas (RoHS/Médico). Para el cumplimiento global, puede necesitar opciones sin plomo como la 6026.
-
Tenga cuidado al aplicar el acabado: No especifique 2011 para piezas anodizadas cosméticas. En su lugar, use recubrimientos por inmersión o de conversión para evitar problemas de apariencia.
-
Sin soldadura: Piense en el 2011 como una solución “solo para mecanizado”.
Los fabricantes pueden aprovechar las propiedades únicas del aluminio 2011 para fabricar componentes de precisión a menor costo y con mejor calidad al elegir materiales que estén alineados con estas realidades de ingeniería.
FAQ
P: ¿El aluminio 6061 es más resistente que el 2011?
R: En términos de resistencia a la tracción, el 2011-T3 (~380 MPa) es en realidad más resistente que el 6061-T6 (~310 MPa). Pero el 6061 es más tenaz (más dúctil) y mucho menos propenso a la corrosión, lo que lo hace “más resistente” en términos de durabilidad en aplicaciones reales.
P: ¿Qué significa “de fácil mecanizado”?
R: Debido a que contiene plomo y bismuto. Estas partículas actúan como rompevirutas internos, lo que significa que las virutas se rompen en piezas pequeñas en lugar de formar cintas largas. Esto evita que las máquinas se atasquen, permite mayores velocidades y prolonga la vida útil de las herramientas.
P: ¿Es posible soldar aluminio 2011?
R: No. Al soldar, las inclusiones de plomo de bajo punto de fusión se derriten, lo que causa “agrietamiento en caliente” y uniones débiles. Si necesita soldar, use 6061 o 5052.
P: ¿El aluminio 2011 cumple con las normas RoHS?
R: Depende del estado específico de la exención. El 2011 contiene plomo, que no está permitido. Algunas aleaciones de cobre/aluminio pueden contener hasta 4% de plomo en peso, pero muchas industrias están migrando hacia aleaciones sin plomo como la 6026 o la 6262 para garantizar el cumplimiento a futuro.
P: ¿El aluminio 2011 se oxida?
R: El aluminio no se oxida como el acero, pero el 2011 sí se corroe fácilmente. Debido a su alto contenido de cobre, rápidamente desarrolla una capa blanca y pulverulenta y picaduras en ambientes húmedos o salinos a menos que esté protegido con recubrimiento por inmersión o recubrimiento de conversión.


