
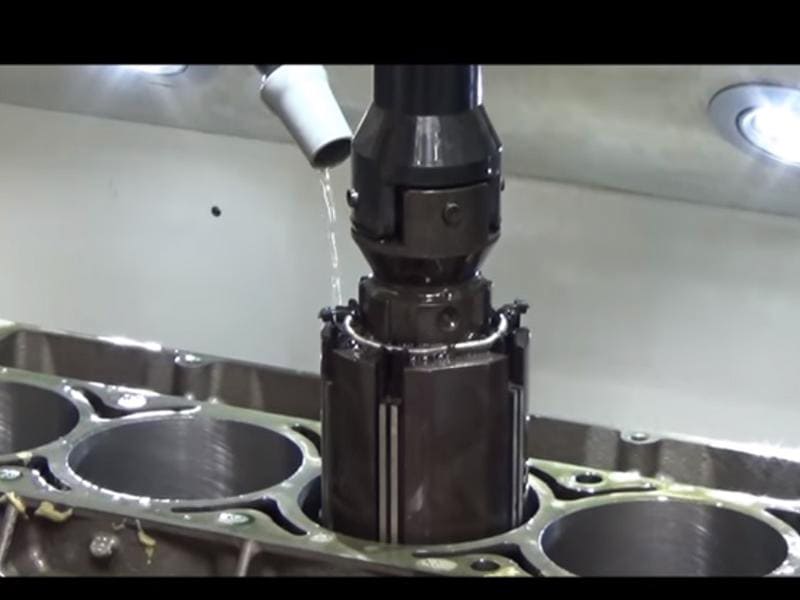
Respuesta rápida: El afilado es un proceso de acabado abrasivo de precisión que elimina 0.002–0.02 mm de material de orificios cilíndricos internos utilizando múltiples piedras abrasivas montadas en un mandril rotativo y reciprocante. El movimiento simultáneo de rotación y axial corrige errores geométricos (redondez, cilindricidad, conicidad) y produce un patrón de superficie cruzado a 30°–60° que retiene la película lubricante. Tolerancias alcanzables: ±0.001–0.010 mm de diámetro; rugosidad superficial Ra 0.1–0.8 µm. El afilado es el paso final de precisión después del mandrinado y escariado en bruto — no da forma a los orificios, finaliza su rendimiento funcional para sellado, lubricación y resistencia al desgaste.
¿Qué es el proceso de afilado?
El afilado es una operación de micro-acabado abrasivo de precisión aplicada a superficies de orificios cilíndricos internos. Una herramienta de afilado — un mandril que lleva múltiples piedras abrasivas — se expande radialmente contra la pared del orificio bajo presión controlada mientras simultáneamente rota y se desplaza alternativamente a lo largo del eje del orificio. Este movimiento cinemático combinado elimina una cantidad pequeña y controlada de material y genera el característico patrón de ranuras cruzadas en ángulos controlados de 30°–60°.
Lo que distingue el afilado del mandrinado, escariado o rectificado es su propósito. El mandrinado y el escariado eliminan material para establecer la posición geométrica y el tamaño. El afilado refina el tamaño desde una dimensión casi final pre-mecanizada, corrige errores geométricos residuales — ovalización, conicidad, forma de barril — y crea una textura superficial funcional que determina cómo se comporta el orificio en servicio. Los valles del patrón cruzado retienen la película lubricante; las mesetas de carga soportan los componentes de acoplamiento; la rugosidad controlada gobierna el rendimiento de sellado y el comportamiento de desgaste durante el asentamiento.
Para componentes donde el rendimiento del orificio determina directamente la fiabilidad del sistema — cilindros de motor, actuadores hidráulicos, cilindros neumáticos, cajas de engranajes de precisión y componentes de dispositivos médicos — el afilado no es un paso de acabado opcional. Es el proceso que transforma un orificio mecanizado en una superficie funcional.
Cómo funciona el proceso de afilado
Expansión de la piedra abrasiva: control de presión radial
La herramienta de afilado lleva de tres a doce piedras abrasivas dispuestas simétricamente alrededor del cuerpo del mandril. Las piedras se expanden hacia afuera contra la pared del orificio mediante una cuña mecánica, resorte o actuador hidráulico, aplicando presión de contacto radial controlada. Esta presión gobierna la tasa de eliminación de material y el acabado superficial:
- Mayor presión: eliminación de material más rápida, mayor capacidad de corrección geométrica, pero mayor riesgo de desgarro superficial
- Menor presión: eliminación más lenta, acabado superficial más fino, mejor control geométrico final
En la práctica, el afilado utiliza una estrategia de presión escalonada — presión moderada a alta para la fase inicial de dimensionado (corrigiendo geometría y acercándose al diámetro objetivo), seguida de una fase de acabado a baja presión y una permanencia de chispeo (la herramienta permanece en posición sin avanzar) para alcanzar la Ra objetivo y el diámetro final.
Rotación y reciprocación: el mecanismo del patrón cruzado
La característica cinemática definitoria del afilado es la combinación de:
- Rotación del husillo (herramienta girando sobre su eje): velocidad de corte circunferencial
- Carrera reciprocante (herramienta moviéndose axialmente a lo largo del orificio): cobertura completa de la longitud del orificio y formación de ranuras helicoidales
La intersección de estos dos movimientos genera el patrón cruzado. El ángulo relativo al eje del orificio está determinado por la relación entre la velocidad de carrera y la velocidad de rotación:
- Mayor relación carrera-rotación: ángulo de patrón cruzado más pronunciado (acercándose a 60°)
- Menor relación: ángulo más superficial (acercándose a 30°)
Para aplicaciones de cilindros de motor, los ángulos de patrón cruzado de 40°–50° son típicos — proporcionando suficiente capacidad de retención de aceite con área de meseta adecuada para soporte de carga.
Por qué importa el patrón cruzado
La superficie de patrón cruzado es una característica funcional diseñada, no un defecto superficial:
Retención de aceite: Los micro-valles que se intersectan actúan como depósitos distribuidos de lubricante, reponiendo la película de aceite en la interfaz de contacto deslizante durante la operación. Una superficie de orificio lisa expulsaría la película lubricante bajo carga, causando lubricación límite y desgaste acelerado.
Asentamiento controlado: Las regiones de meseta de carga soportan la carga de contacto inicial durante el asentamiento, mientras que los valles mantienen la lubricación. A medida que las mesetas se desgastan mínimamente durante el asentamiento, la superficie se estabiliza en su geometría operativa diseñada.
Rendimiento de sellado: La rugosidad superficial controlada Ra 0.1–0.4 µm con estructura definida de meseta y valle proporciona mejor rendimiento de sellado que superficies demasiado rugosas (altas rutas de fuga) o demasiado lisas (falta de lubricante).
Parámetros del proceso y sus efectos
| Parámetro | Efecto principal | Enfoque de optimización |
|---|---|---|
| Tamaño de grano de la piedra | Ra y tasa de eliminación de material | Grueso (80–150) para dimensionado; fino (320–600+) para acabado |
| Presión de la piedra | Tasa de eliminación vs calidad de acabado | Escalonado: alta para dimensionado, baja para acabado + chispeo |
| Relación RPM vs carrera | Ángulo de patrón cruzado | Configurado según aplicación (típicamente 40°–50° para motores) |
| Longitud de la carrera | Cobertura completa del orificio, prevención de conicidad | Cubrir 1/3 de la longitud de la piedra más allá de cada extremo del orificio |
| Refrigerante | Integridad superficial, evacuación de viruta | Aceite de afilado limpio y filtrado; flujo consistente |
| Margen de material | Capacidad de corrección geométrica | Margen de pre-afilado de 0.01–0.03 mm en diámetro |
Precisión del afilado y acabado superficial
Precisión dimensional
El afilado logra tolerancias de diámetro de ±0.001–0.010 mm con corrección de redondez y cilindricidad a 1–5 µm:
Lo que hace única la precisión del afilado es el efecto de promediado de múltiples piedras. Si un lado del orificio es ligeramente más grande, las piedras en ese lado eliminan más material hasta alcanzar el equilibrio — las piedras corrigen inherentemente la geometría asimétrica. Este mecanismo de autocorrección es por lo que el afilado puede lograr una corrección de redondez que el mandrinado de un solo punto no puede igualar.
El dimensionamiento final se logra mediante la eliminación controlada de material con medición en proceso (medición por aire durante el ciclo de bruñido) y pasadas de chispeo a presión reducida.
Rugosidad superficial
Rugosidad superficial alcanzable por etapa de bruñido:
| Etapa de bruñido | Rango de grano abrasivo | Ra alcanzable |
|---|---|---|
| Eliminación de material (desbaste) | Grano 80–150 | 0–2.5 µm |
| Semi-acabado | Grano 180–280 | 4–1.0 µm |
| Bruñido de acabado | Grano 320–600 | 1–0.4 µm |
| Bruñido de meseta | Grano 600+, baja presión | 05–0.2 µm |
Para cilindros de motor, la especificación no es solo Ra, sino los parámetros de la curva de relación de soporte Abbott-Firestone — Rpk (altura reducida de picos), Rk (rugosidad del núcleo), Rvk (profundidad de valles) — que caracterizan la altura de meseta y la profundidad de valles por separado. Estos parámetros reflejan que el rendimiento funcional depende de la relación meseta-valle, no solo de la rugosidad promedio.
Consecuencias funcionales de la calidad superficial
Rendimiento de sellado: Una mejor geometría del agujero (redondez/cilindricidad) combinada con Ra controlado asegura un contacto uniforme con sellos o anillos de pistón, reduciendo fugas en cilindros hidráulicos, sistemas neumáticos y camisas de motor.
Comportamiento de lubricación: Los valles en forma de cruz almacenan aceite y lo distribuyen continuamente durante el movimiento de deslizamiento, manteniendo una película lubricante estable incluso bajo carga.
Resistencia al desgaste: La superficie de meseta reduce los picos altos iniciales (reduciendo el desgaste de asentamiento), mientras que la textura equilibrada minimiza el contacto metal-metal durante la operación en estado estacionario.
Bruñido vs Rectificado vs Escariado vs Lapidado
Comparación de procesos
| Parámetro | Afilado | Rectificado interno | Escariado | Lapidado |
|---|---|---|---|---|
| Aplicación principal | Acabado de agujeros internos | Superficies internas/externas | Dimensionamiento de agujeros | Superficies ultraplanas o de precisión |
| Eliminación de material | 002–0.02 mm | 05–0.5 mm | 05–0.5 mm | < 0.002 mm |
| Ra alcanzable | 1–0.8 µm | 2–1.6 µm | 4–3.2 µm | < 0.05 µm |
| Corrección de geometría | Excelente (redondez, cilindricidad) | Bien | Limitado | Excelente (planitud) |
| Textura en forma de cruz | Sí (funcional) | No | No | No |
| Tolerancia típica del agujero | ±0.001–0.010 mm | ±0,005–0,020 mm | ±0.010–0.050 mm | < ±0.001 mm |
Cuándo elegir cada proceso
Elija el bruñido cuándo: el diámetro interno requiere textura de rayado cruzado para lubricación o sellado; se necesita corrección geométrica (redondez, cilindricidad, conicidad) más allá del mecanizado previo; tolerancia ±0.001–0.010 mm; Ra 0.1–0.8 µm.
Elija el rectificado interno cuándo: el material es demasiado duro para piedras de bruñir (>60 HRC sin herramientas de CBN), se necesita una mayor remoción de material (0.05–0.5 mm), o se involucra geometría externa o compleja.
Elija el escariado cuándo: el dimensionado a una tolerancia estrecha es el requisito principal, Ra 0.4–1.6 µm es aceptable, y la textura de rayado cruzado no es funcionalmente requerida. El escariado es una operación de dimensionado de una sola pasada, no un proceso de corrección geométrica.
Elija el lapidado cuándo: se especifica Ra por debajo de 0.05 µm (componentes ópticos, asientos de válvulas de precisión), o los requisitos de planitud son extremos — no suele ser aplicable a diámetros cilíndricos.
Tipos de Bruñido
Bruñido Convencional de Carrera
El bruñido de carrera utiliza un proceso de múltiples pasadas donde la herramienta de bruñir realiza múltiples ciclos reciprocantes a través del diámetro, eliminando material progresivamente y corrigiendo la geometría. La presión de la piedra, RPM, velocidad de carrera y tiempo de ciclo se ajustan para lograr el diámetro, redondez y Ra objetivo. Esta flexibilidad hace que el bruñido de carrera sea adecuado para diámetros con errores geométricos significativos, calidad de premecanizado variable o especificaciones finales estrictas.
Ideal para: cilindros de motor, cilindros hidráulicos, componentes aeroespaciales, operaciones de reparación donde la geometría del diámetro es irregular.
Bruñido de Una Sola Pasada
El bruñido de una sola pasada utiliza una herramienta de diámetro fijo con abrasivo de diamante o CBN que pasa a través del diámetro una vez o un número fijo reducido de veces. El diámetro de la herramienta está preajustado al diámetro objetivo; el proceso no es adaptable a errores geométricos. El bruñido de una sola pasada logra tasas de producción muy altas y una excelente consistencia de diámetro para grandes lotes, pero requiere que las dimensiones del diámetro entrante ya estén cerca del tamaño final y relativamente libres de errores geométricos.
Ideal para: producción automotriz de alto volumen (diámetros de biela, diámetros de válvulas hidráulicas), piezas estandarizadas con premecanizado consistente.
Bruñido de Meseta
El bruñido de meseta es una secuencia refinada de bruñido de carrera diseñada específicamente para la estructura superficial de meseta-valle requerida en cilindros de motor. El proceso utiliza una pasada inicial de grano grueso para crear valles de rayado cruzado, seguida de una pasada de grano fino que elimina las asperezas de picos altos (creando la meseta de carga) sin llenar los valles. La superficie resultante se caracteriza por los parámetros Rpk, Rk y Rvk que definen el rendimiento funcional de la interfaz tribológica.
Materiales para Bruñido
Hierro fundido
El hierro fundido es el material ideal para bruñir. Las escamas de grafito (hierro fundido gris) o nódulos (hierro dúctil) proporcionan lubricación inherente en la interfaz abrasivo-pieza, reduciendo la carga de la piedra y mejorando el acabado superficial. Las piedras de óxido de aluminio (Al₂O₃) funcionan bien en hierro fundido gris por debajo de 45 HRC; el CBN vitrificado proporciona un rendimiento superior en hierro fundido endurecido.
Acero Endurecido
Para diámetros en componentes endurecidos (50–65 HRC) — carretes hidráulicos, cuerpos de válvulas, calibres de precisión — el bruñido con CBN es el proceso estándar. El CBN mantiene la integridad del filo de corte en niveles de dureza altos donde los abrasivos convencionales se desgastarían rápidamente. El bruñido con diamante se utiliza para cerámicas, carburos y recubrimientos muy duros.
Materiales No Ferrosos
El bruñido de aluminio y latón requiere abrasivos de carburo de silicio (que cortan más libremente que el Al₂O₃ en materiales dúctiles), velocidades de corte reducidas y mayor flujo de refrigerante para eliminar virutas blandas que de otro modo obstruirían los poros de la piedra. En nuestra experiencia de producción mecanizando componentes hidráulicos de aluminio, la calidad superficial del diámetro después del bruñido es altamente sensible a la limpieza del refrigerante — el refrigerante contaminado produce rayado superficial indistinguible de un rendimiento abrasivo inadecuado.
Referencia de Selección de Abrasivo
| Material | Dureza | Abrasivo Recomendado | Consideración Clave |
|---|---|---|---|
| Hierro fundido gris | < 45 HRC | Al₂O₃ o SiC | El grafito ayuda a la lubricación |
| Acero aleado (4140) | < 45 HRC | Al₂O₃ | Selección estándar |
| Acero endurecido | > 50 HRC | CBN | Esencial para la vida útil de la herramienta |
| Aluminio | Suave | SiC | Riesgo de embadurnado; refrigerante limpio crítico |
| Cerámicas, carburos | Muy duro | Diamante | Única opción para dureza >65 HRC |
Aplicaciones por sector
Cilindros de Motor Automotriz
La aplicación canónica del bruñido. Las especificaciones de los diámetros de cilindro para motores de producción típicamente requieren:
- Rayado cruzado a 40°–50° para sellado de anillos y retención de aceite
- Ra 0.1–0.5 µm; Rpk 0.05–0.15 µm; Rvk 0.1–0.4 µm (parámetros de bruñido de meseta)
- Cilindricidad dentro de 0.005–0.010 mm sobre la longitud total de carrera
- Redondez dentro de 0.003–0.005 mm
Estas especificaciones gobiernan la eficiencia del sellado de anillos (compresión y soplado), consumo de aceite y desgaste de asentamiento del motor. Los motores diésel para vehículos comerciales pesados típicamente especifican una mayor profundidad de valle (Rvk 0.3–0.5 µm) en comparación con los motores de gasolina, reflejando mayores requisitos de lubricación a presiones medias efectivas más altas.
Cilindros Hidráulicos y Neumáticos
La calidad del diámetro del cilindro hidráulico determina la vida útil del sello, la tasa de fuga interna y la retención de presión. Las especificaciones típicas requieren Ra 0.1–0.4 µm con control de redondez y cilindricidad — lo suficientemente suave para un contacto efectivo del sello sin inanición de lubricante.
En nuestra experiencia de producción con perforaciones de bloques hidráulicos para equipos de automatización industrial, el honeado a Ra 0.2–0.3 µm con cilindricidad dentro de 0.003 mm logra consistentemente una vida útil del sello hidráulico superior a 5,000 horas de operación, en comparación con superficies tal como taladradas (Ra 0.8–1.6 µm) que muestran fallas por desgaste del sello a las 500–1,000 horas.
Aeroespacial y Defensa
Las especificaciones de honeado aeroespacial están regidas por AS9100 y estándares específicos del cliente. Los cilindros de actuadores, válvulas servo hidráulicas y cilindros de tren de aterrizaje requieren tolerancia de diámetro de ±0.002–0.005 mm, Ra 0.1–0.2 µm, y documentación completa de corrección geométrica. La trazabilidad de materiales, registros de medición en proceso y certificación de inspección final son requeridos para todos los componentes honeados críticos para el vuelo.
Productos sanitarios
Los cilindros de instrumentos quirúrgicos, canales endoscópicos y superficies de implantes requieren honeado para precisión dimensional, suavidad superficial y ausencia de contaminación por abrasivo incrustado. Los requisitos de documentación de calidad ISO 13485 se aplican a todas las superficies de cilindros honeados en aplicaciones médicas. Los componentes de implantes de titanio y cromo-cobalto deben verificarse libres de incrustación de partículas abrasivas mediante protocolos específicos de limpieza e inspección.
Guías de Diseño para Honeado (DFM)
Margen de Material Pre-Honeado
El honeado requiere un margen de material definido de la operación de mecanizado anterior — muy poco impide la corrección geométrica; demasiado aumenta el tiempo de ciclo y el costo.
Márgenes típicos en diámetro:
- Cilindros industriales generales: 0.01–0.03 mm
- Cilindros de motor (corrección geométrica significativa): 0.02–0.05 mm
- Cilindros hidráulicos de alta precisión (corrección geométrica mínima): 0.005–0.015 mm
La superficie pre-honeada debe ser Ra ≤ 1.6 µm proveniente de mandrinado o escariado para permitir que las piedras de honeado alcancen el acabado objetivo dentro de un tiempo de ciclo práctico.
Geometría del Cilindro: Relación L/D y Diámetro
- Diámetro mínimo del cilindro: ≥ 3–5 mm para herramientas estándar; diámetros más pequeños requieren equipo especializado de micro-honeado
- Relación longitud-diámetro (L/D): ≤ 10:1 para resultados confiables; por encima de esta relación, la evacuación de viruta se vuelve difícil, el riesgo de conicidad aumenta y se requiere honeado en múltiples etapas con zapatas guía
- Accesibilidad del cilindro: los cilindros ciegos pueden honearse con herramientas apropiadas y reversión controlada de la carrera; los cilindros pasantes son preferidos cuando la función lo permite
Lista de Verificación DFM para Componentes Honeados
| Decisión de diseño | Recomendación |
|---|---|
| Tolerancia del cilindro pre-honeado | Dentro de 0.05 mm del diámetro final |
| Ra pre-honeado | ≤ 1.6 µm de mandrinado/escariado |
| Margen de material en diámetro | 01–0.03 mm (0.005–0.015 mm para precisión) |
| Diámetro mínimo del cilindro | ≥ 5 mm para herramientas estándar |
| Relación L/D | ≤ 10:1 (herramientas especiales para relaciones mayores) |
| Especificación de superficie | Especificar Ra Y ángulo de cruzado; o Rk/Rpk/Rvk para motor/hidráulico |
| Accesibilidad del cilindro | Especificar chaflán de entrada (1×45° mínimo); preferir cilindro pasante |
| Estado del material al honear | Especificar estado de tratamiento térmico — endurecido o recocido |
Problemas Comunes de Honeado y Soluciones
Margen de Material Insuficiente
Síntoma: Los errores geométricos permanecen después del honeado — el cilindro sigue fuera de redondez o cónico; la tolerancia dimensional no se cumple incluso con acabado superficial adecuado.
Causa raíz: El cilindro pre-honeado está demasiado cerca del objetivo final, dejando material insuficiente para que el mecanismo de promediado corrija la geometría.
Solución: Aumentar el margen de mandrinado o escariado a 0.01–0.03 mm en diámetro antes del honeado.
Abrasivo Incorrecto para el Material
Síntoma: Desgaste rápido de la piedra con baja tasa de remoción de material; o acabado superficial deficiente con marcas de corte excesivas.
Causa raíz: El tipo de abrasivo no coincide con la dureza de la pieza. Al₂O₃ en acero endurecido por encima de 50 HRC se desgasta rápidamente; SiC en hierro fundido corta innecesariamente rápido y produce acabado rugoso.
Solución: Seleccionar abrasivo según dureza: Al₂O₃ para aceros generales y hierro fundido por debajo de 45 HRC; CBN por encima de 50 HRC; diamante para cerámicas y carburos.
Contaminación del refrigerante
Síntoma: Rayado aleatorio en la superficie bruñida; Ra inconsistente entre piezas; carga acelerada de la piedra.
Causa raíz: Virutas metálicas o partículas abrasivas en el sistema de aceite de bruñido rayando la superficie del cilindro durante el bruñido.
Solución: Mantenga aceite de bruñido filtrado dedicado con filtración de 5–10 µm. Monitoree el contenido de hierro del refrigerante. Separe el refrigerante de bruñido de los sistemas de refrigerante de mecanizado.
Conicidad en el cilindro bruñido
Síntoma: Diámetro del cilindro mediblemente mayor en un extremo; no se cumple la especificación de rectitud.
Causa raíz: Longitud de carrera insuficiente (las piedras no cubren completamente el cilindro); distribución desigual de la presión; desalineación del husillo de la máquina.
Solución: Verifique que la longitud de carrera cubra el cilindro completo más un tercio de la longitud de la piedra más allá de cada extremo. Compruebe la alineación del husillo. Revise la consistencia de la presión a lo largo de la carrera.
Principales conclusiones
- El bruñido es un proceso de acabado abrasivo de precisión para cilindros internos, que elimina 0.002–0.02 mm para lograr una tolerancia de diámetro de ±0.001–0.010 mm y Ra de 0.1–0.8 µm con un patrón funcional de rayado cruzado.
- El patrón de rayado cruzado es una característica funcional diseñada — no un defecto superficial — que proporciona retención de aceite, rendimiento de sellado y desgaste controlado durante el asentamiento.
- El bruñido corrige geometrías que los procesos de punto único no pueden: el mecanismo de promediado de múltiples piedras corrige errores de redondez, cilindricidad y conicidad.
- La secuencia del proceso es importante: el mandrinado establece el agujero, el escariado mejora el tamaño, el bruñido finaliza la precisión y la calidad funcional de la superficie.
- La selección del abrasivo depende del material: Al₂O₃ para aceros generales y hierro fundido por debajo de 45 HRC; CBN para acero endurecido por encima de 50 HRC; diamante para cerámicas.
- Sobremetal de stock previo al bruñido (0.01–0.03 mm) y la relación L/D del cilindro (≤ 10:1) son las variables de diseño críticas para la viabilidad del bruñido.
- Para los equipos de compras de los fabricantes de equipos originales (OEM), especificar Ra y el ángulo de rayado cruzado juntos — o Rpk/Rk/Rvk para aplicaciones de motores e hidráulicas — proporciona una especificación funcional completa de la superficie en lugar de solo una tolerancia dimensional.
Preguntas frecuentes
¿Qué es el proceso de bruñido en la fabricación?
El bruñido es un proceso de acabado abrasivo de precisión aplicado a cilindros cilíndricos internos. Una herramienta que porta múltiples piedras abrasivas rota y se desplaza alternativamente a lo largo del eje del cilindro mientras las piedras se expanden radialmente bajo presión controlada. Este movimiento simultáneo elimina 0.002–0.02 mm de material, corrige errores geométricos (redondez, cilindricidad, conicidad) y crea el patrón característico de rayado cruzado a 30°–60°. Las tolerancias alcanzables son de ±0.001–0.010 mm de diámetro y Ra de 0.1–0.8 µm. El bruñido es el paso final de precisión después del mandrinado y escariado, finalizando la calidad funcional de la superficie del cilindro para lubricación, sellado y resistencia al desgaste.
¿Qué tan preciso es el bruñido y qué tolerancias puede lograr?
El bruñido logra tolerancias de diámetro de ±0.001–0.010 mm con corrección de redondez y cilindricidad de 1–5 µm en entornos de producción. El mecanismo de precisión es el efecto de promediado de múltiples piedras — si un lado del cilindro es más grande, esas piedras eliminan más material hasta lograr la redondez, cancelando errores de posicionamiento de la máquina y descentramiento de la herramienta. La rugosidad superficial Ra de 0.1–0.8 µm es alcanzable dependiendo de la secuencia de grano y la estrategia de presión. El dimensionado final utiliza pasadas de chispeo (herramienta en espera a presión reducida) y medición neumática en proceso para lograr resultados repetibles entre lotes de producción.
¿Cuál es la diferencia entre bruñido y rectificado?
El bruñido utiliza múltiples piedras abrasivas aglomeradas con rotación y reciprocación combinadas, eliminando cantidades muy pequeñas de material (0.002–0.02 mm) para mejorar la geometría del cilindro y crear el patrón de rayado cruzado requerido para aplicaciones de lubricación y sellado. El rectificado utiliza una muela abrasiva rotativa para eliminar mayores volúmenes de material a tasas más altas, adecuado para superficies cilíndricas externas, superficies planas y acabado inicial de cilindros. El rectificado interno puede refinar las dimensiones del cilindro pero no produce la textura de rayado cruzado que crea el bruñido, y corrige la redondez del cilindro de manera menos efectiva que el mecanismo de promediado de múltiples piedras del bruñido a lo largo de toda la longitud del cilindro.
¿Cuándo se debe especificar bruñido en lugar de escariado?
Especifique bruñido en lugar de escariado cuando: el cilindro requiera textura superficial de rayado cruzado para lubricación o sellado; se requiera una tolerancia más estricta que ±0.010 mm; se necesite corrección geométrica (redondez, cilindricidad, conicidad) más allá de lo logrado por el mandrinado; o se especifique Ra por debajo de 0.8 µm. El escariado es una operación de dimensionado de una sola pasada que mejora el diámetro del cilindro a ±0.010–0.050 mm y el acabado superficial a Ra 0.4–1.6 µm, sin corregir la redondez ni crear textura de rayado cruzado. Elija escariado cuando la precisión dimensional y un acabado superficial moderado sean suficientes; elija bruñido cuando se requieran estructura superficial funcional y corrección geométrica.
¿Qué causa fallas en el bruñido y cómo se previenen?
Las tres fallas más comunes del bruñido son: sobremetal de stock previo insuficiente — dejando muy poco material para la corrección geométrica; selección incorrecta del abrasivo — Al₂O₃ en acero endurecido por encima de 50 HRC se desgasta rápidamente, requiriendo CBN en su lugar; y contaminación del refrigerante — virutas en el aceite de bruñido producen rayado aleatorio en la superficie. La prevención requiere asegurar un sobremetal de 0.01–0.03 mm del mandrinado previo, seleccionar el abrasivo acorde a la dureza de la pieza, y mantener aceite de bruñido filtrado dedicado con filtración de 5–10 µm y monitoreo regular. La mayoría de los problemas de calidad del bruñido resultan de decisiones de configuración del proceso, no de limitaciones de capacidad del equipo.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado de precisión CNC y acabado de cilindros en camisas de cilindros de motores, actuadores hidráulicos, componentes aeroespaciales y equipos industriales de precisión. Referencias técnicas: ISO 13715 (Indicación de textura superficial), ASME B46.1 (Textura superficial — Rugosidad, ondulación y dirección), SAE J1094 (Bruñido de cilindros), ISO 13485 (Sistemas de calidad para dispositivos médicos).
¿Buscando cilindros bruñidos de precisión o mecanizado integrado CNC y bruñido?
En CMS, proporcionamos flujos de trabajo completos de mandrinado a bruñido para componentes hidráulicos, orificios industriales de precisión y piezas mecanizadas personalizadas: mandrinado hasta una dimensión casi final con tolerancia de sobremedida controlada, y luego bruñido hasta la tolerancia final y la especificación Ra con medición en proceso. Cada trabajo de bruñido se revisa para determinar la viabilidad de la relación L/D, la selección del abrasivo y la adecuación de la sobremedida antes de iniciar la producción.
[Solicite una revisión de DFM y una cotización de bruñido de precisión →]


