
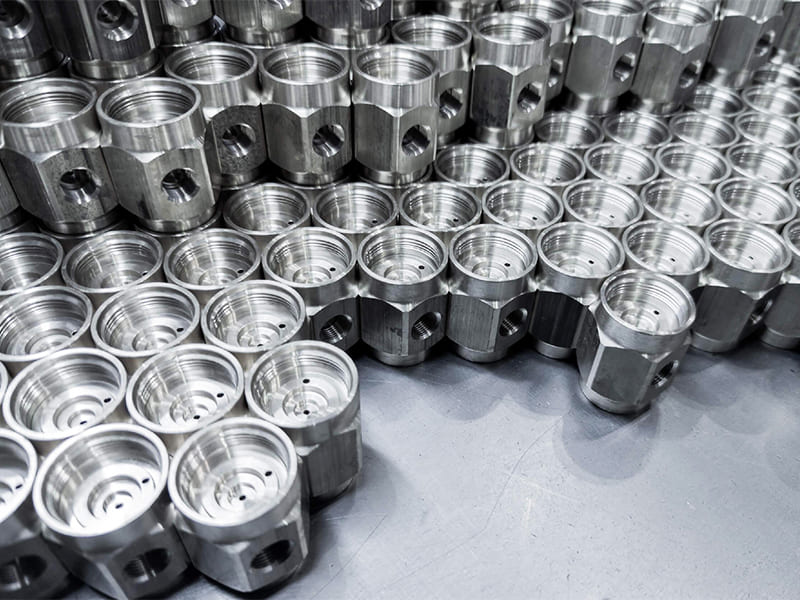
Respuesta rápida: El acero aleado incorpora cromo, níquel, molibdeno o vanadio al hierro y al carbono, lo que le confiere una mayor resistencia mecánica, una mejor resistencia a la fatiga, una mayor resistencia a la corrosión y una respuesta superior al tratamiento térmico. El acero al carbono se basa únicamente en su contenido de carbono, lo que lo hace más barato, más fácil de mecanizar y más adecuado para la soldadura, pero también más vulnerable a la corrosión y menos apto para aplicaciones con cargas elevadas. La elección del material de acero adecuado influye directamente en el coste de mecanizado del CNC, la vida útil de las herramientas, la durabilidad del producto y la rentabilidad a largo plazo del ciclo de vida.
¿Cuál es la diferencia entre el acero aleado y el acero al carbono?
Tanto el acero aleado como el acero al carbono son materiales de ingeniería a base de hierro, pero sus composiciones, propiedades y aplicaciones ideales difieren en aspectos que revisten una importancia significativa para los fabricantes de OEM, los compradores de piezas mecanizadas de CNC y los ingenieros de producto.
Acero carbono Se caracteriza por tener el hierro y el carbono como componentes principales, con una aleación adicional mínima. El contenido de carbono determina la dureza, la resistencia y la ductilidad. La relación es clara: a medida que aumenta el carbono, el acero se vuelve más duro y resistente, pero pierde ductilidad, es más difícil de soldar y se vuelve más frágil.
Acero aleado Incorpora deliberadamente elementos adicionales —sobre todo cromo, níquel, molibdeno y vanadio— en cantidades controladas para mejorar propiedades específicas. Estas adiciones permiten a los ingenieros conseguir características que el carbono por sí solo no puede ofrecer: alta templabilidad en secciones gruesas, resistencia a entornos corrosivos, resistencia estable a temperaturas elevadas y una vida útil superior frente a la fatiga bajo cargas cíclicas.
Para los equipos de compras de OEM, esta distinción tiene implicaciones directas en los costes. El acero aleado suele tener un sobrecoste de materia prima de entre 20 y 50% superior al de los grados equivalentes de acero al carbono; sin embargo, en aplicaciones en las que la fatiga es un factor crítico o en las que el producto está expuesto a la corrosión, ese sobrecoste suele amortizarse gracias a la reducción del mantenimiento, al menor número de sustituciones de componentes y a la disminución del tiempo de inactividad a lo largo de la vida útil del producto.
¿Qué es el acero aleado? Composición y propiedades principales
El acero aleado se fabrica añadiendo cantidades controladas de elementos metálicos a una base de hierro y carbono. Según la norma ASTM A322 y otras especificaciones relacionadas, un acero se clasifica como acero aleado cuando el contenido total de aleación supera los umbrales definidos, normalmente cuando elementos como el cromo, el níquel o el molibdeno están presentes en cantidades superiores a las trazas.
Elementos de aleación habituales y sus efectos
Cada elemento de aleación tiene como objetivo una característica de rendimiento específica:
| Elemento de aleación | Efecto principal | Notas habituales |
|---|---|---|
| Cromo (Cr) | Resistencia a la corrosión, templabilidad, resistencia al desgaste | 4140, 52100, D2 |
| Níquel (Ni) | Dureza, resistencia al impacto, ductilidad a bajas temperaturas | 4340, 8620 |
| Molibdeno (Mo) | Resistencia a altas temperaturas, resistencia a la fluencia, templabilidad | 4140, H13 |
| Vanadio (V) | Resistencia al desgaste, refinamiento del grano, retención del filo | Aceros para herramientas, grados V |
| Manganeso (Mn) | Templabilidad, resistencia, desoxidación | La mayoría de los aceros aleados |
La razón por la que muchos aceros aleados combinan varios elementos es lograr un rendimiento equilibrado: una alta resistencia sin sacrificar la tenacidad, o una mayor resistencia a la corrosión sin una dureza excesiva que complique el mecanizado.
acero aleado 4140 Es uno de los grados de acero para mecanizado CNC más utilizados: su composición de cromo-molibdeno ofrece una excelente templabilidad, resistencia a la fatiga y resistencia a la tracción (normalmente entre 655 y 1000 MPa, dependiendo de las condiciones del tratamiento térmico), al tiempo que sigue siendo fácil de mecanizar en estado recocido o preendurecido. Según nuestra experiencia en la producción y el mecanizado del 4140 para aplicaciones industriales en ejes y engranajes, el 4140 preendurecido (28–34 HRC) ofrece un equilibrio fiable entre rendimiento y eficiencia CNC que justifica su mayor coste de material en comparación con el acero al carbono 1045 en aplicaciones exigentes.
Por qué se prefiere el acero aleado para aplicaciones de alto rendimiento
Los aceros aleados se utilizan en los trenes de aterrizaje aeroespaciales, en los componentes de la transmisión de los vehículos, en los engranajes industriales y en las herramientas de precisión, ya que pueden someterse a un tratamiento térmico para alcanzar propiedades mecánicas que el acero al carbono simplemente no puede alcanzar de forma fiable —especialmente en secciones de gran espesor, donde la limitada templabilidad del acero al carbono da lugar a núcleos blandos tras el temple—.
¿Qué es el acero al carbono? Clasificaciones y calidades habituales
El acero al carbono es el acero para ingeniería más producido y consumido a nivel mundial. Sus propiedades dependen principalmente del porcentaje de carbono, y las normas ASTM definen tres categorías principales:
Acero de bajo contenido en carbono (< 0,251 TP17T C)
El acero con bajo contenido en carbono —a menudo denominado «acero dulce»— ofrece una excelente ductilidad, una soldabilidad extraordinaria y un bajo coste. Entre los grados más comunes se encuentran el 1018, el A36 y el Q235. Estos grados se mecanizan con facilidad, se conforman sin dificultad y se sueldan sin necesidad de precalentamiento ni de tratamiento térmico posterior a la soldadura. Sin embargo, no pueden endurecerse de forma significativa mediante tratamiento térmico, lo que limita su resistencia al desgaste y su capacidad de soportar cargas.
Ideal para: Estructuras, conjuntos soldados, fabricación de chapas metálicas, paneles de carrocería de automóviles.
Acero al carbono medio (0,25–0,601 TP17T C)
El acero de carbono medio ofrece un equilibrio óptimo entre resistencia, tenacidad y maquinabilidad. Los grados como el 1045 y el S45C responden bien al temple y al revenido, lo que los hace adecuados para ejes, engranajes y componentes de maquinaria que requieren una resistencia moderada a la fatiga. Los procesos de endurecimiento superficial, como el endurecimiento por inducción, son muy eficaces en estos grados.
Ideal para: Ejes, engranajes, piezas forjadas para maquinaria y componentes mecanizados en general CNC.
Acero con alto contenido en carbono (0,60–1,251 TP17T C)
El acero con alto contenido en carbono alcanza una dureza muy elevada tras el tratamiento térmico, lo que lo hace adecuado para herramientas de corte, resortes y matrices resistentes al desgaste. La contrapartida es una ductilidad y una soldabilidad considerablemente reducidas: los aceros con alto contenido en carbono son frágiles una vez endurecidos y requieren un tratamiento térmico minucioso para evitar la formación de grietas.
Ideal para: Herramientas de corte, muelles, matrices, cuchillas y componentes resistentes al desgaste.
Resumen de la clasificación del acero al carbono
| Categoría | Contenido de carbono | Rango de dureza | Ventaja principal | Limitación principal |
|---|---|---|---|---|
| Bajas emisiones de carbono | < 0,25% | 90-140 HB | Soldabilidad, bajo coste | Baja resistencia al desgaste |
| Con contenido medio en carbono | 0.25–0.60% | 150–250 HB | Equilibrio entre fuerza y resistencia | Soldabilidad moderada |
| Alto contenido en carbono | 0.60–1.25% | 250-700 HB | Dureza muy elevada | Frágil, de difícil soldabilidad |
Acero aleado frente a acero al carbono: comparación de las propiedades fundamentales
Resistencia y dureza
El acero aleado suele alcanzar una mayor resistencia a la tracción y una dureza más uniforme en toda la sección transversal de los componentes de gran espesor, una propiedad denominada templabilidad. El acero al carbono se endurece principalmente en la superficie durante el temple; el núcleo permanece más blando porque la difusión del carbono limita la profundidad a la que penetra la transformación de endurecimiento.
Un ejemplo concreto: un eje de 100 mm de diámetro fabricado en acero al carbono 1045 puede alcanzar una dureza de 50-55 HRC en la superficie tras el temple, pero solo de 25-30 HRC en el núcleo. El mismo eje, fabricado en acero aleado 4340, puede alcanzar una dureza uniforme de más de 50 HRC en todo su espesor, lo que proporciona una resistencia a la fatiga significativamente mejor bajo cargas de flexión y torsión. Para los ejes industriales giratorios —precisamente la aplicación de nuestro caso práctico que se expone a continuación—, esta ventaja del endurecimiento completo es decisiva.
Resistencia a la corrosión
El acero al carbono es muy vulnerable a la oxidación. Sin recubrimientos protectores, incluso una exposición moderada a la humedad provoca la formación de óxido de hierro (óxido), lo que degrada progresivamente la superficie. El acero aleado con un contenido de cromo superior a aproximadamente 1% comienza a mostrar una mejora significativa en la resistencia a la oxidación, ya que el cromo forma una fina capa de óxido estable que frena el avance del ataque corrosivo.
Dicho esto, solo los aceros inoxidables (con un contenido de cromo ≥10,51 TP17T) ofrecen una resistencia sustancial a la corrosión a largo plazo sin necesidad de recubrimientos. En el caso de la mayoría de los aceros aleados estructurales, como el 4140 o el 4340, la resistencia a la corrosión es superior a la del acero al carbono, pero sigue siendo necesaria una protección superficial en entornos hostiles.
Implicaciones prácticas para los compradores de OEM: Si su componente funciona al aire libre, en entornos industriales húmedos o está expuesto a sustancias químicas, especifique que se utilice acero aleado y consulte con su proveedor de CNC las opciones de tratamiento superficial (galvanizado, fosfatado o recubrimiento protector). Utilizar acero al carbono sin recubrimiento en estas condiciones supone un gasto de mantenimiento inevitable.
Resistencia y ductilidad
El níquel es el principal elemento que mejora la tenacidad en los aceros aleados. Calidades como la 4340 (con un contenido de ~1,8% de Ni) mantienen una excelente resistencia al impacto incluso a bajas temperaturas, una propiedad fundamental para aplicaciones aeroespaciales y de defensa en las que se trabaja en climas fríos. El acero con alto contenido en carbono, por el contrario, puede volverse peligrosamente frágil a bajas temperaturas tras el endurecimiento, especialmente cuando el contenido en carbono supera el 0,8%.
Resistencia al calor
A temperaturas elevadas, el acero al carbono pierde dureza y resistencia a medida que la microestructura martensítica comienza a templarse. El molibdeno y el cromo presentes en los aceros aleados ralentizan considerablemente este proceso de reblandecimiento. Los aceros para herramientas como el H13 (que contiene Mo, Cr y V) mantienen una dureza útil a temperaturas superiores a los 500 °C, lo cual es esencial para las herramientas de fundición a presión y los troqueles de forja en caliente, donde el acero al carbono fallaría rápidamente.
Maquinabilidad
El acero al carbono, especialmente el de bajo y medio contenido en carbono, suele ser más fácil de mecanizar que el acero aleado. Una menor dureza implica una menor fuerza de corte, una mejor formación de virutas y un menor desgaste de las herramientas, lo que se traduce directamente en tiempos de ciclo más cortos y un menor coste de las herramientas. Desde el punto de vista del mecanizado, el acero 1018 o 1045 suele procesarse entre un 30 y un 50 % más rápido que el acero 4140 o 4340 tratado térmicamente, con configuraciones equivalentes.
Sin embargo, la maquinabilidad varía significativamente según el estado del material. El 4140 recocido se mecaniza razonablemente bien; el 4140 preendurecido a 28-34 HRC requiere velocidades más bajas, un portaherramientas más rígido e insertos de carburo con una geometría de filo adecuada. La dificultad de mecanizado aumenta aún más en el caso de aceros para herramientas como el D2 o el H13 en estado endurecido.
Acero aleado frente a acero al carbono: tabla comparativa completa
| Propiedad | Acero con bajo contenido en carbono | Acero de carbono medio | Acero aleado (4140) | Acero aleado (4340) |
|---|---|---|---|---|
| Resistencia a la tracción (típica) | 400-550 MPa | 550–750 MPa | 655–1000 MPa | 980–1470 MPa |
| Dureza (tras el tratamiento térmico) | Bajo | Moderado | 28–55 HRC | 35–55 HRC |
| Resistencia a la corrosión | Pobre | Pobre | Moderado | Moderado |
| Maquinabilidad | Excelente | Bien | Moderado | Moderado |
| Soldabilidad | Excelente | Moderado | Moderado (se necesita precalentar) | Difícil |
| Resistencia a la fatiga | Bajo | Moderado | Alta | Muy alta |
| Respuesta al tratamiento térmico | Limitado | Moderado | Excelente | Excelente |
| Coste relativo de los materiales | Mínimo | Bajo | Moderado | Más alto |
| Aplicaciones típicas | Fabricación, marcos | Ejes, engranajes | Engranajes, ejes, utillaje | Aeroespacial, maquinaria pesada |
¿Qué rendimiento ofrece cada material en el mecanizado CNC?
La selección del material tiene un impacto directo en el coste y la calidad del mecanizado del CNC. Para los compradores de OEM que buscan componentes de precisión, comprender cómo influye el tipo de acero en la rentabilidad del mecanizado es tan importante como conocer sus propiedades mecánicas.
Velocidad de corte y desgaste de la herramienta
Una mayor dureza y un mayor contenido de carburo en el acero aleado aumentan la fuerza de corte, generan más calor en la interfaz de corte y aceleran el desgaste de la herramienta. Según nuestros datos de producción con plaquitas de carburo en diversos grados de acero, la vida útil de la herramienta en acero de aleación 4140 recocido suele ser entre 40 y 60% más corta que en cortes equivalentes en acero de carbono medio 1045, sin tener en cuenta la reducción de velocidad necesaria para controlar el calor.
Los carburos duros en el acero aleado, en particular los carburos de vanadio en los aceros para herramientas y los carburos de cromo en los aceros de alta aleación, son lo suficientemente abrasivos como para provocar un rápido redondeo de los filos, incluso en plaquitas de carburo recubiertas de TiAlN. La elección de la herramienta es fundamental: las fresas de paso variable, las plaquitas con geometría de ángulo de ataque positivo y el suministro de refrigerante a alta presión contribuyen a mantener una vida útil aceptable de la herramienta en el mecanizado de acero aleado.
Aspectos a tener en cuenta en el acabado superficial
El acero aleado mecanizado adecuadamente suele ofrecer un excelente acabado superficial gracias a su microestructura más uniforme y estable. Los aceros de carbono medio y los aceros aleados con una dureza moderada favorecen una formación de virutas limpia y uniforme. El reto se plantea en los extremos: el acero de bajo contenido en carbono, muy blando, tiende a untarse en lugar de cortarse limpiamente (lo que produce acumulaciones en el filo y superficies rugosas), mientras que el acero aleado endurecido requiere parámetros conservadores para evitar vibraciones y daños térmicos.
Enfoque CNC recomendado según el tipo de acero
| Calidad del acero | Condición | Estrategia recomendada |
|---|---|---|
| 1018 bajas emisiones de carbono | Tal y como se suministra | Alta velocidad, carburo estándar, refrigeración por inundación |
| 1045 de carbono medio | Normalizado | Velocidad moderada, carburo, buena evacuación de virutas |
| acero aleado 4140 | Recocido | Velocidad moderada, plaquitas de carburo, fresado ascendente |
| 4140 pre-templado | 28–34 HRC | Velocidad reducida, configuración rígida, carburo con recubrimiento de AlTiN |
| acero aleado 4340 | Templado | Parámetros conservadores, sujeción rígida de la herramienta, refrigerante a alta presión |
| Acero para herramientas D2 / H13 | Templado | Se prefiere EDM; fresado CNC con CBN o cerámica si es necesario |
Resistencia a la corrosión y comportamiento medioambiental
¿Por qué el acero al carbono se oxida rápidamente?
El acero al carbono no presenta ninguna barrera significativa contra la oxidación. Al exponerse a la humedad y al oxígeno, la superficie del hierro reacciona formando óxido de hierro (óxido) en un proceso que se autoacelera: a medida que se forma el óxido, se crea una capa porosa y no adherente que deja al descubierto el metal nuevo que hay debajo, lo que perpetúa el ciclo de degradación. Sin protección superficial, los componentes estructurales de acero al carbono pueden perder varios cientos de micrómetros de material al año en entornos húmedos o marinos.
Cómo mejora el acero aleado el rendimiento medioambiental
Los aceros aleados que contienen cromo resisten la oxidación al formar una capa de óxido más estable y adherente que la que produce el hierro por sí solo. El níquel mejora la estabilidad electroquímica. El molibdeno proporciona resistencia a la corrosión por picaduras, una forma especialmente agresiva de ataque localizado habitual en entornos con cloruro, como las instalaciones costeras y los sistemas marinos.
En el caso de los componentes expuestos a productos químicos industriales, agua salada o a las inclemencias meteorológicas al aire libre, el acero aleado con un tratamiento superficial protector (recubrimiento de fosfato, galvanizado o níquel químico) resulta considerablemente más rentable a lo largo de una vida útil de entre 5 y 10 años que el acero al carbono sin recubrimiento, que requiere un mantenimiento periódico de renovación del recubrimiento.
Cuándo es necesario aplicar recubrimientos superficiales
Ambos tipos de acero se benefician de un tratamiento superficial en entornos corrosivos. Entre las opciones más habituales se incluyen:
- Galvanización en caliente — muy eficaz para los elementos estructurales de acero al carbono; la capa de zinc se corroe de forma sacrificial antes que el acero de base
- Fosfato + aceite — Protección estándar para componentes mecanizados de acero aleado en entornos moderados
- Niquelado químico — Excelente consistencia dimensional para piezas de acero aleado de precisión que requieren tanto resistencia a la corrosión como tolerancias estrictas
- Recubrimientos PVD — se utiliza en aceros para herramientas para proporcionar resistencia al desgaste y a la corrosión en aplicaciones de utillaje
Tratamiento térmico: cómo reacciona cada tipo de acero
El tratamiento térmico es una de las formas más eficaces de optimizar las propiedades mecánicas del acero, y el acero aleado responde mucho mejor que el acero al carbono en la mayoría de los casos de tratamiento térmico.
Templado y revenido
Ambos tipos de acero pueden someterse a un proceso de temple (enfriamiento rápido desde la temperatura de austenización para formar martensita dura) y a un proceso de revenido (recalentamiento para reducir la fragilidad). La diferencia fundamental es la templabilidad: los aceros aleados se templan con mayor profundidad y de forma más uniforme en secciones de gran espesor.
Según las normas ASTM A255 para ensayos de templabilidad Jominy, el acero aleado 4140 mantiene una dureza útil a una distancia significativamente mayor de la superficie templada que el acero al carbono 1045; normalmente, entre 3 y 4 veces más profundo en secciones transversales grandes. En el caso de ejes, engranajes y componentes estructurales de más de 50 mm de diámetro, esta diferencia es decisiva para la resistencia a la fatiga.
Recocido
El recocido ablanda el acero para mejorar su maquinabilidad y conformabilidad. En el caso de los aceros aleados, suele ser imprescindible realizar un recocido adecuado antes del mecanizado CNC para alcanzar unas condiciones de corte aceptables, especialmente en el caso de los grados que, de otro modo, serían demasiado duros para un mecanizado de producción eficiente. En los proyectos que hemos llevado a cabo con acero para herramientas D2, el recocido previo al mecanizado en bruto, seguido del endurecimiento y el rectificado de acabado, es una práctica habitual para controlar el desgaste de las herramientas y mantener las tolerancias dimensionales.
Cementación
El cementado crea una superficie exterior dura y resistente al desgaste que recubre un núcleo más tenaz y resistente a los impactos. Los aceros aleados desarrollan una profundidad de cementación mayor y más uniforme que los aceros al carbono equivalentes, y mantienen una mejor estabilidad dimensional a lo largo del ciclo de cementación y temple. El acero aleado 8620 es el grado estándar para los engranajes de transmisión cementados en aplicaciones de automoción precisamente por esta combinación de profundidad de cementación, tenacidad del núcleo y control dimensional.
Comparación de tratamientos térmicos
| Proceso | Respuesta sobre el acero al carbono | Respuesta sobre el acero aleado |
|---|---|---|
| Templado por enfriamiento rápido | Profundidad limitada en secciones gruesas | Dureza profunda y uniforme |
| Templado | Buena recuperación de la tenacidad | Excelente tenacidad + resistencia conservada |
| Cementación | Profundidad moderada del caso | Un caso sólido y coherente |
| Estabilidad dimensional | Moderado | Mejor |
| Complejidad | Baja | Más complejo (más parámetros que controlar) |
Aplicaciones por sector
Automotor
La industria del automóvil utiliza ampliamente ambos tipos de acero, y elige uno u otro en función de la función del componente y de los objetivos de coste.
El acero aleado predomina en los componentes del sistema de transmisión y del tren de potencia —engranajes de la transmisión, cigüeñales, bielas, árboles de levas y semiejes—, donde las cargas de fatiga cíclica, el desgaste superficial y las temperaturas elevadas son condiciones de funcionamiento constantes. El acero al carbono (calidades estructurales como los aceros A36 o HSLA) se utiliza para los bastidores de los vehículos, los refuerzos estructurales de la carrocería y los soportes de montaje, donde la conformabilidad y la soldabilidad son más importantes que la resistencia a la fatiga.
Aeroespacial
Las estructuras aeroespaciales exigen relaciones resistencia-peso extremadamente elevadas, un comportamiento frente a la fatiga constante en amplios rangos de temperatura y una integridad estructural fiable. Se utilizan calidades de acero aleado como el 4340, el 300M y los aceros maraging para el tren de aterrizaje, los accesorios estructurales y los elementos de fijación de alta resistencia. El acero al carbono rara vez se especifica para estructuras aeroespaciales primarias, ya que no puede cumplir de forma fiable los requisitos de vida útil frente a la fatiga y de tenacidad exigidos por las normas de certificación.
Petróleo y gas
Las herramientas de fondo de pozo, los cuerpos de válvulas, los componentes de cabezales de pozo y los recipientes a presión utilizados en aplicaciones de petróleo y gas funcionan bajo alta presión, en condiciones de flujo abrasivo y expuestos al sulfuro de hidrógeno (H₂S), un agente corrosivo especialmente agresivo que provoca grietas por tensión y sulfuro en aceros mal seleccionados. La norma NACE MR0175/ISO 15156 especifica grados de acero aleado con límites de dureza controlados (normalmente ≤22 HRC para servicio ácido) con el fin de evitar fallos por agrietamiento. El acero al carbono se utiliza en condiciones de servicio menos agresivas y en infraestructuras estructurales en las que se puede aplicar y mantener la protección contra la corrosión.
Maquinaria industrial
Los componentes de transmisión de potencia —engranajes, ejes, acoplamientos y anillos de rodamiento— suelen fabricarse en acero aleado debido a los requisitos de resistencia al desgaste y a la fatiga. Los bastidores estructurales, las protecciones, las cubiertas y los soportes que no soportan cargas críticas suelen ser de acero al carbono, lo que permite optimizar el equilibrio entre el coste del material y la sencillez de fabricación.
Construcción e infraestructuras
El acero al carbono predomina en la construcción porque los grados estructurales como el A36 y el A572 proporcionan la resistencia adecuada para aplicaciones en vigas y pilares con el menor coste posible de material y fabricación. La soldabilidad es fundamental en la construcción: los requisitos de soldadura in situ hacen que los aceros con bajo contenido en carbono y baja templabilidad resulten mucho más prácticos que los aceros aleados, que requieren precalentamiento y tratamiento térmico posterior a la soldadura para evitar la formación de grietas.
Consideraciones sobre el diseño para la fabricación (DFM): Elección del acero en función de la fabricabilidad
La especificación de los materiales es una de las decisiones de diseño con mayor impacto en el coste de mecanizado y la eficiencia productiva de CNC. Según nuestra experiencia en planta revisando piezas para clientes de OEM, la especificación excesiva del grado de acero es uno de los errores de DFM más comunes y costosos, y uno de los más fáciles de corregir.
Evita la especificación excesiva
No todos los soportes estructurales requieren acero 4140. No todas las carcasas requieren acero aleado tratado térmicamente. Cuando un acero de carbono medio, como el 1045, cumple los requisitos de resistencia y desgaste de la aplicación, especificarlo en lugar de acero aleado reduce el coste del material, la duración del ciclo de mecanizado y la complejidad del tratamiento térmico, lo que a menudo supone una reducción del 20-40% en el coste total de fabricación.
La pregunta que hay que plantearse es la siguiente: ¿cuáles son los modos de fallo reales a los que debe resistir esta pieza? Si la respuesta es una sobrecarga estática en un entorno interior protegido, el acero al carbono es, casi con toda seguridad, suficiente. Si la respuesta incluye fatiga, corrosión, temperaturas elevadas o dureza en toda la sección, entonces el acero aleado justifica su mayor coste.
Equilibrar la dureza según la aplicación
Cada punto de dureza adicional aumenta la dificultad del mecanizado. Especificar acero aleado tratado térmicamente con una dureza de 48-52 HRC cuando una dureza de 30-35 HRC cumpliría los requisitos de resistencia al desgaste es una sobredimensionamiento habitual que aumenta drásticamente el coste del mecanizado (lo que a menudo requiere un rectificado como operación final) sin aportar un beneficio proporcional.
Colabora con tu proveedor de CNC para definir el rango mínimo de dureza aceptable para la aplicación, y no el máximo que puede alcanzar el material.
Ten en cuenta la secuencia del proceso
El mecanizado previo al endurecimiento final —desbaste en estado recocido, seguido del tratamiento térmico y, a continuación, rectificado de acabado o acabado ligero— es una práctica habitual para los componentes de acero aleado de precisión. Esta secuencia minimiza la dificultad del mecanizado, controla la deformación debida al tratamiento térmico y permite alcanzar tolerancias finales muy ajustadas de forma eficiente. Especificar el material en estado preendurecido simplifica el aprovisionamiento, pero reduce la flexibilidad del proveedor para optimizar la secuencia del proceso.
Implicaciones para la soldabilidad
Cualquier diseño que requiera soldadura debe utilizar, por defecto, acero con bajo o medio contenido en carbono, a menos que los requisitos de rendimiento exijan claramente el uso de acero aleado. Los aceros aleados con un equivalente de carbono superior a 0,3% (una medida combinada del contenido de carbono y de aleación) requieren un precalentamiento antes de la soldadura y un enfriamiento controlado posterior para evitar la formación de grietas en la zona afectada por el calor. En entornos de fabricación en serie, estos requisitos aumentan los costes, ralentizan el rendimiento y incrementan el riesgo de que se produzcan fallos de calidad.
Lista de comprobación para la selección de aceros en el diseño para la fabricación (DFM)
| Pregunta sobre diseño | Consecuencia |
|---|---|
| ¿Es necesario soldar esa pieza? | Se recomienda utilizar acero con bajo contenido en carbono |
| ¿Es fundamental la dureza en toda la sección transversal? | Especificar acero aleado |
| ¿Es significativa la exposición a la corrosión? | Especificar acero aleado + tratamiento superficial |
| ¿Tiene la pieza un grosor superior a 50 mm y está sometida a cargas de fatiga? | La templabilidad del acero al carbono puede ser insuficiente |
| ¿Es la minimización de costes la prioridad? | Acero al carbono, calidad estándar |
| ¿Se trata de una pieza estructural de gran volumen? | Acero al carbono, optimizado para la soldadura y el mecanizado |
Comparación de costes: acero aleado frente a acero al carbono
Coste de las materias primas
El acero con bajo contenido en carbono es la referencia. El acero con contenido medio en carbono (1045) suele tener un precio entre 10 y 20% más alto. El acero aleado (4140) tiene un coste entre un 30 y un 60 % más elevado, dependiendo de los precios de mercado del cromo y el molibdeno, que fluctúan en función de los costes mundiales de la minería y la energía. Los aceros para herramientas de alta aleación (D2, H13) pueden costar entre 4 y 8 veces más que el acero con bajo contenido en carbono de peso equivalente.
Se trata únicamente de los costes de las materias primas; el panorama de los costes totales cambia considerablemente cuando se incluyen el mecanizado, el tratamiento térmico y los factores relacionados con el ciclo de vida.
Coste de mecanizado
La mejor maquinabilidad del acero al carbono se traduce directamente en un menor coste de mecanizado: tiempos de ciclo más rápidos, mayor vida útil de las herramientas y menos tiempo de inactividad por cambios de herramienta. En una serie de producción de gran volumen de CNC, esta diferencia puede compensar una parte significativa del sobrecoste de la materia prima que supone el acero aleado, o convertir al acero al carbono en la opción claramente ganadora para aplicaciones en las que el coste es un factor determinante.
Coste del ciclo de vida
En el caso de los componentes sujetos a desgaste, fatiga o corrosión, el cálculo se invierte. Un eje de transmisión de acero de carbono medio que debe sustituirse cada 18 meses tiene un coste del ciclo de vida a 5 años más elevado que un eje de acero aleado con una vida útil de 4 a 5 años, incluso teniendo en cuenta el mayor coste inicial del material y del mecanizado. En los proyectos que hemos llevado a cabo para clientes del sector de la automatización industrial, el cambio del acero 1045 al acero 4140 tratado térmicamente en aplicaciones con ejes sometidos a carga ha supuesto sistemáticamente una reducción del 40–60% en el coste total del ciclo de vida, incluyendo el mantenimiento y el tiempo de inactividad.
Cómo reducir el coste total de la fabricación de acero
- Utiliza calificaciones estándar (1018, 1045, 4140) siempre que sea posible; los grados especiales aumentan los costes de aprovisionamiento y los plazos de entrega
- Especifica tolerancias realistas — Las tolerancias innecesariamente estrictas en el acero aleado obligan a realizar operaciones de rectificado que multiplican el coste.
- Realiza correctamente el tratamiento térmico por etapas — El mecanizado en estado recocido antes del endurecimiento reduce la duración del ciclo y el desgaste de las herramientas.
- Evita especificar en exceso el acabado de la superficie — Las operaciones de acabado del acero aleado son costosas; especifica los valores de Ra en función de los requisitos funcionales, no de los estéticos.
Caso práctico: Cambio del acero al carbono al acero aleado en los ejes de transmisión industriales
Antecedentes: Un fabricante de equipos de automatización industrial se enfrentaba a repetidas averías en campo en los ejes de transmisión que funcionaban en sistemas de cintas transportadoras de servicio continuo. La especificación original era el acero de carbono medio 1045, seleccionado por su bajo coste y su fácil mecanizabilidad.
Condiciones de funcionamiento: Rotación continua a velocidad moderada bajo cargas significativas de flexión y torsión, con cargas de impacto ocasionales durante los atascos. Entorno de funcionamiento: interior, con exposición a lubricantes y ciclos térmicos moderados.
Análisis de fallos: Los ejes fallaban debido a la aparición de grietas por fatiga en los puntos de concentración de tensiones (ranuras de chaveta y rebordes del eje) tras 12-18 meses de servicio. También se observó desgaste superficial en las zonas de contacto de los cojinetes, lo que contribuía a la deriva dimensional y al ruido de los cojinetes antes de la rotura definitiva.
Causa raíz: El acero al carbono 1045 en estado normalizado (aproximadamente 170-210 HB) no ofrecía una resistencia a la fatiga suficiente para el espectro de carga cíclica real. La dureza del núcleo estaba limitada por la templabilidad: el temple de los ejes de 60 mm de diámetro producía una dureza superficial de ~48 HRC, pero una dureza del núcleo de solo ~22-25 HRC, lo que dejaba a la sección transversal con una resistencia a la fatiga insuficiente en la zona subsuperficial crítica.
Mejora de los materiales: El equipo de ingeniería especificó acero de aleación 4140, templado y revenido hasta alcanzar una dureza de 30-36 HRC en toda la sección transversal.
Cambios en los procesos que se han implementado:
| Parámetro | Antes (1045) | Después de (4140 Q&T) |
|---|---|---|
| Material | 1045 normalizado | 4140 Q&T (30-36 HRC) |
| Dureza del núcleo | 22–25 HRC | 30-36 HRC |
| Enfoque del mecanizado | Carburo estándar, alta velocidad | Insertos de metal duro, velocidad reducida, fresado ascendente |
| Tratamiento de superficies | Acero sin recubrimiento | Fosfato + aceite |
| Estrategia de trayectoria de la herramienta | Estándar | Optimizado para materiales más duros |
Resultados:
| Métrico | Antes | Después de |
|---|---|---|
| Vida útil media del eje | 12 a 18 meses | 48-60 meses |
| Coste anual de sustitución del eje | Valor de referencia | Rebajado ~65% |
| Incidencias por paradas de mantenimiento | Entre 4 y 6 al año | < 1 al año |
| Coste total del ciclo de vida a 5 años | Más alto | Menor, a pesar del aumento del coste de las materias primas |
Lección de ingeniería: El coste inicial del acero de aleación 4140 y el coste de mecanizado ligeramente superior se recuperaron en el primer ciclo de sustitución que se evitó. Para los compradores de OEM, este caso ilustra por qué especificar un acero basándose únicamente en el menor coste de la materia prima —sin evaluar el modo de fallo real ni la rentabilidad a lo largo del ciclo de vida— conduce sistemáticamente a un mayor coste total de propiedad.
Principales conclusiones
- El acero aleado supera al acero al carbono en cuanto a resistencia mecánica, templabilidad, resistencia a la fatiga y resistencia a la corrosión. — aunque con unos costes de material y mecanizado más elevados.
- El acero al carbono es la opción adecuada para la fabricación de estructuras, la producción con un uso intensivo de soldadura, las piezas en las que el coste es un factor determinante y las aplicaciones en interiores. en los que no se requiera un rendimiento extremo.
- La maquinabilidad favorece al acero al carbono — Los aceros con bajo y medio contenido en carbono se mecanizan más rápidamente, con un menor desgaste de las herramientas y tiempos de ciclo más cortos que los aceros aleados equivalentes.
- La respuesta al tratamiento térmico favorece claramente al acero aleado en secciones de gran espesor: la limitada templabilidad del acero al carbono da lugar a núcleos blandos en los componentes de más de 40-50 mm de diámetro.
- El coste del ciclo de vida, y no el precio de la materia prima, es el parámetro adecuado para la selección del acero. en aplicaciones en las que el desgaste es un factor crítico o en las que se producen cargas de fatiga.
- La sobreespecificación sale cara — La selección del tipo de acero que mejor se adapte a los requisitos concretos de la aplicación es una actividad de diseño para la fabricación (DFM) de gran valor que reduce el coste total de fabricación sin comprometer la fiabilidad del producto.
- Para los compradores de OEM, merece la pena plantearle a tu proveedor de CNC que revise la selección del tipo de acero como parte de un análisis de DFM —especialmente en el caso de componentes giratorios, piezas sometidas a fatiga y cualquier elemento que funcione en entornos corrosivos—.
Preguntas frecuentes
¿Cuál es la principal diferencia entre el acero aleado y el acero al carbono?
La diferencia fundamental radica en la composición química. El acero al carbono tiene como componentes principales el hierro y el carbono, y el porcentaje de carbono determina su dureza y resistencia. El acero aleado incorpora elementos metálicos específicos —sobre todo cromo, níquel, molibdeno y vanadio— para mejorar propiedades que el carbono por sí solo no puede alcanzar: endurecibilidad profunda en secciones gruesas, mayor resistencia a la corrosión, mayor tenacidad a bajas temperaturas y resistencia estable a altas temperaturas. En la práctica, el acero aleado supera al acero al carbono en aplicaciones exigentes, pero su adquisición y mecanizado resultan más costosas.
¿Qué acero es más resistente: el acero aleado o el acero al carbono?
El acero aleado suele ser más resistente, sobre todo tras el tratamiento térmico y en secciones transversales de gran tamaño. El acero aleado 4140 alcanza resistencias a la tracción de entre 655 y 1000 MPa, dependiendo del estado de templado; el 4340 alcanza entre 980 y 1470 MPa. El acero de carbono medio (1045) suele ofrecer entre 550 y 750 MPa. El acero de alto contenido en carbono puede alcanzar una dureza muy elevada (más de 60 HRC) tras el temple, pero a costa de la fragilidad. Para aplicaciones que requieren una alta resistencia combinada con una tenacidad útil —engranajes, ejes, componentes aeroespaciales—, el acero aleado es la elección adecuada. Para aplicaciones en las que la dureza y la retención del filo son lo más importante (herramientas de corte, muelles), el acero de alto contenido en carbono sigue siendo la opción más adecuada.
¿Es el acero aleado más resistente a la corrosión que el acero al carbono?
Sí, en la mayoría de los casos. Los aceros aleados que contienen cromo forman una capa de óxido más estable que el acero al carbono, lo que mejora la resistencia a la oxidación y al óxido. Sin embargo, la mejora es gradual en la mayoría de los grados de aleaciones estructurales, como el 4140; para obtener una protección significativa contra la corrosión sigue siendo necesario un tratamiento superficial. Solo los grados de acero inoxidable (≥10,5% Cr) ofrecen una resistencia sustancial a la corrosión del metal desnudo en entornos agresivos. Para una exposición moderada a la corrosión, el acero aleado con fosfatado o galvanizado suele ser la solución más práctica; para entornos severos, se puede considerar, en su lugar, el acero inoxidable o un acero al carbono con un recubrimiento grueso.
¿Qué acero es más fácil de mecanizar en la producción de CNC?
El acero al carbono, especialmente en los grados de bajo y medio contenido en carbono, es más fácil de mecanizar que el acero aleado. Una menor dureza implica menores fuerzas de corte, una mejor formación de virutas, una mayor vida útil de la herramienta y velocidades de corte más elevadas. Desde el punto de vista de la rentabilidad de la producción, los grados 1018 y 1045 se encuentran entre los más adecuados para el mecanizado CNC. El acero aleado —especialmente en estado preendurecido o totalmente endurecido— requiere velocidades más bajas, configuraciones más rígidas, herramientas especializadas y una gestión térmica más cuidadosa. Para la producción en grandes volúmenes de componentes no críticos, la ventaja de la maquinabilidad del acero al carbono constituye un factor de coste significativo.
¿Cuándo debo especificar acero aleado en lugar de acero al carbono para una pieza mecanizada de CNC?
Se debe especificar acero aleado cuando se dé una o más de las siguientes condiciones: el componente está sometido a una carga de fatiga cíclica significativa (ejes giratorios, engranajes, bielas); la sección transversal es lo suficientemente grande como para que la templabilidad del acero al carbono resulte insuficiente para el temple completo; el entorno de funcionamiento implica corrosión, humedad o exposición a sustancias químicas; el funcionamiento a temperaturas elevadas reduce la resistencia del acero al carbono de forma inaceptable; o se da prioridad a una larga vida útil con un mantenimiento mínimo. Para piezas estructurales estáticas en entornos protegidos, suele ser suficiente el acero al carbono medio estándar.
¿Se puede someter el acero al carbono a un tratamiento térmico eficaz?
Sí: los aceros de contenido medio y alto en carbono responden bien al temple y al revenido, y los procesos de endurecimiento superficial, como el endurecimiento por inducción, son muy eficaces en calidades como el 1045 y el 1050. La limitación radica en la templabilidad: el acero al carbono alcanza su dureza máxima solo cerca de la superficie en secciones más gruesas, dejando un núcleo más blando. En el caso de componentes con un diámetro o un espesor de pared inferior a 30-40 mm, esta limitación suele ser manejable. En secciones más grandes, la menor resistencia del núcleo se convierte en un riesgo de fatiga que la superior templabilidad del acero aleado resuelve de forma más fiable.
¿Por qué el acero aleado es más caro? ¿Merece la pena pagar ese sobreprecio?
El acero aleado es más caro porque contiene cromo, níquel, molibdeno y otros elementos que se extraen, refinan y alean con un coste adicional. El coste de mecanizado también aumenta debido a su mayor dureza y a unos requisitos de proceso más exigentes. Que este sobrecoste esté justificado depende totalmente de la aplicación. Según los datos de ingeniería de fabricación de SME, el coste total del ciclo de vida de los componentes de acero aleado en aplicaciones en las que la fatiga o el desgaste son factores críticos suele ser inferior al de las piezas equivalentes de acero al carbono que requieren una sustitución más frecuente —a menudo de forma decisiva cuando se incluyen los costes de las paradas imprevistas—. Para la fabricación estructural o con un uso intensivo de soldaduras, en la que no se requiere un rendimiento extremo, el menor coste del acero al carbono es la opción más acertada tanto desde el punto de vista técnico como económico.
¿Cuáles son los mejores tipos de acero para el mecanizado de CNC?
Para el mecanizado general de CNC, el 1018 (piezas estructurales sencillas y de baja resistencia) y el 1045 (ejes y componentes de maquinaria de resistencia moderada) son los tipos de acero al carbono más productivos. Para el mecanizado CNC de acero aleado, el 4140 en estado recocido o preendurecido (28-34 HRC) ofrece una excelente combinación de prestaciones mecánicas y eficiencia de mecanizado. Los aceros para herramientas totalmente templados (D2, H13 por encima de 54 HRC) suelen acabarse mediante rectificado o EDM, en lugar del fresado y torneado convencionales CNC.
Redactado por el equipo de ingeniería de CMS, con más de 15 años de experiencia en el mecanizado de precisión CNC de acero aleado, acero al carbono y materiales de ingeniería para aplicaciones aeroespaciales, de automoción e industriales OEM. Referencias técnicas: ASTM A322 (barras de acero aleado), ASTM A255 (ensayos de templabilidad), NACE MR0175/ISO 15156 (materiales para servicio en ambiente ácido), Manual de Ingeniería de Fabricación de la SME.
¿Necesitas adquirir componentes de precisión CNC de acero aleado o de acero al carbono?
En CMS, mecanizamos tanto acero aleado como acero al carbono con tolerancias muy ajustadas, con coordinación interna del tratamiento térmico, revisión de materiales según criterios de DFM y opciones de tratamiento superficial. Tanto si busca ejes de transmisión, engranajes, soportes estructurales o componentes industriales a medida, nuestro equipo de ingeniería puede ayudarle a seleccionar el tipo de acero adecuado para sus requisitos de rendimiento y su presupuesto de producción.
[Solicitar una revisión de DFM y un presupuesto de mecanizado →]


